
 Manuel de la machine de perçage et fraisage vertical pour verre
 Atelier Baineng 5


Le usinage du verre sur un centre CNC traditionnel a historiquement frustré les responsables d'atelier et les ingénieurs optiques. Le verre produit des micro-fissures sous la pression de l'outil, se brise le long des profils de bord et émousse rapidement les outils en diamant coûteux. Pendant des décennies, les fabricants ont traité la fabrication du verre comme un processus de meulage lent plutôt que comme un véritable fraisage à grande vitesse.
Ce paradigme est en train de changer. La demande de géométries complexes dans l'électronique grand public, les affichages AR/VR, la microfluidique et les emballages de semi-conducteurs oblige désormais les fabricants de machines à repenser la façon dont les broches et les coupeurs interagissent avec des pièces fragiles. Le marché exige des tolérances géométriques serrées, des surfaces libres complexes et des finitions de qualité optique directement à partir du lit de la machine.
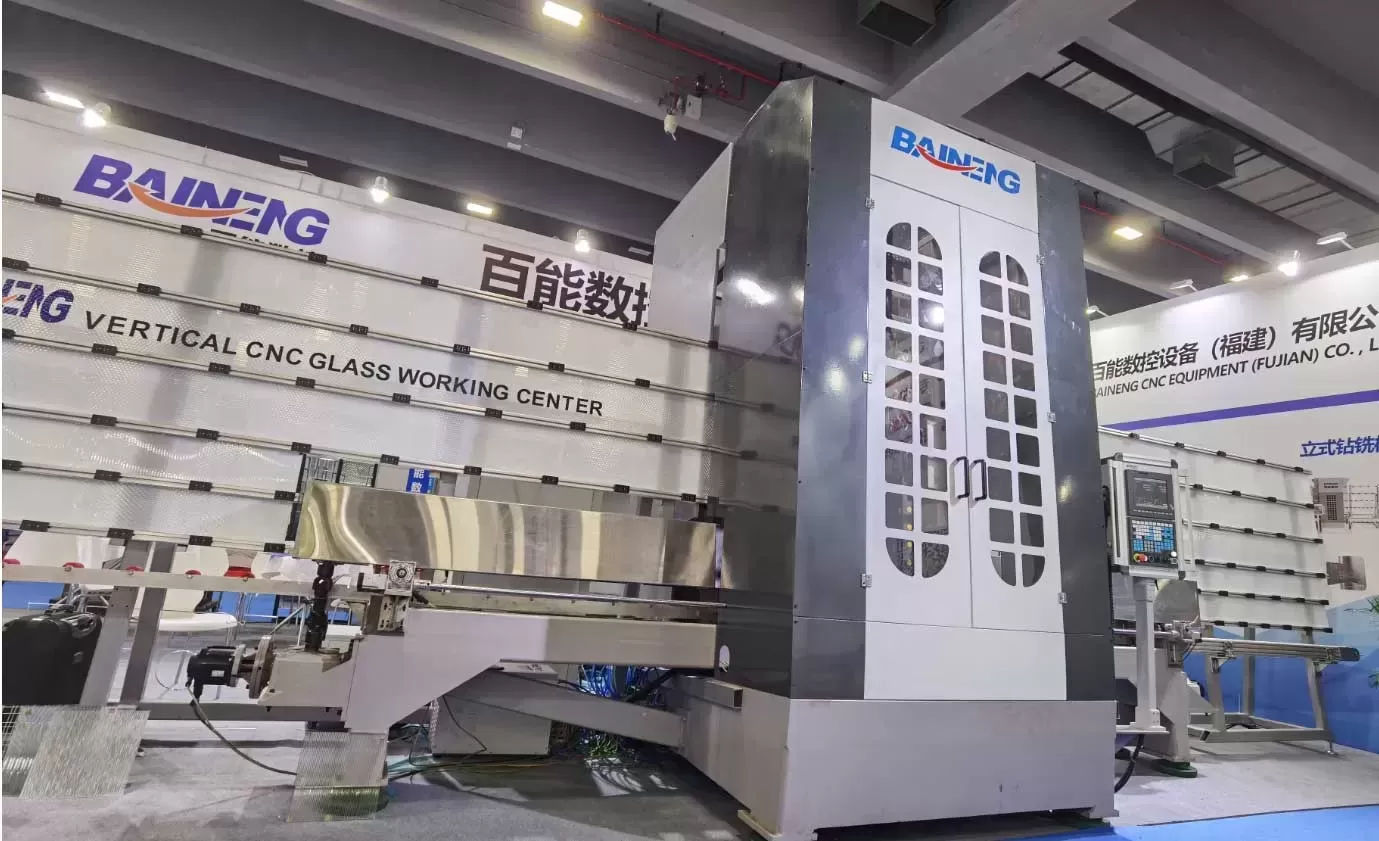
Les développeurs de matériel d'usinage comme BAINENG CNC construisent des solutions spécialisées pour résoudre ces goulets d'étranglement hérités. En associant une cinématique mécanique avancée à des capteurs intelligents et des outils hybrides, l'usinage du verre sur mesure est entré dans une nouvelle ère de production en volume et de précision au niveau du micron.
Si votre équipe source ou développe actuellement des composants en verre complexes, envoyez vos dessins CAO à BAINENG CNC aujourd'hui pour un examen détaillé de la conception pour la fabricabilité (DFM) et un devis pour l'usinage du verre sur mesure.
Innovation 1 : Usinage assisté par ultrasons (UAM) atteignant la coupe en mode ductile
La principale barrière dans le traitement du verre CNC a toujours été le point de transition fragile-ductile. Le verre se fracture naturellement lorsque les forces de coupe dépassent sa charge critique. L'usinage assisté par ultrasons (UAM) change cette dynamique en convertissant l'action abrasive standard en micro-ébréchage et en élimination de copeaux en mode ductile.
Surmonter les limitations des matériaux fragiles
Les systèmes UAM superposent des vibrations à haute fréquence—généralement entre 20 kHz et 40 kHz—à la rotation de l'outil. La broche de meulage en diamant contacte la surface du verre de manière intermittente des milliers de fois par seconde. Cette action de coupe discontinue réduit les forces de coupe moyennes de 30 % à 50 % par rapport au meulage rotatif conventionnel.
Parce que l'outil se désengage constamment à une échelle microscopique, le stress ne s'accumule pas le long du bord de la pièce. Les avantages clés incluent :
- Suppression des dommages sous-surface (SSD), réduisant les micro-fissures à moins de 2 microns.
- Ébréchage presque nul sur des profils structuraux à parois minces.
- Transition en douceur vers une véritable coupe ductile, où le verre s'écoule comme du métal devant la face de l'outil.
Impact sur la durée de vie des outils d'usinage du verre sur mesure
Des forces de coupe plus faibles signifient moins de friction mécanique et une charge thermique réduite sur les broches en diamant électroplaquées ou frittées. Dans les séries d'usinage du verre sur mesure, la dégradation des roues en diamant représente un facteur de coût majeur, en particulier lors du traitement de blocs de borosilicate, de quartz ou de saphir.
L'assistance ultrasonore empêche le chargement de l'outil en éliminant les copeaux de verre des flûtes de coupe pendant chaque cycle de vibration. Les ateliers constatent une augmentation de 2 à 4 fois de la durée de vie des coupeurs en diamant, réduisant les coûts de prototype et maintenant une cohérence plus stricte entre les pièces à travers les lots de production.
Innovation 2 : Intégration hybride laser à impulsion ultra-courte (USP) et CNC
Les machines de fraisage multi-axes combinent désormais des broches rotatives avec des lasers à impulsion ultra-courte (USP) à l'intérieur d'une seule enveloppe de travail. La combinaison de lasers à picosecondes et de femtosecondes avec des broches mécaniques résout des caractéristiques que les outils en diamant ne peuvent tout simplement pas atteindre, telles que des trous à rapport d'aspect élevé et des coins internes aigus.
La synergie des lasers picosecondes/femtosecondes avec le fraisage
Les fraises mécaniques en diamant ont du mal avec des rayons internes aigus, des trous aveugles serrés et des rainures microscopiques de moins de 100 microns de large. Les modules laser picosecondes ablètent le matériau par absorption directe d'énergie, contournant les zones affectées par la chaleur (HAZ) traditionnelles. Ce processus empêche la micro-fissuration le long du chemin de coupe.
Grâce à la gravure laser sélective (SLE), la machine hybride dirige un laser focalisé dans le verre massif pour modifier sa résistance chimique, suivi d'un rinçage dirigé par CNC immédiat ou de légères passes mécaniques pour éliminer les vides intérieurs complexes.
Répondre à la complexité géométrique dans l'usinage du verre sur mesure
En combinant le micro-traitement laser et le meulage mécanique sur une seule plateforme, les ateliers gèrent la mise en forme 3D complète et la micro-structuration de surface fine en un seul cycle automatisé. Les principaux avantages incluent :
- Pas de dérive de configuration entre l'enlèvement de matériau brut et l'ablation de micro-caractéristiques.
- Trous de diamètre inférieur à 10 microns percés à travers du verre chimiquement renforcé sans éclats de bord.
- Canaux fluidiques complexes découpés à côté de chanfreins usinés de précision et de plans de montage.
Les équipes d'ingénierie utilisant les méthodes de production hybrides CNC BAINENG éliminent la manipulation secondaire, économisant des heures de banc critiques sur des ébauches optiques sensibles.
Innovation 3 : Taux d'alimentation adaptatif piloté par l'IA et surveillance des chocs thermiques
Le verre est notoirement sensible aux chocs thermiques. Une génération de chaleur inégale provoque une expansion thermique localisée, générant des contraintes de traction qui fissurent les pièces lors des passes de poches profondes. Les contrôles de machine de prochaine génération en 2026 utilisent désormais des modèles d'apprentissage automatique pour ajuster dynamiquement les taux d'alimentation en fonction des retours physiques.
Détection des émissions acoustiques en temps réel
Les capteurs d'émission acoustique (AE) montés près du palier de broche lisent les ondes sonores à haute fréquence générées par les contacts de coupe. La propagation de fissures fragiles génère des pics acoustiques distincts à haute fréquence bien avant que des fractures visuelles ne se produisent. Les modèles d'IA de la machine analysent cette télémétrie en millisecondes.
Si un pic acoustique signale l'initiation d'une micro-fissure à un coin de poche interne, le contrôleur CNC réduit instantanément le taux d'alimentation et ajuste la vitesse de la broche pour ramener l'interface de contact à un état ductile sûr.
Optimisation dynamique des trajectoires d'outils
Les contrôleurs pilotés par l'IA surveillent également la charge de broche localisée et les températures de liquide de refroidissement pour ajuster les opérations en temps réel :
- Ils modifient les taux d'alimentation le long des transitions de contour aigu pour équilibrer les charges des outils.
- Ils optimisent les buses de liquide de refroidissement haute pression pour éviter les chocs thermiques le long des bords fraîchement coupés.
- Ils mettent à jour les valeurs de compensation des outils en fonction des modèles d'expansion thermique de la broche en temps réel.
Le traitement adaptatif prévient les pièces de rebut lors de longs temps de cycle sur du silice fondue de grande valeur et des miroirs optiques, protégeant les délais de projet et les budgets.
Innovation 4 : Refroidissement cryogénique et lubrification écologique dans le fraisage du verre
Le fraisage de précision traditionnel du verre repose sur de lourds flux d'huiles de coupe solubles dans l'eau et de boues. Ces fluides génèrent une forte brume, lavent les particules abrasives libres et laissent des résidus nécessitant un lavage chimique agressif avant le revêtement optique ou l'emballage en salle blanche.
Remplacer la boue massive par le cryo-usinage
Dans les configurations modernes de traitement du verre CNC, les fabricants utilisent de plus en plus des systèmes de refroidissement cryogénique basés sur de l'azote liquide (LN2) ou du dioxyde de carbone supercritique (scCO2). Pulvérisés à travers des micro-buses directement sur l'interface outil-verre, les cryogènes congèlent instantanément la zone de coupe locale.
Le refroidissement intense maintient la surface en verre en dessous de sa limite critique de défaillance thermique tout en préservant la matrice de liaison en diamant. Le liquide de refroidissement s'évapore instantanément en gaz, laissant des copeaux secs que les systèmes de vide extraient immédiatement de la zone de coupe.
Usinage de verre personnalisé durable pour applications en salle blanche
Pour le verre biomédical et semi-conducteur destiné aux salles blanches, le fraisage à sec ou cryogénique élimine complètement les lubrifiants pétroliers du sol de production. Les avantages opérationnels sont clairs :
- Les pièces sortent de l'enceinte de la machine propres, réduisant les cycles de lavage à l'ultrason.
- Aucun résidu d'huile n'assure une adhésion directe pour les revêtements optiques PVD ou CVD en aval.
- Les coûts d'élimination des boues abrasives dangereuses et des réservoirs de liquide de refroidissement contaminés sont éliminés.
- Le lieu de travail reste plus propre, protégeant les techniciens de l'inhalation de brouillard toxique en suspension dans l'air.
Innovation 5 : Métrologie in situ multi-axes de haute précision et auto-compensation
Le re-sertissage d'une optique en verre pour mesurer les erreurs de figure de surface introduit des erreurs d'alignement qui ruinent les tolérances sub-microniques. Les fabricants d'outils de machine en 2026 ont résolu ce problème en montant des systèmes de métrologie optique directement dans le carrousel d'outils CNC.
Usinage de verre personnalisé sans défaut
Les lits de machines modernes intègrent des interféromètres à lumière blanche sans contact et des sondes confocales chromatiques à côté des outils de coupe en diamant standard. Après avoir fini une surface optique libre, la machine charge la sonde optique pour scanner toute la géométrie de la pièce pendant qu'elle reste serrée sur le mandrin à vide.
Le logiciel embarqué calcule les écarts de profil de surface par rapport au fichier CAO original, générant une carte d'erreur 3D détaillée sur l'ensemble de l'enveloppe de travail.
Précision sub-micronique sans re-sertissage
Une fois que la machine a scanné la surface, elle exécute un cycle de compensation en boucle fermée :
- Le contrôleur calcule un chemin d'outil décalé ciblé uniquement sur les points hauts et les zones hors tolérance.
- Des épingles de polissage en diamant à pas fin réengagent la pièce pour corriger les erreurs de forme.
- Le système atteint des erreurs de figure de surface inférieures à 0,5 micron sans intervention humaine.
L'inspection en boucle fermée élimine la manipulation par l'opérateur, protégeant les bords optiques fragiles et réduisant le retravail sur les commandes complexes d'usinage de verre personnalisé.
.webp?t=1791525791160 "usinage de verre personnalisé")
Perspectives de l'industrie future : Expansion des applications de verre haute technologie
À mesure que les technologies de traitement du verre CNC mûrissent, les concepteurs de matériel utilisent ces matériaux en verre structurel dans des environnements opérationnels exigeants :
- Guides d'onde AR/VR et optiques de casque : Les fabricants de casques ont besoin de plaques de verre ultrafines et courbées avec des découpes de capteurs micro-percées et des canaux de soulagement de poids. L'usinage CNC avancé façonne ces profils libres sans casser des substrats délicats.
- Substrats en verre semi-conducteur : Les fabricants de puces adoptent des cœurs en verre pour remplacer les substrats d'emballage organiques. L'usinage CNC micro-rapide et les systèmes laser hybrides percent des millions de vias à travers le verre (TGV) tout en maintenant une rigidité structurelle élevée.
- Puce microfluidique biomédicale : Le verre offre une inertie chimique et une transparence optique que les polymères ne peuvent égaler. L'usinage du verre à 5 axes profite des micro-canaux et des réservoirs de précision directement dans des blocs de quartz et de borosilicate pour des plateformes de tests au point de soin.
- Fenêtres de capteur aérospatial : Les capteurs en haute altitude s'appuient sur des fenêtres en saphir et en silice fondue conçues pour supporter des différences de chaleur aérodynamique et de pression sévères. Un meulage ductile contrôlé produit des marches structurelles et des rainures pour joints toriques qui résistent à la micro-fracturation sous choc mécanique élevé.
Questions Fréquemment Posées (FAQ)
Q1 : Quels matériaux sont les plus courants dans l'usinage de verre sur mesure
aujourd'hui ?
A1 : Les matériaux les plus courants incluent la silice fondue,
le borosilicate (comme le Pyrex), le verre aluminosilicate (Gorilla Glass), le quartz,
les verres optiques couronne/flint, et le saphir synthétique. Chaque matériau nécessite
des tailles de grain de diamant spécifiques, des vitesses de broche et des vitesses d'avance pour éviter la fracturation de surface.
Q2 : Comment l'usinage de verre sur mesure atteint-il des finitions optiques sans
polissage manuel ?
A2 : Les machines utilisent des roues en diamant liées par résine à grain fin
sous des modes assistés par ultrasons pour atteindre un meulage en régime ductile. Ce
processus produit des valeurs de rugosité de surface (Ra) inférieures à 10 nanomètres directement sur
le lit de la machine, minimisant ou éliminant le polissage manuel post-processus.
Q3 : Pourquoi le refroidissement cryogénique est-il préféré aux refroidisseurs
d'émulsion standard pour le verre de précision ?
A3 : Le refroidissement cryogénique (utilisant LN2 ou
scCO2) prévient le choc thermique sans laisser de résidus huileux tenaces sur la
surface du verre. Le liquide de refroidissement s'évapore immédiatement, laissant des pièces
prêtes pour l'assemblage en salle blanche, le collage optique, ou le revêtement sous vide sans lavage
de solvant.
Q4 : Les machines CNC peuvent-elles fraiser du verre chimiquement renforcé
(trempé) directement ?
A4 : Le fraisage du verre chimiquement renforcé reste
difficile car pénétrer la couche de surface compressive libère généralement
des contraintes internes de traction, brisant le substrat. Les fabricants usinent généralement
d'abord du verre brut recuit à des tolérances précises, puis appliquent des bains de renforcement chimique par la suite. Cependant, les lasers hybrides à impulsion ultra-courte peuvent couper
de petites caractéristiques dans du verre renforcé avec un minimum de défaillance des bords.
Q5 : Quels formats de fichiers et tolérances de conception devrais-je préparer pour un
devis de verre CNC ?
A5 : Les fichiers STEP ou IGES standard fonctionnent le mieux pour les surfaces 3D, associés à des dessins d'ingénierie 2D (PDF/DWG) spécifiant des tolérances critiques, des chanfreins de bord, des rugosités de surface (Ra), et des limites de déchiquetage.
Les machines de précision maintiennent régulièrement des tolérances linéaires de ±0,005 mm selon
la taille et la géométrie de la pièce.
Conclusion & Perspectives d'approvisionnement pour 2026
L'usinage de verre sur mesure n'est plus freiné par des fractures fragiles, des opérations manuelles lentes, et des taux de rebut élevés. En déployant des broches assistées par ultrasons, l'ablation laser hybride, des algorithmes de contrôle adaptatif, et une métrologie en boucle fermée, les machines CNC de précision livrent des pièces en verre complexes plus rapidement et avec une précision répétable plus élevée que jamais auparavant.
Que vous ayez besoin de petites séries de prototypes pour des assemblages optiques ou de production en volume de dispositifs microfluidiques, choisir un fabricant avec une infrastructure moderne de fraisage du verre est essentiel pour le succès. BAINENG CNC continue de développer des outils de machine conçus pour relever ces défis avancés des matériaux fragiles.
Prêt à commencer votre prochain projet d'ingénierie du verre ? Contactez les spécialistes de l'usinage de précision chez BAINENG CNC dès aujourd'hui. Envoyez-nous vos modèles CAO et spécifications de conception pour recevoir une analyse DFM experte et un devis compétitif pour l'usinage sur mesure du verre.