
 Preguntas Frecuentes
 Recorrido por la Fábrica


El mecanizado de vidrio en un centro CNC tradicional ha frustrado históricamente a los gerentes de taller y a los ingenieros ópticos. El vidrio produce micro-grietas bajo la presión de la herramienta, se rompe a lo largo de los perfiles de los bordes y se desafila rápidamente las costosas herramientas de diamante. Durante décadas, los fabricantes han tratado la fabricación de vidrio como un proceso de molienda lento en lugar de un verdadero fresado de alta velocidad.
Ese paradigma está cambiando. La demanda de geometrías complejas en electrónica de consumo, pantallas AR/VR, microfluidos y paquetes de semiconductores ahora obliga a los constructores de máquinas a repensar cómo interactúan los husillos y cortadores con piezas de trabajo frágiles. El mercado exige tolerancias geométricas ajustadas, superficies libres complejas y acabados de calidad óptica directamente desde la cama de la máquina.
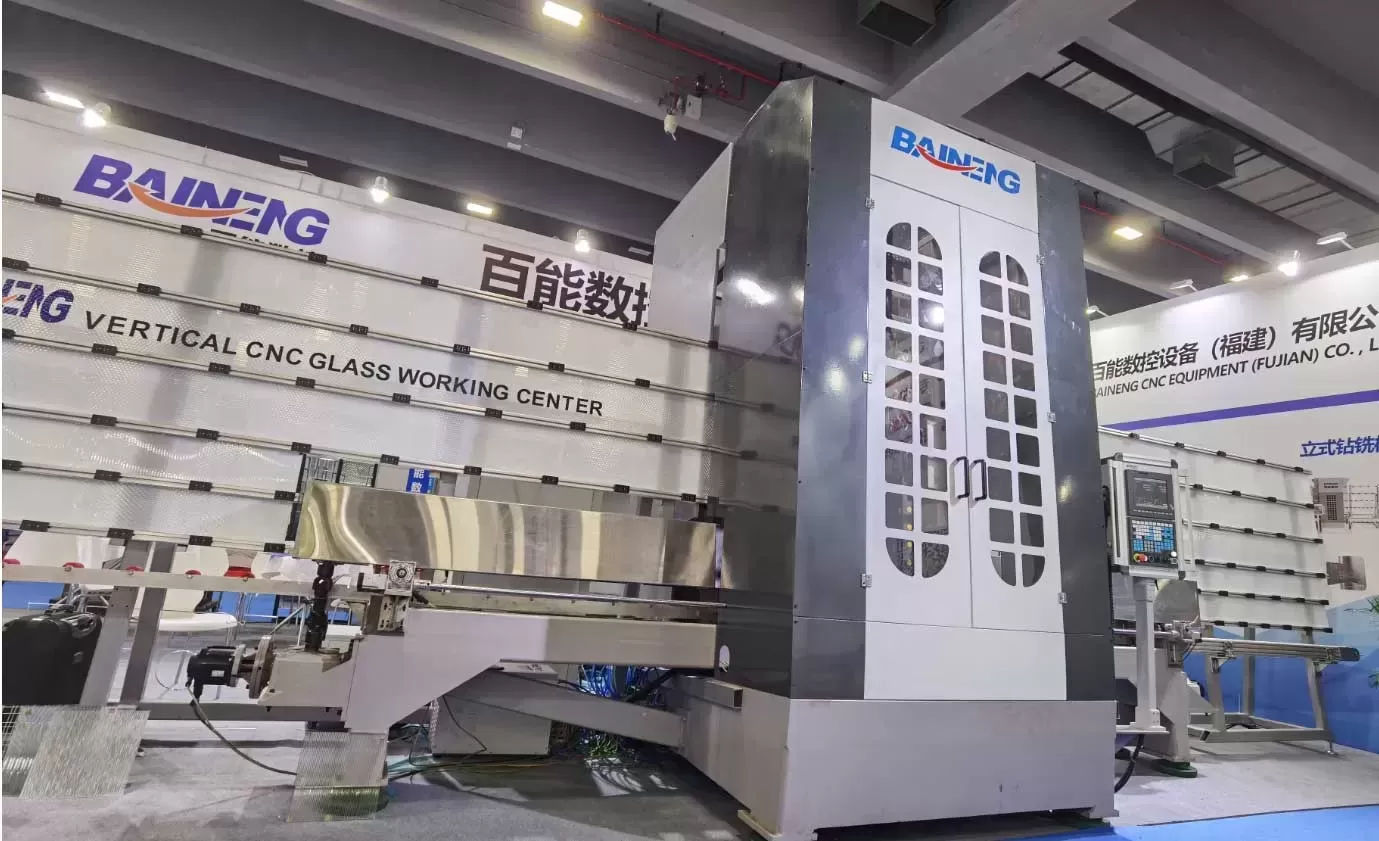
Desarrolladores de hardware de mecanizado como BAINENG CNC están construyendo soluciones especializadas para resolver estos cuellos de botella heredados. Al combinar cinemáticas mecánicas avanzadas con sensores inteligentes y herramientas híbridas, el mecanizado de vidrio personalizado ha entrado en una nueva era de producción en volumen y precisión a nivel micrón.
Si su equipo actualmente obtiene o desarrolla componentes de vidrio complejos, envíe sus dibujos CAD a BAINENG CNC hoy para una revisión detallada del diseño para manufacturabilidad (DFM) y una cotización de mecanizado de vidrio personalizado.
Innovación 1: Mecanizado Asistido por Ultrasonido (UAM) Logrando Corte en Modo Dúctil
La principal barrera en el procesamiento de vidrio CNC siempre ha sido el punto de transición frágil-dúctil. El vidrio se fractura naturalmente cuando las fuerzas de corte superan su carga crítica. El mecanizado asistido por ultrasonido (UAM) cambia esta dinámica al convertir la acción abrasiva estándar en micro-desgaste y eliminación de virutas en modo dúctil.
Superando las Limitaciones de Materiales Frágiles
Los sistemas UAM superponen vibraciones de alta frecuencia—típicamente entre 20 kHz y 40 kHz—sobre la rotación de la herramienta. El pin de molienda de diamante contacta la superficie del vidrio intermitentemente miles de veces por segundo. Esta acción de corte discontinua reduce las fuerzas de corte promedio en un 30% a 50% en comparación con la molienda rotativa convencional.
Debido a que la herramienta se desacopla constantemente a escala microscópica, el estrés no se acumula a lo largo del borde de la pieza de trabajo. Las principales ventajas incluyen:
- Supresión del daño subsuperficial (SSD), reduciendo micro-grietas a menos de 2 micrones.
- Casi cero astillado en los bordes de perfiles estructurales de paredes delgadas.
- Transición suave hacia un corte verdaderamente dúctil, donde el vidrio fluye como metal delante de la cara de la herramienta.
Impacto en la Vida Útil de las Herramientas de Mecanizado de Vidrio Personalizado
Las fuerzas de corte más bajas significan menos fricción mecánica y una carga térmica reducida en pines de diamante electrochapados o sinterizados. En las corridas de mecanizado de vidrio personalizado, la degradación de la rueda de diamante representa un importante factor de costo, especialmente al manejar blanks de borosilicato, cuarzo o zafiro.
La asistencia ultrasónica previene la carga de la herramienta al despejar las virutas de vidrio de las flautas de corte durante cada ciclo de vibración. Los talleres ven un aumento de 2x a 4x en la vida útil del cortador de diamante, reduciendo los costos de prototipos y manteniendo una mayor consistencia de pieza a pieza a través de lotes de producción.
Innovación 2: Integración Híbrida de Láser de Pulso Ultra-Corto (USP) y CNC
Las máquinas de fresado multi-ejes ahora combinan husillos rotativos con láseres de pulso ultra-corto (USP) dentro de un solo sobre de trabajo. La combinación de láseres de picosegundos y femtosegundos con husillos mecánicos resuelve características que las herramientas de diamante simplemente no pueden alcanzar, como agujeros de alta relación de aspecto y esquinas internas afiladas.
La Sinergia de los Láseres de Picosegundos/Femtosegundos con Fresado
Las fresas de diamante mecánicas tienen dificultades con radios internos agudos, agujeros ciegos ajustados y surcos microscópicos de menos de 100 micrones de ancho. Los módulos láser de picosegundos ablaten material mediante absorción directa de energía, eludiendo las zonas afectadas por el calor (HAZ) térmico tradicionales. Este proceso previene la micro-fracturación a lo largo de la trayectoria de corte.
A través del Grabado Láser Selectivo (SLE), la máquina híbrida dirige un láser enfocado hacia el vidrio en bloque para alterar su resistencia química, seguido de un enjuague dirigido por CNC inmediato o pasadas mecánicas ligeras para eliminar vacíos interiores complejos.
Enfrentando la Complejidad Geométrica en el Fresado de Vidrio Personalizado
Al combinar el micro-procesamiento láser y el rectificado mecánico en una sola plataforma, los talleres manejan la conformación volumétrica 3D completa y la micro-estructuración fina de superficies en un ciclo automatizado. Los beneficios principales incluyen:
- Desplazamiento de configuración cero entre la eliminación de material bruto y la ablatación de micro-características.
- Agujeros de diámetro sub-10 micrones perforados a través de vidrio químicamente endurecido sin astillado en los bordes.
- Canales fluidos complejos cortados junto a chaflanes fresados con precisión y planos de montaje.
Los equipos de ingeniería que utilizan métodos de producción híbridos CNC de BAINENG eliminan el manejo secundario, ahorrando horas críticas en el banco en blanks ópticos sensibles.
Innovación 3: Tasa de Alimentación Adaptativa Impulsada por IA y Monitoreo de Choque Térmico
El vidrio es notoriamente sensible al choque térmico. La generación de calor desigual causa expansión térmica localizada, generando tensión de tracción que agrieta las piezas durante pasadas de cavidades profundas. Los controles de máquina de próxima generación en 2026 ahora emplean modelos de aprendizaje automático para ajustar dinámicamente las tasas de alimentación basadas en retroalimentación física.
Detección de Emisión Acústica en Tiempo Real
Los sensores de emisión acústica (AE) montados cerca del cojinete del husillo leen las ondas sonoras de alta frecuencia generadas por los contactos de corte. La propagación de grietas frágiles genera picos acústicos de alta frecuencia distintos mucho antes de que ocurran fracturas visuales. Los modelos de IA de la máquina analizan esta telemetría en milisegundos.
Si un pico acústico señala la iniciación de micro-grietas en una esquina de un bolsillo interno, el controlador CNC reduce instantáneamente la tasa de alimentación y ajusta la velocidad del husillo para devolver la interfaz de contacto a un estado dúctil seguro.
Optimización Dinámica de la Trayectoria de Herramienta
Los controladores impulsados por IA también monitorean la carga localizada del husillo y las temperaturas del refrigerante para ajustar las operaciones en tiempo real:
- Modifican las tasas de alimentación a lo largo de transiciones de contorno agudas para equilibrar las cargas de los cortadores.
- Optimizan las boquillas de refrigerante a alta presión para evitar el choque térmico a lo largo de bordes recién cortados.
- Actualizan los valores de compensación de herramientas basados en modelos de expansión térmica del husillo en tiempo real.
El procesamiento adaptativo previene piezas de desecho durante largos tiempos de ciclo en sílice fundida de alto valor y espejos ópticos, protegiendo los plazos y presupuestos del proyecto.
Innovación 4: Enfriamiento Criogénico y Lubricación Ecológica en el Fresado de Vidrio
El fresado de vidrio de precisión tradicional depende de grandes corrientes de aceites de corte y lechadas solubles en agua. Estos fluidos generan una densa neblina, lavan partículas abrasivas sueltas y dejan residuos que requieren un lavado químico agresivo antes del recubrimiento óptico o el empaquetado en sala limpia.
Reemplazando la Lechada Masiva con Maquinado Criogénico
En los modernos sistemas de procesamiento de vidrio CNC, los fabricantes utilizan cada vez más sistemas de enfriamiento criogénico basados en nitrógeno líquido (LN2) o dióxido de carbono supercrítico (scCO2). Pulverizados a través de micro-boquillas directamente sobre la interfaz herramienta-vidrio, los criógenos congelan instantáneamente la zona de corte local.
El enfriamiento intenso mantiene la superficie de vidrio por debajo de su límite crítico de fallo térmico mientras preserva la matriz de unión de diamante. El refrigerante se evapora instantáneamente en un gas, dejando chips secos que los sistemas de vacío extraen inmediatamente del área de corte.
Maquinado de Vidrio Personalizado Sostenible para Aplicaciones en Sala Limpia
Para el vidrio biomédico y semiconductor destinado a salas limpias, el fresado en seco o basado en criogenia elimina completamente los lubricantes de petróleo del piso de producción. Las ventajas operativas son claras:
- Las piezas salen del recinto de la máquina limpias, reduciendo los ciclos de lavado con solvente ultrasónico.
- Los residuos de aceite cero aseguran una adhesión directa para recubrimientos ópticos PVD o CVD posteriores.
- Se eliminan los costos de eliminación de lodos abrasivos peligrosos y sumideros de refrigerante contaminado.
- El lugar de trabajo permanece más limpio, protegiendo a los técnicos de respirar neblina tóxica en el aire.
Innovación 5: Metrología In-Situ de Alta Precisión Multi-Eje y Auto-Compensación
Re-clampar un óptico de vidrio para medir errores de figura de superficie introduce errores de alineación que arruinan las tolerancias sub-micrónicas. Los fabricantes de herramientas de máquina en 2026 han resuelto esto montando sistemas de metrología óptica directamente en el carrusel de herramientas CNC.
Maquinado de Vidrio Personalizado Sin Defectos
Las camas de máquina modernas integran interferómetros de luz blanca sin contacto y sondas confocales cromáticas junto a herramientas de corte de diamante estándar. Después de terminar una superficie óptica libre, la máquina carga la sonda óptica para escanear toda la geometría de la pieza mientras permanece sujeta en el chuck de vacío.
El software a bordo calcula las desviaciones del perfil de superficie en comparación con el archivo CAD original, generando un mapa de errores 3D detallado a lo largo de todo el volumen de trabajo.
Precisión Sub-Micrónica Sin Re-clampado
Una vez que la máquina escanea la superficie, ejecuta un ciclo de compensación en bucle cerrado:
- El controlador calcula una trayectoria de herramienta de compensación dirigida solo a los puntos altos y zonas fuera de tolerancia.
- Pines de pulido de diamante de paso fino vuelven a enganchar la pieza de trabajo para corregir errores de forma.
- El sistema logra errores de figura de superficie por debajo de 0.5 micrones sin intervención humana.
La inspección en bucle cerrado elimina el manejo por parte del operador, protegiendo los bordes ópticos frágiles y reduciendo el retrabajo en pedidos complejos de maquinado de vidrio personalizado.
.webp?t=1791525791160 "maquinado de vidrio personalizado")
Perspectiva de la Industria Futura: Expansión de Aplicaciones de Vidrio de Alta Tecnología
A medida que las tecnologías de procesamiento de vidrio CNC maduran, los diseñadores de hardware utilizan estos materiales de vidrio estructural en entornos operativos exigentes:
- Guías de onda AR/VR y ópticas de auriculares: Los fabricantes de auriculares requieren placas de vidrio ultradelgadas y curvadas con recortes de sensor micro-perforados y canales de alivio de peso. El fresado CNC avanzado da forma a estos perfiles libres sin romper sustratos delicados.
- Sustratos de vidrio semiconductor: Los fabricantes de chips están adoptando núcleos de vidrio para reemplazar los sustratos de empaquetado orgánico. El micro-fresado CNC de alta velocidad y los sistemas láser híbridos perforan millones de Vías a Través del Vidrio (TGV) mientras mantienen una alta rigidez estructural.
- Chips microfluídicos biomédicos: El vidrio ofrece inercia química y transparencia óptica que los polímeros no pueden igualar. El mecanizado de vidrio en 5 ejes perfila microcanales y reservorios de precisión directamente en bloques de cuarzo y borosilicato para plataformas de pruebas en el punto de atención.
- Ventanas de sensores aeroespaciales: Los sensores de gran altitud dependen de ventanas de zafiro y sílice fundida diseñadas para manejar severos diferenciales de calor y presión aerodinámica. El rectificado dúctil controlado produce escalones estructurales y ranuras para o-ring que resisten micro-fracturas bajo un alto choque mecánico.
Preguntas Frecuentes (FAQ)
Q1: ¿Qué materiales son los más comunes en el mecanizado de vidrio personalizado hoy en día?
A1: Los materiales más comunes incluyen sílice fundida, borosilicato (como Pyrex), vidrio aluminosilicatado (Gorilla Glass), cuarzo, vidrios ópticos de corona/flint, y zafiro sintético. Cada material requiere tamaños específicos de grano de diamante, velocidades de husillo y tasas de avance para evitar fracturas en la superficie.
Q2: ¿Cómo logra el mecanizado de vidrio personalizado acabados ópticos sin pulido manual?
A2: Las máquinas utilizan ruedas de diamante unidas a resina de grano fino bajo modos asistidos por ultrasonido para lograr un rectificado en régimen dúctil. Este proceso produce valores de rugosidad superficial (Ra) por debajo de 10 nanómetros directamente en la cama de la máquina, minimizando o eliminando el pulido manual posterior al proceso.
Q3: ¿Por qué se prefiere el enfriamiento criogénico sobre los refrigerantes de emulsión estándar para el vidrio de precisión?
A3: El enfriamiento criogénico (usando LN2 o scCO2) previene el choque térmico sin dejar residuos oleosos persistentes en la superficie del vidrio. El refrigerante se evapora inmediatamente, dejando piezas prístinas listas para el ensamblaje en sala limpia, unión óptica o recubrimiento al vacío sin lavado con solventes.
Q4: ¿Pueden las máquinas CNC fresar vidrio químicamente reforzado (templado) directamente?
A4: Fresar vidrio químicamente reforzado sigue siendo difícil porque penetrar la capa superficial compresiva generalmente libera tensión interna, rompiendo el sustrato. Los fabricantes típicamente mecanizan vidrio crudo recocido a tolerancias precisas primero, y luego aplican baños de refuerzo químico después. Sin embargo, los láseres híbridos de pulso ultra-corto pueden cortar pequeñas características en vidrio reforzado con un mínimo fallo en los bordes.
Q5: ¿Qué formatos de archivo y tolerancias de diseño debo preparar para una cotización de vidrio CNC?
A5: Los archivos STEP o IGES estándar funcionan mejor para superficies 3D, junto con dibujos de ingeniería 2D (PDF/DWG) que especifican tolerancias críticas, chaflanes de borde, rugosidad superficial (Ra) y límites de desgarro. Las máquinas de precisión mantienen rutinariamente tolerancias lineales de ±0.005 mm dependiendo del tamaño y geometría de la pieza.
Conclusión y Perspectivas de Abastecimiento para 2026
El mecanizado de vidrio personalizado ya no está limitado por fracturas frágiles, operaciones manuales lentas y altas tasas de desperdicio. Al implementar husillos asistidos por ultrasonido, ablación láser híbrida, algoritmos de control adaptativo y metrología de bucle cerrado, las máquinas CNC de precisión entregan piezas de vidrio complejas más rápido y con una precisión repetible más alta que nunca.
Ya sea que necesite pequeñas series de prototipos para ensamblajes ópticos o producción en volumen de dispositivos microfluídicos, seleccionar un fabricante con infraestructura moderna de fresado de vidrio es esencial para el éxito. BAINENG CNC continúa desarrollando herramientas de máquina diseñadas para manejar estos desafíos avanzados de materiales frágiles.
¿Listo para comenzar su próximo proyecto de ingeniería en vidrio? Contacte a los especialistas en mecanizado de precisión de BAINENG CNC hoy. Envíenos sus modelos CAD y especificaciones de diseño para recibir un análisis DFM experto y un presupuesto competitivo de mecanizado de vidrio personalizado.