
 FAQs
 Fabrikbesichtigung


Die Bearbeitung von Glas an einem traditionellen CNC-Zentrum hat historisch gesehen Werkstattleiter und optische Ingenieure frustriert. Glas bildet unter Werkzeugdruck Mikrorisse, zerbricht entlang von Kantenprofilen und stumpft teure Diamantwerkzeuge schnell ab. Jahrzehntelang behandelten Hersteller die Glasbearbeitung als einen langsamen Schleifprozess anstatt als echtes Hochgeschwindigkeitsfräsen.
Dieses Paradigma ändert sich. Die Nachfrage nach komplexen Geometrien in der Unterhaltungselektronik, AR/VR-Displays, Mikrofluidik und Halbleiterverpackungen zwingt Maschinenbauer nun dazu, neu zu überdenken, wie Spindeln und Schneidwerkzeuge mit spröden Werkstücken interagieren. Der Markt verlangt enge geometrische Toleranzen, komplexe Freiformoberflächen und optische Oberflächenqualitäten direkt vom Maschinenbett.
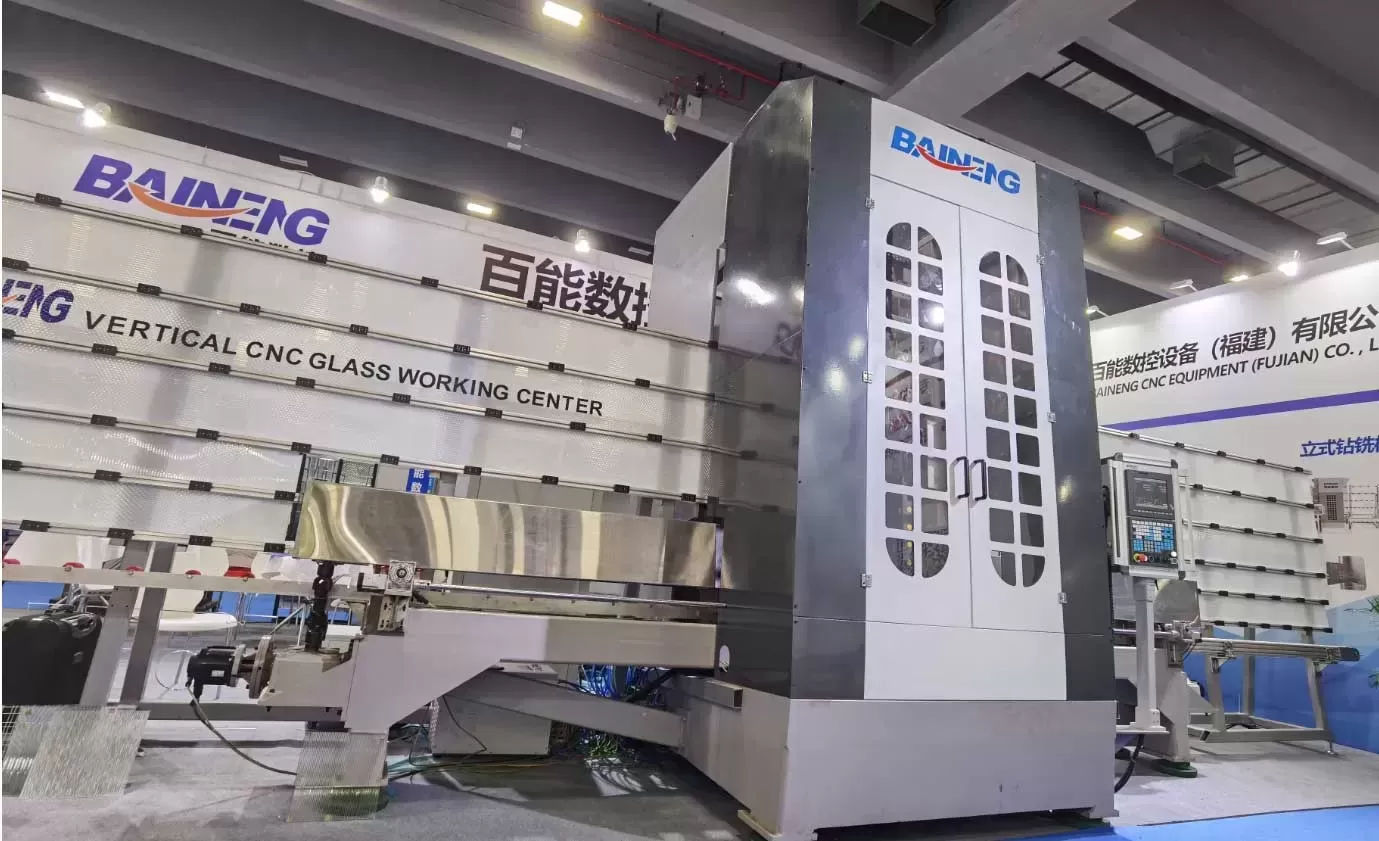
Bearbeitungsgeräteentwickler wie BAINENG CNC entwickeln spezialisierte Lösungen, um diese veralteten Engpässe zu beseitigen. Durch die Kombination fortschrittlicher mechanischer Kinematik mit intelligenten Sensoren und hybriden Werkzeugen ist maßgeschneiderte Glasbearbeitung in eine neue Ära der Serienproduktion und Mikron-genauen Präzision eingetreten.
Wenn Ihr Team derzeit komplexe Glasbauteile beschafft oder entwickelt, senden Sie noch heute Ihre CAD-Zeichnungen an BAINENG CNC für eine detaillierte Überprüfung der Herstellbarkeit (DFM) und ein Angebot für maßgeschneiderte Glasbearbeitung.
Innovation 1: Ultraschallunterstützte Bearbeitung (UAM) zur Erreichung von duktilen Schneidmodi
Die primäre Barriere in der CNC-Glasbearbeitung war immer der spröde-duktile Übergangspunkt. Glas bricht natürlich, wenn die Schneidkräfte seine kritische Belastung überschreiten. Die ultraschallunterstützte Bearbeitung (UAM) verändert diese Dynamik, indem sie die standardmäßige abrasive Aktion in Mikrosplitterung und duktilen Chip-Abtrag umwandelt.
Überwindung der Einschränkungen spröder Materialien
UAM-Systeme überlagern hochfrequente Vibrationen – typischerweise zwischen 20 kHz und 40 kHz – auf die Werkzeugrotation. Der Diamantschleifstift berührt die Glasoberfläche intermittierend tausende Male pro Sekunde. Diese diskontinuierliche Schneidaktion reduziert die durchschnittlichen Schneidkräfte um 30 % bis 50 % im Vergleich zu herkömmlichem rotierenden Schleifen.
Da sich das Werkzeug auf mikroskopischer Ebene ständig trennt, baut sich kein Stress entlang der Werkstückkante auf. Zu den wichtigsten Vorteilen gehören:
- Unterdrückung von Subsurface Damage (SSD), wodurch Mikrorisse auf unter 2 Mikrometer reduziert werden.
- Nahezu null Kantenabplatzungen bei dünnwandigen Strukturprofilen.
- Sanfter Übergang in echtes duktiles Schneiden, bei dem Glas wie Metall vor der Werkzeugfront fließt.
Auswirkungen auf die Lebensdauer von Werkzeugen für maßgeschneiderte Glasbearbeitung
Niedrigere Schneidkräfte bedeuten weniger mechanische Reibung und reduzierte thermische Belastung auf elektroplattierten oder gesinterten Diamantstiften. Bei maßgeschneiderten Glasbearbeitungen stellt der Verschleiß von Diamantscheiben einen großen Kostenfaktor dar, insbesondere beim Umgang mit Borosilikat-, Quarz- oder Saphirrohlingen.
Die Ultraschallunterstützung verhindert die Werkzeugbelastung, indem sie Glasabfälle während jedes Vibrationszyklus aus den Schneidnuten entfernt. Werkstätten verzeichnen eine 2- bis 4-fache Erhöhung der Lebensdauer von Diamantschneidern, was die Prototypkosten senkt und eine engere Konsistenz von Bauteil zu Bauteil über Produktionschargen hinweg aufrechterhält.
Innovation 2: Ultra-Kurzpulslaser (USP) und CNC-Hybridintegration
Multiachs-Fräsmaschinen kombinieren jetzt rotierende Spindeln mit Ultra-Kurzpulslasern (USP) innerhalb eines einzigen Arbeitsbereichs. Die Kombination von Pikosekunden- und Femtosekundenlasern mit mechanischen Spindeln löst Merkmale, die mit Diamantwerkzeugen einfach nicht erreichbar sind, wie hochaspektverhältnis Löcher und scharfe innere Ecken.
Die Synergie von Pikosekunden-/Femtosekundenlasern mit Fräsen
Mechanische Diamantfräser haben Schwierigkeiten mit scharfen Innenradien, engen Blindlöchern und mikroskopischen Rillen unter 100 Mikrometer Breite. Pikosekundenlasermodule ablatieren Material durch direkte Energieabsorption und umgehen traditionelle thermische Wärmeeinflusszonen (HAZ). Dieser Prozess verhindert Mikrofrakturen entlang des Schnittpfades.
Durch selektives Lasermarkieren (SLE) lenkt die hybride Maschine einen fokussierten Laser in das Massenglas, um dessen chemische Beständigkeit zu verändern, gefolgt von sofortigem CNC-gesteuertem Spülen oder leichten mechanischen Durchgängen, um komplexe innere Hohlräume zu entfernen.
Geometrische Komplexität in der maßgeschneiderten Glasbearbeitung meistern
Durch die Kombination von Laser-Mikrobearbeitung und mechanischem Schleifen auf einer einzigen Plattform können Werkstätten die vollständige 3D-Massenformung und feine Oberflächenmikrostrukturierung in einem automatisierten Zyklus durchführen. Die Hauptvorteile sind:
- Kein Einrichtungsdrift zwischen grober Materialentfernung und Mikromerkmale Ablation.
- Unter-10-Mikrometer-Durchmesser Löcher, die durch chemisch verstärktes Glas gebohrt werden, ohne Kantenabplatzungen.
- Komplexe fluidische Kanäle, die neben präzisionsgefrästen Fasen und Montageflächen geschnitten werden.
Ingenieurteams, die BAINENG CNC-Hybridproduktionsmethoden verwenden, eliminieren sekundäre Handhabung und sparen kritische Arbeitsstunden an empfindlichen optischen Rohlingen.
Innovation 3: KI-gesteuerte adaptive Vorschubgeschwindigkeit & thermische Schocküberwachung
Glas ist notorisch empfindlich gegenüber thermischem Schock. Ungleichmäßige Wärmeentwicklung verursacht lokale thermische Ausdehnung, die Zugspannungen erzeugt, die Teile während tiefen Taschenbearbeitungen zum Reißen bringen. Maschinensteuerungen der nächsten Generation im Jahr 2026 nutzen jetzt maschinelles Lernen, um die Vorschubgeschwindigkeiten dynamisch basierend auf physikalischem Feedback anzupassen.
Echtzeit-Akustische Emissionssensorik
Akustische Emissions (AE) Sensoren, die nahe am Spindellager montiert sind, lesen die Hochfrequenz-Schallwellen, die durch Schneidkontakte erzeugt werden. Spröde Rissausbreitung erzeugt deutliche hochfrequente akustische Spitzen, lange bevor visuelle Frakturen auftreten. Die KI-Modelle der Maschine analysieren diese Telemetrie in Millisekunden.
Wenn ein akustischer Spike den Beginn eines Mikro-Risses an einer inneren Taschen- ecke signalisiert, senkt der CNC-Controller sofort die Vorschubgeschwindigkeit und passt die Spindeldrehzahl an, um die Kontaktoberfläche in einen sicheren duktilen Zustand zurückzubringen.
Dynamische Werkzeugbahnoptimierung
KI-gesteuerte Steuerungen überwachen auch die lokale Spindellast und Kühlmittel- temperaturen, um die Vorgänge in Echtzeit anzupassen:
- Sie ändern die Vorschubgeschwindigkeiten entlang scharfer Konturübergänge, um die Werkzeuglasten auszugleichen.
- Sie optimieren Hochdruck-Kühlmitteldüsen, um thermischen Schock an frisch geschnittenen Kanten zu vermeiden.
- Sie aktualisieren die Werkzeugkompensationswerte basierend auf Echtzeit- Modellen der thermischen Ausdehnung der Spindel.
Adaptive Bearbeitung verhindert Ausschuss während langer Zykluszeiten bei hochwertigem geschmolzenem Silizium und optischen Spiegeln und schützt die Projektlaufzeiten und Budgets.
Innovation 4: Kryogene Kühlung & umweltfreundliche Schmierung in der Glasbearbeitung
Traditionelle Präzisionsglasbearbeitung verlässt sich auf große Mengen wasserlöslicher Schneidöle und Schlämme. Diese Flüssigkeiten erzeugen schweren Nebel, spülen lose Schleifpartikel weg und hinterlassen Rückstände, die eine aggressive chemische Reinigung erfordern, bevor eine optische Beschichtung oder eine Verpackung im Reinraum erfolgt.
Massive Schlämme durch Kryo-Bearbeitung ersetzen
In modernen CNC-Glasverarbeitungsanlagen verwenden Hersteller zunehmend kryogene Kühlsysteme, die auf flüssigem Stickstoff (LN2) oder überkritischem Kohlendioxid (scCO2) basieren. Durch Mikro-Düsen direkt auf die Werkzeug-Glas- Schnittstelle gesprüht, gefrieren Kryogen die lokale Schneidzone blitzschnell.
Die intensive Kühlung hält die Glasoberfläche unterhalb ihrer kritischen thermischen Versagensgrenze und bewahrt dabei die Diamant-Bindematrix. Das Kühlmittel verdampft sofort zu einem Gas, das trockene Späne hinterlässt, die Vakuumsysteme sofort aus dem Bearbeitungsbereich entfernen.
Nachhaltige maßgeschneiderte Glasbearbeitung für Reinraumanwendungen
Für im Reinraum verwendetes biomedizinisches und Halbleiterglas entfernt das trockene oder kryogene Fräsen petroleumhaltige Schmierstoffe vollständig vom Produktionsboden. Die betrieblichen Vorteile sind klar:
- Teile verlassen die Maschinenumhausung sauber, was die ultrasonischen Lösungsmittelwaschzyklen reduziert.
- Keine Ölreste gewährleisten eine direkte Haftung für nachgelagerte optische PVD- oder CVD-Beschichtungen.
- Entsorgungskosten für gefährliche abrasive Schlämme und kontaminierte Kühlmittelbehälter entfallen.
- Der Arbeitsplatz bleibt sauberer, wodurch Techniker vor dem Einatmen toxischer luftgetragener Nebel geschützt werden.
Innovation 5: Hochpräzise Multi-Achsen In-Situ Metrologie & Auto-Kompensation
Das erneute Spannen einer Glasoptik zur Messung von Oberflächenfehlern führt zu Ausrichtungsfehlern, die submikronische Toleranzen ruinieren. Maschinenbauer im Jahr 2026 haben dies gelöst, indem sie optische Metrologiesysteme direkt in den CNC-Werkzeugkarussell montiert haben.
Null-Fehler maßgeschneiderte Glasbearbeitung
Moderne Maschinenbetten integrieren berührungslose Weißlichtinterferometer und chromatische konfokale Sonden neben Standard-Diamantschneidwerkzeugen. Nach der Fertigstellung einer Freiform-Optik lädt die Maschine die optische Sonde, um die gesamte Teilegeometrie zu scannen, während sie auf dem Vakuumspannfutter gespannt bleibt.
Die Onboard-Software berechnet Oberflächenprofilabweichungen im Vergleich zur ursprünglichen CAD-Datei und erzeugt eine detaillierte 3D-Fehlerkarte über das gesamte Arbeitsvolumen.
Sub-Mikron-Präzision ohne erneutes Spannen
Sobald die Maschine die Oberfläche scannt, führt sie einen geschlossenen Regelkreis-Kompensationszyklus aus:
- Der Controller berechnet einen Offset-Werkzeugweg, der sich nur auf Hochpunkte und außerhalb der Toleranz liegende Zonen konzentriert.
- Feinverzahnte Diamantpolierstifte greifen das Werkstück erneut an, um Formfehler zu korrigieren.
- Das System erreicht Oberflächenfehler unter 0,5 Mikron ohne menschliches Eingreifen.
Die geschlossene Inspektion eliminiert das Handling durch den Bediener, schützt empfindliche optische Kanten und reduziert Nacharbeiten bei komplexen maßgeschneiderten Glasbearbeitungsaufträgen.
.webp?t=1791525791160 "maßgeschneiderte Glasbearbeitung")
Ausblick auf die Zukunft der Industrie: Erweiterung der Hochtechnologie-Glasanwendungen
Während die CNC-Glasverarbeitungstechnologien reifen, nutzen Hardware-Designer diese strukturellen Glasmaterialien in anspruchsvollen Betriebsumgebungen:
- AR/VR-Wellenleiter und Headset-Optik: Headset-Hersteller benötigen ultradünne, gebogene Glasscheiben mit mikrogebohrten Sensorausschnitten und Gewichtserleichterungskanälen. Fortschrittliches CNC-Fräsen formt diese Freiformprofile ohne empfindliche Substrate zu brechen.
- Halbleiter-Glas-Substrate: Chip-Hersteller übernehmen Glaskerne, um organische Verpackungssubstrate zu ersetzen. Hochgeschwindigkeits-CNC- Mikrofresstechniken und hybride Lasersysteme bohren Millionen von Durch-Glas-Vias (TGVs), während sie eine hohe strukturelle Steifigkeit beibehalten.
- Biomedizinische Mikrofluidik-Chips: Glas bietet chemische Inertheit und optische Transparenz, die Polymere nicht erreichen können. 5-Achsen-Glas- Bearbeitung profiliert Mikrokanäle und Präzisionsreservoirs direkt in Quarz- und Borosilikatrohlingen für Point-of-Care-Testplattformen.
- Luft- und Raumfahrt-Sensorfenster: Hochaltitude-Sensoren verlassen sich auf Saphir- und geschmolzene Siliziumfenster, die für extreme aerodynamische Wärme und Druckunterschiede ausgelegt sind. Kontrolliertes duktiles Schleifen erzeugt strukturelle Stufen und O-Ring-Rillen, die mikrofrakturen unter hohem mechanischen Schock widerstehen.
Häufig gestellte Fragen (FAQ)
Q1: Welche Materialien sind heute am häufigsten in der
kundenspezifischen Glasbearbeitung?
A1: Die häufigsten Materialien sind geschmolzenes Silizium,
Borosilikat (wie Pyrex), Aluminosilikatglas (Gorilla Glass), Quarz,
optische Krone-/Flintgläser und synthetischer Saphir. Jedes Material erfordert
spezifische Diamantkörnungen, Spindeldrehzahlen und Vorschubgeschwindigkeiten, um
Oberflächenfrakturen zu vermeiden.
Q2: Wie erreicht die kundenspezifische Glasbearbeitung optische
Oberflächen ohne manuelles Polieren?
A2: Maschinen verwenden hochkörnige, harzgebundene Diamant-
Schleifscheiben unter ultraschallunterstützten Modi, um duktiles Schleifen zu erreichen. Dieser
Prozess erzeugt Oberflächenrauhigkeitswerte (Ra) unter 10 Nanometern direkt auf
dem Maschinenbett, wodurch manuelles Polieren nach dem Prozess minimiert oder
elimininiert wird.
Q3: Warum wird kryogene Kühlung gegenüber Standard-Emulsions-
Kühlschmierstoffen für präzises Glas bevorzugt?
A3: Kryogene Kühlung (unter Verwendung von LN2 oder
scCO2) verhindert thermischen Schock, ohne hartnäckige ölige Rückstände auf der
Glasoberfläche zu hinterlassen. Das Kühlmittel verdampft sofort und hinterlässt
makellose Teile, die bereit für die Montage im Reinraum, optische Verklebung oder
Vakuumbeschichtung sind, ohne Lösungsmittelwäsche.
Q4: Können CNC-Maschinen chemisch verstärktes (gehärtetes) Glas
direkt fräsen?
A4: Das Fräsen von chemisch verstärktem Glas bleibt
schwierig, da das Durchdringen der kompressiven Oberflächenschicht normalerweise
innere Zugspannungen freisetzt, die das Substrat zersplittern. Hersteller
bearbeiten typischerweise zuerst geglühtes Rohglas auf präzise Toleranzen und
wenden dann chemische Verstärkungsbäder an. Allerdings können ultrakurze Puls-Hybridlaser
kleine Merkmale in verstärktes Glas schneiden, mit minimalem Kantenversagen.
Q5: Welche Dateiformate und Entwurfstoleranzen sollte ich für
ein CNC-Glasangebot vorbereiten?
A5: Standard-STEP- oder IGES-Dateien funktionieren am besten für 3D-
Oberflächen, kombiniert mit 2D-Konstruktionszeichnungen (PDF/DWG), die kritische
Toleranzen, Kantenfasen, Oberflächenrauhigkeit (Ra) und Abplatzgrenzen spezifizieren.
Präzisionsmaschinen halten routinemäßig lineare Toleranzen von ±0,005 mm, abhängig von
der Teilgröße und Geometrie.
Fazit & Beschaffungsinsights für 2026
Die kundenspezifische Glasbearbeitung wird nicht länger durch spröde Brüche, langsame manuelle Vorgänge und hohe Ausschussraten behindert. Durch den Einsatz von ultraschallunterstützten Spindeln, hybrider Laserablation, adaptiven Steuerungsalgorithmen und geschlossener Messtechnik liefern präzise CNC-Maschinen komplexe Glasbauteile schneller und mit höherer wiederholbarer Genauigkeit als je zuvor.
Ob Sie kleine Prototypenläufe für optische Baugruppen oder die Serienproduktion von mikrofluidischen Geräten benötigen, die Auswahl eines Herstellers mit moderner Glasfräsinfrastruktur ist entscheidend für den Erfolg. BAINENG CNC entwickelt weiterhin Werkzeugmaschinen, die für diese fortschrittlichen Herausforderungen mit spröden Materialien ausgelegt sind.
Bereit, Ihr nächstes Glasengineering-Projekt zu starten? Kontaktieren Sie noch heute die Spezialisten für Präzisionsbearbeitung bei BAINENG CNC. Senden Sie uns Ihre CAD-Modelle und Entwurfsspezifikationen, um eine Experten-DFM-Analyse und ein wettbewerbsfähiges Angebot für die maßgeschneiderte Glasbearbeitung zu erhalten.