
 FAQs
 Fabrikbesichtigung


Die Verarbeitung von Automobilglas durchläuft einen strengen technischen Wandel. Der Markt hat sich von flachen, einfachen Viertellichtern hin zu massiven panoramischen Schiebedächern, komplexen Head-up-Display (HUD)-Windschutzscheiben und engen akustischen Laminaten verschoben.
Diese modernen Geometrien erfordern engere Kanten-Toleranzen, nahezu kein Abplatzen und hohe optische Konsistenz. Wenn Sie planen, Ihre Fabrik zu erweitern oder bestehende Linien aufzurüsten, ist die Wahl der richtigen Maschinen eine Investition mit hohen Einsätzen. Eine einzige falsche Beschaffungsentscheidung kann Ihre Prozessfähigkeitsverhältnisse gefährden und Sie von OEM-Lieferantenangeboten disqualifizieren.
Egal, ob Sie etablierte europäische Maschinenbauer oder Präzisionsgeräte-Spezialisten wie BAINENG CNC prüfen, technische Due Diligence ist zwingend erforderlich. Kontaktieren Sie noch heute unser Ingenieurteam, um Ihre Projektpläne zu überprüfen, oder lesen Sie weiter, um die sieben nicht verhandelbaren Merkmale zu entdecken, die jede moderne Automobil-glas CNC-Maschine haben muss.
Die direkten Kosten der Auswahl der falschen Automobil-Glasmaschine
Automobil-OEMs und Tier-1-Zulieferer wie Fuyao, Saint-Gobain und AGC haben eine Nulltoleranz für Mikrorisse an Kanten. Wenn ein Kantenfehler das Schleifen übersteht, breitet er sich während der Hochtemperatur-Ofen-Temperierung oder Autoklav-Laminierungszyklen aus. Dies führt zu plötzlichen strukturellen Ausfällen und senkt Ihre Ausbeute.
Traditionelle Glasverarbeitungsanlagen kämpfen mit zwei strukturellen Problemen:
Engpässe bei der Zykluszeit: Manuelle Kantenanpassung und langsame Werkzeugwechsel beeinträchtigen Ihre Einheiten-pro-Stunde (UPH)-Kennzahlen.
Prozessinstabilität (Cpk < 1,33): Schwankungen im Schneiddruck und strukturelle Vibrationen erzeugen inkonsistente Kantenprofile, die strengen Schattengraphen-Inspektionen nicht standhalten.
Moderne Automobilglasverarbeitungsgeräte müssen unter kontinuierlichen 24/7-Betriebsbedingungen konsistente, wiederholbare Ergebnisse liefern. Im Folgenden sind die sieben mechanischen, elektrischen und Softwaremerkmale aufgeführt, die Sie in Ihrer Anfrage für ein Angebot (RFQ) angeben müssen.
1. Mehrachsen-Dynamiksteuerung & Hochgeschwindigkeits-Synchronspindeln
Automobil-Seitenlichter und Rücklichter sind selten flach. Sie weisen komplexe S-Bögen, variable Fasen und asymmetrische Ecken-Ausschnitte auf. Eine Standard-Drei-Achsen-Maschine kann den richtigen Kontaktwinkel auf tiefen 3D-gekrümmten Oberflächen nicht aufrechterhalten.
Hochpräzise Verarbeitung erfordert eine echte mehrachsige interpolierte Steuerung (minimal 4-Achsen- oder 5-Achsen-Bearbeitungszentren). Das CNC-Steuerungssystem muss das dynamische Werkzeugmittelpunktmanagement (RTCP) in Echtzeit ausführen, um sicherzustellen, dass das Diamant-Schleifprofil an jedem Tangentialpunkt senkrecht zur Glasoberfläche bleibt.
Betrachten Sie die Spindelspezifikationen genau:
Geschwindigkeitsschwellen: Spindeln sollten konstant zwischen 12.000 und 24.000 U/min laufen. Hohe Drehzahlen sind entscheidend für das Pencil-Edge-Schleifen von dünnem Glas (bis zu 1,6 mm oder 2,1 mm) ohne Abplatzen.
Dynamische Balance: Bestehen Sie auf Elektrospindeln, die nach G0.4-Standards ausgewuchtet sind. Der Spindel-Ausschlag muss unter 0,003 mm (3 Mikrometer) bleiben. Jedes Mikro-Vibrieren überträgt sich direkt auf die Glasoberfläche und erzeugt Mikrorisse, die die Nach-Temperatur-Stresstests nicht bestehen.
2. Maschinenvision und kontaktlose Laser-Kantenanpassung
Rohautomobilglasrohlinge, die von vorgelagerten Schneid- und Ausschneidetischen geliefert werden, weisen Größenvariationen auf. Traditionelle mechanische Referenzstifte zwingen das Glas in Position. Diese Methode schafft zwei große Probleme: Sie birgt das Risiko von Kantenabplatzungen bei Kontakt und wendet ungleichmäßiges Schleifmaterial auf gegenüberliegende Seiten des Teils an.
Moderne Auto-Glas-CNC-Zentren beseitigen harte mechanische Stopps zugunsten von optischen Inspektionssystemen. Überkopfkameras mit hoher Auflösung oder Hochgeschwindigkeits-Laserscanner kartieren den tatsächlichen Umfang des Rohlings, während er auf dem Vakuumtisch liegt.
Die Maschinensteuerungssoftware vergleicht die gescannte Kontur mit der technischen CAD-Zeichnung (DXF/IGES). Sie berechnet automatisch rotatorische und translatorische Versätze und balanciert die Abtragszulage gleichmäßig um den Glasumfang. Diese automatisierte Kompensation dauert weniger als drei Sekunden und garantiert einen Prozessfähigkeitsindex (Cpk), der konstant über 1,67 liegt.
3. Adaptive Schleiftechnologie mit konstantem Druck
Schleifscheiben schneiden kein Stahl; sie schleifen spröde Silikate. Wenn eine Achse zu stark in einen scharfen Eckenradius drückt, überschreitet der lokale Stress die Bruchgrenze des Glases, was zu Ausbrüchen führt. Wenn sie zu sanft drückt, hinterlässt sie ungeschliffene Flächen und sichtbare Schleifspuren.
Suchen Sie nach Maschinen, die mit adaptivem Schleifen bei konstantem Druck konstruiert sind. Dieses System verwendet geschlossene Regelkreise mit Servo-Kraft-Rückmeldung oder hochreaktive pneumatische Schwimmaktoren entlang des Werkzeugvektors. Wenn das diamantbesetzte Peripheriewerkzeug das Glas bearbeitet:
Die CNC erkennt die tatsächliche Spindelabweichung und das momentane Motordrehmoment.
Die Vorschubgeschwindigkeiten modulieren automatisch beim Betreten enger Eckenradien oder dicker laminierter Sandwichs.
Die Werkzeugverschleißkompensation wendet kontinuierliche radiale Anpassungen an, um eine Kantenverjüngung über lange Produktionsschichten zu verhindern.
Dieses dynamische Gleichgewicht liefert konsistente Kantenprofile – egal ob bei der Bearbeitung einer Standard-C-Kante, einer flachen Kante mit Fase oder eines benutzerdefinierten Profils – und reduziert die Polierzeiten nachgelagert drastisch.
4. Starre vibrationsdämpfende Bettstrukturen (Mineralguss)
Hohe Spindeldrehzahlen in Kombination mit schneller Achsbeschleunigung (häufig über 1,0G in Automobilzyklen) erzeugen intensive mechanische Harmonien. Wenn Ihre Autoglasmaschine einen leichten, standardmäßigen geschweißten Stahlrahmen verwendet, übertragen sich diese Vibrationen direkt auf die Kontaktzone zwischen dem diamantbeschichteten Schleifmittel und dem Glas.
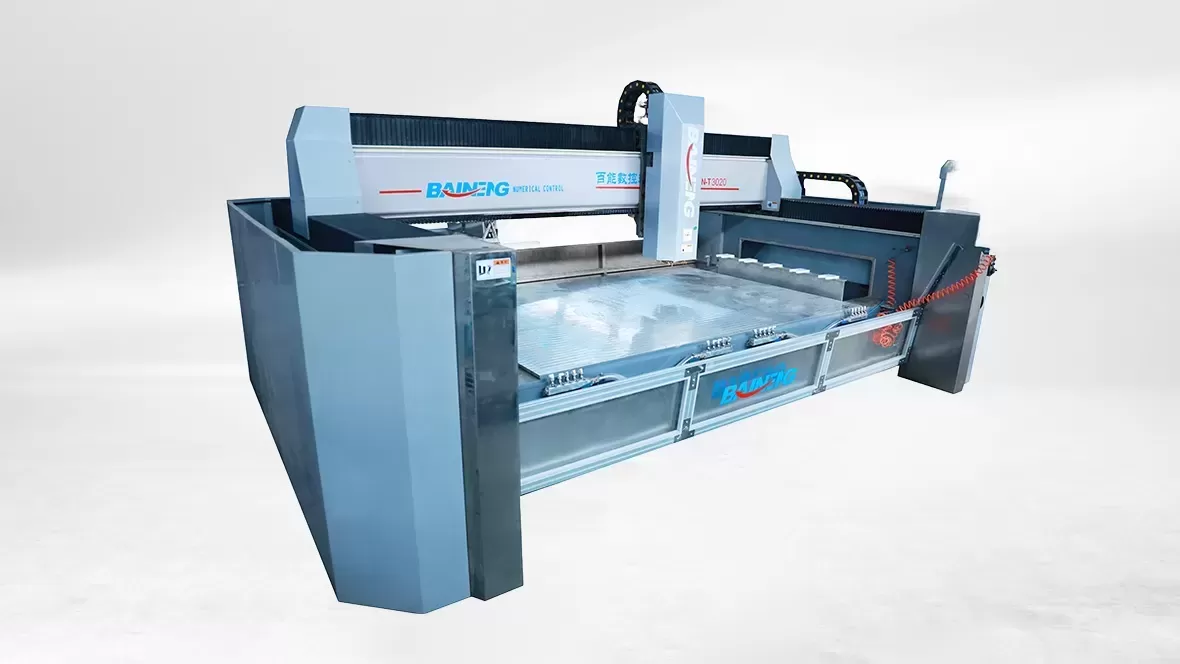
Führende Maschinenbauer, darunter BAINENG CNC, investieren stark in spannungsfreie, robuste Chassiskonstruktionen. Für eine erstklassige Leistung bewerten Sie Maschinen, die Folgendes verwenden:
Polymerbeton / Mineralgüsse: Mineralverbundbetten bieten bis zu zehnmal die vibrationsdämpfende Kapazität von gefertigtem Stahl. Sie absorbieren schnelle Achsverzögerungsschocks, ohne sich zu verschieben.
Thermische Stabilität: Mineralische Materialien weisen niedrige thermische Ausdehnungskoeffizienten auf. Diese Eigenschaft verhindert ein Driften des Rahmens, wenn die Umgebungstemperaturen in der Fabrik zwischen Tag- und Nachtschichten schwanken, und hält die volumetrische Genauigkeit über große Arbeitsbereiche hinweg.
Das Ergebnis ist sofort messbar: Die Lebensdauer der Diamantscheiben erhöht sich um 20 % bis 35 %, und die geschliffenen Kantenoberflächen zeigen eine außergewöhnliche Klarheit vor der Endpolitur.
5. In-Line automatische Werkzeugwechsler (ATC) mit Laser-Werkzeugsetzern
Automobile Linienwechsel müssen innerhalb von Minuten und nicht Stunden erfolgen. Hochmix- und Niedrigvolumenläufe für Ersatzglas (ARG) erfordern schnelle Werkzeugwechsel. Hochvolumenläufe für OEM-Verträge erfordern null Bedienereingriffe während der Werkzeugverschleißzyklen.
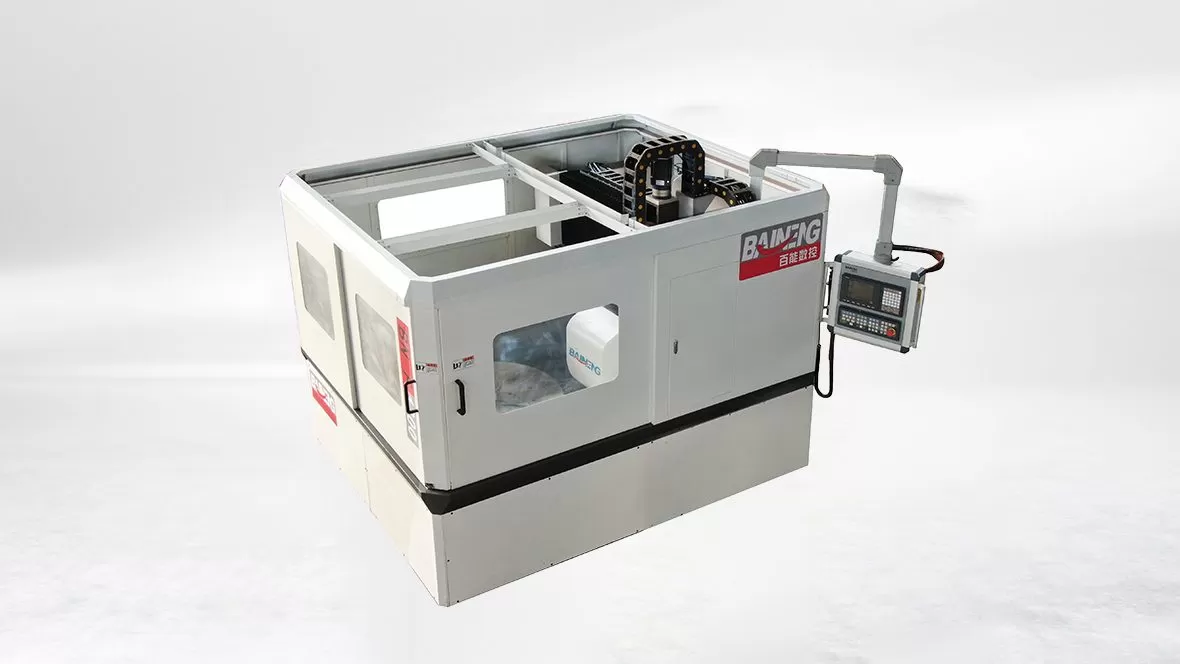
Ein fähiges CNC-Glasbearbeitungszentrum für die Automobilproduktion muss über einen hochkapazitiven automatischen Werkzeugwechsler (12 bis 24 Fächer oder mehr) verfügen, der vollständig vor Kühlschmiermittelnebel abgeschirmt ist. Noch wichtiger ist, dass der ATC mit einer inline Nicht-Kontakt-Laserwerkzeugmessstation integriert ist.
Der Laser-Vorsetzer überprüft das Profil der Diamantscheibe, misst den Werkzeugdurchmesser bis auf den Mikrometer und warnt die Bediener, wenn die Profilgeometrie außerhalb der Toleranz liegt. Er automatisiert die Wiederaufbereitungsroutinen der Scheibe auf intermediären Abtragblöcken, ohne die Maschine offline zu nehmen.
6. Geschlossenes Kreislaufsystem, temperaturgeregeltes Kühlschmiermittelmanagement
Das Schleifen von Automobilglas erzeugt hohe Mengen an abrasivem Glasabfall (mikroskopischer Silika-Schlamm). Wenn Ihr Kühlschmiermittelsystem diesen Schmutz nicht sofort entfernt, treten drei Probleme auf:
Die Scheibe lädt sich auf, was Reibung, thermischen Schock und Oberflächenmikrorisse entlang des Glasrandes erzeugt.
Der zirkulierende Schlamm spritzt über die Glasrohlinge und schmirgelt die empfindlichen Soft-Coat- oder Low-E-Oberflächenlagen ab und ruiniert die optische Klarheit.
Die Spindellager und linearen Führungen erleiden vorzeitigen Verschleiß.
Fordern Sie ein integriertes geschlossenes Kreislaufsystem für die Flüssigkeitsverwaltung. Die Maschine muss hochvolumige interne und externe Kühlschmiermittelstrahlen enthalten, die präzise auf die Schleifoberfläche ausgerichtet sind. Über das Maschinenbett hinaus sollte das System mit mehrstufigen Zentrifugaltrennsystemen oder Flockfilteranlagen gekoppelt sein, die Partikel bis zu 5 Mikrometer entfernen.
Kühlschmiermittelkühler sind ebenso wichtig. Die Aufrechterhaltung einer konstanten Flüssigkeitstemperatur (typischerweise innerhalb von ±1°C der Umgebung) verhindert die thermische Ausdehnung des Glasrohling während schneller Kantenbearbeitungsroutinen.
7. Industrie 4.0 Konnektivität und automatisierte Linienintegration
Standalone-Geräte sind in modernen Automobilglaswerken überholt. Eine Produktionsmaschine muss sich nahtlos in automatisierte Produktionszellen zwischen Abbruchtischen und Waschanlagen integrieren.
Stellen Sie sicher, dass die CNC-Architektur standardisierte industrielle Feldbus-Schnittstellen bietet, wie EtherCAT, PROFINET und offene OPC-UA-Protokolle. Ihr Ingenieurteam benötigt diese Kommunikationspipelines, um:
Schnittstelle mit Robotern: Austausch von Handshake-Signalen mit 6-Achsen-Roboterarmen oder Überkopf-Portalsystemen für automatisiertes Glasladen und Vakuum-Nesting.
Füttern von Manufacturing Execution Systems (MES): Streamen von Telemetriedaten – einschließlich Echtzeit-Zyklenzeiten, Spindellasten, Werkzeugbetriebsstunden und Fehlermeldungen – direkt an die werkseigenen übergeordneten Steuerungen.
Unterstützung von Remote-Telematik: Ermöglichen Sie es Maschinenanbietern, prädiktive Diagnosen durchzuführen und schnelle Fernfehlerbehebungen bereitzustellen, wenn Achsensicherungen ausgelöst werden.
B2B Käuferleitfaden: Berechnung der tatsächlichen Besitzkosten (TCO)
Beschaffungsteams konzentrieren sich oft auf die anfänglichen Investitionsausgaben (CapEx). In der Automobilglasproduktion stellt CapEx nur einen Bruchteil Ihrer tatsächlichen Betriebskosten über einen Zeitraum von fünf Jahren dar. Bevor Sie einen Kaufvertrag unterzeichnen, wenden Sie dieses Gesamtbetriebskostenbewertungsmodell an:
TCO = Kaufpreis + (Werkzeugverbrauchsmaterialien + Schrottverluste + ungeplante Ausfallzeiten) - (Zykluszeitgewinne × Marge pro Einheit)
Berücksichtigen Sie die Mathematik hinter einer Reduzierung der Ausschussrate um 2 %. Bei einer Linie, die jährlich 1.000.000 Windschutzscheiben- oder Panoramadach-Blankos verarbeitet, bewahrt eine Einsparung von 2 % Ihres Produktionsvolumens 20.000 verarbeitete Blanks. Wenn der Wert Ihres Blanks im Durchschnitt 25 $ beträgt, bringt diese Ertragsverbesserung jedes Jahr 500.000 $ zurück. Eine billige Maschine mit schlechter Vibrationsdämpfung oder schwacher Spindelsteuerung verwandelt sich schnell in Ihr teuerstes Gut.
Überprüfen Sie immer die Service Level Agreement (SLA) des Anbieters. Bestätigen Sie die Verfügbarkeit von Ersatzteilen für hochbeanspruchte Komponenten wie Servoantriebe, Führungsblöcke und Spindeldichtungen. Erkundigen Sie sich nach der physischen Präsenz von werkseitig geschulten Servicetechnikern in Ihrer geografischen Region.
Häufig gestellte Fragen
Q1: Was ist die ideale Spindeldrehzahl für das Kanten von dünnen Automobillaminaten?
A1: Dünne Glasscheiben (zwischen 1,6 mm und 2,3 mm), die in akustischen Windschutzscheiben verwendet werden, verarbeiten sich am besten zwischen 15.000 und 20.000 U/min. Höhere Drehzahlen minimieren die Spanlast pro abrasivem Diamantkorn, wodurch Kantenabplatzungen und Schalenabplatzungen verhindert werden.
Q2: Warum wird Mineralguss gegenüber geschweißten Stahlbetten in der Auto-Glasverarbeitungsanlage bevorzugt?
A2: Mineralguss dämpft mechanische Vibrationen bis zu zehnmal schneller als geschweißter Baustahl. Dies unterdrückt die Harmonischen, die durch aggressive Achswechsel verursacht werden, verlängert die Lebensdauer der Diamantwerkzeuge und verhindert Mikrofrakturen entlang der Kante des Glases.
Q3: Wie verbessert die optische Sichtausrichtung die gesamte Zykluszeit?
A3: Optische Systeme eliminieren mechanische Zentrieroperationen. Eine Kamera erfasst die Glasposition im Vorbeiflug in 1 bis 2 Sekunden, und die CNC-Software transformiert mathematisch die Werkzeugwege, um die tatsächliche Blankposition anzupassen. Dies verkürzt die Zykluszeit jedes Teils um 5 bis 10 Sekunden.
Q4: Kann eine einzelne hochpräzise Glaskantenmaschine mehrere Kantenprofile bearbeiten?
A4: Ja. Mit Mehrposition-Diamantwerkzeugen oder Hochgeschwindigkeits-Automatikwerkzeugwechslern kann die Maschine zwischen Bleistiftkanten, flachen Kanten mit Fase und spezialisierten Profilen innerhalb eines einzigen Programms oder einer Einrichtung wechseln.
Q5: Welche Cpk-Leistung sollte ich während der Werksabnahmeprüfung (FAT) verlangen?
A5: Für kritische Automobilkomponenten bestehen Sie auf einem Mindest-Cpk-Wert von 1,67 für die Konsistenz des Kantenprofils, die Nahtmaße und die Toleranzen der Lochpositionen über einen aufeinanderfolgenden Testlauf von mindestens 50 Musterteilen.
Verbessern Sie Ihre Produktionsstandards für Automobilglas
Die Investition in eine hochleistungsfähige Autoglasmaschine ist der klarste Weg, um Tier-1-Lieferantenaudits zu bestehen und profitable OEM-Fertigungskontrakte zu gewinnen. Die Priorisierung einer stabilen Maschinenarchitektur, konstanten Druckachsen, Inline-optischer Inspektion und nahtloser Automatisierungsschnittstellen hält Ihr Werk über Jahre wettbewerbsfähig.
Bei BAINENG CNC entwirft und fertigt unser Ingenieurteam hochpräzise Glas-CNC-Bearbeitungszentren, die auf die strengen Standards globaler Automobilglashersteller zugeschnitten sind. Wir bieten robuste Mehrachsenarchitekturen, die entwickelt wurden, um komplexe Geometrien mit unübertroffener Zyklusgeschwindigkeit und Wiederholgenauigkeit zu bewältigen.
Bereit, die Ertragsraten Ihrer Fabrik zu steigern? Kontaktieren Sie BAINENG CNC noch heute, um direkt mit einem Anwendungstechniker zu sprechen, ein umfassendes Maschinen-Datenblatt anzufordern oder eine maßgeschneiderte Testschleifbewertung für Ihre Glasbauteile zu planen.