
 Preguntas Frecuentes
 Recorrido por la Fábrica


El procesamiento de vidrio automotriz está atravesando una estricta transición técnica. El mercado se ha alejado de los cuartos de luz planos y simples hacia enormes techo panorámico, complejas pantallas de visualización frontal (HUD) y laminados acústicos de radio ajustado.
Estas geometrías modernas exigen tolerancias de borde más estrictas, casi cero astillado y alta consistencia óptica. Si planeas expandir tu fábrica o actualizar las líneas existentes, elegir la maquinaria adecuada es una inversión de alto riesgo. Una sola mala elección de adquisición puede descarrilar tus ratios de capacidad de proceso y descalificarte de las licitaciones de proveedores OEM.
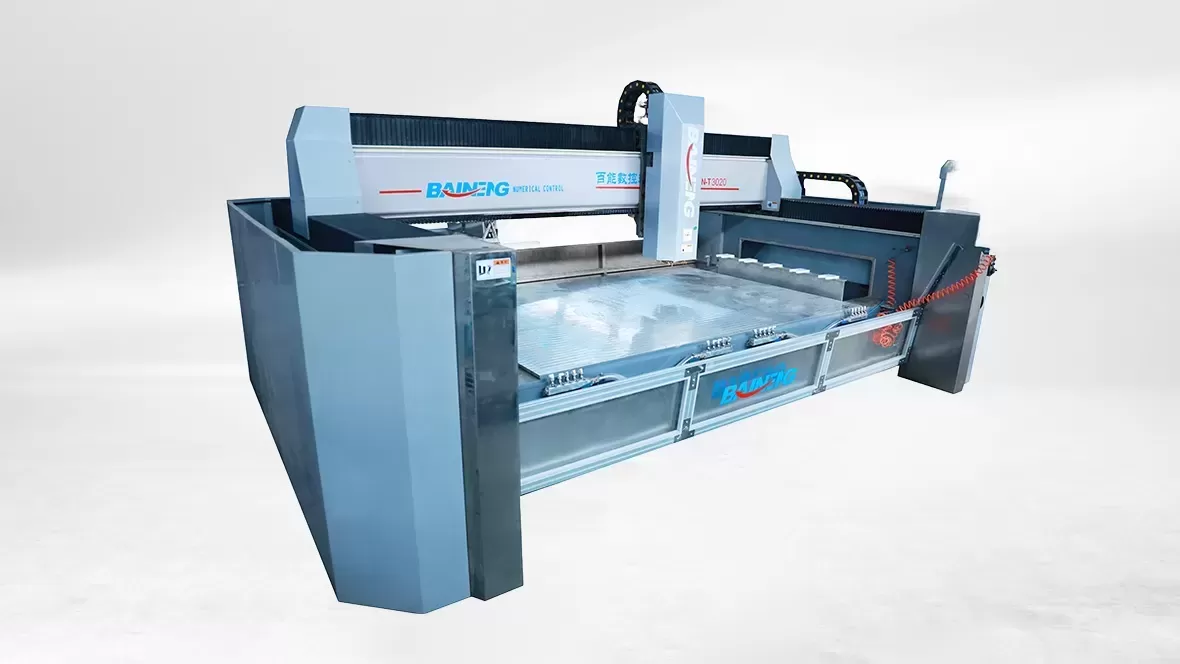
Ya sea que estés evaluando a constructores de maquinaria europeos establecidos o especialistas en equipos de precisión como BAINENG CNC, la debida diligencia técnica es obligatoria. Contacta a nuestro equipo de ingeniería hoy para revisar los planos de tu proyecto, o sigue leyendo para descubrir las siete características innegociables que cada moderna máquina CNC de vidrio automotriz debe tener.
El Costo Directo de Seleccionar la Máquina de Vidrio Automotriz Incorrecta
Los OEM automotrices y los proveedores de Nivel 1 como Fuyao, Saint-Gobain y AGC mantienen cero tolerancia para micro-grietas en los bordes. Cuando un defecto en el borde escapa al rectificado, se propaga durante el templado en horno a alta temperatura o los ciclos de laminado en autoclave. Esto crea fallos estructurales súbitos y hunde tus tasas de rendimiento.
Los equipos tradicionales de biselado de vidrio luchan con dos problemas estructurales:
Cuellos de Botella en el Tiempo de Ciclo: La alineación manual de bordes y las transiciones lentas de herramientas matan tus métricas de unidades por hora (UPH).
Inestabilidad del Proceso (Cpk < 1.33): Las fluctuaciones en la presión de corte y la vibración estructural crean perfiles de borde inconsistentes que no pasan las estrictas inspecciones de sombra gráfica.
El equipo moderno de procesamiento de vidrio automotriz debe ofrecer una salida consistente y repetible bajo condiciones de funcionamiento continuas 24/7. A continuación se presentan las siete características mecánicas, eléctricas y de software que debes especificar en tu solicitud de cotización (RFQ).
1. Control Dinámico Multi-Eje y Husillos Síncronos de Alta Velocidad
Las luces laterales y traseras automotrices rara vez son planas. Presentan curvas en s complejas, biseles variables y recortes de esquina asimétricos. Una máquina estándar de tres ejes no puede mantener el ángulo de contacto adecuado en superficies curvas profundas en 3D.
El procesamiento de alta precisión requiere un verdadero control interpolado multi-eje (mínimo 4 ejes o 5 ejes de centros de trabajo). El sistema de control CNC debe ejecutar la gestión dinámica del punto central de la herramienta (RTCP) en tiempo real para garantizar que el perfil de rectificado de diamante permanezca perpendicular al borde del vidrio en cada tangente.
Mira las especificaciones del husillo de cerca:
Umbrales de Velocidad: Los husillos deben funcionar de manera constante entre 12,000 y 24,000 RPM. Las altas velocidades de rotación son críticas para el biselado de vidrio delgado (hasta 1.6 mm o 2.1 mm) sin astillado.
Balance Dinámico: Insiste en husillos electro-balanceados a estándares G0.4. La desviación del husillo debe permanecer por debajo de 0.003 mm (3 micrones). Cualquier micro-vibración se transfiere directamente al borde del vidrio, produciendo micro-grietas que no superan las pruebas de estrés post-templado.
2. Visión Artificial y Alineación de Bordes Láser Sin Contacto
Los bloques de vidrio automotriz en bruto entregados desde las mesas de corte y ruptura aguas arriba presentan variaciones de tamaño. Los pines de referencia mecánicos tradicionales fuerzan el vidrio a su posición. Este método crea dos problemas principales: arriesga astillado en el borde al contacto y aplica material de molienda desigual a los lados opuestos de la pieza.
Los centros CNC de vidrio automotriz modernos eliminan los paradas mecánicas duras a favor de sistemas de inspección óptica. Cámaras de visión artificial de alta resolución o escáneres láser de alta velocidad mapean el verdadero perímetro del bloque mientras se encuentra en la mesa de vacío.
El software de control de la máquina compara el contorno escaneado con el dibujo CAD de ingeniería (DXF/IGES). Calcula automáticamente los desplazamientos rotacionales y translacionales, equilibrando la tolerancia de eliminación de material de manera uniforme alrededor del perímetro del vidrio. Esta compensación automatizada toma menos de tres segundos y garantiza un índice de capacidad del proceso (Cpk) que supera consistentemente 1.67.
3. Tecnología de Molienda Adaptativa a Presión Constante
Las muelas no cortan acero; muelen silicatos frágiles. Si un eje empuja demasiado fuerte en un radio de esquina afilado, el estrés local supera el umbral de fractura del vidrio, causando astillas de explosión. Si empuja demasiado suavemente, deja puntos planos no molidos y marcas de molienda visibles.
Busque máquinas diseñadas con molienda adaptativa a presión constante. Este sistema utiliza retroalimentación de fuerza servo en bucle cerrado o actuadores neumáticos flotantes de alta respuesta a lo largo del vector de la herramienta. A medida que la muela periférica de diamante entra en contacto con el vidrio:
El CNC detecta la deflexión real del husillo y el par motor instantáneo.
Las tasas de alimentación se modulan automáticamente al entrar en radios de esquina ajustados o sándwiches laminados más gruesos.
La compensación por desgaste de la herramienta aplica ajustes radiales continuos para prevenir el desvanecimiento del borde durante largos turnos de producción.
Este equilibrio dinámico ofrece perfiles de borde consistentes—ya sea manejando un borde C estándar, un borde plano con arista, o un perfil personalizado—reduciendo drásticamente los tiempos de pulido aguas abajo.
4. Estructuras de Cama Rígida con Amortiguación de Vibraciones (Fundiciones Minerales)
Las altas velocidades del husillo combinadas con la rápida aceleración de los ejes (a menudo superando 1.0G en ciclos automotrices) crean armónicos mecánicos intensos. Si su máquina de vidrio para automóviles utiliza un marco de acero soldado ligero y estándar, esas vibraciones viajan directamente a la zona de contacto entre el abrasivo de diamante y el vidrio.
Los principales fabricantes de máquinas, incluyendo BAINENG CNC, invierten fuertemente en diseños de chasis de alta resistencia y aliviados de estrés. Para un rendimiento de primer nivel, evalúe la maquinaria utilizando:
Concreto Polimérico / Fundiciones Minerales: Las camas compuestas minerales proporcionan hasta diez veces la capacidad de amortiguación de vibraciones del acero fabricado. Absorben los choques de desaceleración rápida de los ejes sin desplazarse.
Estabilidad Térmica: Los materiales minerales exhiben bajos coeficientes de expansión térmica. Esta propiedad previene el desplazamiento del marco cuando las temperaturas ambientales de la fábrica oscilan entre los turnos de día y noche, manteniendo la precisión volumétrica en áreas de trabajo amplias.
El resultado es inmediatamente medible: la vida útil de las muelas de diamante aumenta entre un 20% y un 35%, y los acabados de borde molido muestran una claridad excepcional antes del pulido final.
5. Cambiadores de Herramientas Automáticos en Línea (ATC) con Ajustadores de Herramientas Láser
Los cambios de línea automotriz deben ocurrir en minutos, no en horas. Las producciones de alto mix y bajo volumen para vidrio de reemplazo (ARG) exigen transiciones rápidas de herramientas. Las producciones de alto volumen para contratos OEM requieren cero intervención del operador durante los ciclos de desgaste de herramientas.
Un centro de trabajo CNC de vidrio capaz para la producción automotriz debe contar con un cambiador de herramientas automático de alta capacidad (de 12 a 24 ranuras o más) completamente protegido de la pulverización de refrigerante. Más importante aún, verifique que el ATC se integre con una estación de medición de herramientas láser sin contacto en línea.
El presetador láser verifica el perfil de la rueda de diamante, mide la degradación del diámetro de la herramienta hasta el micrón y alerta a los operadores cuando la geometría del perfil sale de tolerancia. Automatiza las rutinas de reacondicionamiento de ruedas en bloques de reacondicionamiento intermedios sin desconectar la máquina.
6. Gestión de Refrigerante Controlada por Temperatura en Circuito Cerrado
El rectificado de vidrio automotriz genera altos volúmenes de virutas de vidrio abrasivas (lodo de sílice microscópico). Si su sistema de entrega de refrigerante no elimina esta arena de inmediato, ocurren tres problemas:
La rueda se carga, creando fricción, choque térmico y micro-grietas en la superficie a lo largo del borde del vidrio.
El lodo recirculado se rocía sobre el blank de vidrio, desgastando las delicadas capas de recubrimiento suave o Low-E y arruinando la claridad óptica.
Los rodamientos del husillo y las guías lineales sufren desgaste prematuro.
Exija un sistema de gestión de fluidos en circuito cerrado integrado. La máquina debe incorporar chorros de refrigerante de husillo internos y externos de alto volumen dirigidos precisamente a la interfaz de rectificado. Más allá de la cama de la máquina, confirme que el sistema se acople con separadores centrífugos de múltiples etapas o sistemas de filtración floculante que eliminen partículas hasta 5 micrones.
Los enfriadores de refrigerante son igualmente importantes. Mantener una temperatura de fluido consistente (típicamente dentro de ±1°C del ambiente) previene la expansión térmica del blank de vidrio durante las rutinas de borde a alta velocidad.
7. Conectividad Industria 4.0 e Integración de Línea Automatizada
El equipo independiente está obsoleto en las plantas de vidrio automotriz modernas. Una máquina de producción debe integrarse de manera limpia en celdas de producción automatizadas entre mesas de despiece y sistemas de lavado.
Asegúrese de que la arquitectura CNC ofrezca interfaces de bus de campo industrial estándar, como EtherCAT, PROFINET y protocolos abiertos OPC-UA. Su equipo de ingeniería requiere estas tuberías de comunicación para:
Interfaz con Cargadores Robóticos: Intercambiar señales de apretón de manos con robots articulados de 6 ejes o sistemas de pórtico aéreo para carga automatizada de vidrio y anidamiento por vacío.
Alimentar Sistemas de Ejecución de Manufactura (MES): Transmitir datos de telemetría—incluyendo tiempos de ciclo en tiempo real, cargas de husillo, horas operativas de la herramienta y alarmas de fallos—directamente al control de supervisión en toda la planta.
Soportar Telemática Remota: Permitir que los proveedores de máquinas realicen diagnósticos predictivos y proporcionen una rápida solución de problemas remota cuando se active el bloqueo de ejes.
Guía para Compradores B2B: Calculando el Verdadero Costo de Propiedad (TCO)
Los equipos de adquisiciones a menudo se fijan en el gasto de capital inicial (CapEx). En la producción de vidrio automotriz, el CapEx representa solo una fracción de su verdadero costo operativo durante un ciclo de vida de cinco años. Antes de firmar un acuerdo de compra, aplique este modelo de evaluación del costo total:
TCO = Precio de Compra + (Consumibles de Herramientas + Pérdidas por Chatarra + Tiempo de Inactividad No Planificado) - (Ganancias de Tiempo de Ciclo × Margen por Unidad)
Considere la matemática detrás de una reducción del 2% en desperdicios. En una línea que produce 1,000,000 de blanks de parabrisas o techo panorámico anualmente, ahorrar el 2% de su volumen de producción preserva 20,000 blanks procesados. Si el valor de su blank promedia $25, esa mejora en el rendimiento recupera $500,000 cada año. Una máquina barata con mala amortiguación de vibraciones o control débil del husillo se convierte rápidamente en su activo más costoso.
Siempre inspeccione el Acuerdo de Nivel de Servicio (SLA) del proveedor. Confirme la disponibilidad de repuestos para componentes de alto desgaste, como servomotores, bloques guía, y sellos de husillo. Pregunte sobre la presencia física de técnicos de servicio capacitados en fábrica en su región geográfica.
Preguntas Frecuentes
Q1: ¿Cuál es la velocidad ideal del husillo para el borde de laminados automotrices delgados?
A1: Las láminas de vidrio delgadas (entre 1.6 mm y 2.3 mm) utilizadas en
parabrisas acústicos se procesan mejor entre 15,000 y 20,000 RPM. Las
velocidades de rotación más altas minimizan la carga de viruta por grano de diamante abrasivo,
previniendo la ruptura del borde y el astillado de la concha.
Q2: ¿Por qué se prefiere el fundido mineral sobre las camas de acero soldado en el equipo de procesamiento de vidrio automotriz?
A2: El fundido mineral amortigua las vibraciones mecánicas hasta diez veces más rápido que el acero estructural soldado. Esto suprime
los armónicos causados por reversas agresivas de los ejes, extendiendo la vida útil de la rueda de diamante
y previniendo micro-fracturas a lo largo del borde del vidrio.
Q3: ¿Cómo mejora la alineación de visión óptica el tiempo de ciclo general?
A3: Los sistemas ópticos eliminan las operaciones de centrado mecánico.
Una cámara captura la posición del vidrio al vuelo en 1 a 2 segundos, y el software CNC
transforma matemáticamente las trayectorias de las herramientas para ajustarse a la ubicación real del blank.
Esto recorta de 5 a 10 segundos del tiempo de ciclo de cada parte.
Q4: ¿Puede una sola máquina de biselado de vidrio de alta precisión manejar múltiples
perfiles de borde?
A4: Sí. Con ruedas de diamante de posición múltiple o
cambiadores automáticos de herramientas de alta velocidad, la máquina puede alternar entre bordes de lápiz,
bordes planos con arista, y perfiles especializados dentro de un solo programa o rutina de configuración.
Q5: ¿Qué rendimiento de Cpk debo exigir durante la prueba de aceptación en fábrica (FAT)?
A5: Para componentes automotrices críticos, insista en un
valor mínimo de Cpk de 1.67 para la consistencia del perfil de borde, dimensiones de costura, y
tolerancias de posición de agujeros a lo largo de una corrida de prueba consecutiva de al menos 50 partes de muestra.
Mejore los Estándares de Producción de Vidrio Automotriz
Invertir en una máquina de vidrio para automóviles de alto rendimiento es el camino más claro para aprobar las auditorías de proveedores de Nivel 1 y ganar contratos de fabricación OEM rentables. Priorizar una arquitectura de máquina rígida, alimentaciones de ejes a presión constante, inspección óptica en línea, y interfaces de automatización sin costuras mantiene su planta competitiva durante años.
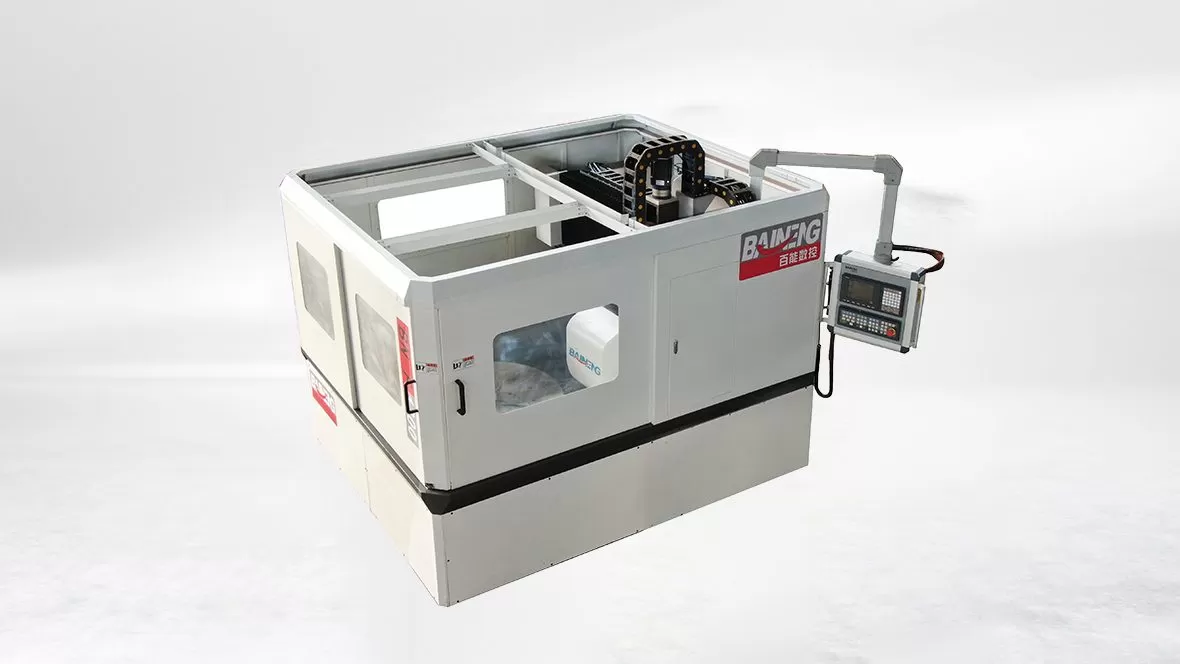
En BAINENG CNC, nuestro equipo de ingeniería diseña y fabrica centros de trabajo CNC de vidrio de alta precisión adaptados a los rigurosos estándares de los fabricantes de vidrio automotriz globales. Ofrecemos arquitecturas robustas de múltiples ejes diseñadas para manejar geometrías complejas con velocidad y repetibilidad inigualables.
¿Listo para elevar las tasas de rendimiento de su fábrica? Contacte a BAINENG CNC hoy para hablar directamente con un ingeniero de aplicaciones, solicitar una hoja de especificaciones de máquina completa, o programar una evaluación de prueba de rectificado personalizada para sus componentes de vidrio.