
 Manuel de la machine de perçage et fraisage vertical pour verre
 Atelier Baineng 5


Le traitement du verre automobile subit une transition technique stricte. Le marché s'est éloigné des vitres latérales simples et plates vers des toits panoramiques massifs, des pare-brise à affichage tête haute (HUD) complexes et des laminés acoustiques à rayon serré.
Ces géométries modernes exigent des tolérances de bord plus strictes, un ébréchage quasi nul, et une haute cohérence optique. Si vous prévoyez d'agrandir votre usine ou de moderniser vos lignes existantes, choisir la bonne machine est un investissement à enjeux élevés. Un mauvais choix d'approvisionnement peut compromettre vos ratios de capacité de processus et vous disqualifier des appels d'offres de fournisseurs OEM.
Que vous examiniez des fabricants de machines européens établis ou des spécialistes d'équipements de précision comme BAINENG CNC, une diligence technique est obligatoire. Contactez notre équipe d'ingénierie dès aujourd'hui pour examiner les plans de votre projet, ou continuez à lire pour découvrir les sept caractéristiques non négociables que chaque machine CNC en verre automobile moderne doit avoir.
Le Coût Direct de la Sélection de la Mauvaise Machine à Verre Automobile
Les OEM automobiles et les fournisseurs de niveau 1 comme Fuyao, Saint-Gobain et AGC maintiennent une tolérance nulle pour les micro-fissures de bord. Lorsqu'un défaut de bord échappe au meulage, il se propage lors des cycles de trempe au four à haute température ou de laminage en autoclave. Cela crée des défaillances structurelles soudaines et fait chuter vos taux de rendement.
Les configurations traditionnelles de bordage de verre rencontrent deux problèmes structurels :
Goulots d'Étranglement du Temps de Cycle : L'alignement manuel des bords et les transitions d'outils lentes tuent vos métriques d'unités par heure (UPH).
Instabilité du Processus (Cpk < 1.33) : Les fluctuations de pression de coupe et de vibration structurelle créent des profils de bord incohérents qui échouent aux inspections strictes par ombre graphique.
Les équipements modernes de traitement du verre automobile doivent fournir une production cohérente et répétable dans des conditions de fonctionnement continues 24/7. Voici les sept caractéristiques mécaniques, électriques et logicielles que vous devez spécifier dans votre demande de devis (RFQ).
1. Contrôle Dynamique Multi-Axes & Broches Synchrones à Grande Vitesse
Les vitres latérales et arrière des automobiles sont rarement plates. Elles présentent des s-bends complexes, des biseaux variables et des découpes de coin asymétriques. Une machine standard à trois axes ne peut pas maintenir l'angle de contact approprié sur des surfaces courbes 3D profondes.
Le traitement de haute précision nécessite un véritable contrôle interpolé multi-axes (minimum 4 axes ou 5 axes). Le système de contrôle CNC doit exécuter la gestion dynamique du point central de l'outil (RTCP) en temps réel pour garantir que le profil de meulage diamant reste perpendiculaire au bord du verre à chaque tangente.
Examinez attentivement les spécifications de la broche :
Seuils de Vitesse : Les broches doivent fonctionner de manière stable entre 12 000 et 24 000 RPM. Des vitesses de rotation élevées sont critiques pour le bordage de verre mince (jusqu'à 1,6 mm ou 2,1 mm) sans ébréchage.
Équilibrage Dynamique : Insistez sur des électro-broches équilibrées selon les normes G0.4. Le jeu de la broche doit rester en dessous de 0,003 mm (3 microns). Tout micro-chatter se transfère directement dans le bord du verre, produisant des micro-fissures qui échouent aux tests de stress post-trempe.
2. Vision par Machine et Alignement de Bord Laser sans Contact
Les plaques de verre automobile brutes livrées depuis les tables de découpe et de rupture en amont présentent des variations de taille. Les broches de référence mécaniques traditionnelles forcent le verre à se positionner. Cette méthode crée deux problèmes majeurs : elle risque d'ébrécher les bords au contact et applique un stock de meulage inégal sur les côtés opposés de la pièce.
Les centres CNC de verre automobile modernes éliminent les arrêts mécaniques durs au profit des systèmes d'inspection optique. Des caméras de vision par machine haute résolution ou des scanners laser à grande vitesse cartographient le véritable périmètre de la plaque pendant qu'elle repose sur la table à vide.
Le logiciel de contrôle de la machine compare le contour scanné avec le dessin CAO d'ingénierie (DXF/IGES). Il calcule automatiquement les décalages de rotation et de translation, équilibrant la tolérance d'enlèvement de matière uniformément autour du périmètre du verre. Cette compensation automatisée prend moins de trois secondes et garantit un indice de capacité de processus (Cpk) dépassant constamment 1,67.
3. Technologie de Meulage Adaptatif à Pression Constante
Les meules ne coupent pas l'acier ; elles meulent des silicates fragiles. Si un axe pousse trop fort dans un rayon de coin aigu, le stress local dépasse le seuil de fracture du verre, provoquant des éclats. S'il pousse trop doucement, il laisse des zones plates non meulées et des marques de meulage visibles.
Recherchez des machines conçues avec un meulage adaptatif à pression constante. Ce système utilise un retour d'information de force servo en boucle fermée ou des actionneurs pneumatiques flottants à haute réponse le long du vecteur de l'outil. Lorsque la meule périphérique en diamant engage le verre :
Le CNC détecte la déviation réelle de la broche et le couple moteur instantané.
Les vitesses d'alimentation modulent automatiquement lors de l'entrée dans des rayons de coin serrés ou des sandwiches laminés plus épais.
La compensation de l'usure des outils applique des ajustements radiaux continus pour prévenir l'affûtage des bords sur de longues périodes de production.
Ce équilibre dynamique offre des profils de bord cohérents—qu'il s'agisse de gérer un bord en C standard, un bord plat avec arête, ou un profil personnalisé—réduisant drastiquement les temps de polissage en aval.
4. Structures de Lit Rigides à Amortissement des Vibrations (Coulées Minérales)
Des vitesses de broche élevées combinées à une accélération rapide des axes (dépassant souvent 1,0G dans les cycles automobiles) créent des harmoniques mécaniques intenses. Si votre machine à verre automobile utilise un cadre en acier soudé léger et standard, ces vibrations se transmettent directement à la zone de contact entre l'abrasif en diamant et le verre.
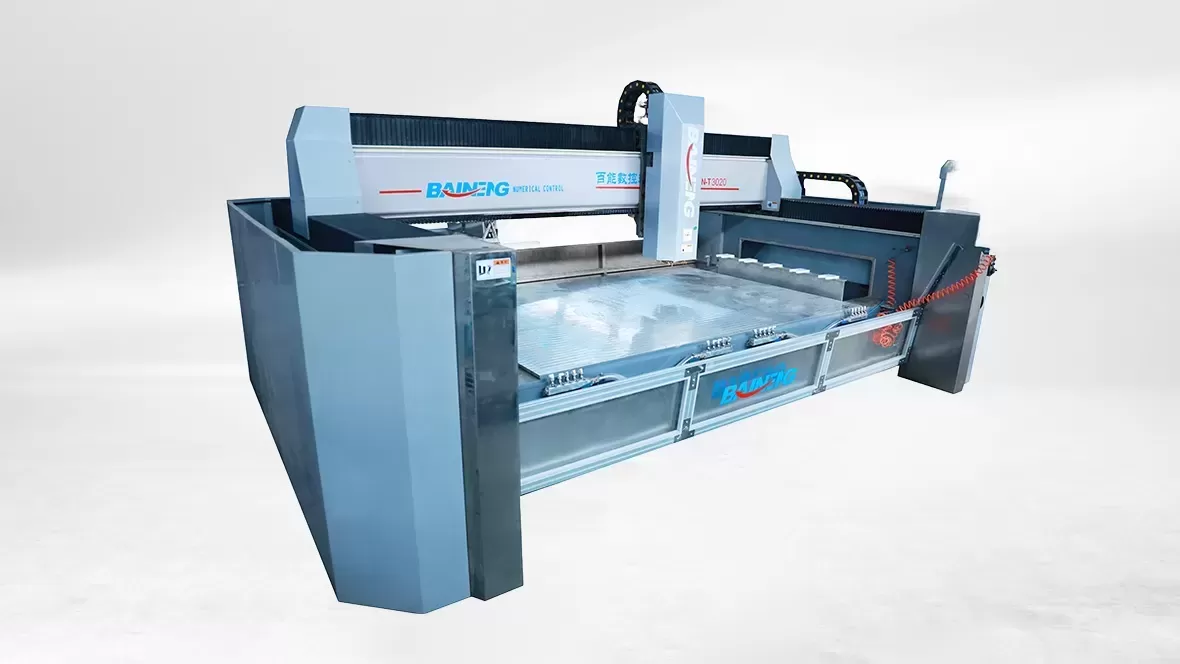
Les principaux fabricants de machines, y compris BAINENG CNC, investissent massivement dans des conceptions de châssis lourds et soulageant les contraintes. Pour des performances de premier ordre, évaluez les machines utilisant :
Béton Polymère / Coulées Minérales : Les lits composites minéraux offrent jusqu'à dix fois la capacité d'amortissement des vibrations de l'acier fabriqué. Ils absorbent les chocs de décélération rapide des axes sans se déplacer.
Stabilité Thermique : Les matériaux minéraux présentent de faibles coefficients d'expansion thermique. Cette propriété empêche le dérèglement du cadre lorsque les températures ambiantes de l'usine varient entre les équipes de jour et de nuit, maintenant une précision volumétrique sur de larges zones de travail.
Le résultat est immédiatement mesurable : la durée de vie des meules en diamant augmente de 20 % à 35 %, et les finitions des bords meulés montrent une clarté exceptionnelle avant le polissage final.
5. Changeurs d'Outils Automatiques en Ligne (ATC) avec Régleurs d'Outils Laser
Les changements de ligne automobile doivent se faire en quelques minutes, pas en heures. Les productions à forte mixité et faible volume pour le verre de remplacement (ARG) nécessitent des transitions d'outillage rapides. Les productions à fort volume pour les contrats OEM exigent zéro intervention de l'opérateur pendant les cycles d'usure des outils.
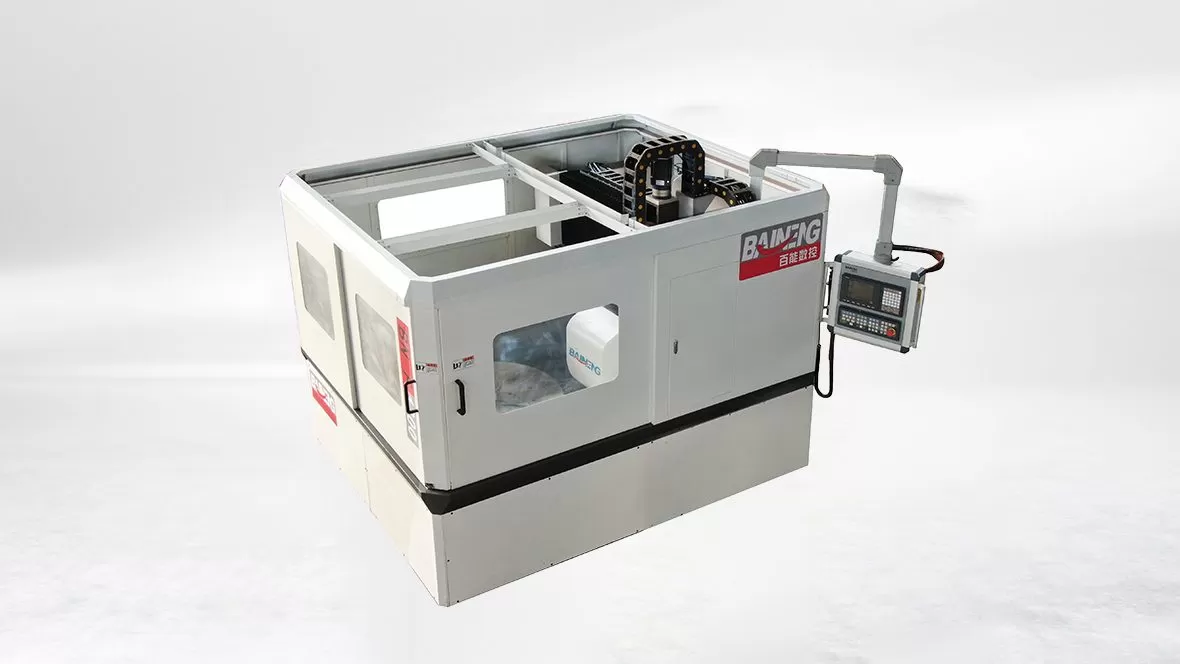
Un centre de travail CNC en verre capable pour la production automobile doit comporter un changeur d'outils automatique à haute capacité (12 à 24 emplacements ou plus) entièrement protégé des projections de liquide de refroidissement. Plus important encore, vérifiez que l'ATC s'intègre à une station de mesure d'outils laser sans contact en ligne.
Le présélecteur laser vérifie le profil de la meule en diamant, mesure la dégradation du diamètre de l'outil jusqu'au micron, et alerte les opérateurs lorsque la géométrie du profil sort de tolérance. Il automatise les routines de redressage de meule sur des blocs de redressage intermédiaires sans mettre la machine hors ligne.
6. Gestion de liquide de refroidissement à boucle fermée et contrôlée par température
Le meulage du verre automobile génère de grands volumes de déchets de verre abrasif (boue de silice microscopique). Si votre système de distribution de liquide de refroidissement ne parvient pas à éliminer ce grit immédiatement, trois problèmes surviennent :
La meule se charge, créant friction, choc thermique et micro-fissures de surface le long du bord du verre.
La boue recirculée se projette sur le verre brut, érodant les délicates couches de soft-coat ou de Low-E et ruinant la clarté optique.
Les roulements de broche et les guides linéaires subissent une usure prématurée.
Exigez un système de gestion des fluides à boucle fermée intégré. La machine doit incorporer des jets de liquide de refroidissement internes et externes à haut volume ciblés précisément sur l'interface de meulage. Au-delà du lit de la machine, confirmez que le système se couple avec des séparateurs centrifuges à plusieurs étages ou des systèmes de filtration floculants qui éliminent les particules jusqu'à 5 microns.
Les refroidisseurs de liquide de refroidissement sont également importants. Maintenir une température de fluide cohérente (généralement dans ±1°C de l'ambiance) empêche l'expansion thermique du verre brut pendant les routines de chanfreinage à grande vitesse.
7. Connectivité Industrie 4.0 et intégration de ligne automatisée
Les équipements autonomes sont obsolètes dans les usines de verre automobile modernes. Une machine de production doit s'intégrer proprement dans des cellules de production automatisées entre les tables de découpe et les systèmes de lavage.
Assurez-vous que l'architecture CNC offre des interfaces de bus de terrain industrielles standard, telles que EtherCAT, PROFINET et des protocoles OPC-UA ouverts. Votre équipe d'ingénierie a besoin de ces pipelines de communication pour :
Interfacer avec des chargeurs robotiques : Échanger des signaux de main avec des robots articulés à 6 axes ou des systèmes de portique pour le chargement automatisé du verre et le nesting sous vide.
Alimenter les systèmes d'exécution de fabrication (MES) : Diffuser des données de télémétrie — y compris les temps de cycle en temps réel, les charges de broche, les heures de fonctionnement des outils, et les alarmes de défaut — directement au contrôle de supervision à l'échelle de l'usine.
Supporter la télématique à distance : Permettre aux fournisseurs de machines d'effectuer des diagnostics prédictifs et de fournir un dépannage rapide à distance lorsque les interlocks des axes se déclenchent.
Guide d'achat B2B : Calculer le vrai coût de possession (TCO)
Les équipes d'approvisionnement se concentrent souvent sur les dépenses d'investissement initiales (CapEx). Dans la production de verre automobile, le CapEx ne représente qu'une fraction de votre véritable coût d'exploitation sur un cycle de vie de cinq ans. Avant de signer un contrat d'achat, appliquez ce modèle d'évaluation du coût total :
TCO = Prix d'achat + (Consommables d'outils + Pertes de déchets + Temps d'arrêt non planifié) - (Gains de temps de cycle × Marge par unité)
Considérez les mathématiques derrière une réduction de 2 % des déchets. Sur une ligne produisant 1 000 000 de blanks de pare-brise ou de toit ouvrant panoramique par an, économiser 2 % de votre volume de production préserve 20 000 blanks traités. Si la valeur de votre blank est en moyenne de 25 $, cette amélioration de rendement récupère 500 000 $ chaque année. Une machine bon marché avec une mauvaise absorption des vibrations ou un contrôle de broche faible se transforme rapidement en votre actif le plus coûteux.
Inspectez toujours l'Accord de Niveau de Service (SLA) du fournisseur. Confirmez la disponibilité des pièces de rechange pour les composants à forte usure, tels que les entraînements servo, les blocs de guidage, et les joints de broche. Renseignez-vous sur la présence physique de techniciens de service formés en usine dans votre région géographique.
Questions Fréquemment Posées
Q1 : Quelle est la vitesse de broche idéale pour le bordage de laminés
automobiles fins ?
A1 : Les plaques de verre fines (entre 1,6 mm et 2,3 mm) utilisées dans
les pare-brises acoustiques se traitent le mieux entre 15 000 et 20 000 RPM. Des vitesses de rotation
plus élevées minimisent la charge de copeaux par grain de diamant abrasif, empêchant
l'éclatement des bords et l'écaillage de la coque.
Q2 : Pourquoi le coulage minéral est-il préféré aux lits en acier soudé dans les
équipements de traitement du verre automobile ?
A2 : Le coulage minéral amortit les
vibrations mécaniques jusqu'à dix fois plus rapidement que l'acier structurel soudé. Cela supprime
les harmoniques causées par des inversions d'axes agressives, prolongeant la durée de vie des
meules en diamant et empêchant les micro-fissures le long du bord du verre.
Q3 : Comment l'alignement optique améliore-t-il le temps de cycle global ?
A3 : Les systèmes optiques éliminent les opérations de centrage mécaniques.
Une caméra capture la position du verre en temps réel en 1 à 2 secondes, et le
logiciel CNC transforme mathématiquement les trajectoires des outils pour s'adapter à la
position réelle du blank. Cela réduit de 5 à 10 secondes le temps de cycle de chaque pièce.
Q4 : Une seule machine de bordage de verre à haute précision peut-elle gérer plusieurs
profils de bord ?
A4 : Oui. Avec des meules en diamant multi-positions ou
des changeurs d'outils automatiques à grande vitesse, la machine peut passer d'un bord en
pointe, à des bords plats avec arête, et à des profils spécialisés au sein d'un même programme ou
routine de configuration.
Q5 : Quelle performance Cpk devrais-je exiger lors des tests d'acceptation en usine
(FAT) ?
A5 : Pour les composants automobiles critiques, insistez sur une valeur Cpk
minimum de 1,67 pour la cohérence des profils de bord, les dimensions des joints, et les
tolérances de position des trous sur une série d'essai consécutive d'au moins 50 pièces
échantillons.
Améliorez vos Normes de Production de Verre Automobile
Investir dans une machine à verre automobile haute performance est le chemin le plus clair pour réussir les audits des fournisseurs de niveau 1 et remporter des contrats de fabrication OEM rentables. Prioriser une architecture de machine rigide, des alimentations d'axes à pression constante, une inspection optique en ligne, et des interfaces d'automatisation sans couture maintient votre usine compétitive pour les années à venir.
Chez BAINENG CNC, notre équipe d'ingénierie conçoit et fabrique des centres de travail CNC en verre de haute précision adaptés aux normes rigoureuses des fabricants de verre automobile mondiaux. Nous offrons des architectures multi-axes robustes conçues pour gérer des géométries complexes avec une vitesse de cycle et une répétabilité inégalées.
Prêt à élever les taux de rendement de votre usine ? Contactez BAINENG CNC aujourd'hui pour parler directement avec un ingénieur d'application, demander une fiche technique complète de la machine, ou planifier une évaluation de test de meulage personnalisée pour vos composants en verre.