
 Manuel de la machine de perçage et fraisage vertical pour verre
 Atelier Baineng 5


Le traitement du verre en grande quantité ne laisse aucune marge pour un équipement instable. Les directeurs de production installent souvent une machine commercialisée avec des spécifications de haute précision, pour ensuite voir les taux de rebut grimper et les marges bénéficiaires se réduire en six mois.
Les micro-fissures de surface, la dérive du faisceau pendant les opérations de trois équipes, et l'alignement manuel constant détruisent rapidement les budgets opérationnels. En 2026, la rentabilité de l'usine dépend du débit global des unités plutôt que des vitesses de banc autonomes.
Choisir le meilleur graveur de verre pour votre installation nécessite de regarder au-delà de la puissance maximale. Vous avez besoin d'un système qui minimise le stress thermique, s'intègre directement aux lignes d'automatisation de l'usine, et réduit le coût par pièce.
Que vous traitiez des flacons cosmétiques, des panneaux architecturaux, ou des substrats en borosilicate techniques, BAINENG CNC conçoit des solutions de traitement du verre commercial construites pour atteindre des objectifs stricts de temps de cycle sans compromettre le rendement. Si vous devez auditer l'efficacité de votre ligne actuelle, soumettez vos dessins de pièces pour un examen d'ingénierie et un calcul du temps de cycle.
.webp?t=1789986038943 "meilleur graveur de verre")
Le piège des coûts cachés : Qu'est-ce qui définit le succès commercial ?
Un prix d'achat bas cache souvent des dépenses opérationnelles sévères. Lors de l'approvisionnement en équipements de gravure de verre commercial, les équipes d'approvisionnement se concentrent souvent sur les dépenses d'investissement (CAPEX) tout en négligeant les dépenses opérationnelles (OPEX).
Le verre se comporte différemment des métaux et des plastiques. Il est fragile, possède une faible conductivité thermique, et accumule une tension interne lorsqu'il est chauffé de manière inégale. Un système qui crée des micro-fissures rapides ruine les étapes de trempe et de revêtement en aval.
Pour identifier le meilleur graveur de verre pour une production industrielle continue, calculez les facteurs de coût suivants :
Taux de rebut : Jeter 8 % à 12 % du verre fini en raison d'ébréchures ou de chocs thermiques détruit les bénéfices annuels.
Finition secondaire : Si un opérateur doit nettoyer, ébavurer ou polir à chaud un bord gravé, votre coût de main-d'œuvre par pièce double.
Consommables et masquage : Le sablage traditionnel exige un remplacement constant des abrasifs et un traçage de film, introduisant des flux de déchets récurrents.
Temps d'arrêt thermique : Les tubes laser avec une mauvaise intégration des refroidisseurs souffrent de divergence du faisceau après deux heures de tir continu, déplaçant les points focaux et provoquant des arrêts de production.
La production de verre industriel nécessite des machines qui garantissent une altération de surface répétable et sans contact sur des milliers de cycles par équipe.
Physique du laser : Traitement à froid UV vs CO2 et sablage
Choisir la bonne longueur d'onde du faisceau détermine si votre usine maintient un taux de rendement de 99 % ou lutte contre les micro-fissures. Le débat de longue date sur le laser UV contre le CO2 pour le traitement du verre se concentre sur l'ablation photothermique versus photochimique.
Lasers CO2 (10,6 µm) : Haute vitesse avec contrainte thermique
Les sources laser CO2 interagissent fortement avec le verre silicaté par absorption photothermique. Le faisceau chauffe rapidement le verre au-dessus de sa température de fusion, créant des micro-fissures localisées qui produisent une marque visible et givrée.
Pour le verre en feuille épaisse, les articles en verre industriels et les reliefs profonds, les systèmes CO2 offrent des vitesses de traitement linéaires impressionnantes. Cependant, la zone affectée par la chaleur (ZAH) reste grande. Si vous gravez des contenants de parfum à paroi mince ou des panneaux trempés, le choc thermique induit par un système CO2 peut déclencher une rupture catastrophique spontanée lors de l'emballage ou du remplissage ultérieurs.
Lasers UV (355 nm) : La référence du traitement à froid
Les lasers UV utilisent une courte longueur d'onde qui délivre des photons à haute énergie directement dans les liaisons moléculaires du verre. Au lieu de faire fondre le matériau, la lumière de 355 nm casse les liaisons chimiques par ablation photomécanique à froid.
Parce que le transfert thermique dans les zones environnantes reste négligeable, la méthode UV élimine les micro-fissures, les éclats de surface et les tensions internes. Elle produit des marques nettes, à fort contraste, lisses sur le cristal, le verre sodocalcique, le borosilicate, et le verre de quartz.
Pour les biens de consommation de grande valeur, les flacons médicaux et les optiques haut de gamme, le marquage à froid UV est largement considéré comme la meilleure technologie de gravure sur verre car elle nécessite aucun nettoyage en aval et produit des finitions propres et tactiles.
Pourquoi les usines modernes remplacent le sablage abrasif
Historiquement, le sablage automatisé gérait le givrage profond et l'art en relief sur des feuilles architecturales. Pourtant, les installations industrielles éliminent cet équipement en raison de réglementations strictes en matière d'environnement, de santé et de sécurité (EHS).
Le sablage crée de la poussière de silice en suspension dans l'air, exige un remplacement continu de grains d'oxyde d'aluminium ou de carbure de silicium, et nécessite des masques en vinyle adhésif. Passer à une machine de gravure laser sur verre industrielle supprime les consommables physiques, réduit le travail, et garde le sol de production propre.
Adapter les configurations de machines aux flux de production
Différents ateliers nécessitent des architectures de machines complètement différentes. Choisir le meilleur graveur de verre dépend entièrement de votre vitesse de ligne, du format du matériau, et de la préparation à l'automatisation.
Scénario A : Lignes de boissons, spiritueux et cosmétiques à grande vitesse
Les lignes d'emballage à fort volume ne peuvent pas se permettre de retards d'indexation. Arrêter un convoyeur pour serrer une bouteille introduit des goulets d'étranglement structurels.
Configuration recommandée : Systèmes laser UV marquage à la volée (MOTF) équipés de scanners galvanomètres numériques à grande vitesse.
Métrique critique : Synchronisation du suivi de ligne jusqu'à 120 mètres par minute avec des encodeurs rotatifs optiques.
Avantage clé : Sérialisation directe, codes QR de traçabilité, et branding appliqué directement sur les emballages en verre pendant que les articles se déplacent en continu sur la ligne.
Scénario B : Verre architectural et de transport grand format
Le traitement des panneaux de douche, des façades structurelles, des cloisons ou des fenêtres latérales de bus nécessite des cadres rigides qui maintiennent des profondeurs de mise au point microscopiques sur plusieurs mètres carrés.
Configuration recommandée : Centres de traitement à plat en style portique avec lits à vide intégrés et systèmes servo à double entraînement synchronisés.
Métrique critique : Précision positionnelle dans ±0,03 mm sur un champ de travail de 3000 mm x 2000 mm.
Avantage clé : Des fabricants tels que BAINENG CNC construisent des bases de portique mécaniques robustes qui éliminent les vibrations, garantissant des lignes géométriques nettes sur de grandes plaques sans erreurs de couture optique.
Scénario C : Verre technique, semi-conducteur et de laboratoire
Les panneaux d'affichage, les canaux microfluidiques et les disques de verre optique exigent une précision microscopique sans débris microscopiques.
Configuration recommandée : Adresse e-mail de gravure laser sur verre industrielles ultrarapides à picosecondes ou femtosecondes.
Métrique Critique : Durées d'impulsion inférieures à 15 picosecondes pour contourner complètement la dissipation thermique.
Avantage Clé : Gravure propre en sous-surface et découpe de canaux précise sans micro-fracturation des murs adjacents.
Calcul du ROI du Traitement du Verre : L'Équation Commerciale
Avant de délivrer un bon de commande, vos équipes financières et de production doivent valider les périodes de retour sur investissement des machines. Utilisez cette formule standard pour projeter le retour sur votre équipement d'investissement :
ROI = [(Économies Annuelles de Main-d'œuvre + Réduction des Consommables + Économies sur la Valeur des Déchets) - (Amortissement + Coûts Énergétiques)] / Total CAPEX x 100%
Considérez les données de production d'une véritable modernisation commerciale ci-dessous.
Étude de Cas : Modernisation d'un Producteur de Vaisselle
Une usine de verre à stemware fonctionnait en trois équipes utilisant des machines CO2 anciennes aux côtés d'imprimantes à écran mécaniques. L'usine faisait face à des taux de rejet élevés et à des coûts de main-d'œuvre élevés liés au masquage et au nettoyage manuels.
Équipement Précédent : 4x traceurs CO2 autonomes avec gabarits de chargement manuel.
Nouvelle Solution : 2x cellules de travail laser UV automatisées avec indexation rotative intégrée.
Taux de Déchets : Passé de 11,4 % à 0,4 % au cours des 30 premiers jours.
Allocation de Main-d'œuvre : Réduite de 6 opérateurs de machine dédiés à 2 opérateurs de supervision par équipe.
Temps de Cycle : Diminué de 38 secondes à 11 secondes par article en verre.
Période de Remboursement : 5,8 mois basé uniquement sur la récupération des matériaux en verre et le redéploiement de la main-d'œuvre.
Lorsque vous investissez dans le meilleur graveur de verre pour votre modèle commercial, une réduction des déchets opérationnels récupère votre investissement initial en machine bien avant la fin de votre premier exercice fiscal.
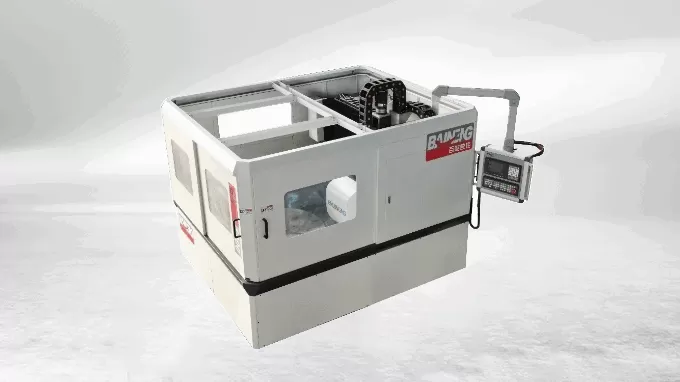
Automatisation Industrielle : Vision AI et Manipulation Robotique des Matériaux
Les machines autonomes sont obsolètes dans les architectures industrielles modernes. Les véritables gains proviennent de la liaison des cellules de gravure de verre automatisées à votre configuration de fabrication intelligente plus large.
Positionnement Vision AI : Mettre Fin au Gabarit Physique
Les composants en verre glissent, tournent et se posent de manière incohérente sur les bandes. Les lignes de production traditionnelles reposent sur des gabarits en acier usinés pour verrouiller chaque bouteille ou panneau dans une position fixe. Ces dispositifs mécaniques s'usent, rayent le verre poli et nécessitent des temps d'arrêt lors des changements de produit.
Les équipements modernes de gravure de verre commerciaux intègrent des caméras de vision machine coaxiales ou regardant vers le bas à grande vitesse. Le logiciel capture le profil du produit en quelques millisecondes, détecte les déviations de rotation et recalcule le chemin de tir du laser en temps réel. Les produits peuvent se trouver aléatoirement sur un convoyeur ouvert, et la machine localisera la zone cible et l'engravera sans assistance de l'opérateur.
Chargement Robotique et Production Lights-Out
L'intégration de robots articulés à 6 axes ou d'unités de prélèvement et de placement cartésiennes crée une cellule entièrement automatisée. Des ensembles de succion à vide soulèvent le verre brut délicat directement des palettes de transport, le placent à l'intérieur de l'enceinte laser et empilent les produits finis directement dans les stations de recuit ou d'emballage.
Ce flux automatisé élimine les empreintes digitales, la contamination par l'huile et les dommages causés par les chutes induites par l'opérateur, créant un environnement de fabrication lights-out qui fonctionne en continu pendant les équipes de nuit.
Comment sélectionner le meilleur graveur de verre pour votre installation
Examinez cet audit opérationnel avant d'approuver les spécifications de l'équipement :
Évaluer l'épaisseur des murs : Le verre fin (moins de 1,5 mm) nécessite un traitement à froid UV. Le verre en plaque épaisse (au-dessus de 6 mm) gère les systèmes CO2 industriels si le givre profond est l'objectif.
Quantifier le temps de cycle : Calculez combien de secondes votre flux de travail permet par pièce. Un débit élevé exige des têtes galvo plutôt que des têtes de portique mécaniques.
Cartographier l'interopérabilité des logiciels : Confirmez que le contrôleur de la machine parle la langue de votre usine, que cela signifie des protocoles OPC-UA, de l'Ethernet industriel standard ou des importations de commandes ERP/MES automatisées.
Inspecter la rigidité structurelle : Le verre est lourd. Le traitement des panneaux plats nécessite des cadres de machine rigides et des lits d'outils amortis pour éviter la distorsion optique.
Investir dans des machines fiables protège vos contrats clients et protège votre marque des pénalités d'arrêt de ligne. Les équipements de fabricants établis comme BAINENG CNC fournissent la rigidité mécanique, l'alignement optique et les interfaces logicielles nécessaires pour des séries de fabrication cohérentes et à haut rendement.
Questions Fréquemment Posées
Q1 : Pourquoi un laser UV est-il souvent considéré comme le meilleur graveur de verre par rapport à un laser à fibre ?
A1 : Les lasers à fibre standard fonctionnent à une longueur d'onde infrarouge de 1064 nm, qui passe directement à travers le verre clair sans absorption d'énergie suffisante. Essayer de marquer le verre avec une source à fibre standard provoque des fissures incontrôlées ou aucune marque visible. Les lasers UV (355 nm) sont fortement absorbés par le verre, permettant un traitement à froid, non thermique, sans fractures thermiques.
Q2 : Les graveurs laser industriels peuvent-ils traiter des récipients en verre courbés, coniques ou irréguliers ?
A2 : Oui. Les systèmes industriels haute performance utilisent des dispositifs rotatifs motorisés synchronisés avec des têtes de mise au point galvo 3D dynamiques. Combiné avec des capteurs de distance optiques ou une vision machine, la machine déplace dynamiquement son point focal sur la surface courbée, empêchant l'étirement de ligne ou le flou.
Q3 : Combien de temps d'arrêt une usine doit-elle prévoir pour l'entretien de routine ?
A3 : Les sources laser UV à CO2 et à diode pompée à l'état solide nécessitent très peu d'entretien quotidien par rapport au sablage. L'entretien standard implique d'inspecter les niveaux d'eau du refroidisseur, de nettoyer les filtres d'extraction de débris externes et d'essuyer les fenêtres optiques de protection. Prévoyez moins de deux heures d'entretien programmé par mois.
Q4 : La gravure laser peut-elle affaiblir les panneaux de verre trempé ?
A4 : Oui, si elle est exécutée avec les mauvais paramètres. Le verre trempé contient une forte contrainte de compression de surface. Les systèmes CO2 à haute température peuvent pénétrer cette couche de surface, libérant une tension interne et brisant l'ensemble du liteau. La gravure laser UV enlève uniquement des profondeurs microscopiques (mesurées en microns) par ablation photochimique à froid, ce qui la rend sûre pour le verre trempé lorsqu'elle est correctement calibrée.
Q5 : Quelle extraction de poussière et de fumée est nécessaire pour une production continue de verre ?
A5 : La gravure laser sur le verre crée des particules de poussière silicatée sub-microniques qui endommagent les miroirs optiques et présentent un risque respiratoire. Les cellules de travail industrielles nécessitent des unités de filtration HEPA à plusieurs niveaux dédiées avec des turbines sans balais, intégrées directement dans le contrôleur de la machine pour fonctionner uniquement pendant les cycles de tir laser.
Améliorez votre installation de traitement du verre
Exploiter des machines anciennes avec des taux de rebut élevés compromet vos délais de livraison et érode vos marges opérationnelles. Passer à des stations de travail laser commerciales à haut rendement transforme le traitement du verre en un moteur de profit cohérent et automatisé.
BAINENG CNC ingénieurs des systèmes de production de verre automatisés de haute précision conçus pour résister aux réalités des environnements d'usine 24/7. Contactez notre équipe d'applications aujourd'hui pour planifier une révision d'ingénierie, effectuer des coupes de test sur vos matériaux de verre propriétaires, ou demander un dossier complet de spécifications techniques.