
 Manuel de la machine de perçage et fraisage vertical pour verre
 Atelier Baineng 5


La demande de composants optiques haut de gamme est en forte augmentation. Des systèmes LiDAR automobiles et des caméras de smartphones aux endoscopes chirurgicaux, les fabricants font face à des tolérances plus strictes que jamais. Produire ces composants nécessite de traiter des substrats durs et fragiles sans induire de fractures sous-surface ou de micro-fissures.
Choisir la mauvaise machine ruine la durée de vie des outils, augmente les taux de rebut et limite le débit de votre atelier. Que vous gériez un laboratoire optique de précision ou une ligne de traitement du verre en masse, vous avez besoin d'équipements conçus spécifiquement pour la cinétique des matériaux fragiles. Si vous souhaitez optimiser vos lignes de production ou moderniser votre équipement existant, contactez BAINENG CNC pour des évaluations détaillées des machines et des devis personnalisés.
Ce guide technique passe en revue les meilleures options de machines de meulage de verre optique disponibles sur le marché aujourd'hui. Nous couvrons les principales métriques mécaniques, les applications appropriées et les critères de sélection critiques pour aider les responsables de production optique à investir judicieusement.
Qu'est-ce qu'une machine de meulage de verre optique industriel ?
Une machine de meulage de verre optique enlève du matériau de substrats fragiles comme la silice fondue, le N-BK7, le quartz et le saphir en utilisant des meules abrasives en diamant liées. Contrairement aux machines de découpe de métal standard, le meulage optique repose sur un micro-fracture contrôlé ou un usinage en régime ductile. L'objectif est d'établir une courbure géométrique précise, une épaisseur et des profils de bord tout en minimisant les dommages sous-surface (SSD).
Les installations industrielles modernes classifient ces machines en fonction de la structure cinématique et de la géométrie cible :
- Générateurs de lentilles sphériques et asphériques : Ces systèmes multi-axes utilisent des meules en forme de tasse ou des outils de contour pour générer des courbes optiques convexes et concaves.
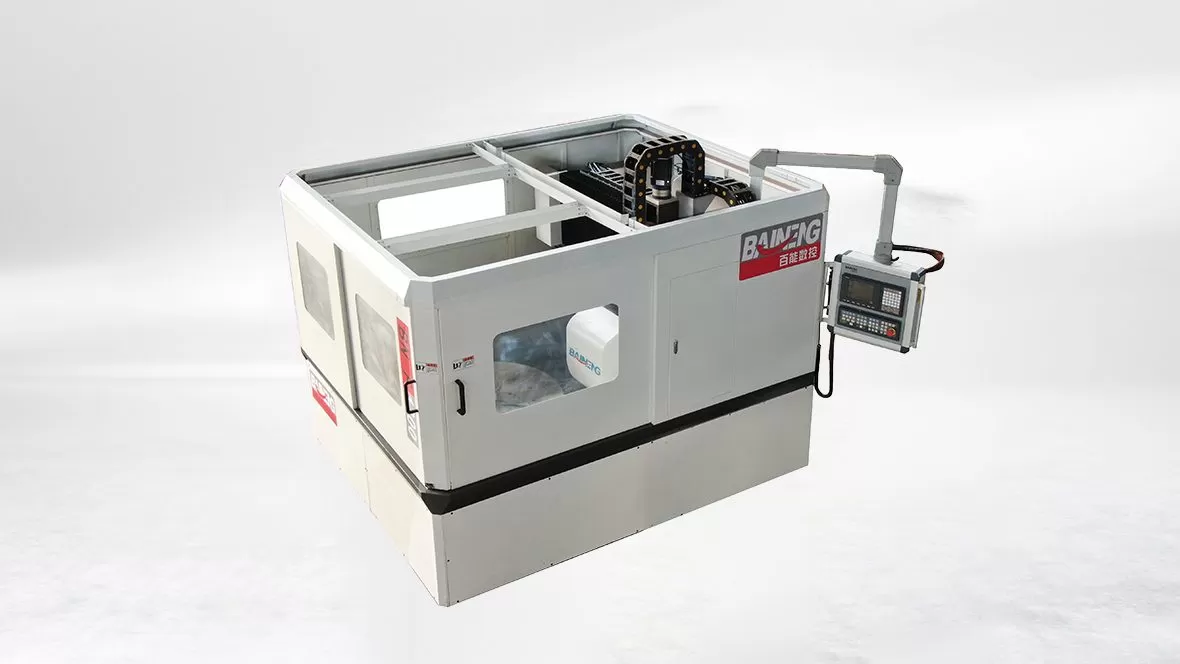
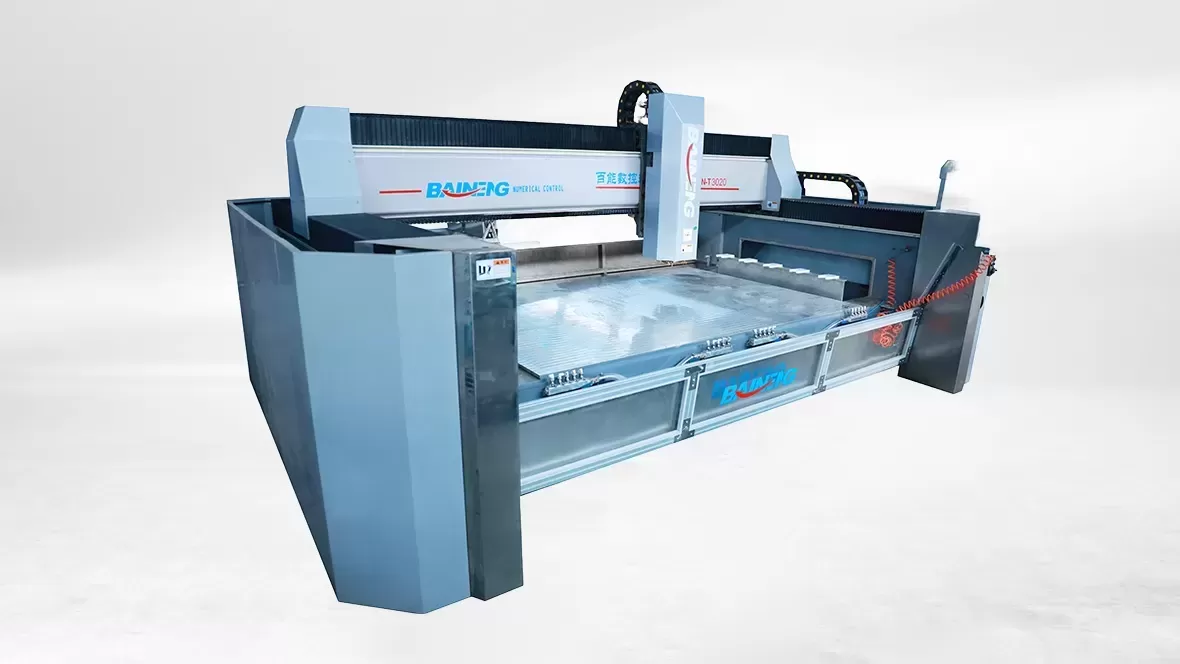
- Centres de sculpture et de fraisage du verre CNC : Adresse e-mail à grande vitesse équipées de broches multi-axes. Elles découpent des géométries complexes en 2,5D et 3D, perçent des micro-trous et chanfreinent des plaques de verre spécialisées.
- Systèmes de chanfreinage et de centrage de lentilles de précision : Conçus pour aligner l'axe mécanique avec l'axe optique tout en meulant les diamètres extérieurs finaux et les biseaux.
- Meules doubles planétaires : Adresse e-mail de traitement par lots qui meulent des substrats plats simultanément sur les deux faces pour atteindre un parallélisme extrême.
Meilleurs choix : Meilleures Adresse e-mail de meulage de verre optique pour 2024/2025
1. Meilleur pour la génération de lentilles optiques de haute précision
Les surfaces sphériques et asphériques de précision nécessitent des machines avec une rigidité statique exceptionnelle et un positionnement sub-micron. Les meilleurs systèmes de cette catégorie utilisent des moteurs de couple à entraînement direct et des broches à air hydrodynamique ou aérostatique. Ils fonctionnent avec des meules en diamant conçues pour un enlèvement rapide de matériau suivi de passes de génération fines.
Ces machines brillent lors de la fabrication de lentilles de caméra à indice élevé, de collimateurs laser et d'objectifs de microscope. Elles maintiennent une précision de forme de surface (PV) inférieure à 1 micron directement après l'étape de meulage fin. Cela réduit les temps de polissage en aval jusqu'à 40 pour cent. Si votre usine traite des courbes concaves raides ou des profils asphériques radicaux, concentrez-vous sur des machines équipées d'une compensation intégrée de chemin d'outils 3D.
2. Meilleur pour la gravure et le profilage du verre à grande vitesse : Série BAINENG CNC
Pour l'électronique grand public de précision, les prismes optiques, les fenêtres de capteur et les couvercles optiques irréguliers, les machines de gravure CNC multi-axes offrent le meilleur ROI. Dans cette catégorie, BAINENG CNC fournit des centres de gravure et de fraisage du verre industriels robustes conçus spécifiquement pour l'amortissement des vibrations et des temps de cycle rapides.
Équipées de broches refroidies par eau à grande vitesse fonctionnant de 24 000 à 60 000 tr/min, ces machines éliminent l'ébréchage des bords lors des passages de fraisage et de chanfreinage intensifs. Les principaux moteurs de performance incluent :
- Des lits de machines en fonte minérale à haute rigidité ou en fonte stabilisée qui absorbent les vibrations de l'outil.
- Des échelles optiques linéaires en boucle fermée qui garantissent un positionnement répétable jusqu'à +/- 0,005 mm.
- Des systèmes avancés de détection de rupture d'outil et de compensation automatique de l'usure des meules.
- Un refroidissement des outils interne et externe à haute pression pour éliminer instantanément les débris de verre.
Pour évaluer les temps de cycle pour votre prisme spécifique, vos optiques planes ou vos designs de couvercles courbés, demandez un test d'échantillon d'ingénierie à l'équipe technique de BAINENG CNC.
3. Meilleur pour le centrage optique et le meulage de lentilles
Une fois qu'une surface de lentille est meulée et polie, elle doit être centrée et meulée. Si l'axe optique s'incline par rapport au diamètre extérieur mécanique, l'assemblage fini souffre d'une aberration optique sévère. Les meuleuses de lentilles industrielles modernes intègrent des sondes de mesure optique qui détectent automatiquement l'inclinaison de la lentille avant que la meule en diamant ne touche la pièce.
Les meilleures unités présentent des conceptions à double broche qui maintiennent la lentille à l'aide de mandrins en laiton de précision ou de mandrins à cloche. Les usines à fort volume produisant des éléments de lentilles de téléphone mobile ou des optiques de lunettes s'appuient sur ces unités automatisées. Elles disposent de bras robotiques intégrés de prélèvement et de placement qui chargent et meulent une lentille en moins de dix secondes.
4. Meilleur pour les optiques planes et le meulage de wafers des deux côtés
Les fenêtres plates, les miroirs laser et les porte-verres semi-conducteurs exigent une uniformité d'épaisseur absolue et une variation d'épaisseur totale minimale (TTV). Les meuleuses à double face planétaires restent le choix premier pour ces composants plats. Les pièces à usiner se trouvent à l'intérieur de plaques porteuses à pignons qui tournent entre une plaque abrasive en diamant supérieure et inférieure.
Les meilleures machines dans ce domaine utilisent une surveillance active de la charge pneumatique ou hydraulique. Elles ajustent progressivement la pression de meulage à mesure que la zone de contact change. Cette force contrôlée prévient le stress thermique et maintient le parallélisme des wafers dans 1 à 2 microns sur une zone de traitement de 300 mm.
Facteurs clés à considérer lors du choix d'une machine de meulage optique
L'achat d'une machine de meulage de verre optique implique un équilibre entre les exigences de précision, l'architecture de la machine et les coûts de maintenance. Évaluez ces quatre facteurs techniques lors de votre processus d'approvisionnement :
1. Conception de la broche et rigidité dynamique
Le verre optique ne peut pas tolérer les vibrations mécaniques. Toute vibration dans la broche se transmet directement au verre, provoquant de graves micro-ébréchures le long des bords. Recherchez des broches électriques dotées de roulements hybrides en céramique ou de roulements hydrostatiques. Le jeu à l'interface de l'outil doit mesurer en dessous de 0,002 mm. Pour la gravure de petits rayons, privilégiez des vitesses de broche supérieures à 30 000 tr/min. Pour le dégrossissage de lentilles brutes lourdes, privilégiez le couple de broche à bas régime.
2. Résolution de l'alimentation des axes et encodeurs linéaires
Les systèmes pas à pas standard ou les systèmes servo de base échouent à maintenir la géométrie de surface nécessaire pour les applications optiques. Sélectionnez des machines avec moteurs linéaires AC à entraînement direct et échelles linéaires optiques absolues. Une résolution sub-micron (0,1 micron ou meilleure) permet au contrôleur d'ajuster précisément les vitesses d'alimentation dans les zones de transition abruptes, réduisant les fractures fragiles sur la surface du verre.
3. Filtration du liquide de refroidissement et contrôle de la température
Les résidus de meulage du verre sont abrasifs, dangereux et destructeurs pour les guides linéaires. Un réservoir de liquide de refroidissement standard pour le travail des métaux échouera rapidement. Un système de meulage de verre optique industriel nécessite une installation de filtration à plusieurs étapes. Les systèmes idéaux comprennent :
- Séparateurs centrifuges ou filtres à papier à tambour sous vide qui capturent les particules jusqu'à 5 microns.
- Refroidisseurs d'eau en boucle fermée qui maintiennent la température du liquide de refroidissement dans une plage de +/- 0,5 degré Celsius pour prévenir l'expansion thermique du moulage de la machine.
- Feuilles métalliques en acier inoxydable anti-corrosion et couvercles télescopiques entièrement fermés pour tous les axes d'entraînement.
4. Programmation du logiciel et des trajectoires d'outils
La programmation standard en G-code peut être fastidieuse lors de l'ajustement pour l'usure de la meule en diamant. Recherchez des systèmes CNC industriels présentant des packages de usinage optique spécialisés. Ces interfaces permettent aux opérateurs d'entrer directement le rayon de la lentille, l'épaisseur du centre, le diamètre et l'angle de biseau. Le système doit automatiquement calculer les courbes de compensation et les routines de redressage de la meule.
Meulage vs. Polissage : Comprendre le flux de travail de la fabrication optique
Le meulage et le polissage sont des processus complémentaires dans la fabrication optique. Le meulage enlève du volume et définit la géométrie ; le polissage atteint la transparence optique et une rugosité au niveau nanométrique.
La phase de meulage se divise généralement en deux étapes : le meulage brut et le meulage fin. Le meulage brut utilise des meules en diamant grossières (tailles de grain autour de 40 à 80 microns) pour enlever rapidement l'excès de matériau. Le meulage fin suit avec des outils à liant en résine ou à liant en métal à grain fin (tailles de grain de 5 à 15 microns). Le meulage fin réduit la rugosité de surface à Ra 0,1–0,3 microns et limite la profondeur des dommages sous-surface.
Si votre machine de meulage produit des micro-fissures profondes, vos techniciens doivent polir le verre beaucoup plus longtemps pour éliminer ces défauts. Investir dans une machine de meulage de verre optique plus rigide et précise réduit les temps de cycle de polissage, abaisse les coûts des tampons consommables et augmente le rendement global de votre ligne.
Questions Fréquemment Posées (FAQ)
Q1 : Quels types de meules sont standard sur une machine de meulage de
verre optique ?
A1 : Les meules en diamant sont la norme de l'industrie. Les cycles de
meulage brut s'appuient sur des meules en diamant à liant en bronze ou en métal
en raison de leur longue durée de vie et de leur stabilité structurelle. Les
passes de finition et de profilage utilisent généralement des meules à liant en
résine ou à liant hybride. Celles-ci produisent des forces de meulage plus
faibles, minimisent l'ébréchage sous-surface et laissent une finition de surface
uniforme.
Q2 : Comment les machines de sculpture sur verre CNC
préventent-elles l'ébréchage des bords du verre ?
A2 : L'intégrité des bords dépend de vitesses de broche élevées, de faible
déviation et de taux d'alimentation constants. Les centres de sculpture sur verre
CNC avancés contrôlent la force de coupe en utilisant une technologie d'alimentation
adaptive. Ils ralentissent le mouvement de l'outil pendant les points d'entrée et
de sortie. La combinaison d'outils en diamant ultra-fins avec des jets de liquide
de refroidissement à double direction stabilise également le matériau et limite
les ruptures fragiles.
Q3 : En quoi une machine CNC en verre diffère-t-elle d'un centre d'usinage en métal standard ?
A3 : Les machines en verre fonctionnent à des RPM beaucoup plus élevés et disposent d'un amortissement de lit supérieur pour gérer la mécanique de fracture fragile des matériaux non métalliques. Leurs rails de guidage et vis à billes présentent des joints hermétiques plus étroits pour se protéger contre la poussière de verre siliceux abrasive. De plus, leurs systèmes de refroidissement utilisent des centrifugeuses spécialisées plutôt que des convoyeurs à copeaux standard.
Q4 : Pourquoi le contrôle de la température du liquide de refroidissement est-il si critique lors du meulage du verre optique ?
A4 : Le verre optique a une conductivité thermique inférieure à celle du métal, mais ses tolérances dimensionnelles sont beaucoup plus strictes. Les fluctuations de température dans la zone de coupe créent un stress thermique interne, provoquant des fissures dans le verre. De plus, la dilatation thermique dans le mandrin de la machine ou le moulage peut ruiner les tolérances d'épaisseur à travers les lots de production.
Q5 : Une machine de meulage de verre optique industriel peut-elle traiter le saphir et le quartz ?
A5 : Oui, à condition que la machine ait une rigidité de mandrin adéquate, un couple et un amortissement des vibrations de haute résistance. Le saphir est extrêmement dur (Mohs 9) et génère une forte résistance à la coupe. Le traitement nécessite des mandrins à couple élevé, des vitesses d'alimentation plus faibles et des outils en diamant vitrifiés ou électroplaqués spécialisés adaptés au meulage de cristaux durs.
Investissez dans le bon équipement de meulage optique
Le choix du système de meulage idéal revient à faire correspondre la cinématique de la machine à votre portefeuille de composants. La fabrication de lentilles exige une grande précision géométrique et un centrage automatisé. Les prismes, les fenêtres irrégulières et les couvercles d'affichage pour consommateurs nécessitent la flexibilité et la rapidité des centres de sculpture CNC à plusieurs axes. Les filtres optiques plats nécessitent des plateformes de meulage double face planétaires.
Faites correspondre vos objectifs de production avec des lits de machine rigides, des composants de mouvement scellés et des systèmes de refroidissement propres pour garantir des coûts de possession faibles et des rendements fiables.
Si vous prévoyez une nouvelle installation de fabrication ou modernisez une ligne optique existante, tournez-vous vers BAINENG CNC. Nos ingénieurs examineront vos dessins techniques, calculeront les temps de cycle et recommanderont la meilleure configuration d'équipement pour votre opération. Contactez BAINENG CNC aujourd'hui pour demander un devis ou organiser un essai de découpe.