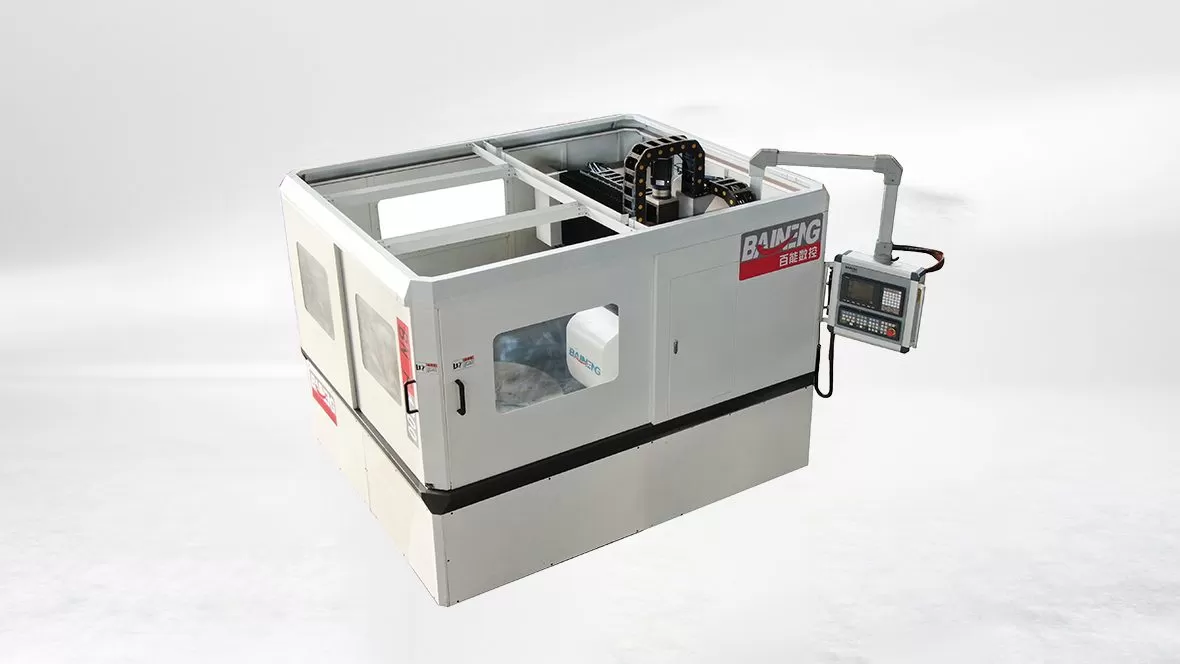
 Manuel de la machine de perçage et fraisage vertical pour verre
 Atelier Baineng 5


La fabrication de formes complexes en verre exige une rigueur mécanique exceptionnelle. Que vous fournissiez des panneaux architecturaux, des pare-brise automobiles ou des meubles sur mesure, les profils irréguliers révèlent rapidement les défauts des équipements. Les micro-fissures, l'écaillage des bords et les dérives dimensionnelles détruisent vos marges avant même que le verre n'atteigne le four de trempe.
Une rectifieuse de bords de formes en verre de haute précision élimine ces goulots d'étranglement. En automatisant les contours complexes, les plateformes CNC modernes transforment un façonnage intensif en main-d'œuvre en un processus répétable et à haut rendement. Toutefois, les spécifications des machines varient considérablement d'un fabricant à l'autre.
Si vous prévoyez de moderniser votre atelier, ce guide détaille les caractéristiques techniques essentielles que votre prochaine station de profilage CNC doit offrir. Besoin de conseils immédiats sur les configurations de machines ? Contactez BAINENG CNC dès aujourd'hui pour discuter d'une ingénierie sur mesure adaptée à votre ligne de production.
Les exigences de production du traitement du verre irrégulier
Le façonnage des bords droits est simple. Les opérateurs font passer les feuilles sur des rails linéaires avec des broches à angle fixe. En revanche, le profilage curviligne oblige la tête d'outil à s'adapter en continu selon les axes X, Y et Z tout en maintenant une pression périphérique constante.
Lorsque vous travaillez des profils ronds, ovales, ondulés ou à rayons multiples, la déformation mécanique devient votre principal ennemi. Selon les directives sectorielles de la National Glass Association (NGA), la qualité des bords détermine directement la résistance mécanique des vitrages recuits et trempés. Un meulage médiocre introduit des défauts de traction en surface qui provoquent une casse spontanée lors du traitement thermique.
Investir dans l'équipement de traitement du verre de haute précision adéquat protège votre entreprise contre les ruptures coûteuses de feuilles, les longs réglages de machine et les rejets clients.
1. Système de commande CNC multi-axes avancé
Au cœur de toute rectifieuse de bords de verre irrégulier haut de gamme se trouve son contrôleur de mouvement. Pour les formes géométriques standard, une simple interpolation à 3 axes peut suffire. Or, les conceptions architecturales et d'aménagement intérieur modernes exigent des splines à rayons multiples, des bords étagés et des chanfreins dynamiques.
Recherchez des machines dotées de systèmes CNC synchronisés de 3 à 5 axes. Une véritable interpolation multi-axes garantit que la meule reste perpendiculaire au vecteur tangent de la courbe à chaque milliseconde de déplacement.
- Commande synchrone des axes : empêche le retard de l'outil lors des transitions directionnelles abruptes, évitant ainsi les entailles profondes sur les bords.
- Vitesse périphérique constante : la CNC doit calculer et ajuster automatiquement la rotation de la meule à mesure que la couche diamantée s'use, en maintenant une vitesse de contact linéaire (m/s).
- Lissage de trajectoire en temps réel : des algorithmes intégrés de limitation du jerk suppriment les mouvements saccadés qui laissent des marques de broutement dans les coins de rayon.
2. Électrobroche à haute rigidité avec équilibrage dynamique
La broche détermine directement la rugosité de surface de vos bords (valeur Ra). Si l'arbre de la broche présente ne serait-ce qu'un léger faux rond, vos meules diamantées rebondiront sur le bord du verre au lieu de le couper proprement.
Privilégiez les électrobroches à entraînement direct équipées de roulements céramiques de haute précision. Le faux rond de la broche doit rester dans une tolérance stricte inférieure à 0,003 mm (3 microns). Un couple élevé à bas comme à haut régime permet à la machine d'assurer aussi bien l'arrondissage profond qu'un polissage à l'oxyde de cérium à grande vitesse sans caler.
Les plateformes haut de gamme, telles que celles conçues par BAINENG CNC, intègrent des protocoles d'équilibrage dynamique des meules. L'équilibrage du train de meules minimise les micro-vibrations et préserve l'intégrité structurelle aussi bien des verres monolithiques minces que des feuilles laminées épaisses.
3. Système de changement d'outils automatique (ATC)
Les réglages manuels des meules tuent la productivité de l'atelier. Un changement manuel entre le profilage au diamant grossier, la rectification fine et le polissage multi-étapes fait perdre jusqu'à 30 minutes par cycle.
Une machine industrielle de profilage du verre exige un changeur d'outils automatique (ATC) embarqué. Selon votre gamme de produits, choisissez une configuration à carrousel ou à rack linéaire avec 8 à 24 positions d'outils.
- Finition complète des bords en un seul serrage : La machine enchaîne les meules diamantées segmentées, diamantées continues, à liant résine et de polissage sans intervention de l'opérateur.
- Polyvalence de fraisage et de perçage : Un ATC intégré permet à la broche de prendre des forets à carotter et des mèches à doigts, pour réaliser successivement des découpes internes, des rainures de charnière et la rectification des bords.
- Préréglage automatique de la hauteur des outils : Des capteurs laser ou mécaniques mesurent la longueur et le diamètre de l'outil après chaque changement d'outil et compensent automatiquement l'usure.
4. Serrage sous vide intelligent et table d'aspiration à zones
Maintenir une plaque de verre irrégulière contre les forces de coupe latérales sans marquer les surfaces traitées constitue un défi mécanique. Les brides mécaniques se trouvent sur le trajet de la broche de rectification, ce qui fait des tables à aspiration sous vide la référence du secteur.
Les machines de haute précision utilisent des ventouses flexibles combinées à des tables à vide zonées. Le système de vide doit maintenir une pression négative continue (généralement de -0,08 à -0,09 MPa) pour ancrer les feuilles de verre lourdes face aux forces latérales intenses de la broche.
Pour les opérations sur verre Low-E, revêtements antireflets ou produits miroir, soignez la surface d'aspiration. Les ventouses de contact doivent utiliser des caoutchoucs synthétiques vulcanisés non marquants. Ceux-ci maintiennent la feuille fermement tout en préservant les revêtements métalliques sensibles des rayures et des transferts chimiques.
5. Infrastructure de refroidissement et de filtration en circuit fermé
La rectification du verre génère des boues microscopiques et une chaleur de frottement localisée. Si la zone de contact manque de liquide de refroidissement continu, la dilatation thermique crée des micro-fissures le long du bord, ruinant la feuille lors de la trempe. Les normes de ASTM International relatives à la finition des bords du verre soulignent qu'une contrainte de bord uniforme est une mesure fondamentale de la sécurité structurelle.
Votre machine de rectification des bords de formes en verre doit combiner des buses de refroidissement ciblées internes et externes de la broche :
- Rinçage interne de la broche : Le liquide de refroidissement, forcé à travers le centre du fût de l'outil, lubrifie directement l'interface de coupe et évacue instantanément la boue de verre.
- Rampes annulaires externes multipoints : Elles entourent la meule pour supprimer la poussière de verre et limiter l'accumulation de chaleur par frottement.
- Filtration intégrée de la boue : La recirculation d'eau sale use les pompes de refroidissement et raye les surfaces du verre. Une machine fiable s'associe à un séparateur centrifuge ou à une cuve de décantation multi-étages pour recycler une eau propre à température ambiante.
6. Intégration CAO/FAO et interface opérateur
Le matériel de la machine ne peut donner de résultats sans un logiciel performant. Les programmeurs CNC qualifiés sont rares et coûteux. Votre machine doit disposer d'une interface qui comble l'écart entre la puissance mécanique et une exploitation quotidienne simple.
Privilégiez les machines équipées de contrôleurs à PC industriel exécutant des progiciels de CAO/FAO dédiés au travail du verre. Le logiciel doit traiter directement les fichiers DXF et DWG standard issus de votre bureau d'études ou de tables de numérisation automatique.
Les fonctions logicielles essentielles comprennent :
- Génération automatique des parcours d'outil : Le logiciel calcule automatiquement les décalages intérieurs/extérieurs, les vecteurs d'entrée et de sortie de l'outil ainsi que les rampes de vitesse en fonction de l'épaisseur du verre.
- Simulation d'évitement des collisions : Une simulation 3D visuelle révèle les risques de collision de l'outil avec les ventouses avant que l'opérateur n'appuie sur le bouton de départ de cycle.
- Compensation de l'usure des meules : À mesure que les meules de polissage se compriment et que les profils diamantés s'usent, le logiciel ajuste automatiquement les décalages d'axe afin de préserver la stabilité dimensionnelle.
7. Bâti de machine robuste à contraintes relaxées
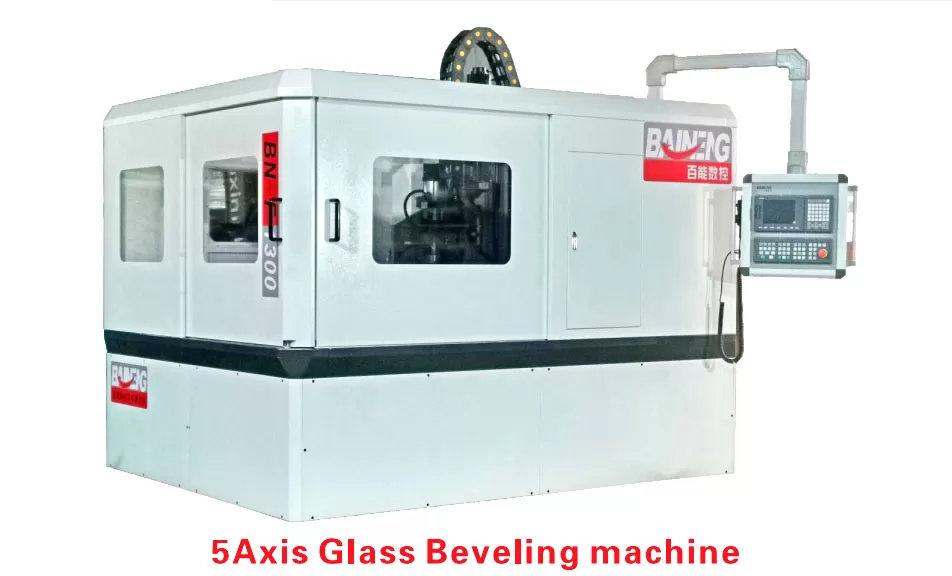
Un système de mouvement CNC rapide produit des changements de direction agressifs. Si le bâti de la machine manque de masse, l'inertie dynamique fait se déformer le châssis. Cette déformation structurelle introduit des ondulations et des irrégularités sur le chant du verre.
Évaluez la conception structurelle du bâti de la machine. Les constructeurs industriels assemblent les châssis à partir de tubes en acier à parois épaisses ou de fonte structurelle. Après le soudage, l'ensemble du châssis doit subir un recuit de relaxation des contraintes thermiques ou un vieillissement par vibrations. Cette étape élimine les contraintes résiduelles du matériau et empêche le bâti de se déformer au fil des années de cycles de production intensive.
Tout aussi essentiel : un système de lubrification centralisé entièrement automatique. Les glissières linéaires et les vis à billes à pas élevé nécessitent des doses dosées de graisse synthétique à des intervalles de fonctionnement programmés. Cela maintient le jeu mécanique à un minimum absolu et protège les mécanismes de précision contre l'eau de meulage du verre, corrosive.
Comment la haute précision se traduit en retour sur investissement pour les transformateurs de verre
Investir dans une machine de polissage des chants de verre haut de gamme exige une planification rigoureuse du capital. Toutefois, ne considérer que le prix d'achat initial revient à ignorer les coûts d'exploitation courants. Une ingénierie supérieure réduit directement les dépenses récurrentes dans trois domaines opérationnels :
1. Réduction des rebuts
Les déligneuses d'entrée de gamme affichent des taux de rebut de 5 % à 8 % en raison de l'éclatement des angles et des variations de chant. Une plateforme rigide et à contrôle de précision ramène ce taux de rebut sous 1 %. Dans les installations qui travaillent des panneaux architecturaux feuilletés, teintés ou de grande dimension et coûteux, cette réduction permet d'économiser des milliers de dollars de verre flotté brut chaque mois.
2. Efficacité de la main-d'œuvre et temps de configuration
Le polissage manuel de contours irréguliers consomme un nombre considérable d'heures de travail et repose sur le savoir-faire subjectif de l'opérateur. Un centre automatisé de façonnage des bords à commande numérique (CNC) permet à un seul opérateur de charger une feuille, d'appuyer sur le bouton de démarrage et de préparer le programme suivant pendant que la machine réalise l'ébauche, le profilage et le polissage sans surveillance.
3. Durée de vie des outils
Le broutage de la broche et les mouvements d'axes incontrôlés détruisent les coûteuses meules de profilage diamantées. En maintenant une vitesse de coupe surfacique constante (SFM) et une déflexion de broche nulle, les systèmes de haute précision répartissent l'usure uniformément dans la matrice diamantée. Les outils diamantés durent jusqu'à 35 % plus longtemps, ce qui réduit votre coût d'outillage par mètre linéaire traité.
Selon des enquêtes techniques publiées par Glass Magazine, l'adoption de machines automatisées reste le principal facteur qui distingue les opérations de façonnage rentables de celles qui peinent avec des marges étroites.
Foire aux questions (FAQ)
Q1 : Quelle tolérance mécanique puis-je attendre d'une machine de meulage de bords de verre de forme de haute précision ?
R1 : Une façonneuse CNC rigide et correctement calibrée doit maintenir une précision de positionnement de ±0,05 mm et des tolérances de meulage de contour comprises entre ±0,1 mm et ±0,2 mm sur une zone de travail standard de 2500 mm x 1500 mm, selon l'épaisseur du verre et la complexité de la forme.
Q2 : Une machine CNC de façonnage des bords du verre peut-elle usiner du verre irrégulier à couche Low-E sans rayer la surface fonctionnelle ?
R2 : Oui. Les machines de haute précision utilisent des ventouses à vide spécialisées qui n'entrent en contact qu'avec des zones de support non revêtues ou disposent de surfaces à vide synthétiques formulées spécifiquement pour le verre à couche souple. En outre, les trajectoires logicielles peuvent être définies pour empêcher les résidus de liquide de refroidissement de se déposer sur les revêtements délicats pendant l'usinage.
Q3 : Quelle est la principale différence structurelle entre une machine de meulage de forme de type cantilever et une machine de type portique ?
R3 : Les machines cantilever offrent un accès libre sur trois côtés, ce qui simplifie le chargement manuel des pièces de petite et moyenne taille. Cependant, les machines de type portique soutiennent le pont mobile des deux côtés, offrant une rigidité structurelle et un amortissement des vibrations supérieurs. Les conceptions à portique sont donc mieux adaptées aux grands vitrages architecturaux et au profilage multiaxe à grande vitesse.
Q4 : Comment la compensation dynamique de la meule prolonge-t-elle la durée de vie de la meule de polissage ?
R4 : Les meules de polissage s'usent rapidement en raison de leur composition élastique. Une plateforme CNC intelligente suit le courant électrique du moteur de broche. À mesure que la meule perd de la matière, le système ajuste automatiquement les décalages de profondeur d'outil afin de maintenir une pression de surface exacte, garantissant un polissage de bord éclatant sans écraser l'outil.
Q5 : Une glass edge grinding machine peut-elle percer des trous internes et façonner des découpes d'évier ?
R5 : Oui. Si la machine dispose d'un changeur d'outils automatique (ATC) multiposition, d'une broche de carottage haute pression et d'un logiciel de CFAO compatible, elle peut passer sans interruption du chanfreinage du périmètre extérieur à l'usinage interne, au profilage d'entrée par jet d'eau et au perçage au cours du même cycle de serrage.
Associez-vous à BAINENG CNC pour le traitement de précision du verre
Le choix de la meilleure machine de meulage de bords de verre de forme revient à trouver l'équilibre entre rigidité structurelle, logiciel de mouvement et support local fiable. Faire des économies sur la conception de la broche ou sur le poids du bâti de la machine entraîne des défauts de qualité persistants qui perturbent votre flux de travail à terme.
BAINENG CNC conçoit et fabrique des centres d'usinage CNC pour le verre de qualité industrielle, des systèmes de rectification de formes et des machines verticales de façonnage des chants destinés aux processeurs les plus exigeants dans le monde entier. Nos équipements intègrent des structures à haute rigidité, des commandes de mouvement de niveau mondial et des logiciels de CAO/FAO intelligents pour résoudre les défis de fabrication les plus difficiles.
Que vous transformiez des composants de mobilier cintrés, du verre automobile complexe ou des façades architecturales modernes, notre équipe d'ingénieurs peut configurer un système de façonnage des chants adapté directement à votre volume de production. Contactez dès aujourd'hui l'équipe commerciale et technique de BAINENG CNC pour demander les spécifications des machines, calculer votre retour sur investissement potentiel ou recevoir une offre de prix formelle.