 FAQs
 Fabrikbesichtigung


Die Herstellung komplexer Glasformen erfordert außergewöhnliche mechanische Präzision. Ob Sie Architekturpaneele, Automobil-Windschutzscheiben oder Maßmöbel liefern – unregelmäßige Profile legen Schwachstellen der Ausrüstung schnell offen. Mikrorisse, Kantenabplatzungen und Maßabweichungen zerstören Ihre Margen, bevor das Glas überhaupt den Härteofen erreicht.
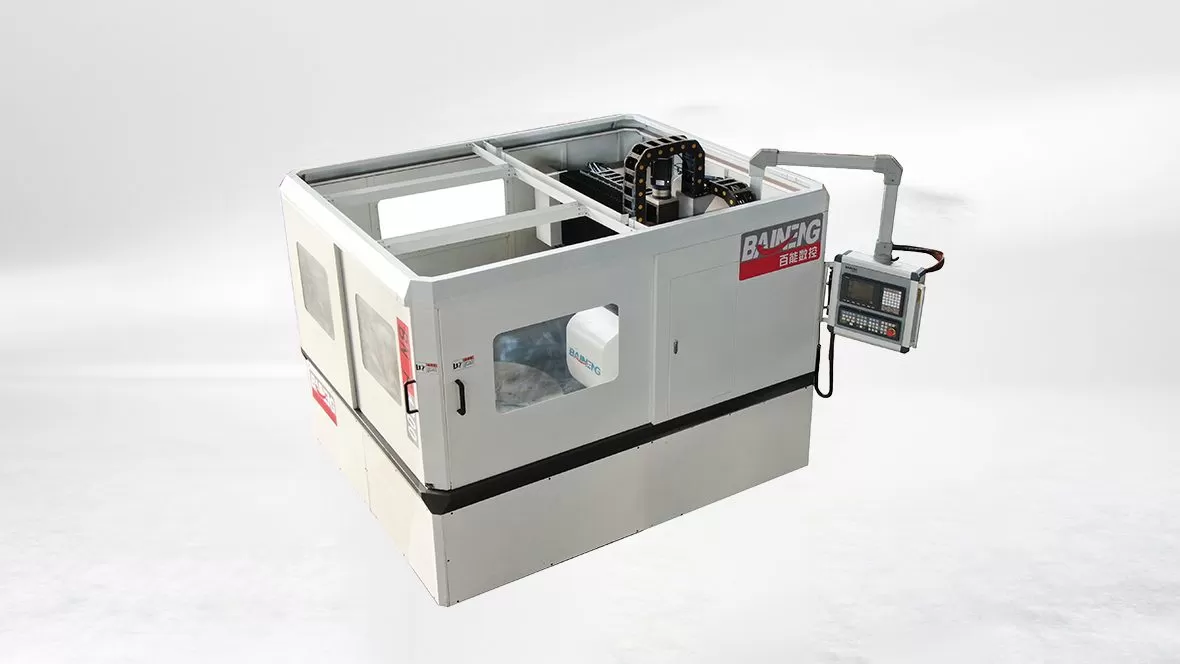
Eine hochpräzise Glasform-Kantenschleifmaschine beseitigt diese Engpässe. Durch die Automatisierung komplexer Konturen verwandeln moderne CNC-Plattformen die arbeitsintensive Formgebung in einen wiederholbaren Prozess mit hoher Ausbeute. Die Maschinenspezifikationen unterscheiden sich jedoch erheblich von Hersteller zu Hersteller.
Wenn Sie Ihre Werkhalle modernisieren möchten, beschreibt dieser Leitfaden die wesentlichen technischen Merkmale, die Ihre nächste CNC-Profilierstation bieten muss. Sie benötigen sofortige Beratung zu Maschinenkonfigurationen? Kontaktieren Sie noch heute BAINENG CNC, um kundenspezifische Engineering-Lösungen für Ihre Produktionslinie zu besprechen.
Die Produktionsanforderungen bei der Bearbeitung unregelmäßiger Glasformen
Geradliniges Kantenschleifen ist einfach. Bediener führen die Scheiben über lineare Bahnen mit Spindeln in festem Winkel. Das Profilieren von Kurven hingegen zwingt den Werkzeugkopf, sich kontinuierlich entlang der X-, Y- und Z-Achse anzupassen und dabei einen gleichmäßigen Umfangsdruck aufrechtzuerhalten.
Bei runden, ovalen, wellenförmigen oder mehrfachradigen Profilen wird die mechanische Durchbiegung zu Ihrem größten Feind. Gemäß den Branchenrichtlinien der National Glass Association (NGA) bestimmt die Kantenqualität direkt die mechanische Festigkeit von entspannten und gehärteten Scheiben. Schlechtes Schleifen erzeugt Zugspannungsdefekte an der Oberfläche, die zu spontanem Bruch während der Wärmebehandlung führen.
Die Investition in die richtige hochpräzise Glasbearbeitungsausrüstung schützt Ihr Unternehmen vor kostspieligen Scheibenausfällen, langen Rüstzeiten und Kundenreklamationen.
1. Fortschrittliches CNC-Multiachs-Steuerungssystem
Im Zentrum jeder erstklassigen Maschine zum Schleifen unregelmäßiger Glaskanten steht ihre Bewegungssteuerung. Für standardmäßige geometrische Formen mag eine einfache 3-Achsen-Interpolation ausreichen. Moderne Architektur- und Innendesigns verlangen jedoch Mehrfachradien-Splines, gestufte Kanten und dynamische Fasen.
Achten Sie auf Maschinen mit synchronisierten 3- bis 5-Achsen-CNC-Systemen. Echte Mehrachsen-Interpolation stellt sicher, dass die Schleifscheibe in jeder Millisekunde des Vorschubs senkrecht zum Tangentialvektor der Kurve bleibt.
- Synchronisierte Achssteuerung: Verhindert Werkzeugnachlauf bei scharfen Richtungswechseln und vermeidet dadurch tiefe Kerben an der Kante.
- Konstante Umfangsgeschwindigkeit: Die CNC muss die Scheibendrehung bei Abnutzung der Diamantschicht automatisch berechnen und anpassen, um die lineare Kontaktgeschwindigkeit (m/s) aufrechtzuerhalten.
- Echtzeit-Trajektorienglättung: Integrierte Ruckbegrenzungsalgorithmen stoppen ruckartige Bewegungen, die Rattermarken an Radius-Ecken hinterlassen.
2. Hochsteife Elektrospindel mit dynamischer Auswuchtung
Die Spindel bestimmt direkt die Rauheit Ihrer Kantenoberfläche (Ra-Wert). Zeigt die Spindelwelle auch nur einen geringen Rundlauffehler, springen Ihre Diamantscheiben über die Glaskante, statt sie sauber zu schneiden.
Bevorzugen Sie Elektrospindeln mit Direktantrieb, die mit hochpräzisen Keramiklagern ausgestattet sind. Der Rundlauf der Spindel muss innerhalb einer strengen Toleranz von weniger als 0,003 mm (3 Mikron) bleiben. Hohes Drehmoment sowohl im niedrigen als auch im hohen Drehzahlbereich ermöglicht es der Maschine, tiefes Arrissing sowie Hochgeschwindigkeits-Polieren mit Ceroxid ohne Stillstand zu bewältigen.
Hochwertige Plattformen, wie die von BAINENG CNC konstruierten, integrieren dynamische Protokolle zur Scheibenauswuchtung. Das Auswuchten des Scheibenpakets minimiert Mikrovibrationen und schützt die strukturelle Integrität sowohl dünner monolithischer Gläser als auch schwerer Verbundscheiben.
3. Automatisches Werkzeugwechselsystem (ATC)
Manuelle Scheibenverstellungen beeinträchtigen die Produktivität in der Werkstatt. Ein manueller Wechsel zwischen grobem Diamantprofilieren, Feinschleifen und mehrstufigem Polieren kostet bis zu 30 Minuten pro Zyklus.
Eine industrietaugliche automatische Glasprofilierungsmaschine erfordert ein integriertes automatisches Werkzeugwechselsystem (ATC). Wählen Sie je nach Produktmix ein Karussell- oder Linearregalsystem mit 8 bis 24 Werkzeugpositionen.
- Vollständige Kantenbearbeitung in einer einzigen Aufspannung: Die Maschine wechselt ohne Eingriff des Bedieners zwischen segmentierten Diamant-, kontinuierlichen Diamant-, Kunstharzbindungs- und Polierscheiben.
- Vielseitigkeit beim Fräsen und Bohren: Ein integriertes ATC ermöglicht es der Spindel, Kernbohrer und Fingerbits aufzunehmen und nacheinander Innenschnitte, Scharnierschlitze und Kantenschleifen auszuführen.
- Automatischer Werkzeughöhen-Voreinsteller: Laser- oder mechanische Sensoren messen Werkzeuglänge und -durchmesser nach jedem Werkzeugwechsel und kompensieren den Verschleiß automatisch.
4. Intelligente Vakuumspannung und zonierter Saugtisch
Das Fixieren einer unregelmäßigen Glasplatte gegen seitliche Schneidkräfte, ohne beschichtete Oberflächen zu beschädigen, stellt eine mechanische Hürde dar. Mechanische Klemmen geraten in den Bahnbereich der Schleifspindel, weshalb Vakuumsaugtische der Branchenstandard sind.
Hochpräzise Maschinen nutzen flexible Saugnäpfe in Kombination mit zonierten Vakuumtischen. Das Vakuumsystem muss einen dauerhaften Unterdruck (typischerweise -0,08 bis -0,09 MPa) aufrechterhalten, um schwere Glasscheiben gegen intensive Seitenlastkräfte der Spindel zu verankern.
Bei der Bearbeitung von Low-E-Glas, Antireflexbeschichtungen oder Spiegelrohlingen ist auf die Saugfläche zu achten. Die Kontaktnäpfe müssen nicht abfärbende, vulkanisierte vulkanisierte synthetische Gummis verwenden. Diese halten die Scheibe sicher fest und bewahren empfindliche metallische Beschichtungen zugleich vor Kratzern und chemischem Übertrag.
5. Geschlossene Kühl- und Filtrationsinfrastruktur
Das Glasschleifen erzeugt mikrofeinen Schleifabrieb und örtliche Reibungswärme. Fehlt in der Kontaktzone kontinuierliches Kühlmittel, führt Wärmeausdehnung zu Mikrorissen entlang der Kante, was die Scheibe beim Vorspannen zerstört. Die Standards der ASTM International für die Glas-Kantenbearbeitung heben gleichmäßige Kantenspannung als grundlegende Kennzahl für die strukturelle Sicherheit hervor.
Ihre Maschine zum Schleifen von Glaskanten muss gezielte interne und externe Spindelkühldüsen kombinieren:
- Interne Spindelspülung: Kühlmittel, das durch die Mitte des Werkzeugschafts gedrückt wird, schmiert direkt die Schneidfläche und spült Glasschlamm sofort aus.
- Externe Mehrpunkt-Ringverteiler: Umgeben die Scheibe, unterdrücken Glasstaub und bremsen den Aufbau von Reibungswärme.
- Integrierte Schlammfiltration: Umlaufendes Schmutzwasser verschleißt Kühlmittelpumpen und verkratzt Glasoberflächen. Eine zuverlässige Maschine arbeitet mit einem Zentrifugenabscheider oder einem mehrstufigen Absetzbecken zusammen, um sauberes Wasser mit Umgebungstemperatur zurückzuführen.
6. CAD/CAM-Integration und Bedienerschnittstelle
Maschinenhardware kann keine Ergebnisse liefern ohne leistungsfähige Software. Qualifizierte CNC-Programmierer sind rar und teuer. Ihre Maschine braucht eine Schnittstelle, die die Lücke zwischen mechanischer Leistung und unkompliziertem Alltagsbetrieb schließt.
Entscheiden Sie sich für Maschinen mit Industrie-PC-Steuerungen, auf denen dedizierte CAD/CAM-Pakete für die Glasbearbeitung laufen. Die Software sollte Standard-DXF- und DWG-Dateien direkt aus Ihrem Konstruktionsbüro oder von automatisch digitalisierenden Scan-Tischen verarbeiten.
Wesentliche Softwarefunktionen sind:
- Automatische Werkzeugbahn-Generierung: Die Software berechnet Innen-/Außenversätze, Ein- und Ausfahrvektoren des Werkzeugs sowie Geschwindigkeitsrampen automatisch anhand der Glasdicke.
- Kollisionsvermeidungs-Simulation: Eine visuelle 3D-Simulation zeigt mögliche Werkzeugkollisionen mit Vakuumsaugern an, bevor der Bediener den Zyklusstart drückt.
- Scheibenverschleiß-Kompensation: Wenn Polierscheiben sich zusammendrücken und Diamantprofile abnutzen, passt die Software die Achsoffsets automatisch an, um die Maßhaltigkeit zu wahren.
7. Schwergewichtiges, spannungsarmes Maschinenbett
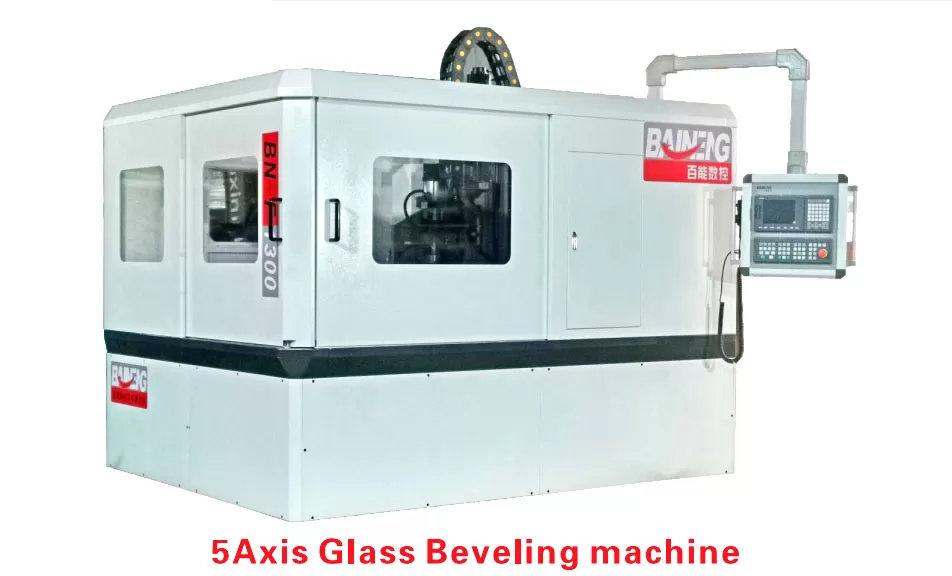
Ein schnelles CNC-Bewegungssystem erzeugt heftige Richtungswechsel. Fehlt dem Maschinenbett die Masse, verwindet die dynamische Trägheit das Chassis. Diese strukturelle Verwindung bringt Wellen und Unregelmäßigkeiten in die Glaskante.
Bewerten Sie die Konstruktion des Maschinenbetts. Industrielle Hersteller bauen Rahmen aus dickwandigem Stahlrohr oder Strukturguss. Nach dem Schweißen muss das gesamte Chassis einer thermischen Spannungsarmglühung oder Vibrationsalterung unterzogen werden. Dieser Schritt baut Restmaterialspannungen ab und verhindert ein Verziehen des Betts über Jahre schwerer Produktionszyklen hinweg.
Ebenso entscheidend ist ein vollautomatisches Zentralschmiersystem. Linearführungen und Kugelgewindetriebe mit hoher Steigung benötigen dosierte Mengen synthetischen Fetts in festgelegten Betriebsintervallen. Das hält mechanisches Umkehrspiel auf ein absolutes Minimum und schützt Präzisionsmechanismen vor korrosivem Glas-Schleifwasser.
Wie hohe Präzision für Glasverarbeiter zum ROI wird
Die Investition in eine hochwertige Glasrandpolirmaschine erfordert eine bewusste Kapitalplanung. Wer jedoch nur den Anschaffungspreis betrachtet, ignoriert die laufenden Betriebskosten. Überlegene Konstruktion senkt wiederkehrende Ausgaben in drei betrieblichen Bereichen direkt:
1. Weniger Ausschuss
Einfache Kantenbearbeitungsmaschinen erzielen Ausschussquoten von 5 % bis 8 % durch Eckenausbrüche und Kantenabweichungen. Eine steife, präzisionsgesteuerte Plattform senkt diese Ausschussquote auf unter 1 %. In Betrieben, die teure laminierte, getönte oder überformatige Architekturplatten verarbeiten, spart diese Reduktion monatlich Tausende Dollar an Float-Rohmaterial.
2. Arbeitseffizienz und Rüstzeit
Das manuelle Polieren unregelmäßiger Konturen verschlingt enorme Arbeitsstunden und hängt von der subjektiven Erfahrung des Bedieners ab. Ein automatisiertes CNC-Formkantenbearbeitungszentrum ermöglicht es einem einzigen Bediener, eine Platte einzulegen, auf Start zu drücken und das nächste Programm vorzubereiten, während die Maschine Schruppen, Profilieren und Polieren unbeaufsichtigt abschließt.
3. Standzeit der Werkzeuge
Spindelrattern und unkontrollierte Achsbewegungen zerstören teure Diamant- Profilierungsscheiben. Durch die Beibehaltung einer konstanten Schnittgeschwindigkeit in Oberflächenfuß pro Minute (SFM) und einer Null-Spindelauslenkung verteilen hochpräzise Systeme den Verschleiß gleichmäßig über die Diamantmatrix. Diamantwerkzeuge halten bis zu 35 % länger, was Ihre Werkzeugkosten pro verarbeitetem Laufmeter senkt.
Laut technischen Erhebungen, die von Glass Magazine veröffentlicht wurden, bleibt die Einführung automatisierter Maschinen der wichtigste Faktor, der profitable Fertigungsbetriebe von denen unterscheidet, die mit engen Margen zu kämpfen haben.
Häufig gestellte Fragen (FAQ)
F1: Welche mechanische Toleranz sollte ich von einer hochpräzisen Glasschleifmaschine für Formkanten erwarten?
A1: Ein ordnungsgemäß kalibrierter, starrer CNC-Formenschleifer sollte eine Positionsgenauigkeit von ±0,05 mm und Konturschleiftoleranzen zwischen ±0,1 mm und ±0,2 mm über einen standardmäßigen Arbeitsbereich von 2500 mm x 1500 mm einhalten, abhängig von der Glasdicke und der Komplexität der Form.
F2: Kann eine CNC-Glasformkanten-Schleifmaschine unregelmäßiges Low-E- beschichtetes Glas verarbeiten, ohne die funktionale Oberfläche zu verkratzen?
A2: Ja. Hochpräzise Maschinen verwenden spezielle Vakuumsauger, die nur unbeschichtete Auflagezonen berühren, oder verfügen über synthetische Vakuumoberflächen, die speziell für weichbeschichtetes Glas formuliert wurden. Darüber hinaus können Softwarebahnen definiert werden, um zu verhindern, dass Kühlmittelabrieb sich während der Bearbeitung auf empfindlichen Beschichtungen absetzt.
F3: Was ist der wesentliche strukturelle Unterschied zwischen einer Ausleger- und einer Portal-Formschleifmaschine?
A3: Auslegermaschinen bieten einen offenen Zugang zu drei Seiten, was das manuelle Beladen kleiner bis mittelgroßer Teile vereinfacht. Portalmaschinen stützen die bewegliche Brücke jedoch auf beiden Seiten ab und bieten eine überlegene strukturelle Steifigkeit und Schwingungsdämpfung. Dadurch eignen sich Portalausführungen besser für schwere Architekturglasscheiben und schnelles mehrachsiges Profilieren.
F4: Wie verlängert die dynamische Scheibenkompensation die Lebensdauer der Polierscheibe?
A4: Polierscheiben nutzen sich aufgrund ihrer elastischen Zusammensetzung schnell ab. Eine intelligente CNC-Plattform überwacht den elektrischen Strom des Spindelmotors. Wenn die Scheibe Material verliert, passt das System die Werkzeugtiefenversätze automatisch an, um einen exakten Oberflächendruck aufrechtzuerhalten, wodurch ein brillanter Kantenpolierschliff gewährleistet wird, ohne das Werkzeug zu zerdrücken.
F5: Kann eine unregelmäßige Glasschleifmaschine für Kanten Innenlöcher bohren und Aussparungen formen?
A5: Ja. Wenn die Maschine mit einem Mehrfach-Werkzeugwechsler (ATC), einer Hochdruck-Kernspindel und kompatibler CAM-Software ausgestattet ist, kann sie nahtlos von der Außenumfangsbearbeitung zum Innenfräsen, zur Wasserstrahl-Eintrittsprofilierung und zu Bohrvorgängen innerhalb desselben Spannzyklus wechseln.
Partner von BAINENG CNC für die präzise Glasbearbeitung werden
Die Auswahl der besten Glasschleifmaschine für Formkanten läuft darauf hinaus, strukturelle Steifigkeit, Bewegungsoftware und zuverlässigen lokalen Support in Einklang zu bringen. Beim Sparen an der Spindelkonstruktion oder am Gewicht des Maschinenbetts kommt es zu anhaltenden Qualitätsmängeln, die Ihren Arbeitsablauf später stören.
BAINENG CNC entwickelt und fertigt industrielle CNC-Glasbearbeitungszentren, Formschleifsysteme und vertikale Kantenbearbeitungsmaschinen für anspruchsvolle Verarbeiter weltweit. Unsere Anlagen kombinieren hochsteife Strukturrahmen, erstklassige Motion-Control-Steuerungen und intelligente CAD/CAM-Software, um selbst schwierigste Fertigungsaufgaben zu lösen.
Ob Sie gebogene Möbelkomponenten, komplexes Automobilglas oder moderne Architekturfassaden bearbeiten – unser Engineering-Team kann ein Kantenbearbeitungssystem konfigurieren, das genau auf Ihr Produktionsvolumen zugeschnitten ist. Kontaktieren Sie noch heute das Engineering-Vertriebsteam von BAINENG CNC, um Maschinenspezifikationen anzufordern, Ihren potenziellen ROI zu berechnen oder ein formelles Preisangebot zu erhalten.