 FAQs
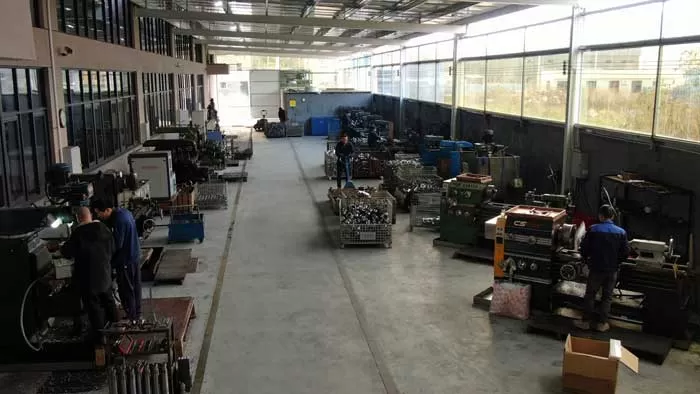
 Fabrikbesichtigung


Glasverarbeitungsbetriebe sehen sich ohnegleichen betrieblichen Drucksituationen gegenüber. Qualifizierte manuelle Polierer sind schwer zu finden und zu halten. Die Nachfrage nach maßgeschneiderten, komplexen architektonischen Lites steigt weiter, während die Zeitpläne für kommerzielle Projekte kürzer werden. Das manuelle Fräsen von Spülbecken-Ausschnitten oder das manuelle Bohren von Scharnierausschnitten führt zu kostspieligen Bruchschäden und inkonsistenten Kantenoberflächen.
Ein CNC-Glasbearbeitungszentrum ist ein automatisierter, computersteuerbarer Arbeitsplatz, der darauf ausgelegt ist, mehrere Fertigungsschritte – einschließlich Schneiden, Kanten, Polieren, Bohren, Senken und Fräsen – in einer einzigen Maschinenkonfiguration durchzuführen. Durch die Kombination dieser einzelnen Prozesse in einem automatisierten Zyklus beseitigen diese Maschinen redundante Materialhandhabung und liefern außergewöhnliche strukturelle Genauigkeit.
Egal, ob Sie ein etabliertes Werk betreiben oder Ihre nächste Geräteerweiterung planen, die Wahl der richtigen Maschinen beeinflusst Ihre Gewinnmargen über Jahre hinweg. Hersteller wie BAINENG CNC entwickeln hochpräzise Bearbeitungsgeräte, um diese betrieblichen Engpässe zu lösen. Wenn Sie Produktionsabfälle reduzieren und Ihren Durchsatz in diesem Quartal verdoppeln möchten, kontaktieren Sie unser technisches Team noch heute für eine maßgeschneiderte Maschinenbewertung.
Wie funktioniert ein CNC-Glasbearbeitungszentrum?
Die traditionelle Flachglasbearbeitung erfordert das Bewegen eines schweren Lites über mehrere eigenständige Stationen: einen Schneidetisch, einen geraden Kantenbearbeiter, eine eigenständige Bohrmaschine und einen manuellen Arbeitsplatz für Ausschnitte. Jeder Transfer setzt das Rohglas Kantenabplatzungen, Oberflächenkratzern und Verletzungen des Bedieners aus.
Eine moderne computergestützte Bearbeitungsstation ersetzt diesen fragmentierten Prozess durch drei integrierte Systeme:
CAD/CAM-Softwareintegration
Der Arbeitsablauf beginnt auf einem Computerbildschirm und nicht auf der Werkstattfläche. Bediener importieren native architektonische Zeichnungen – typischerweise Standard-DXF- oder DWG-Dateien – direkt in die proprietäre CAM-Software der Maschine. Das Programm analysiert die Geometrie, wendet Werkzeugversatz an, definiert Werkzeugzugangspunkte und generiert optimierten G-Code.
Moderne Software-Suiten berechnen automatisch Schleifgeschwindigkeiten und Radverschleißkompensation. Hersteller müssen keinen Rohdaten-Code manuell schreiben; sie wählen einfach die Glasdicke, Kantenprofile und Bearbeitungsprioritäten aus.
Multi-Achsen-Kinematik (3-Achsen vs. 5-Achsen)
Sobald das Glas auf Saugnäpfen positioniert ist, bewegt sich die Spindel der Maschine entlang mehrerer Achsen:
- 3-Achsen-Maschinen: Die Spindel bewegt sich entlang der X (Länge), Y (Breite) und Z (vertikale Tiefe) Achsen. Diese Konfiguration bewältigt das Polieren von flachen Kanten, Standardbohren und Innenausschnitte für rechteckige oder unregelmäßige flache Lites.
- 4-Achsen-Maschinen: Fügt der Spindelkopf eine Rotationsfähigkeit (C-Achse) hinzu, die spezialisiertes Werkzeug ermöglicht, um Ecken während komplexer Fräsroutinen sauber zu drehen.
- 5-Achsen-Maschinen: Führt eine artikulierende B-Achse (neigender Kopf) ein. Dies ermöglicht komplexe Gehrungsschnitte, geneigte Senkungen und dreidimensionale Kantenfasungen, die in modernen architektonischen Fassaden erforderlich sind. Organisationen wie die Nationale Glasvereinigung (NGA) dokumentieren regelmäßig, wie enge architektonische Toleranzen die Einführung von Multi-Achsen-Automatisierung vorantreiben.
Automatische Werkzeugwechsler (ATC) und Geschlossene Kühlung
Die industrielle Glasbearbeitung erzeugt intensive Reibungswärme. Spindeln laufen mit Geschwindigkeiten von 6.000 bis 12.000 U/min, was eine kontinuierliche interne und externe Wasserkühlung erfordert, die direkt durch die Werkzeugmitte bereitgestellt wird. Dieser Druckfluss verhindert, dass Diamantwerkzeuge überglasiert werden, und eliminiert thermischen Schock, der Glasbruch verursacht.
Beim Wechsel von einem groben Diamantschleifscheibe zu einer feinen Harzpolierscheibe tauscht der automatische Werkzeugwechsler (ATC) die Werkzeughalter in Sekunden aus. Rotationswerkzeugkarussells halten zwischen 10 und 30 Werkzeugstationen, sodass das System das Grobschleifen, Feinschleifen, Polieren und Bohren ohne Eingriff des Bedieners abschließen kann.
Wesentliche Fähigkeiten & Operationen von CNC Glasmaschinen
Die Investition in automatisierte CNC-Maschinen verlagert eine Fertigungswerkstatt von der Commodity-Bearbeitung zu hochgradiger, maßgeschneiderter Verarbeitung. Hier ist, was diese Maschinen in einem einzigen Produktionslauf leisten:
Hochpräzises Kantenbearbeiten und Polieren
Ein CNC-Arbeitsplatz bearbeitet jede Kontur mit gleichmäßiger Oberflächenqualität. Von flachen Kanten mit Fase bis zu Bleistiftkanten (C-Kanten), Bullnose-Profilen und Mehrwinkel-Fasungen hält die Maschine konstanten Oberflächendruck gegen den Glasrand. Diamant-Metallbindungsscheiben entfernen das Grobmaterial, gefolgt von Harzbindungsscheiben und ceriumimprägnierten Polierscheiben, die einen optischen Glanz erzeugen.
CNC-Glasbohren und Senken
Manuelles Glasbohren hinterlässt oft Mikrorisse um die Lochkanten, die Schwachstellen schaffen, die während des Temperofurnierzyklus zerbrechen. CNC-Glasbohrer verwenden gegensätzliche Dualspindelanordnungen oder präzise Stoch-Bohrroutinen, die sanft in das Glas eindringen. Das System bohrt strukturelle Löcher für Spinnenbefestigungen, Flicken und Griffe und senkt sofort beide Seiten für bündige Montageschrauben.
Innenschnitte und Fräsen
Das Herstellen von Ausschnitten für elektrische Steckdosen, Duschscharniere, Briefkästen und architektonische Hardware ist arbeitsintensiv auf manuellen Maschinen. Mit spezialisierten Fingerbohrern und Fräswerkzeugen taucht die CNC-Fräse durch die Glasplatte und verfolgt das programmierte Innenprofil mit submillimetergenauer Präzision. Abgerundete innere Ecken werden nach genauen Ingenieurstandards gefräst, um strukturelle Spannungen richtig zu verteilen.
Fasen, V-Nuten und dekorative Oberflächenbearbeitung
Über funktionale Verbindungen hinaus bearbeiten computergestützte Glaszentren dekorative Anwendungen. Durch die Nutzung spezialisierter Profilräder schnitzen die Bediener dekorative V-Nuten, maßgeschneiderte künstlerische Rillen und Kantenfasungen direkt in Spiegelglas, Möbeloberflächen und Innenwände.
Horizontale vs. Vertikale CNC-Glasbearbeitungszentren
Glasmaschinen fallen im Allgemeinen in zwei physische Konfigurationen: horizontale Flachbettmaschinen und vertikale Aufwärtsverarbeitungsanlagen. Jede hat unterschiedliche mechanische und betriebliche Kompromisse.
| Merkmal | Horizontales CNC-Bearbeitungszentrum | Vertikales CNC-Bearbeitungszentrum |
|---|---|---|
| Benötigter Platz | Großer Platzbedarf; erfordert freien Perimeterabstand. | Kompakt; lehnt sich etwa 6 bis 8 Grad zurück. |
| Werkstückhalterung | Vakuumsaugkissen manuell oder automatisch auf einem flachen Tisch positioniert. | Vertikale Stützrollen, Klemmen und Rückwand-Vakuum. |
| Glasdickenbereich | Außergewöhnlich; verarbeitet dünnes Glas bis hin zu kugelsicheren Laminaten. | Typischerweise optimiert für 3 mm bis 19 mm Architekturglas. |
| Risiko von Kratzern und Schrammen | Moderat; feiner Scherben kann sich auf den Saugkissen absetzen. | Minimal; Schwerkraft zieht Kühlwasser und Scherben nach unten und weg. |
| Am besten geeignet für | Schweres Möbelglas, komplexe Formen, Fasen, dicke Laminaten. | Duschkabinen, Standardfensterscheiben, Türen, Geländer Lites. |
Horizontale Maschinen bieten unvergleichlichen Zugang bei der Herstellung von tief konturierten oder extra dicken Lites. Vertikale Maschinen hingegen verarbeiten hochvolumige, regelmäßige Formen wie rahmenlose Duschkabinen mit schnelleren Ladezyklen und minimalem Handhabungsrisiko.
Warum moderne Hersteller in CNC-Glas-Technologie investieren: Der Geschäftsnutzen
Maschinen-Upgrades müssen einen klaren finanziellen Ertrag zeigen. Bei der Bewertung von Investitionen balancieren Fabrikbesitzer die Rohmaschinenkosten gegen langfristige Betriebseinsparungen.
Ausrüstungshersteller wie BAINENG CNC entwerfen Bearbeitungszentren speziell, um diese Werkstattemetriken zu optimieren. Hersteller, die von der manuellen Verarbeitung zur computerisierten Produktion wechseln, erkennen konkrete Geschäftsvorteile:
- Reduzierte Zykluszeiten: Ein Auftrag, der 45 Minuten an drei manuellen Stationen dauert – Bewegen, Schneiden, Bohren und Entgraten – dauert weniger als 12 Minuten auf einem automatisierten CNC-Bett. Die Ein-Tasten-Einrichtung beseitigt die Zwischenlagerung von Materialien.
- Minderung des Arbeitskräftemangels: Erfahrene Handpolierer zu finden, ist eine ständige Herausforderung in der Glasindustrie. Ein automatisiertes Zentrum ermöglicht es einem moderat geschulten Bediener, die Produktion zu überwachen, die zuvor von drei qualifizierten Handwerkern durchgeführt wurde.
- Strikte Toleranzhaltung: Architekturglas-Spezifikationen erfordern minimalen Randabstand. Manuelles Schleifen driftet oft über die Standardtoleranzen hinaus, was zu Ablehnungen auf der Baustelle führt. CNC-Maschinen halten wiederholbare Toleranzen innerhalb von ±0,15 mm ein und entsprechen den strengen Sicherheitsverglasungsrichtlinien, die von ASTM International festgelegt wurden.
- Null-Fehler-Temperiervorbereitung: Ungleichmäßige manuelle Ausschnitte und mikroskopische Risse entlang gebohrter Löcher verursachen, dass Platten in Temperieröfen explodieren. Sauber gefräste CNC-Profile verteilen mechanische Spannungen gleichmäßig und senken die Ausschussraten im Ofen drastisch.
Typische industrielle Anwendungen
Vielseitigkeit ermöglicht es Herstellern, mehrere Marktsektoren mit einem einzigen Bearbeitungszentrum zu bedienen:
Architektonische und strukturelle Verglasung
Moderne Fassaden erfordern strukturelle Integrität. CNC-Bearbeitungszentren bereiten schwere monolithische und laminierte Platten für Vorhangfassaden, punktgestützte Überdachungen, gewerbliche Eingänge und Glasgeländer vor. Löcher für versenkte Spinnenbefestigungen müssen bis auf einen Bruchteil eines Millimeters ausgerichtet werden, um dynamische Windlasten sicher zu verteilen.
Innenraumtrennwände und rahmenlose Duschkabinen
Der Markt für rahmenlose Duschen lebt von maßgeschneiderten Abmessungen. Schiefe Wände erfordern schiefe Glasschnitte, Ausschnitte für Scharniere und abgeschrägte Kanten, um Wasserlecks zu verhindern. CNC-Zentren bearbeiten diese maßgeschneiderten Formen ohne langsames manuelles Messen und Vorlagenherstellung.
Möbel, Verkaufsdisplays und Spiegel
Von polierten ovalen Esstischen bis hin zu hochwertigen Verkaufsdisplays, Ästhetik ist wichtig. CNC-Maschinen verarbeiten komplexe äußere Radien, polieren Innenschnitte an Verkaufsdisplay-Einrichtungen und fräsen glatte Kabeldurchführungen in moderne Büromöbel aus Glas.
Geräte- und Transportglas
Backofentüren, Sichtfenster von gewerblichen Kühlschränken, Zugwindschutzscheiben und marine Verglasungen erfordern enge Toleranzen und polierte Oberflächen. Laut Berichten in Glass Magazine verdrängt automatisiertes CNC-Kanten weiterhin eigenständige Geräte in der Herstellung von Bauteilen für erstklassige Geräte aufgrund strenger Sicherheits- und Passformstandards.
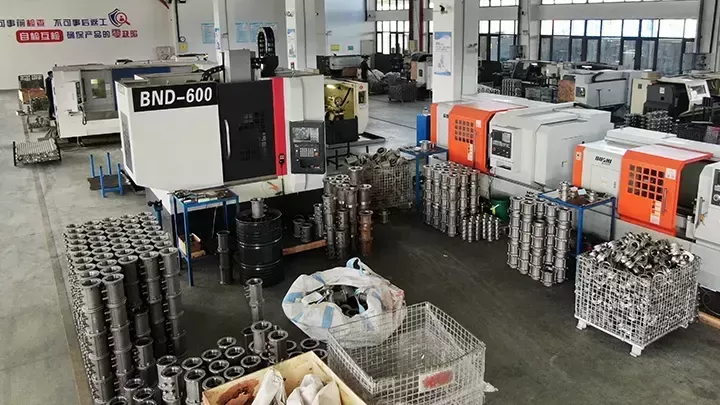
Checkliste für Käufer: So wählen Sie die richtige Maschine aus
Bevor Sie einen Kaufauftrag für eine neue Glasverarbeitungslinie erteilen, bewerten Sie diese betrieblichen Spezifikationen:
- Bettgröße und effektiver Arbeitsweg: Passen Sie die maximale Bearbeitungsachse der Maschine an Ihr größtes Standardblatt (Jumbo-Größe vs. Standardgrößen) an. Ignorieren Sie nicht die minimale Bearbeitungsgröße; die Bearbeitung von kleinem Regalglas oder Patchplatten erfordert enge Vakuum-Pod-Konfigurationen.
- Elektro-Spindelleistung: Schweres Fräsen und schnelles Kanten schleifen durch 19 mm Glas erfordern gleichmäßiges Drehmoment. Suchen Sie nach Spindeln, die mit 9 kW bis 15 kW bewertet sind, mit Keramikkugellagern und direkt gekühlten Wasserschleifen, um thermische Abdrift zu verhindern.
- Vakuum-Klemmsteifigkeit: Bewerten Sie das Saugsystem. Suchen Sie nach dualen Vakuumsystemen, die mit schnell verriegelbaren Pod-Basen ausgestattet sind. Wenn das Glas während intensiver Fräsarbeiten um einen Bruchteil eines Millimeters verrutscht, brechen Diamantbohrer und das Paneel wird verschrottet.
- Benutzerfreundlichkeit der CAM-Software: Stellen Sie sicher, dass die Betriebssoftware direkte DXF-Importe verarbeitet, ohne umständliche mehrstufige Konvertierungen zu erfordern. Parametrische Makrobibliotheken für Standard-Duschscharniere und Ausschnitte für Schlösser sparen jede Woche Stunden an Programmierzeit.
- Lokaler Service und Komponentenbeschaffung: Ausfallzeiten zerstören die Fertigungsmargen. Stellen Sie sicher, dass die Maschine Standard-Industrieteile (z. B. Yaskawa oder Siemens Servomotoren, THK Linearführungen und Schneider Elektronik) verwendet, die schnell beschafft werden können.
Häufig gestellte Fragen
Q1: Was ist der Hauptunterschied zwischen einem CNC-Glasverarbeitungszentrum
und einer Geradlinigen Kantenmaschine?
A1: Eine geradlinige Kantenmaschine bearbeitet nur
gerade, einheitliche Kanten auf rechteckigem Glas, während sie über
Förderbänder fährt. Sie kann keine Löcher bohren, innere Ausschnitte fräsen oder
gebogene Profile formen. Ein CNC-Glasverarbeitungszentrum bearbeitet sowohl gerade als auch unregelmäßige
Formen und kann dabei auch bohren, senken, fräsen und alle Innen-
und Außenkanten in einem einzigen Ladezyklus polieren.
Q2: Benötigt ein Bediener fortgeschrittene Programmierkenntnisse, um diese
Ausrüstung zu betreiben?
A2: Nein. Moderne Maschinen verfügen über intuitive grafische Benutzeroberflächen mit integrierter CAD/CAM-Software. Bediener importieren Standard-DXF-Dateien oder wählen vorprogrammierte parametrische Formen (wie Duschabtrennungen oder Tischplatten) aus einer integrierten Makrobibliothek aus. Der Betrieb der Maschine erfordert grundlegende Computerkenntnisse und standardmäßige Glasbearbeitungsfähigkeiten, nicht manuelles G-Code-Entwerfen.
Q3: Wie lang ist die typische Amortisationszeit (ROI) für eine Glas-CNC-
Bearbeitungsmaschine?
A3: Für die meisten mittelgroßen gewerblichen Hersteller, die eine Schicht fahren, liegt die Amortisationszeit zwischen 12 und 24 Monaten. Die Einsparungen ergeben sich aus der Reduzierung der manuellen Arbeitsstunden, der Verringerung von Ofenbrüchen, die durch schlechte Kantenbearbeitung verursacht werden, der Eliminierung von ausgelagerten Fertigungskosten und der Sicherung von hochmargigen individuellen Architekturaufträgen.
Q4: Wie maximiere ich die Lebensdauer von Diamantwerkzeugen während intensiver Fräsroutinen?
A4: Die Langlebigkeit der Werkzeuge hängt hauptsächlich von der internen Kühlmittelzufuhr und den richtigen Vorschubgeschwindigkeiten ab. Stellen Sie sicher, dass der interne Wasserdruck der Spindel gemäß den Herstellerangaben (typischerweise 3 bis 5 bar) aufrechterhalten wird. Verwenden Sie automatische Radabzieh-Routinen, um die Diamantkörner freizulegen, und passen Sie die Spindeldrehzahl sorgfältig an die Glasdicke an, um eine Überhitzung des Werkzeugs zu verhindern.
Q5: Wie verhindert die Maschine, dass kleine Glasplatten während des Fräsens verrutschen?
A5: CNC-Bearbeitungszentren nutzen lokalisierte Vakuumpods, die eine hohe Haltekraft direkt unter dem Bearbeitungsweg lenken. Für schmale oder kleine Werkstücke konzentrieren mechanische Stopfen und spezialisierte modulare Vakuumdichtungen den Saugdruck auf eine kompakte Fläche, wodurch das Werkstück fest gegen seitliche Schneidkräfte verankert bleibt.
Modernisieren Sie Ihr Werk mit bewährter Technik
Die Abhängigkeit von manuellen Glasbearbeitungsmethoden begrenzt die tägliche Kapazität Ihres Werks und macht Ihr Unternehmen anfällig für steigende Löhne. Die Integration eines robusten, hochpräzisen Bearbeitungssystems positioniert Ihre Fabrik, um anspruchsvolle Projekte zu akzeptieren und gleichzeitig die Produktionskosten vorhersehbar zu halten.
BAINENG CNC entwickelt Hochleistungs-CNC-Glasbearbeitungsmaschinen, die für die industrielle Produktion rund um die Uhr ausgelegt sind. Unsere Maschinen verfügen über starre Strukturrahmen, hochdrehmomentige Industriewellen und intuitive Steuerungen, die darauf ausgelegt sind, Ihre Linie profitabel am Laufen zu halten.
Bereit, Abfall zu reduzieren und Ihre Verarbeitungskapazität zu steigern? Kontaktieren Sie noch heute unsere Ingenieurspezialisten, um technische Spezifikationen anzufordern, eine maßgeschneiderte Amortisationsanalyse zu erhalten oder eine virtuelle Live-Demonstration zu planen, die auf Ihr Werkstattlayout zugeschnitten ist.