 Preguntas Frecuentes
 Recorrido por la Fábrica


La fabricación de formas de vidrio complejas exige una disciplina mecánica excepcional. Ya sea que usted suministre paneles arquitectónicos, parabrisas para automóviles o muebles a medida, los perfiles irregulares dejan al descubierto rápidamente los defectos del equipo. Las microfisuras, el desprendimiento de los bordes y la deriva dimensional destruyen sus márgenes antes de que el vidrio llegue siquiera al horno de templado.
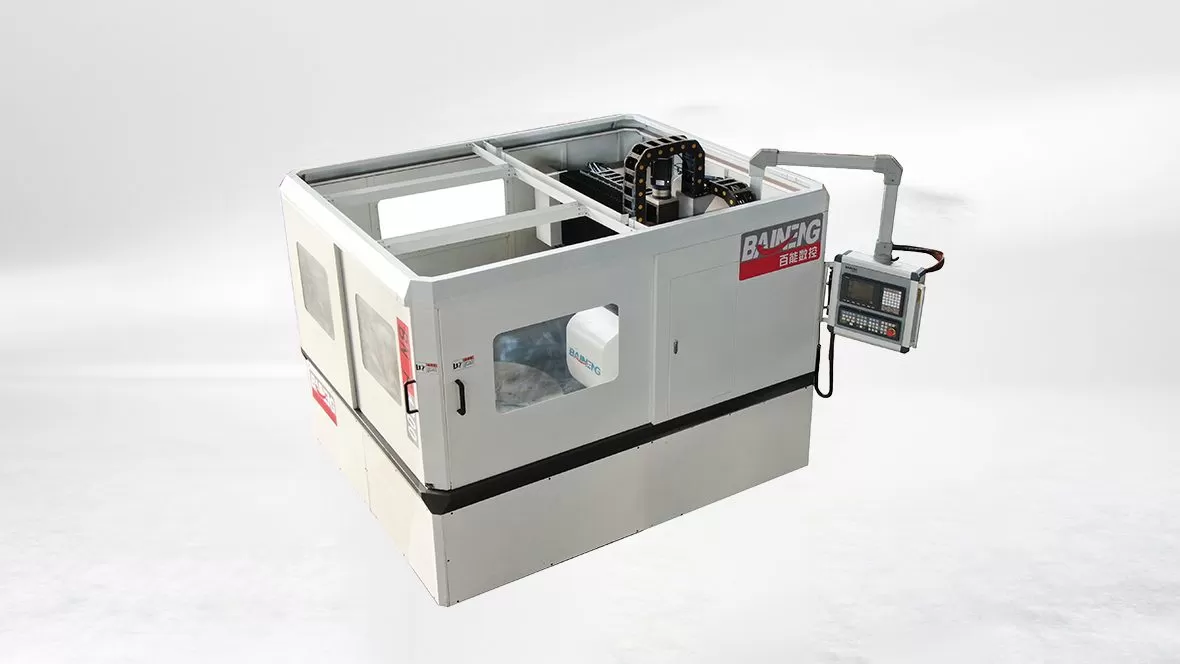
Una máquina de rectificado de bordes de formas de vidrio de alta precisión elimina estos cuellos de botella. Al automatizar contornos complejos, las plataformas CNC modernas convierten un conformado intensivo en mano de obra en un proceso repetible y de alto rendimiento. No obstante, las especificaciones de las máquinas varían considerablemente de un fabricante a otro.
Si tiene previsto renovar su planta de producción, esta guía detalla las características técnicas esenciales que debe ofrecer su próxima estación de perfilado CNC. ¿Necesita asesoramiento inmediato sobre configuraciones de maquinaria? Póngase en contacto hoy mismo con BAINENG CNC para hablar de ingeniería personalizada para su línea de producción.
Las exigencias de producción del procesamiento de vidrio irregular
El rectificado de bordes rectos es sencillo. Los operarios hacen pasar las láminas por guías lineales con husillos de ángulo fijo. En cambio, el perfilado curvilíneo obliga al cabezal de la herramienta a adaptarse de forma continua a lo largo de los ejes X, Y y Z mientras mantiene una presión periférica constante.
Cuando se trabaja con perfiles redondos, ovalados, ondulados o de varios radios, la deflexión mecánica se convierte en su principal enemigo. Según las directrices del sector de la National Glass Association (NGA), la calidad del borde determina directamente la resistencia mecánica de los vidrios recocidos y templados. Un rectificado deficiente introduce defectos de tracción en la superficie que provocan roturas espontáneas durante el tratamiento térmico.
Invertir en el equipo de procesamiento de vidrio de alta precisión adecuado protege su negocio frente a costosos fallos de las láminas, largos tiempos de preparación de la máquina y rechazos por parte del cliente.
1. Sistema avanzado de control CNC multieje
En el centro de toda máquina de rectificado de bordes de vidrio irregular de primer nivel se encuentra su controlador de movimiento. Para formas geométricas estándar, puede bastar con una simple interpolación de 3 ejes. Sin embargo, los diseños arquitectónicos y de interiores modernos exigen splines de varios radios, bordes escalonados y chaflanes dinámicos.
Busque máquinas que incorporen sistemas CNC sincronizados de 3 a 5 ejes. La verdadera interpolación multieje garantiza que la muela permanezca perpendicular al vector tangencial de la curva en cada milisegundo de recorrido.
- Control de ejes sincronizado: Evita el retraso de la herramienta durante las transiciones direccionales bruscas y, con ello, las muescas profundas en el borde.
- Velocidad periférica constante: El CNC debe calcular y ajustar automáticamente la rotación de la muela a medida que se desgasta la capa de diamante, manteniendo la velocidad de contacto lineal (m/s).
- Suavizado de trayectoria en tiempo real: Los algoritmos integrados de limitación del jerk evitan los movimientos bruscos que dejan marcas de vibración en las esquinas de los radios.
2. Electromandril de alta rigidez con equilibrado dinámico
El husillo determina directamente la rugosidad superficial del borde (valor Ra). Si el eje del husillo presenta incluso una ligera excentricidad, las muelas de diamante rebotarán sobre el borde del vidrio en lugar de cortarlo limpiamente.
Priorice los electrohusillos de accionamiento directo equipados con rodamientos cerámicos de alta precisión. La excentricidad del husillo debe mantenerse dentro de una tolerancia estricta de menos de 0,003 mm (3 micras). El alto par tanto en regímenes bajos como altos de RPM permite a la máquina realizar desbarbado profundo de aristas (arrissing) así como pulido de alta velocidad con óxido de cerio sin detenerse.
Las plataformas de gama alta, como las diseñadas por BAINENG CNC, integran protocolos dinámicos de equilibrado de muelas. Equilibrar el conjunto de muelas minimiza las microvibraciones y protege la integridad estructural tanto de vidrio monolítico delgado como de láminas laminadas pesadas.
3. Sistema automático de cambio de herramientas (ATC)
Los ajustes manuales de las muelas matan la productividad del taller. Un cambio manual entre perfilado grueso con diamante, rectificado fino y pulido en varias etapas desperdicia hasta 30 minutos por ciclo.
Una máquina industrial de perfilado de vidrio de nivel industrial requiere un cambiador automático de herramientas (ATC) incorporado. Según su mezcla de productos, elija un sistema de carrusel o de estantería lineal con 8 a 24 posiciones de herramienta.
- Acabado completo de bordes con un solo amarre: la máquina pasa por muelas de diamante segmentado, diamante continuo, de resina y de pulido sin intervención del operador.
- Versatilidad de fresado y perforación: un ATC integrado permite al husillo tomar brocas de núcleo y fresas tipo dedo, ejecutando recortes internos, ranuras para bisagras y rectificado de bordes de forma secuencial.
- Preselector automático de altura de herramienta: sensores láser o mecánicos miden la longitud y el diámetro de la herramienta después de cada cambio, compensando automáticamente el desgaste.
4. Amarre por vacío inteligente y mesa de succión por zonas
Fijar una placa de vidrio irregular contra las fuerzas laterales de corte sin dañar las superficies recubiertas supone un obstáculo mecánico. Las abrazaderas mecánicas se interponen en la trayectoria del husillo de rectificado, por lo que las mesas de succión por vacío son el referente del sector.
Las máquinas de alta precisión utilizan ventosas flexibles combinadas con mesas de vacío por zonas. El sistema de vacío debe generar una presión negativa sostenida (normalmente de -0,08 a -0,09 MPa) para anclar láminas de vidrio pesadas frente a las intensas cargas laterales del husillo.
Para las operaciones que procesan vidrio Low-E, recubrimientos antirreflejantes o materiales espejados, preste atención a la superficie de succión. Las ventosas de contacto deben usar cauchos sintéticos vulcanizados vulcanizados que no dejen marcas. Estos sujetan la lámina con firmeza mientras mantienen los sensibles recubrimientos metálicos libres de arañazos y de transferencia química.
5. Infraestructura de refrigeración y filtración en circuito cerrado
El rectificado del vidrio genera viruta microfina y calor de fricción localizado. Si la zona de contacto carece de refrigerante continuo, la expansión térmica crea microfisuras a lo largo del borde, arruinando la lámina durante el templado. Las normas de ASTM International para el acabado de bordes de vidrio destacan la tensión uniforme en el borde como métrica fundamental para la seguridad estructural.
Su máquina de rectificado de bordes de formas de vidrio debe combinar boquillas de refrigeración dirigidas internas y externas al husillo:
- Lavado interno del husillo: El refrigerante forzado por el centro del eje de la herramienta lubrica directamente la interfaz de corte y arrastra al instante la pasta de vidrio.
- Colectores anulares externos multipunto: Rodean la muela para contener el polvo de vidrio y frenar la acumulación de calor por fricción.
- Filtración de pasta integrada: El agua sucia recirculada desgasta las bombas de refrigerante y raya las superficies del vidrio. Una máquina fiable se combina con un separador centrífugo o un tanque de sedimentación de varias etapas para reciclar agua limpia a temperatura ambiente.
6. Integración CAD/CAM e interfaz del operador
El hardware de la máquina no puede dar resultados sin un software capaz. Los programadores CNC cualificados son escasos y costosos. Su máquina necesita una interfaz que tienda un puente entre la potencia mecánica y una operación diaria sencilla.
Opte por máquinas con controladores de PC industrial que ejecuten paquetes CAD/CAM dedicados al procesamiento de vidrio. El software debe procesar archivos DXF y DWG estándar directamente desde su oficina de diseño o desde mesas de digitalización automática.
Las funciones esenciales del software incluyen:
- Generación automática de trayectorias de herramienta: El software calcula los desfases interior/exterior, los vectores de entrada/salida de la herramienta y las rampas de velocidad automáticamente en función del espesor del vidrio.
- Simulación de evitación de colisiones: La simulación visual en 3D revela posibles choques de la herramienta con las ventosas antes de que el operador pulse el inicio del ciclo.
- Compensación del desgaste de la muela: A medida que las muelas de pulido se comprimen y los perfiles de diamante se desgastan, el software ajusta automáticamente los desfases de los ejes para mantener la estabilidad dimensional.
7. Base de máquina reforzada y con tensiones aliviadas
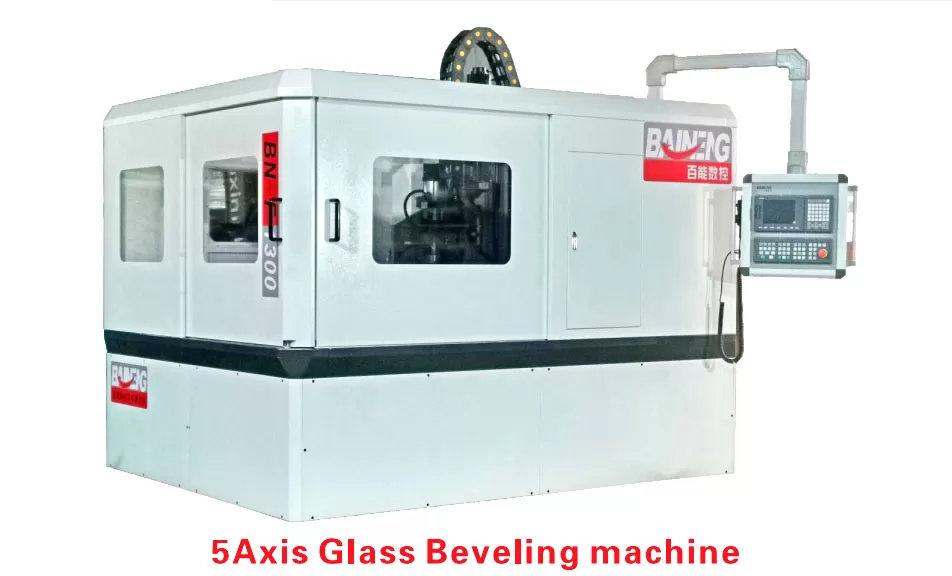
Un sistema de movimiento CNC rápido genera cambios de dirección agresivos. Si la base de la máquina carece de masa, la inercia dinámica retuerce el chasis. Esa torsión estructural introduce ondulaciones e irregularidades en el borde del vidrio.
Evalúe el diseño estructural del bastidor de la máquina. Los fabricantes industriales construyen las estructuras con acero tubular de pared gruesa o hierro fundido estructural. Tras la soldadura, todo el chasis debe someterse a un recocido para aliviar tensiones térmicas o a un envejecimiento por vibración. Este paso elimina las tensiones residuales del material y evita que el bastidor se deforme a lo largo de años de ciclos intensos de producción.
Igual de crítico es un sistema de lubricación centralizado totalmente automático. Las guías lineales y los husillos de bolas de paso alto necesitan dosis medidas de grasa sintética a intervalos de funcionamiento programados. Esto mantiene el juego mecánico en un mínimo absoluto y protege los mecanismos de precisión frente al agua corrosiva del rectificado de vidrio.
Cómo la alta precisión se traduce en ROI para los procesadores de vidrio
Invertir en una máquina de pulido de bordes de vidrio de gama alta exige una planificación de capital deliberada. Sin embargo, atender solo al precio de compra inicial ignora los costes operativos corrientes. Una ingeniería superior recorta directamente los gastos recurrentes en tres áreas operativas:
1. Reducción de desperdicios
Las perfiladoras de gama baja producen tasas de desperdicio del 5 % al 8 % debido al astillado de las esquinas y a la variación del borde. Una plataforma rígida y de control preciso reduce esa tasa a menos del 1 %. En instalaciones que procesan paneles arquitectónicos costosos de vidrio laminado, tintado o de gran formato, esta reducción ahorra miles de dólares mensuales en materia prima de vidrio flotado.
2. Eficiencia de mano de obra y tiempo de preparación
El pulido manual de contornos irregulares consume una enorme cantidad de horas de trabajo y depende de la habilidad subjetiva del operador. Un centro automatizado de desbaste de formas por CNC permite que un solo operador cargue una hoja, pulse inicio y prepare el siguiente programa mientras la máquina realiza el desbaste, el perfilado y el pulido sin supervisión.
3. Vida útil de las herramientas
El chatter del husillo y el movimiento descontrolado de los ejes destruyen costosas muelas de perfilado de diamante. Al mantener una velocidad de superficie constante en pies por minuto (SFM) y una deflexión del husillo nula, los sistemas de alta precisión distribuyen el desgaste de manera uniforme en toda la matriz de diamante. Las herramientas de diamante duran hasta un 35 % más, lo que reduce el costo de herramienta por metro lineal procesado.
Según encuestas técnicas publicadas por Glass Magazine, la adopción de maquinaria automatizada sigue siendo el factor principal que separa a las operaciones de fabricación rentables de aquellas que luchan con márgenes estrechos.
Preguntas frecuentes (FAQ)
P1: ¿Qué tolerancia mecánica debo esperar de una máquina de rectificado de bordes de vidrio de alta precisión?
R1: Una rectificadora de formas CNC rígida y debidamente calibrada debe mantener una precisión de posicionamiento de ±0,05 mm y tolerancias de rectificado de contornos de entre ±0,1 mm y ±0,2 mm en un área de trabajo estándar de 2500 mm x 1500 mm, según el espesor del vidrio y la complejidad de la forma.
P2: ¿Puede una máquina de rectificado de formas CNC procesar vidrio irregular con recubrimiento Low-E sin rayar la superficie funcional?
R2: Sí. Las máquinas de alta precisión utilizan ventosas de vacío especializadas que solo entran en contacto con zonas de soporte sin recubrimiento o incorporan superficies de vacío sintéticas formuladas específicamente para vidrio con recubrimiento blando. Además, pueden definirse trayectorias de software para evitar que los residuos del refrigerante se depositen sobre los recubrimientos delicados durante el procesamiento.
P3: ¿Cuál es la principal diferencia estructural entre una máquina rectificadora de formas de tipo cantilever y una de tipo pórtico?
R3: Las máquinas cantilever ofrecen acceso abierto por tres lados, lo que simplifica la carga manual de piezas pequeñas y medianas. Sin embargo, las máquinas de tipo pórtico soportan el puente móvil por ambos lados, lo que proporciona una rigidez estructural y una amortiguación de vibraciones superiores. Esto hace que los diseños de pórtico sean más adecuados para lunas arquitectónicas pesadas y para el perfilado multieje de alta velocidad.
P4: ¿Cómo prolonga la vida útil de la muela de pulido la compensación dinámica de la muela?
R4: Las muelas de pulido se desgastan rápidamente debido a su composición elástica. Una plataforma CNC inteligente monitorea la corriente eléctrica del motor del husillo. A medida que la muela pierde material, el sistema ajusta automáticamente las compensaciones de profundidad de la herramienta para mantener una presión superficial exacta, garantizando un pulido de bordes brillante sin aplastar la herramienta.
P5: ¿Puede una glass edge grinding machine perforar orificios internos y conformar recortes hundidos?
R5: Sí. Si la máquina incorpora un cambiador automático de herramientas (ATC) multiposición, un husillo de núcleo de alta presión y software CAM compatible, puede pasar sin problemas del rectificado de perímetro externo al fresado interno, al perfilado de entrada con chorro de agua y a las operaciones de perforación dentro del mismo ciclo de amarre.
Asóciese con BAINENG CNC para el procesamiento de precisión del vidrio
Elegir la mejor máquina de rectificado de bordes de formas para vidrio se reduce a equilibrar la rigidez estructural, el software de movimiento y un soporte local confiable. Escatimar en el diseño del husillo o en el peso de la bancada conduce a defectos de calidad persistentes que alteran su flujo de trabajo más adelante.
BAINENG CNC diseña y fabrica centros de mecanizado CNC para vidrio de nivel industrial, sistemas de rectificado de formas y maquinaria de canteado vertical para procesadores exigentes en todo el mundo. Nuestros equipos integran estructuras de alta rigidez, controles de movimiento de primer nivel y software inteligente CAD/CAM para resolver los desafíos de fabricación más difíciles.
Ya sea que procese componentes curvos para mobiliario, vidrio automotriz complejo o fachadas arquitectónicas modernas, nuestro equipo de ingeniería puede configurar un sistema de canteado ajustado directamente a su volumen de producción. Comuníquese hoy mismo con el equipo de ventas de ingeniería de BAINENG CNC para solicitar las especificaciones de las máquinas, calcular su posible retorno de inversión o recibir una cotización formal.