
 Manuel de la machine de perçage et fraisage vertical pour verre
 Atelier Baineng 5


La précision définit la valeur dans la fabrication moderne de verre industriel. Que vous produisiez des panneaux architecturaux, des appareils électroménagers, du verre automobile ou des installations décoratives sur mesure, la qualité de vos bords et la profondeur de coupe dictent vos taux de déchets et votre rentabilité.
Les fabricants font souvent face à une décision critique d'investissement en machines : devez-vous déployer une machine de gravure de verre CNC ou adopter des systèmes de gravure laser industriels ? Les deux promettent une précision au niveau micro, mais ils obtiennent leurs résultats par des mécaniques fondamentalement opposées.
Choisir la mauvaise technologie entraîne des micro-fissures, des profondeurs de ligne inconsistantes et un post-traitement coûteux. Chez BAINENG CNC, nous concevons des machines de haute précision conçues pour résoudre ces goulets d'étranglement de production exacts. Si votre usine a des difficultés avec l'ébréchage des bords ou des limites de profil peu profond, envoyez une demande à notre équipe d'ingénierie pour une consultation technique gratuite et une évaluation des outils.
Définir la "Précision" dans la Gravure du Verre : Ce n'est pas seulement une question de DPI
Dans l'impression numérique et le marquage laser, les commerciaux définissent fréquemment la précision strictement par le DPI (points par pouce) ou la taille du spot. Dans le traitement du verre industriel lourd, cette définition est insuffisante.
La véritable précision du traitement du verre nécessite trois mesures critiques :
- Contrôle de la Profondeur de l'Axe Z : La capacité à sculpter à des profondeurs uniformes et prévisibles sur de grandes feuilles sans dériver.
- Géométrie des Bords : Produire des parois latérales lisses et sans éclats qui maintiennent l'intégrité structurelle et résistent à la rupture sous stress thermique.
- Absence de Choc Thermique : Préserver la stabilité chimique de la matrice de verre adjacente à la ligne de coupe.
Bien qu'un laser optique offre une haute résolution théorique bidimensionnelle, il introduit une énergie thermique localisée. En revanche, la coupe mécanique utilisant une machine de gravure de verre CNC dédiée applique un couple physique direct couplé à un flux continu de liquide de refroidissement. La différence entre l'ébréchage mécanique et la micro-fissuration thermique détermine la précision structurelle finale de votre pièce.
Comment une Machine de Gravure de Verre CNC Atteint la Précision Mécanique
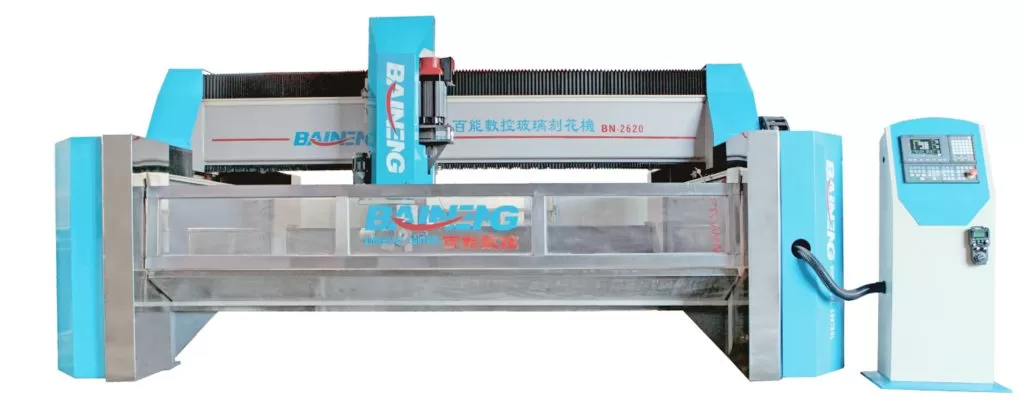
Une machine de gravure de verre CNC robuste utilise un broche électrique rigide à haute vitesse entraînant des outils en diamant fritté. La machine retire physiquement le matériau par meulage plutôt que par ablation thermique.
La gravure de verre avec des outils en diamant repose sur trois piliers mécaniques fondamentaux :
- Rigidité élevée de la broche et contrôle du jeu : Les broches industrielles avec un jeu dynamique inférieur à 0,003 mm garantissent que les outils en diamant contactent le substrat fragile sans vibrations induites par des vibrations. Cette stabilité mécanique permet des rainures en V, des rainures en U et des biseaux larges précis.
- Refroidissement par inondation en boucle fermée constant : Des canaux d'eau internes et externes à haute pression dirigent le liquide de refroidissement directement vers l'interface en diamant. Cela évacue rapidement la boue de verre et maintient la zone de travail à température ambiante, éliminant l'expansion thermique.
- Contrôle précis de l'axe Z : Les lits de machines en fonte lourde absorbent les vibrations, permettant aux axes Z entraînés par vis à billes de maintenir une consistance de profondeur dans une plage de ±0,01 mm, même sur de grandes feuilles de verre de 3 mètres.
Cette coupe physique produit des rainures polies et structurellement solides qui peuvent subir un trempage sans se fissurer. Elle offre de véritables reliefs en 3D qui réfractent la lumière clairement à travers des panneaux architecturaux.
Comment fonctionne la gravure au laser sur verre : précision optique contre stress thermique
Le traitement du verre au laser repose généralement sur des sources laser CO2 ou UV (ultraviolet). Plutôt que d'utiliser des outils mécaniques, le système tire des faisceaux concentrés d'énergie lumineuse sur la surface du substrat.
Les lasers CO2 (fonctionnant typiquement à 10,6 μm) reposent sur un micro-fracturation thermique localisée. Le verre absorbe l'énergie du faisceau, chauffe instantanément et de minuscules particules de surface se fracturent en raison de l'expansion rapide. Les lasers UV (« lasers froids » à 355 nm) fonctionnent par ablation photochimique, rompant les liaisons moléculaires avec une zone affectée par la chaleur (ZAH) beaucoup plus petite.
Les systèmes laser offrent des avantages optiques notables :
- Spot de faisceau sub-millimétrique : Un laser peut se concentrer jusqu'à 20 à 50 microns, permettant de minuscules détails 2D, de petits numéros de série et des graphiques vectoriels complexes.
- Usure des outils nulle : Comme aucun outil physique ne touche la surface, il n'y a pas de forces latérales mécaniques, d'exigences de serrage ou de problèmes de déviation de la broche.
Cependant, la mécanique thermique limite l'utilité industrielle. Chauffer le verre provoque des micro-fissures autour de la bordure de coupe. Pour des rainures profondes, les lasers nécessitent plusieurs passages qui se chevauchent, laissant des sols rugueux et inégaux, des parois latérales irrégulières et une intégrité structurelle du verre affaiblie.
Comparaison directe : décomposition de la précision
Pour comprendre quel système convient à votre atelier, examinez comment leurs paramètres mécaniques fondamentaux se comparent dans des environnements de production quotidiens.
| Caractéristique / Paramètre | Machine de gravure au verre CNC | Système de gravure laser industriel |
|---|---|---|
| Mécanisme principal | Meulage d'outil en diamant avec liquide de refroidissement | Fracturation thermique (CO2) ou ablation photochimique (UV) |
| Capacité de profondeur de l'axe Z | 0,1 mm jusqu'à 15 mm+ dans un profil contrôlé unique | Marquage de surface peu profond (typiquement 0,02 mm à 0,5 mm) |
| Uniformité de profondeur | Exceptionnelle (±0,01 mm via positionnement mécanique) | Pauvre sur les passes profondes (absorption d'énergie incohérente) |
| Qualité des bords & Micro-fissures | Lisse, poli, zéro micro-fissures sous refroidissement | Micro-ébréchage et fissures thermiques présentes (CO2) |
| Détail micro-graphique 2D | Limité par le rayon de pointe d'outil minimum (environ 0,5 mm) | Précision extrême (jusqu'à 0,05 mm lignes de points) |
| Compatibilité au trempage | Sûr pour le traitement post-trempe (profils de bords propres) | Taux de rebut élevé lors du trempage si gravé en profondeur |
| Polyvalence de traitement | Gravure, polissage des bords, perçage, fraisage et biseautage | Marquage de surface, gravure, dessin de lignes vectorielles uniquement |
1. Cohérence de profondeur & Relief 3D
Lorsqu'un architecte spécifie une rainure en V de 3 mm de profondeur sur une porte de douche ou une cloison décorative, la cohérence de profondeur doit rester absolue. Une machine de gravure au verre CNC gagne cette catégorie sans contestation. L'axe Z rigide maintient sa profondeur physique indépendamment de la couleur du verre, de la composition chimique ou de la réflectivité de la lumière.
Les faisceaux laser ont du mal avec l'ablation profonde. À mesure que le laser passe sur le verre répétitivement pour creuser plus profondément, la topographie de surface variable disperse le point focal. Cela crée des creux en forme de coquille, inégaux et des variations de profondeur imprévisibles.
2. Qualité des bords & Micro-fissuration
La précision est directement liée à la propreté des bords. Parce que le verre est fragile, l'ébréchage mécanique ou la micro-fracturation thermique peuvent ruiner l'intégrité structurelle. Sous haute magnification, les coupes au laser CO2 révèlent des millions de fissures microscopiques causées par l'expansion thermique.
Un système haute performance comme ceux fabriqués par BAINENG CNC utilise des meules en diamant continuellement rincées avec un liquide de refroidissement haute pression. L'eau empêche l'accumulation de chaleur localisée, tandis que des grains abrasifs équilibrés meulent le bord en douceur. Le profil résultant est lisse et stable suffisamment pour passer directement au four de trempe sans rupture spontanée.
3. Détail fin & Graphiques vectoriels
Pour une reproduction photographique fine, une micro-impression ou un suivi de code-barres sur des substrats fins, la technologie laser a l'avantage. Un laser UV écrit des lignes plus fines qu'un cheveu humain sans exercer de pression de coupe latérale sur des pièces fragiles.
Une CNC mécanique ne peut pas graver des détails plus petits que le rayon de son plus petit foret en diamant. Bien que des fraises de gravure spécialisées de 0,2 mm existent, elles nécessitent des vitesses d'alimentation plus lentes et une manipulation soigneuse. Pour les numéros de série de surface ou l'art raster plat complexe, le marquage laser reste l'option plus rapide et plus nette.
4. Adaptabilité des matériaux
La production de verre industriel implique des matériaux variés : verre structural laminé, feuilles de faible teneur en fer, stock architectural teinté, miroirs et panneaux monolithiques épais. Une machine de gravure au verre CNC traite tous ces substrats de manière fiable. Parce que l'outil en diamant physique retire le verre mécaniquement, les changements dans le revêtement du verre, la teinte ou la transmission de la lumière ne perturbent pas le processus.
Les lasers interagissent de manière incohérente avec différentes teintes et revêtements réfléchissants. Le verre à faible teneur en fer absorbe la lumière différemment que le verre flotté vert, nécessitant des ajustements de paramètres continus. De plus, faire passer un laser sur du verre stratifié peut brûler ou cloquer la couche intermédiaire PVB ou EVA interne.
Au-delà de la précision : facteurs influençant votre choix d'équipement
La précision n'existe pas dans un vide opérationnel. Les responsables d'usine doivent équilibrer la précision de la ligne avec les coûts opérationnels, le temps de production et la flexibilité de l'atelier.
Considérez ces variables de l'atelier :
- Temps de cycle vs. profondeur : Les lasers exécutent le givre de surface peu profond plus rapidement que les machines CNC. Cependant, dès que votre conception nécessite des lignes sculptées plus profondes que 0,5 mm, les temps de cycle du laser augmentent exponentiellement car plusieurs passes sont nécessaires. Une machine CNC élimine rapidement de grands volumes de verre en passes simples ou doubles.
- Coûts des outils et des consommables : Les opérateurs de laser évitent les achats continus de meules en diamant, mais les tubes laser RF de remplacement, les optiques et les miroirs entraînent des coûts d'investissement périodiques élevés. Les outils en diamant CNC nécessitent un redressage et un remplacement réguliers, bien que les coûts individuels des meules restent prévisibles et bas.
- Multi-tâches de processus : Un laser marque et grave. Une machine de gravure de verre CNC industrielle à plusieurs axes gère la gravure, le meulage des bords, le polissage des coins, le fraisage des poches de charnière et le perçage de trous dans une seule configuration de feuille. La consolidation de ces opérations sur un seul lit réduit les dommages de manipulation et les exigences d'espace au sol.
.webp?t=1792049870875 "MACHINE DE GRAVURE DE VERRE CNC")
Lequel devriez-vous choisir ? Applications industrielles
Votre catalogue de produits finis dicte votre stratégie d'acquisition de machines.
Déployez une machine de gravure de verre CNC si votre installation traite :
- Du verre architectural, des murs de séparation et des panneaux d'art visuel à rainure en V profonde.
- Des miroirs de salle de bain sans cadre, des écrans de douche et des dessus de meubles biseautés.
- Du verre d'appareils (plaque de cuisson, portes de four, étagères de réfrigérateur) nécessitant des étapes de bord poli.
- Des panneaux de verre structural lourds nécessitant un trempage et une fatigue thermique de bord nulle.
Déployez un système laser industriel si votre installation traite :
- Des marquages de traçabilité, des codes datamatrix et des logos à micro-échelle.
- Des articles en verre creux, des verres à pied, des gobelets et des bouteilles utilisant un axe rotatif.
- Du verre d'affichage électronique ultra-fin qui ne peut pas tolérer de force de serrage ou de charges d'outils mécaniques.
- Des motifs de givre décoratif peu profonds où la profondeur structurelle est inutile.
Questions Fréquemment Posées (FAQ)
Q1 : Une machine de gravure de verre CNC peut-elle produire des rainures polies, ou les coupes auront-elles l'air givrés ?
A1 : Un système CNC peut produire à la fois des finitions givrées et claires, polies. La finition dépend entièrement du grain de diamant et des séquences d'outillage que vous exécutez. Les installations exécutent généralement des passes de dégrossissage avec des meules en diamant à liaison métallique grossières, suivies de meules en diamant à liaison résine fines ou de meules de polissage imprégnées d'oxyde de cérium pour obtenir une finition optique directement sur le lit de la machine.
Q2 : La gravure au laser sur verre provoque-t-elle des fissures dans les panneaux pendant le processus de trempe ?
A2 : Oui, cela peut fréquemment se produire si la gravure au laser pénètre profondément. Les lasers CO2 standard créent des micro-fissures par un choc thermique intense. Lorsque le verre entre dans le four de trempe et rencontre une chaleur extrême suivie d'un refroidissement rapide, ces micro-fissures agissent comme des points de concentration de stress, provoquant souvent des explosions catastrophiques de panneaux à l'intérieur du four.
Q3 : Quelles routines de maintenance sont critiques pour maintenir la précision sur une machine de gravure au verre CNC ?
A3 : La maintenance quotidienne se concentre sur trois domaines : le dressage des meules en diamant pour maintenir la géométrie du profil de l'outil, le nettoyage des filtres de refroidissement de la broche pour éviter que la boue de verre ne raye les roulements, et l'inspection des lignes de lubrification automatique sur les rails de guidage linéaires et les vis à billes pour éviter le jeu mécanique.
Q4 : Les machines CNC peuvent-elles graver du verre laminé sans endommager la couche intérieure ?
A4 : Oui. Parce que la profondeur de l'axe Z d'une machine de gravure au verre CNC est mécaniquement contrainte et refroidie par eau, vous pouvez sculpter des rainures précises dans la couche de verre supérieure sans transférer de chaleur ou de vibration à l'intercalaire PVB/EVA. Les lasers surchauffent souvent et décolorent l'intercalaire en dessous.
Q5 : Comment la qualité du liquide de refroidissement affecte-t-elle la précision sur une machine CNC à verre ?
A5 : La qualité du liquide de refroidissement est essentielle. La recirculation de copeaux de verre ou de boue chargée de particules émousse prématurément les outils en diamant, augmente la friction et provoque des micro-ébréchures le long du bord de coupe. L'installation d'une centrifugeuse dédiée, d'un réservoir de sédimentation ou d'un système de filtration à bande de papier maintient l'eau pure, protège les composants de la machine et garantit des lignes de gravure d'une netteté exceptionnelle.
Conclusion & L'avenir de la gravure sur verre
Lorsque vous évaluez la précision entre les systèmes laser et une machine de gravure au verre CNC moderne, considérez la dimension de précision dont vous avez besoin. Si votre entreprise dépend du micro-marquage en deux dimensions, des logos et des effets de surface givrée peu profonds, un système laser industriel est un outil efficace.
Cependant, si votre production exige une véritable précision mécanique, des reliefs structurels 3D profonds, un rainurage en V poli et des bords propres qui passent les tests de trempe architecturale, la machine de gravure au verre CNC reste la référence de l'industrie. La rigidité mécanique, le suivi automatisé des outils en diamant et le refroidissement par inondation combinent pour éliminer complètement les points de défaillance thermique.
BAINENG CNC construit des centres de verre industriels rigides et multi-axes conçus pour fonctionner 24 heures sur 24 avec une répétabilité au niveau du micron. Notre équipe peut vous aider à sélectionner la configuration de broche idéale, le chemin d'outillage et la configuration d'automatisation pour réduire vos coûts de production par mètre carré.
Avez-vous besoin d'améliorer votre rendement de bord et d'éliminer les défauts de gravure ? Contactez l'équipe d'ingénierie BAINENG CNC aujourd'hui pour examiner vos dessins, planifier une démonstration d'échantillon d'usinage ou recevoir un devis rapide et détaillé pour votre ligne de production.