
 FAQs
 Fabrikbesichtigung


Präzision definiert den Wert in der modernen industriellen Glasbearbeitung. Egal, ob Sie architektonische Paneele, Haushaltsgeräte, Automobilglas oder maßgeschneiderte dekorative Installationen herstellen, Ihre Kantenqualität und Schnitttiefe bestimmen Ihre Ausschussraten und Rentabilität.
Hersteller stehen oft vor einer kritischen Investitionsentscheidung in Maschinen: Sollten Sie eine CNC-Glasgravurmaschine einsetzen oder industrielle Lasersysteme zur Gravur annehmen? Beide versprechen eine Mikrogenauigkeit, erreichen ihre Ergebnisse jedoch durch grundlegend gegensätzliche Mechaniken.
Die Wahl der falschen Technologie führt zu Mikrorissen, inkonsistenten Linientiefen und kostspieliger Nachbearbeitung. Bei BAINENG CNC entwickeln wir hochpräzise Maschinen, die genau diese Produktionsengpässe lösen. Wenn Ihre Fabrik mit Kantenabplatzungen oder flachen Profilgrenzen zu kämpfen hat, senden Sie eine Anfrage an unser Ingenieurteam für eine kostenlose technische Beratung und Werkzeugbewertung.
Definition von "Präzision" in der Glasgravur: Es geht nicht nur um DPI
Im digitalen Druck und bei der Laserbeschriftung definieren Verkäufer Präzision häufig streng nach DPI (Punkte pro Zoll) oder Punktgröße. In der schweren industriellen Glasbearbeitung greift diese Definition zu kurz.
Echte Präzision in der Glasbearbeitung erfordert drei kritische Kennzahlen:
- Z-Achsen-Tiefensteuerung: Die Fähigkeit, über große Platten hinweg in gleichmäßigen, vorhersehbaren Tiefen zu gravieren, ohne abzudriften.
- Kantengeometrie: Herstellung von glatten, chipfreien Seitenwänden, die die strukturelle Integrität bewahren und Bruch unter thermischem Stress widerstehen.
- Abwesenheit von thermischem Schock: Erhaltung der chemischen Stabilität der Glasmatrix neben der Schnittlinie.
Während ein optischer Laser eine hohe theoretische zweidimensionale Auflösung bietet, führt er lokale thermische Energie ein. Im Gegensatz dazu wendet das mechanische Schneiden mit einer speziellen CNC-Glasgravurmaschine direktes physisches Drehmoment in Verbindung mit kontinuierlichem Kühlmittelfluss an. Der Unterschied zwischen mechanischem Mikrochipping und thermischem Mikroriss bestimmt die endgültige strukturelle Präzision Ihres Teils.
Wie eine CNC-Glasgravurmaschine mechanische Präzision erreicht
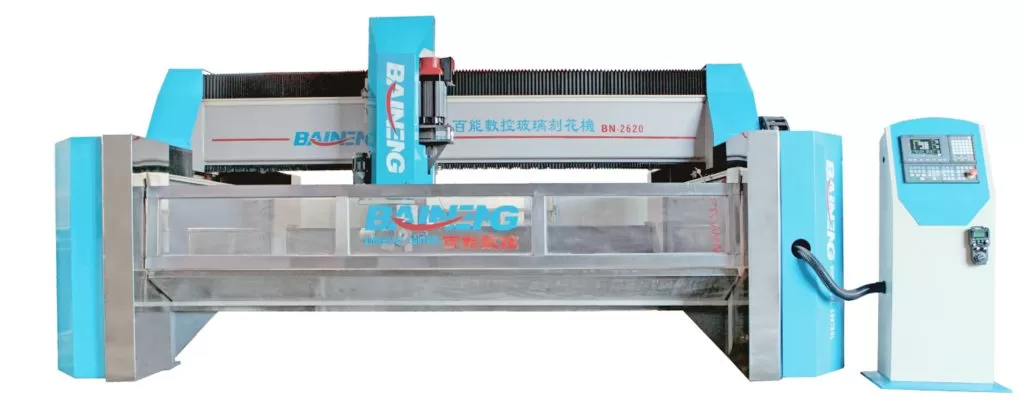
Eine schwere CNC-Glasgravurmaschine nutzt eine hochgeschwindigkeitsfähige, starre elektrische Spindel, die gesinterte Diamantwerkzeuge antreibt. Die Maschine entfernt Material physisch durch Schleifen anstelle von thermischer Ablation.
Die Glasbearbeitung mit Diamantwerkzeugen basiert auf drei grundlegenden mechanischen Säulen:
- Hohe Spindelsteifigkeit und Rundlaufkontrolle: Industrielle Spindeln mit dynamischem Rundlauf unter 0,003 mm gewährleisten, dass Diamantwerkzeuge das spröde Substrat ohne vibrationsbedingtes Rattern berühren. Diese mechanische Stabilität ermöglicht präzise V-Nuten, U-Nuten und breite Fasen.
- Konstante Geschlossene Kreislauf-Flutkühlung: Hochdruck-Innen- und Außenwasserkanäle leiten das Kühlmittel direkt zur Diamantschnittstelle. Dies entfernt schnell Glas-Schlamm und hält die Arbeitszone bei Raumtemperatur, wodurch thermische Ausdehnung eliminiert wird.
- Genauige Z-Achsen-Kontrolle: Schwere Maschinenbetten aus Gusseisen absorbieren Vibrationen, sodass mit Kugelgewindetrieben betriebene Z-Achsen die Tiefenkonsistenz innerhalb von ±0,01 mm aufrechterhalten, selbst über große 3-Meter-Glasplatten.
Dieser physikalische Schnitt produziert polierte, strukturell einwandfreie Nuten, die ohne Rissbildung gehärtet werden können. Er liefert authentische 3D-Reliefs, die Licht klar über architektonische Paneele brechen.
Wie Laser-Glasgravur funktioniert: Optische Genauigkeit vs. Thermische Belastung
Die Laser-Glasbearbeitung basiert im Allgemeinen auf CO2- oder UV (ultravioletten) Laserquellen. Anstelle von mechanischen Werkzeugen feuert das System fokussierte Strahlen konzentrierter Lichtenergie auf die Substratoberfläche.
CO2-Laser (typischerweise bei 10,6 μm) basieren auf lokalisiertem thermischen Mikrofrakturieren. Das Glas absorbiert die Strahlenenergie, erhitzt sich sofort und winzige Oberflächenpartikel brechen aufgrund der schnellen Ausdehnung ab. UV-Laser („kalte Laser“ bei 355 nm) arbeiten durch photochemische Ablation, die molekulare Bindungen mit einer viel kleineren wärmebeeinflussten Zone (HAZ) bricht.
Lasersysteme bieten spürbare optische Vorteile:
- Sub-Millimeter-Strahlspot: Ein Laser kann auf 20 bis 50 Mikrometer fokussieren, was winzige 2D-Details, kleine Seriennummern und komplexe Vektorgrafiken ermöglicht.
- Null Werkzeugverschleiß: Da kein physisches Werkzeug die Oberfläche berührt, gibt es keine mechanischen seitlichen Kräfte, Klemmanforderungen oder Probleme mit der Spindelabweichung.
Thermische Mechanik schränkt jedoch die industrielle Nützlichkeit ein. Das Erhitzen von Glas verursacht Mikrorisse um den Schnittbereich. Für tiefe Nuten erfordern Laser mehrere überlappende Durchgänge, was raue, unebene Böden, unregelmäßige Seitenwände und eine geschwächte strukturelle Integrität des Glases hinterlässt.
Direkter Vergleich: Präzisionsanalyse
Um zu verstehen, welches System zu Ihrem Produktionsbereich passt, untersuchen Sie, wie sich ihre grundlegenden mechanischen Parameter in täglichen Produktionsumgebungen vergleichen.
| Merkmal / Parameter | CNC-Glasgravurmaschine | Industrielles Lasergravursystem |
|---|---|---|
| Primärer Mechanismus | Diamantwerkzeugschleifen mit Flüssigkeitskühlung | Thermisches Frakturieren (CO2) oder photochemische Ablation (UV) |
| Z-Achsen-Tiefenfähigkeit | 0,1 mm bis zu 15 mm+ in einem kontrollierten Profil | Flache Oberflächenmarkierung (typischerweise 0,02 mm bis 0,5 mm) |
| Tiefenuniformität | Ausgezeichnet (±0,01 mm durch mechanische Positionierung) | Schlecht bei tiefen Durchgängen (inkonsistente Energieabsorption) |
| Kantenqualität & Mikrorisse | Glatt, poliert, keine Mikrorisse unter Kühlmittel | Mikroabplatzer und thermische Risse vorhanden (CO2) |
| 2D-Mikro-Grafikdetails | Begrenzt durch den minimalen Werkzeugspitzenradius (ca. 0,5 mm) | Extreme Präzision (bis zu 0,05 mm Punktlinien) |
| Temperkompatibilität | Sicher für die Nachtemperbearbeitung (saubere Kantenprofile) | Hohe Ausschussraten während der Temperierung bei tiefen Gravuren |
| Verarbeitungsvielfalt | Schnitzen, Kantenpolieren, Bohren, Fräsen und Fasen | Oberflächenmarkierung, Ätzen, Vektorliniens Zeichnung nur |
1. Tiefenkonsistenz & 3D-Relief
Wenn ein Architekt eine 3 mm tiefe V-Fuge über eine Duschkabine oder dekorative Trennwand angibt, muss die Tiefenkonsistenz absolut bleiben. Eine CNC-Glasgravurmaschine gewinnt diese Kategorie ohne Wettbewerb. Die starre Z-Achse hält ihre physikalische Tiefe unabhängig von der Glasfarbe, chemischen Zusammensetzung oder Lichtreflexion.
Laserstrahlen haben Schwierigkeiten mit tiefer Ablation. Wenn der Laser wiederholt über das Glas fährt, um tiefer zu graben, streut die unterschiedliche Oberflächentopographie den Brennpunkt. Dies schafft gewellte, unebene Rinnen und unvorhersehbare Tiefenvariationen.
2. Kantenqualität & Mikrorissbildung
Präzision steht in direktem Zusammenhang mit der Sauberkeit der Kanten. Da Glas spröde ist, kann mechanisches Mikroabplatzen oder thermisches Mikrofrakturieren die strukturelle Integrität ruinieren. Unter hoher Vergrößerung zeigen CO2-Laser-Schnitte Millionen von mikroskopischen Rissen, die durch thermische Ausdehnung verursacht werden.
Ein Hochleistungsystem wie das von BAINENG CNC hergestellte verwendet Diamantscheiben, die kontinuierlich mit Hochdruckkühlmittel gespült werden. Das Wasser verhindert lokale Wärmeansammlungen, während ausgewogene abrasive Körnungen die Kante gleichmäßig abtragen. Das resultierende Profil ist glatt und stabil genug, um direkt in den Temperofen überzugehen, ohne spontane Brüche.
3. Feine Details & Vektorgrafiken
Für feine fotografische Reproduktionen, Mikro-Beschriftungen oder Barcode-Tracking auf dünnen Substraten hat die Lasertechnologie den Vorteil. Ein UV-Laser schreibt Linien dünner als ein menschliches Haar, ohne seitlichen Schneiddruck auf fragile Teile auszuüben.
Eine mechanische CNC kann keine Details kleiner als den Radius ihres kleinsten Diamantfräsers schnitzen. Während spezialisierte 0,2 mm Gravurfräser existieren, erfordern sie langsamere Vorschubgeschwindigkeiten und sorgfältige Handhabung. Für serienmäßige Nummern auf Oberflächen oder komplizierte flache Rasterkunst bleibt die Laserkennzeichnung die schnellere, schärfere Option.
4. Materialanpassungsfähigkeit
Die industrielle Glasproduktion umfasst verschiedene Materialien: laminiertes Strukturglas, niedrig-ironierte Platten, getöntes Architekturmaterial, Spiegel und dicke monolithische Platten. Eine CNC-Glasgravurmaschine verarbeitet all diese Substrate zuverlässig. Da das physikalische Diamantwerkzeug das Glas mechanisch entfernt, stören Änderungen in der Glasbeschichtung, Tönung oder Lichtdurchlässigkeit den Prozess nicht.
Laser interagieren inkonsistent mit verschiedenen Tönungen und reflektierenden Beschichtungen. Low-Iron-Glas absorbiert Licht anders als grünes Floatglas, was kontinuierliche Parameteranpassungen erfordert. Darüber hinaus kann das Führen eines Lasers über laminiertes Glas die interne PVB- oder EVA-Zwischenschicht versengen oder blasen.
Über Präzision hinaus: Faktoren, die Ihre Gerätewahl beeinflussen
Präzision existiert nicht in einem operationellen Vakuum. Werksleiter müssen die Genauigkeit der Linie mit Betriebskosten, Produktionslaufzeit und Bodenflexibilität in Einklang bringen.
Berücksichtigen Sie diese Variablen im Werk:
- Bearbeitungszeit vs. Tiefe: Laser führen flache Oberflächen Frostung schneller aus als CNC-Maschinen. Sobald Ihr Design jedoch gefräste Linien tiefer als 0,5 mm erfordert, steigen die Bearbeitungszeiten des Lasers exponentiell an, da mehrere Durchgänge erforderlich sind. Eine CNC-Maschine entfernt tiefe Glasvolumina schnell in einem oder zwei Durchgängen.
- Werkzeug- und Verbrauchskosten: Laserbetreiber vermeiden den kontinuierlichen Kauf von Diamantwerkzeugen, aber Ersatz-RF-Laserrohre, Optiken und Spiegel haben hohe periodische Investitionskosten. CNC-Diamantwerkzeuge erfordern regelmäßiges Nachschärfen und Ersatz, obwohl die Kosten für einzelne Werkzeuge vorhersehbar und niedrig bleiben.
- Prozess-Multi-Tasking: Ein Laser markiert und ätzt. Eine
industrielle CNC-Glasgravurmaschine mit mehreren Achsen übernimmt Gravur, Kantenbearbeitung,
Eckenpolieren, Scharnierfräsen und Lochbohren innerhalb eines einzigen Plattenaufbaus. Die Konsolidierung dieser Operationen auf einem Bett reduziert Handhabungsschäden und Platzbedarf.
.webp?t=1792049870875 "CNC GLASGRAVURMASCHINE")
Welche sollten Sie wählen? Industrielle Anwendungen
Ihr Katalog für Fertigprodukte diktiert Ihre Beschaffungsstrategie für Maschinen.
Setzen Sie eine CNC-Glasgravurmaschine ein, wenn Ihre Anlage verarbeitet:
- Architekturglas, Trennwände und tief V-furchen visuelle Kunst Paneele.
- Rahmenlose Badezimmer Spiegel, Duschwände und gefaste Möbeloberflächen.
- Gerätescheiben (Kochfelder, Ofentüren, Kühlschrankregale), die polierte Randstufen erfordern.
- Schwere Strukturglasplatten, die temperiert werden müssen und null thermische Kantenermüdung erfordern.
Setzen Sie ein industrielles Lasersystem ein, wenn Ihre Anlage verarbeitet:
- Rückverfolgbarkeitsmarkierungen, Datamatrix-Codes und Mikroskala-Logos.
- Hohles Glaswaren, Stielgläser, Becher und Flaschen mit einer Rotationsachse.
- Ultradünnes elektronisches Displayglas, das keine Klemmkraft oder mechanische Werkzeuglasten tolerieren kann.
- Flache dekorative Oberflächen mit frostigen Mustern, bei denen strukturelle Tiefe nicht notwendig ist.
Häufig gestellte Fragen (FAQ)
Q1: Kann eine CNC-Glasgravurmaschine polierte Rillen erzeugen, oder
sehen die Schnitte frostig aus?
A1: Ein CNC-System kann sowohl frostige
als auch klare, polierte Oberflächen erzeugen. Das Finish hängt ganz von der Diamantkörnung
und den Werkzeugfolgen ab, die Sie verwenden. Einrichtungen führen typischerweise Grobpassagen mit
groben metallgebundenen Diamantwerkzeugen durch, gefolgt von feinen harzgebundenen Diamantwerkzeugen oder
ceriumoxidimprägnierten Polierwerkzeugen, um ein optisches Finish direkt
auf dem Maschinenbett zu erzielen.
Q2: Führt die Lasergravur von Glas dazu, dass Paneele während des
Härtungsprozesses reißen?
A2: Ja, das kann häufig passieren, wenn die Lasergravur
tief eindringt. Standard-CO2-Laser erzeugen Mikrorisse durch intensiven
thermischen Schock. Wenn das Glas in den Härteofen gelangt und extremen
Hitzeverhältnissen gefolgt von schneller Abkühlung ausgesetzt wird, wirken diese
Mikrorisse als Spannungs-Konzentrierungspunkte, was oft zu katastrophalen
Paneel-Explosionen im Inneren des Ofens führt.
Q3: Welche Wartungsroutinen sind entscheidend für die
Präzisionshaltung einer CNC-Glasgravurmaschine?
A3: Die tägliche Wartung konzentriert sich auf
drei Bereiche: das Abziehen des Diamantwerkzeugs zur Erhaltung der Werkzeugprofilgeometrie, das Reinigen
der Kühlmittelfiltrationsschirme des Spindels, um zu verhindern, dass Glas-Schlamm die
Lagern zerkratzt, und die Inspektion der automatischen Schmierleitungen an den linearen Führungsbahnen und
Kugelgewinden, um mechanisches Spiel zu verhindern.
Q4: Können CNC-Maschinen laminiertes Glas gravieren, ohne die
innere Schicht zu beschädigen?
A4: Ja. Da die Z-Achsen-Tiefe einer CNC-Glasgravurmaschine
mechanisch eingeschränkt und wassergekühlt ist, können Sie präzise Rillen in die oberste
Glaslage schneiden, ohne Wärme oder Vibration auf die PVB/EVA-Zwischenschicht zu übertragen. Laser
überhitzen oft und verfärben die darunterliegende Zwischenschicht.
Q5: Wie beeinflusst die Qualität des Kühlmittels die
Präzision einer Glas-CNC-Maschine?
A5: Die Qualität des Kühlmittels ist entscheidend.
Zirkulierender Glasabfall oder partikelbelasteter Schlamm stumpfen Diamantwerkzeuge vorzeitig ab,
erhöhen die Reibung und verursachen Mikroschäden entlang der Schnittkante. Der Einbau einer
dedizierten Zentrifuge, eines Sedimentationsbehälters oder eines Papierbandfiltrationssystems hält
das Wasser rein, schützt die Maschinenkomponenten und sorgt für messerscharfe Gravurlinien.
Fazit & Die Zukunft der Glasgravur
Bei der Bewertung der Präzision zwischen Lasersystemen und einer modernen CNC-Glasgravurmaschine sollten Sie die Dimension der Präzision berücksichtigen, die Sie benötigen. Wenn Ihr Geschäft auf zweidimensionalem Mikromarkieren, Logos und flachen, satinierten Oberflächeneffekten beruht, ist ein industrielles Lasersystem ein effektives Werkzeug.
Wenn Ihre Produktion jedoch echte mechanische Präzision, tiefe 3D-strukturelle Reliefs, polierte V-Furchen und saubere Kanten erfordert, die architektonische Härtetests bestehen, bleibt die CNC-Glasgravurmaschine der Branchenmaßstab. Mechanische Steifigkeit, automatisierte Diamantwerkzeugverfolgung und Flutkühlung kombinieren sich, um thermische Ausfallpunkte vollständig zu beseitigen.
BAINENG CNC baut starre, multi-achsige industrielle Glaszentren, die für den 24-Stunden-Betrieb mit Mikron-genauer Wiederholbarkeit ausgelegt sind. Unser Team kann Ihnen helfen, die ideale Spindelkonfiguration, den Werkzeugweg und die Automatisierungseinrichtung auszuwählen, um Ihre Produktionskosten pro Quadratmeter zu senken.
Müssen Sie Ihren Randausstoß verbessern und Gravurfehler beseitigen? Kontaktieren Sie noch heute das Ingenieurteam von BAINENG CNC, um Ihre Zeichnungen zu überprüfen, eine Maschinenmuster-Demonstration zu planen oder ein schnelles, detailliertes Angebot für Ihre Produktionslinie zu erhalten.