
 FAQs
 Fabrikbesichtigung


Glasverarbeiter stehen zu Beginn des Jahres 2026 vor einer harten Realität. Qualifizierte CNC-Bediener sind schwerer zu finden, die Energiepreise bleiben volatil, und die Margen für einfaches Flachglas schrumpfen weiter. Gleichzeitig verlangen Architekten und Innenarchitekten im Gewerbebereich komplexe Ausschnitte, polierte Innenausschnitte und enge Toleranzen bei schwerem Strukturglas.
Wenn Ihr Betrieb noch auf horizontalen Bearbeitungstischen arbeitet, kennen Sie die Engpässe bereits. Sie verschlingen Hunderte von Quadratmetern wertvoller Bodenfläche. Sie erfordern mehrere Bediener, um schwere Scheiben zu wenden, und riskieren das Verkratzen teurer weicher Low-E-Beschichtungen. Die Umrüstung auf ein automatisiertes vertikales Glasbearbeitungszentrum ist längst keine reine Investition in Maschinen mehr, sondern eine strukturelle Absicherung Ihrer Betriebsmargen.
Bevor Sie Investitionsausgaben für die Modernisierung Ihrer Linie tätigen, müssen Sie sicherstellen, dass Ihre Investition nicht innerhalb von drei Jahren veraltet. Maschinenhersteller wie BAINENG CNC haben die vertikale Bearbeitungstechnologie neu entwickelt, um den modernen Anforderungen in der Werkshalle gerecht zu werden. Nutzen Sie diese technische Checkliste, um die sieben unverzichtbaren Merkmale zu bewerten, die Ihre nächste Maschine aufweisen muss.
Planen Sie eine sofortige Überarbeitung Ihrer Produktionslinie? Kontaktieren Sie noch heute unser Engineering-Team, um eine Prüfung des Maschinenlayouts und eine Berechnung der Zykluszeit anzufordern, die auf Ihren Produktionsplan abgestimmt ist.
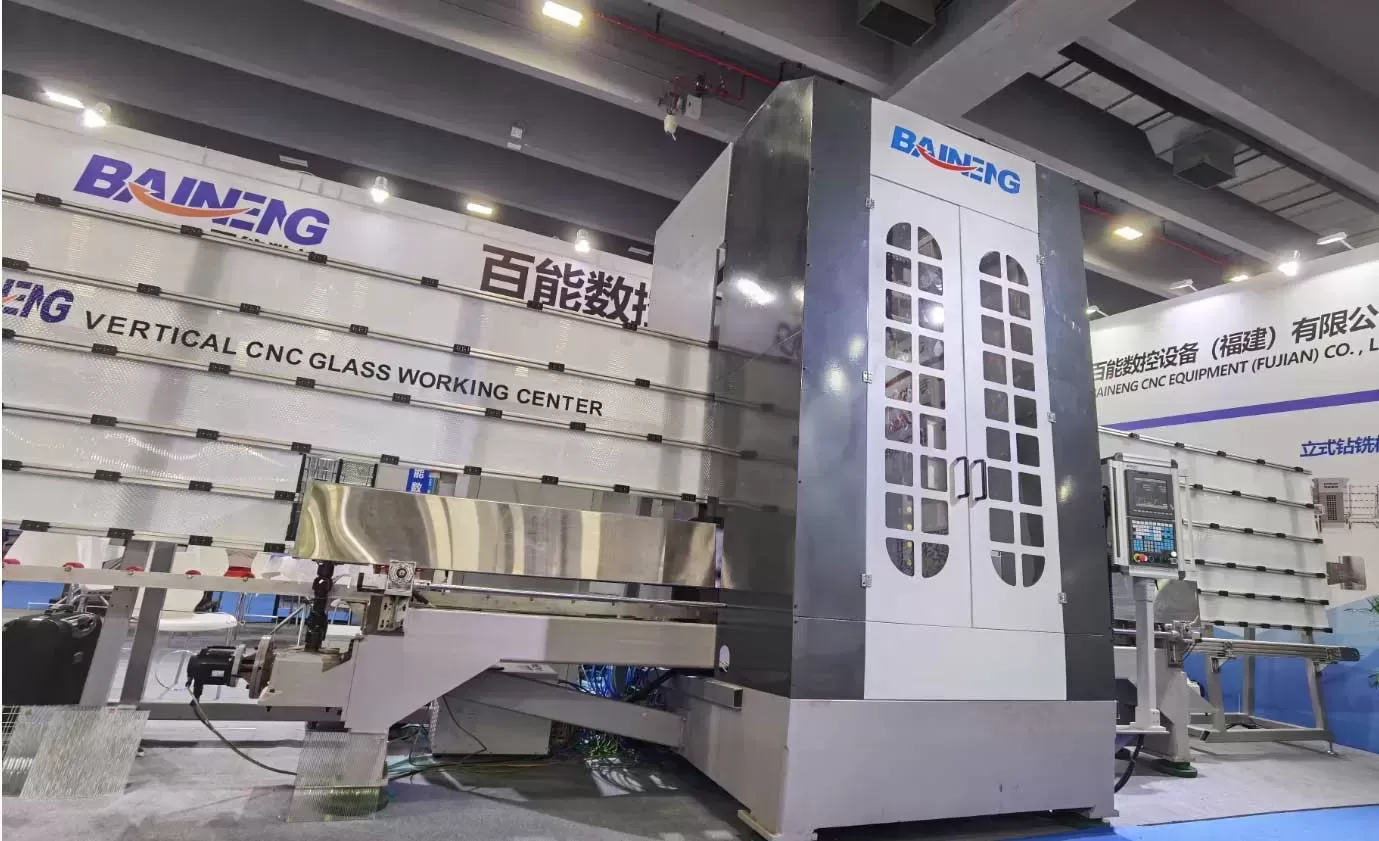
1. All-in-One-Multifunktionsintegration (Bohren, Fräsen, Kantenbearbeitung und Polieren)
Die größte Ursache für Glasbruch in einer Verarbeitungsanlage ist die Materialhandhabung. Jedes Mal, wenn ein Bediener eine Scheibe von einem Schneidetisch hebt, sie zu einer freistehenden Bohrmaschine transportiert, zu einem horizontalen CNC-Gerät bewegt und zu einer Kantenbearbeitungslinie rollt, entstehen Mikrorisse entlang der Kante.
Ein leistungsstarkes vertikales Glasbearbeitungszentrum muss alle Bearbeitungsschritte in einem einzigen Einspannzyklus abschließen:
- Kernbohrung von beiden Seiten gleichzeitig, um Ausrisse beim Austritt zu vermeiden.
- Präzises Senken für architektonische Beschläge.
- Hochgeschwindigkeits-Umfangs- und Innenausschnittfräsen (Scharniere, Griffaussparungen, Eckausschnitte).
- Vollständiges Kantenschleifen und Polieren mit Ceroxid.
Durch die einmalige Fixierung der Scheibe entlang einer aufrechten Bezugslinie eliminiert die Maschine kumulative Positionierungsfehler. Das fertige Werkstück verlässt die Maschine einsatzbereit für den Härteofen oder den Laminierautoklaven und reduziert die manuellen Berührungspunkte um bis zu 70 %.
2. Kompakter Platzbedarf mit aufrechter Ergonomie
Die Kosten für Industrieflächen steigen weiterhin stark an. Horizontale CNC-Bearbeitungszentren benötigen einen enormen Platzbedarf – nicht nur für das Maschinenbett selbst, sondern auch für die zwingend erforderlichen Be- und Entladezonen rundherum.
Eine moderne vertikale CNC-Glasbearbeitungsmaschine arbeitet fast ausschließlich in der Y-Z-Ebene. Indem das Glas in einem Winkel von 5 bis 7 Grad aufgestellt wird, gewinnen Sie bis zu 60 % der Bodenfläche zurück, die ein gleichwertiger horizontaler Tisch benötigen würde. Diese vertikale Ausrichtung ermöglicht es Ihnen, die Maschine direkt an einer Außenwand zu positionieren oder sie inline mit einer automatisierten vertikalen Waschanlage zu verbinden.
Ergonomie ist genauso wichtig wie die Stellfläche. Wenn Bediener gezwungen werden, sich über horizontale Tische zu beugen, um 12-mm- oder 19-mm-Architekturscheiben zu beladen, führt dies zu Ermüdung und Arbeitsunfällen. Die vertikale Lagerung ermöglicht es Bedienern – oder Vakuum-Hebevorrichtungen an Portalkranen – massive Scheiben mit neutraler Wirbelsäulenhaltung zu beladen, wodurch Zyklusübergaben schnell und sicher bleiben.
3. Intelligente duale automatische Werkzeugwechsler (ATC) mit Verschleißkompensation
Kurze Produktionsläufe und individuelle Architekturaufträge prägen die moderne Glasverarbeitung. Wenn Ihre Bediener zwanzig Minuten damit verbringen, Diamantbohrer, Fräsfinger und Umfangspolierräder zwischen den Chargen auszutauschen, sinkt Ihre Gesamtanlageneffektivität (OEE) drastisch.
Fordern Sie ein integriertes automatisches Werkzeugwechselsystem (ATC) mit mindestens 16 bis 24 Werkzeugplätzen. Erstklassige Maschinen nutzen doppelte Werkzeugmagazine – eines direkt neben der vorderen Bearbeitungsspindel montiert und eines nahe dem hinteren gegenüberliegenden Bohrkopf. Dieser Aufbau verkürzt die Werkzeugwechselsequenzen auf unter zehn Sekunden.
Stellen Sie außerdem sicher, dass die Steuereinheit der Maschine eine dynamische Werkzeugverschleißkompensation unterstützt. Diamantwerkzeuge nutzen sich ungleichmäßig ab, wenn sie sich durch dickes Kalknatronglas gemäß den ASTM C1036-Standardspezifikationen arbeiten. Laser-Werkzeugvoreinstellungssensoren müssen die Durchmesserreduzierung und die Scheibenhöhe automatisch messen und die Werkzeugversätze in Echtzeit aktualisieren, um zu garantieren, dass die Kantenprofile über Hunderte von Zyklen hinweg vollkommen präzise bleiben.
4. Kratzfreie Handhabung für Low-E- und beschichtete Substrate
Die architektonische Nachfrage nach doppel- und dreifach-silberbeschichtetem Low-E-Glas steigt weiterhin. Diese mikroskopischen Metallbeschichtungen sind jedoch notorisch empfindlich. Das Schleifen einer beschichteten Scheibe über verschmutzte horizontale Rollentische oder statische Vakuumpods zerstört teures Rohglas in einem Bruchteil einer Sekunde.
Ein zukunftsfähiges vertikales Glasbearbeitungszentrum muss jeglichen mechanischen Kontakt mit der Funktionsfläche des Glases verhindern:
- Rückseitige Luft-/Wasser-Flotation: Die Stützrückwand sollte eine durchgehende Flüssigkeits- oder Luftbarriere erzeugen, die es dem Glas ermöglicht, mühelos zu gleiten, ohne über harte Auflagen zu schleifen.
- Automatisierte Positionierung der Saugpods: Dynamische Vakuumklemmen müssen ihre Positionen automatisch anhand der DXF-Zeichnung ausrichten und nur in nicht ausgeschnittenen Bereichen klemmen, ohne an beschichteten Flächen zu reiben.
- Saubere Kontaktrollen: Polyurethan-Antriebsrollen sollten mit selbstreinigenden Wasserabstreifern ausgestattet sein, um zu verhindern, dass abrasiver Glasbruch und Glasschlamm sich in die Rollenoberflächen einbetten.
Hersteller wie BAINENG CNC bauen ihre Klemmsysteme auf nicht markierenden Polymeren auf, die speziell dafür entwickelt wurden, weichbeschichtete Scheiben zu verarbeiten, ohne dass Schutzfolien abgezogen werden müssen.
5. Intelligente CAD/CAM-Integration und Industrie-4.0-Konnektivität
Eigenständige Maschinen, die eine manuelle G-Code-Programmierung am Terminal erfordern, haben in einer Fabriklinie des Jahres 2026 keinen Platz mehr. Ihr neues vertikales Bearbeitungszentrum muss sich direkt in ein digitalisiertes, papierloses Produktionsökosystem einfügen.
Bestehen Sie auf einer offenen CNC-Steuerung, die Standard-CAD-Zeichnungsformate (.DXF, .DWG) direkt von Ihrem Konstruktionsteam akzeptiert. Die integrierte CAM-Software der Maschine sollte Bohrmuster automatisch erkennen, optimale Bohrerpaarungen auswählen, Fräsanlaufwege zuweisen und Werkzeuggeschwindigkeiten ohne Bedienereingriff festlegen.
Achten Sie auf Barcode- oder 2D-DataMatrix-Scanfunktionen. Wenn ein Bediener das Etikett eines eingehenden Lites scannt, ruft die Maschine sofort das parametrische Programm von Ihrem MES- oder ERP-Server ab. Die Maschine sollte Zykluszeit-Metriken, Betriebsleistungsverbrauch und Wartungswarnungen über moderne Protokolle wie OPC UA ausgeben, konform mit den ISO-Richtlinien für industrielle Automatisierung.
6. Hochfrequenz-Elektrospindeln mit Synchronsteuerung
Glas verzeiht keine Fehler. Wenn Ihre Spindel radialen Rundlauffehler aufweist oder unter Vorschublast vibriert, splittern die Glaskanten, innere Ausschnitte breiten Mikrorisse aus, und Diamantwerkzeuge zerbersten. Hochgeschwindigkeitspräzision hängt vollständig von der Spindeltechnik ab.
Verlangen Sie gegenläufige Doppel-Elektrospindeln mit mindestens 9 kW bis 12 kW, ausgestattet mit geschlossener Flüssigkeitskühlung. Keramiklager sind unerlässlich, um die Steifigkeit bei Drehzahlen zwischen 10.000 und 18.000 U/min aufrechtzuerhalten. Synchronisiertes Doppelspindelbohren ermöglicht es, dass vorderer und hinterer Bohrer das Glas gleichzeitig bearbeiten. Der vordere Bohrer durchdringt 70 % der Dicke, und der hintere Bohrer schließt das Loch von der Rückseite ab, wodurch Ausbrüche an den Lochkanten vollständig vermieden werden.
Die Vorschubbewegung entlang präziser Kugelumlaufspindeln und Linearführungen muss eine Positionswiederholgenauigkeit innerhalb von ±0,05 mm gewährleisten. Weiterführende Informationen zu fortschrittlicher Bewegungssteuerungsdynamik und Werkzeugmaschinenkinematik finden Sie in Veröffentlichungen der Society of Manufacturing Engineers (SME).
7. Geschlossener Wasserkreislauf und Schlammabscheidung
Hochgeschwindigkeits-Glasschleifen erzeugt abrasive Silikafeinststäube, die mechanische Dichtungen zerstören und Spindelkühlmittelmäntel verschmutzen. Gleichzeitig machen regionale Wasserversorgungstarife und strenge Einleitungsvorschriften einen hohen Frischwasserverbrauch kostenprohibitiv.
Ihre Vertikalmaschine muss eine geschlossene Spritzschutzkabine sowie ein dediziertes geschlossenes Wasseraufbereitungssystem aufweisen. Eine interne Hochdruckspülung der Spindel kühlt den Werkzeugpunkt, während externe Sprühverteiler den Glasstaub von den Führungsschienen wegblasen.
Stellen Sie sicher, dass die Kühlmittelableitung reibungslos mit einem mechanischen Zentrifugalabscheider oder einer chemischen Flockungseinheit integriert ist. Das Abscheiden von Glaspartikeln, bevor das Wasser durch die Spindel zurückzirkuliert, verlängert die Werkzeuglebensdauer, schützt interne Komponenten und senkt den Wasserverbrauch um über 90 %.
Vertikal vs. Horizontal: Die ROI-Verschiebung 2026
Historisch gesehen dominierten horizontale Bearbeitungszentren, weil sie mechanisch einfacher zu konstruieren waren. Diese Dynamik hat sich umgekehrt. Nachfolgend finden Sie einen betrieblichen Vergleich für ein Werk, das 1.200 Quadratmeter Strukturglas pro Schicht verarbeitet:
- Stellfläche: Eine horizontale CNC-Anlage benötigt etwa 120–150 m² einschließlich Pufferfläche für Rohmaterial. Ein vertikales Bearbeitungszentrum benötigt etwa 40–55 m².
- Direkte Arbeitskosten: Horizontale Tische benötigen 2 bis 3 Bediener für sicheres Beladen, Manövrieren und Entladen. Eine vertikale Linie benötigt nur 1 Bediener (oder 0, wenn mit automatisierten Shuttle-Wagen integriert).
- Umrüstverzögerungen: Das Neupositionieren horizontaler Vakuumpads für Chargen mit unterschiedlichen Abmessungen dauert 10 bis 15 Minuten. Die vertikale automatisierte Vakuumindexierung dauert unter 30 Sekunden.
- Ausschuss- und Bruchraten: Die traditionelle Handhabung weist durchschnittlich 2,5 % bis 4 % Bruch-/Kratzraten bei komplexen Werkstücken auf. Vertikale Einspannsysteme mit Einfachklemmung halten den Ausschuss unter 0,5 %.
Fabriken, die veraltete horizontale Tische durch moderne, von BAINENG CNC entwickelte Maschinen ersetzen, erzielen typischerweise innerhalb von 12 bis 18 Monaten eine vollständige Kapitalamortisation, angetrieben durch Arbeitskosteneinsparungen, Ausschussreduzierung und zurückgewonnene Stellfläche.
Die technische Checkliste für Käufer 2026
Bevor Sie eine formelle Anfrage (Request for Quotation, RFQ) an einen Ausrüstungsanbieter stellen, stellen Sie sicher, dass Ihr Team die folgenden Leistungsgrundwerte überprüft:
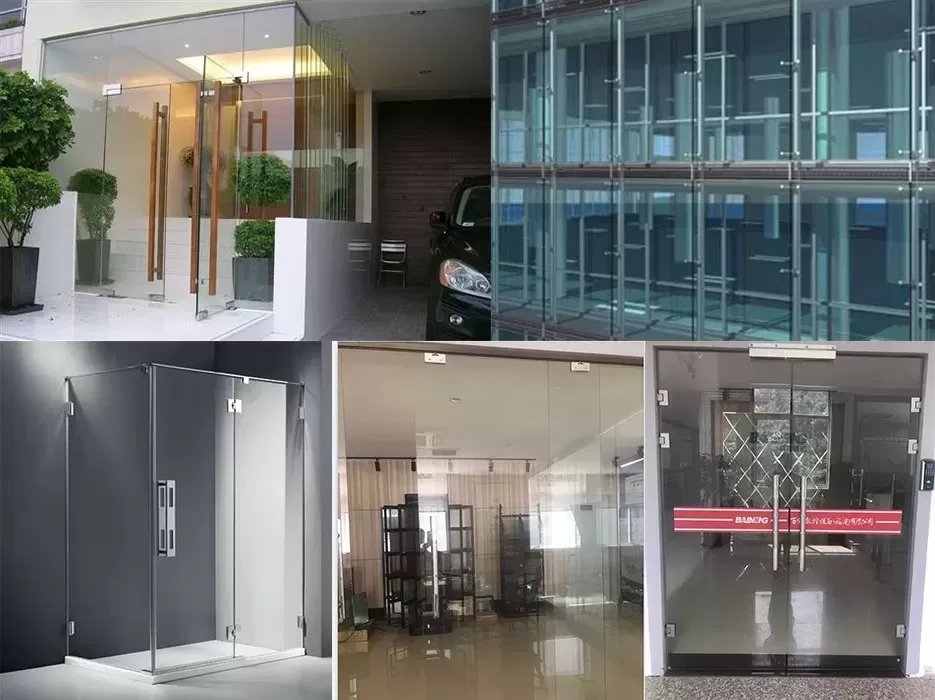
- Glasgrößenbereich: Kann die Maschine Ihr architektonisches Portfolio aufnehmen? Überprüfen Sie Mindestgrößen (z. B. 200 x 400 mm für Duschtüren) und Höchstkapazitäten (z. B. 3300 x 6000 mm für Vorhangfassaden).
- Dickenbereich: Stellen Sie sicher, dass sich das Klemmsystem ohne mechanische Neukalibrierung über einen Bereich von 3 mm bis 25 mm für monolithische Scheiben und Verbundpakete anpassen lässt.
- Ferndiagnose: Verfügt der CNC-Schaltschrank über ein verschlüsseltes 4G/Ethernet-Industriegateway für Echtzeit-Fernwartung und Software-Patches?
- Komponentenherkunft: Überprüfen Sie, ob die Kernelektronikkomponenten (Servoantriebe, SPS, Schütze) von Tier-1-Lieferanten wie Siemens, Beckhoff, Schneider oder Yaskawa stammen.
Häufig gestellte Fragen
F1: Kann ein vertikales Glasbearbeitungszentrum Verbund- und brandschutzklassifiziertes Glas bearbeiten?
A1: Ja. Solange die Maschine über eine dynamische Wasserzufuhrregelung und eine variable Spindeldrehzahlanpassung verfügt, kann sie mehrschichtiges Verbundglas und spezielle feuerbeständige Substrate bearbeiten. Das gegenüberliegende Bohren verhindert eine innere Delaminierung der Zwischenschichten beim Ausschneiden von Löchern.
F2: Wie verhindert die vertikale Bearbeitung ein Verrutschen des Glases bei starker Kantenfräsung?
A2: Hochwertige vertikale Bearbeitungszentren kombinieren mechanische Stützrollen an der Unterkante mit unabhängigen Hochvakuum-Saugplatten. Der vertikale Winkel lässt die Scheibe durch die Schwerkraft fest an der Transportreferenzlinie anliegen, während pneumatische Vakuumkammern die Scheibe gegen seitliche Fräskräfte fixieren.
F3: Wie schwierig ist es, Bediener von horizontalen Tischen auf eine vertikale CNC-Plattform umzustellen?
A3: Moderne vertikale Systeme verwenden intuitive grafische Benutzeroberflächen (GUIs). Bediener, die mit grundlegenden DXF-Workflows und Windows-basierten Steuerungen vertraut sind, können die Maschine in der Regel nach 3 bis 5 Tagen praktischer Inbetriebnahmeschulung eigenständig bedienen.
F4: Wie lange halten Diamantwerkzeuge bei einer vertikalen Maschine im Vergleich zu horizontalen Einheiten?
A4: Die Werkzeuglebensdauer ist bei vertikalen Maschinen im Allgemeinen 20 % bis 35 % länger. Die Schwerkraft zieht schwere Glaspartikel und Glasbruch direkt nach unten in den Abflusskanal, statt sie sich auf der Glasoberfläche ansammeln zu lassen, wo die Diamantwerkzeuge sie wiederholt erneut zermahlen.
F5: Was sind die wichtigsten täglichen Wartungsaufgaben an vertikalen Bearbeitungsmaschinen?
A5: Die tägliche Wartung ist unkompliziert: Wischen Sie die optischen Dickensensoren ab, leeren Sie die primäre Späneauffangwanne, überprüfen Sie die Ölstände der automatischen Zentralschmierung und führen Sie einen automatisierten Reinigungszyklus für die Werkzeughalterkegel durch.
Rüsten Sie Ihre Fabrik für die Anforderungen von 2026 aus
Investitionen in Verarbeitungsmaschinen erfordern einen Blick auf viele Jahre im Voraus. Das Festhalten an veralteten horizontalen Tischen bindet Ihren Betrieb an hohe Arbeitskosten, erhöhte Ausschussraten und verschwendeten Werkstattraum. Die Umrüstung auf ein intelligentes vertikales Glasbearbeitungszentrum stattet Ihr Unternehmen mit der Geschwindigkeit, Präzision und digitalen Vernetzung aus, die erforderlich sind, um margenstarke Architekturaufträge zu gewinnen.
BAINENG CNC entwickelt und baut präzisionsgefertigte vertikale Glasverarbeitungsanlagen, die für den Dauerbetrieb unter anspruchsvollen Produktionsbedingungen ausgelegt sind. Lassen Sie nicht zu, dass veraltete Anlagen den Durchsatz Ihrer Fabrik ausbremsen.
Handeln Sie noch heute: Kontaktieren Sie das technische Vertriebsteam von BAINENG CNC, um eine private Werksberatung zu vereinbaren, umfassende Maschinenspezifikationen anzufordern oder eine kostenlose Simulation der Produktionslinie zu erhalten.