
 FAQs
 Fabrikbesichtigung


Glasverarbeitungsbetriebe sehen sich im Jahr 2026 mit harten operativen Realitäten konfrontiert. Die Mieten für Fabrikflächen steigen weiter an, qualifizierte CNC-Bediener lassen sich nur schwer finden, und die Toleranzen der Kunden für Architektur- und Duschglas sind enger denn je. Werkleiter können es sich nicht mehr leisten, Geräte einzusetzen, die Fläche verschwenden oder bei der Sekundärbearbeitung Engpässe verursachen.
Jahrzehntelang war die Flachbett- oder Horizontal-CNC-Fräse das Standard-Arbeitstier zum Fräsen von Aussparungen, Ausschnitten und zum Bohren von Scharnierlöchern. Strukturelle Verschiebungen in der Fertigungsökonomie haben jedoch die Grenzen dieser horizontalen Ausrichtung offengelegt. Heute setzen führende Verarbeiter auf fortschrittliche vertikale Konfigurationen, um ihre Rentabilität zu sichern.
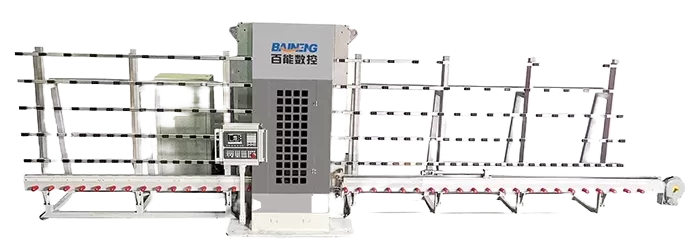
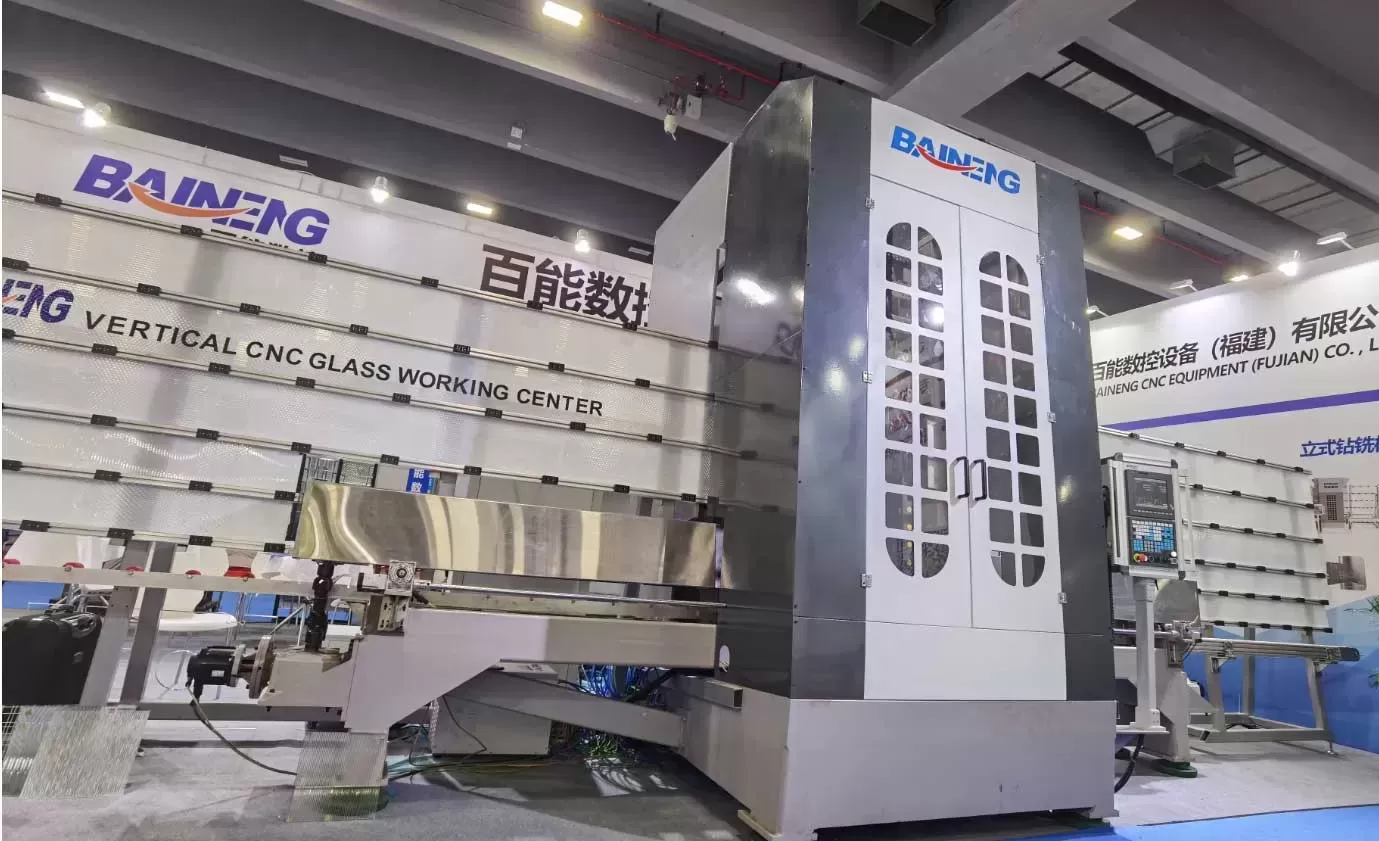
Die Wahl einer industriellen vertikalen Glasbohr- und -fräsmaschine, konstruiert von Innovatoren wie BAINENG CNC, ermöglicht es Bearbeitern, die inhärenten Engpässe flacher Bearbeitungstische zu umgehen. Wenn Ihr Werk in diesem Jahr Investitionen plant, prüfen Sie, wie sich die vertikale Bauweise direkt auf Ihr Betriebsergebnis auswirkt.
Planen Sie die Modernisierung Ihrer Fabrikhalle? Kontaktieren Sie das technische Team von BAINENG CNC, um eine kostenlose Zykluszeitanalyse und einen Anlagenaufstellungsplan zu erhalten.
1. Der Wechsel zur Vertikalen: Gewerbeflächen für Fabriken im Jahr 2026
Die Kosten für Gewerbeimmobilien für industrielle Fertigungswerke haben historische Höchststände erreicht. Folglich müssen Produktionsleiter den pro Quadratmeter Fläche erzielten Umsatz genau prüfen. Horizontale CNC-Bearbeitungszentren benötigen riesige Stellflächen – nicht nur für das Maschinengestell selbst, sondern auch für die Zugangsbereiche am Umfang und die Freiräume für das Beladen mit Saugnäpfen, die auf allen vier Seiten erforderlich sind.
Eine standardmäßige horizontale Maschine, die Architekturglasplatten (z. B. 2500 mm x 1500 mm) bearbeiten kann, beansprucht regelmäßig zwischen 45 und 65 Quadratmetern aktiver Bodenfläche. Rechnet man die obligatorischen Beladetische und den Schwenkfreiraum für Schwenkkräne hinzu, wächst die Stellfläche weiter.
Im Gegensatz dazu setzt eine leistungsstarke vertikale Glasbohr- und -fräsmaschine auf eine kompakte, aufrechte Rückwandkonstruktion. Durch die Positionierung der Glasplatte in einer steilen Neigung von 6 bis 8 Grad schrumpft die physische Stellfläche um bis zu 60 % im Vergleich zu horizontalen Einheiten. Die Bearbeitungslinie benötigt lediglich eine schmale Zu- und Abführspur entlang der Wand oder des Produktionsgangs.
- Reduzierte Gänge: Die vertikale Beschickung macht breite Wendekorridore überflüssig, die zuvor für den horizontalen Plattentransport nötig waren.
- Geradliniger Materialfluss: Das Glas durchläuft Eingang, Arbeitsbereich und Ausgang, ohne die lineare Ebene zu verlassen.
- Dichte mit mehreren Maschinen: Verarbeiter können zwei vertikale Bearbeitungszentren in dem Raum unterbringen, den zuvor eine einzige Flachbett-CNC belegte.
2. Zykluszeiten und Technik mit gegenläufigen Spindeln
Die Zyklusgeschwindigkeit bestimmt Ihre Lieferzeiten und Ihre Personalkosten pro Platte. Das klassische horizontale CNC-Glasbearbeitungszentrum arbeitet mit einer einzigen vertikalen Spindel, die auf einem X-Y-Z-Portal über dem Werkstück verfährt. Beim Bohren eines Durchgangslochs muss das Werkzeug von einer Seite eintreten, wobei die Gefahr eines Ausbruchs (muschelförmiger Bruch) auf der Unterseite besteht, sofern die Vorschubgeschwindigkeiten nahe dem Austritt nicht drastisch reduziert werden.
Moderne vertikale Glasbohr- und Glasfräsmaschinen arbeiten mit synchronisierten, gegenüberliegend angeordneten Spindeln an Vorder- und Rückseite. Die Maschine bohrt gleichzeitig von beiden Seiten der Glasscheibe:
- Die vordere Spindel bohrt das Loch bis zur halben Tiefe an.
- Die hintere Spindel fährt vor und vollendet den Bohrkern von der gegenüberliegenden Seite.
- Der Bohrkern wird automatisch in eine Auffangrinne ausgestoßen, ohne manuelles Entnehmen.
Diese Doppelspindel-Sequenz verkürzt die Zykluszeiten beim Bohren um mehr als 50 %, während sie Ausbrüche verhindert. Normen wie ASTM C1048 regeln die mechanische Festigkeit und die Kantenqualität bei thermisch behandeltem Architekturglas; sauberes Bohren senkt die Bruchraten im Härteofen direkt.
Auch Fräsarbeiten an Duschttürscharnieren, abgerundeten Ecken und inneren Aussparungen profitieren von der konstanten Werkstückspannung. Das Glas wird durch pneumatische Rollen entlang der Unterkante und präzise Seitenklemmungen starr gehalten. Der Fräser bewegt sich völlig vibrationsfrei über die vertikale Fläche, was die Standzeit der Diamantwerkzeuge verlängert und Rattermarken eliminiert.
3. Vermeidung von Kratzern und Umgang mit Kühlschlamm
Ertragsverluste durch Oberflächenabrieb gehören zu den größten versteckten Betriebskosten in der Flachglasproduktion. Bei einer horizontalen CNC-Anlage setzen sich Glassplitter (Bruchglas) und abrasiver Schleifstaub auf der horizontalen Glasoberfläche und in den Vakuumsaugern ab.
Da beim intensiven Fräsen Kühlmittel fließt, entsteht eine Schlammpfütze auf der Oberseite der Scheibe. Wenn Mitarbeiter Scheiben vom Tisch ziehen oder Saugnäpfe beim Umpositionieren verrutschen, zerstören feine Mikrokratzer teures beschichtetes Glas oder Low-E-Glas. Hersteller müssen die gesamte Scheibe verschrotten oder Arbeitszeit verschwenden, um die Defekte herauszupolieren.
Eine vertikale Glasbohr- und Glasfräsmaschine nutzt die natürliche Schwerkraft, um dieses Problem zu lösen:
- Sofortige Schlammabführung: Wasserspray und Glassplitter fallen sofort nach unten in Auffangwannen unterhalb der Arbeitsfläche.
- Saubere Glasflächen: Die vertikale Scheibenfläche gibt Flüssigkeit sofort ab, sodass Ober- und Unterseite frei von abgelagerten Sedimenten bleiben.
- Kein Vakuumverzug: Statt Dutzender manueller Saugnäpfe, die für jedes andere CAD-Profil neu positioniert werden müssen, sichern vertikale Systeme das Glas mit mechanischen, abdruckfreien Klemmleisten, die nur unkritische Randbereiche berühren.
Durch den Schutz empfindlicher Beschichtungen gemäß Qualitätsrichtlinien für Architekturglas wie ISO 12543 sinken die Ausschussraten von typischen 3–5 % auf Flachbetten auf unter 0,5 % auf vertikalen Plattformen.
4. Automatisierung und Anbindung an vor- und nachgelagerte Prozesse
Einzeln stehende Bearbeitungsanlagen erzeugen Reibungsverluste im Arbeitsablauf. Horizontale CNC-Maschinen fungieren fast immer als Insel der Automatisierung. Das Glas kommt auf einem A-Gestellwagen an, die Mitarbeiter heben es auf einen Kipptisch, führen den Auftrag aus, kippen es zurück und transportieren es zu einer separaten Waschanlage.
Die moderne automatisierte Glasbohrmaschine muss mit vorgelagerten Schleiflinien und nachgelagerten vertikalen Waschanlagen kommunizieren. BAINENG CNC entwickelt vertikale Bearbeitungszentren speziell, um diese Lücke zu schließen. Da das Glas bereits auf der Kante läuft, verbindet sich die vertikale Glasbohr- und Glasfräsmaschine direkt über motorisierte Rollenbahnen mit:
- Vertikale Kantenbearbeitungs- und Doppelkantenanlagen.
- Vertikale CNC-Glaswasch- und -trocknungsanlagen.
- Automatisierte Robotersortiergestelle und Beschickungsförderer für Härteöfen.
Durch den Wegfall von zwei manuellen Kippstufen eliminiert ein Werk die zwei häufigsten Ursachen für Bruch bei der Glasmanipulation und für Rückenschäden von Bedienern. Der Prozess wechselt von der Chargenbearbeitung zu einem kontinuierlichen Einzelstück-Workflow.
5. Horizontal vs. vertikal: Glas-CNC im direkten Vergleich
Um die betrieblichen Unterschiede zwischen diesen beiden Maschinentypen zu quantifizieren, betrachten Sie diese Leistungsreferenz für architektonische ESG-Scheiben von standardmäßig 8 mm bis 12 mm:
| Leistungskennzahl | Horizontale CNC-Fräse | Vertikale Glasbohr- und -fräsmaschine |
|---|---|---|
| Benötigte Stellfläche | 50 – 70 m² (einschließlich Beschickungsbereich) | 18 – 25 m² (lineare Anordnung entlang der Wand) |
| Durchschnittliche Rüstzeit | 8 – 15 Minuten (Positionierung der Saugnäpfe) | Unter 1 Minute (Barcode-Scan, automatisches Spannen) |
| Verfahren der Lochbohrung | Einzelspindel (Risiko von Ausbrüchen am Eintritt) | Zwei gegenläufige Spindeln (gleichzeitig, ausbruchsfrei) |
| Wasser-/Schlammabführung | Ansammlung auf der Glasfläche (verursacht Kratzer) | Schwerkraftunterstützte Ableitung in Bodengerinne |
| Inline-Automatisierung | Erfordert robotergestützte Kippbeschicker | Direkte Fördererkopplung an Kantenbearbeitungs- und Waschanlagen |
| Anforderungen an das Bedienpersonal | 1–2 Fachkräfte pro Maschine | 1 Bediener kann 2 verkettete Linien überwachen |
6. Gesamtbetriebskosten (TCO) und ROI-Analyse
Investitionsgüter sollten nicht allein am anfänglichen Kaufpreis der Maschine gemessen werden. Verarbeiter, die 2026 industrielle Glasbearbeitungsmaschinen bewerten, betrachten die Gesamtbetriebskosten über einen Asset-Lebenszyklus von 7 bis 10 Jahren.
Während eine fortschrittliche vertikale Glasbohr- und -fräsmaschine einen moderaten Investitionsaufschlag gegenüber einer einfachen Flachbettfräse mit sich bringen mag, sind ihre Betriebsausgaben (OpEx) deutlich niedriger:
- Arbeitsreduzierung: Automatische Werkzeugwechsler (ATC) mit Magazinen hoher Kapazität, kombiniert mit barcodegesteuerter Software, reduzieren den Rüstaufwand um bis zu 75 %.
- Werkzeugstandzeit: Konstanter Wasserdruck direkt in die Werkzeugbohrung, unterstützt durch vertikale Ableitung, kühlt Diamantstifte und Senker gleichmäßig. Diese Balance verlängert die Lebensdauer von Diamantwerkzeugen um 20–30 %.
- Stromverbrauch: Vertikale Antriebsmotoren bewegen kleinere Schlittenmassen entlang der Z- und Y-Achse als massive horizontale Portalbalken, was die Stromaufnahme pro bearbeitetem Stück senkt.
Die meisten mittleren bis großen Verarbeiter erzielen allein durch die Reduzierung von Ausschuss und die Umsetzung von Arbeitskräften eine vollständige Kapitalrendite (ROI) innerhalb von 12 bis 18 Monaten.
7. Checkliste für Käufer: Worauf Sie 2026 achten sollten
Achten Sie bei der Auswahl einer vertikalen Glasbohr- und -fräsmaschine darauf, dass die technische Spezifikation strenge Produktionsanforderungen erfüllt:
- Spindelaufbau: Bestehen Sie auf zwei wassergekühlten Elektrospindeln mit Keramiklagern, die mindestens 12.000 bis 18.000 U/min erreichen.
- Werkzeugmagazin: Achten Sie auf automatische Werkzeugwechsler vorne und hinten mit mindestens 8 bis 16 Plätzen jeweils, damit gemischte Chargen ohne Stillstandzeiten durch Werkzeugwechsel gefahren werden können.
- Steifes Grundgestell: Prüfen Sie, ob der tragende Rahmen aus spannungsarm behandeltem, schwerem Stahlhohlprofil oder Gusseisen besteht, um harmonische Resonanzen beim Hochgeschwindigkeitsfräsen zu dämpfen.
- Offene CAM-Kompatibilität: Stellen Sie sicher, dass das Steuerungssystem Standard-DXF-Dateien liest und über Standardschnittstellen wie OPC UA oder eine direkte Netzwerkfreigabe mit ERP-Software kommuniziert.
- Technischer Support: Prüfen Sie die Möglichkeit der Fernüberwachung, damit Maschinenbauer wie BAINENG CNC Sensoren, Antriebe und Softwareparameter aus der Ferne diagnostizieren können.
Für weitere Einblicke in die Dynamik moderner CNC-Schneid- und Schleifprozesse lesen Sie die Verarbeitungsrichtlinien von Branchenverbänden wie der National Glass Association (NGA).
Häufig gestellte Fragen
F1: Kann eine vertikale Glasbohr- und -fräsmaschine komplexe, unregelmäßige Formen bearbeiten?
A1: Ja. Moderne vertikale Mehrspindelzentren bearbeiten Innenausschnitte, Scharniertaschen, polierte ovale Ausschnitte und Eckradius-Schnitte sowohl an rechteckigen als auch an geformten Scheiben. Präzisions-Servoantriebe interpolieren die X- und Y-Achse gleichzeitig und fließend.
F2: Eignet sich eine vertikale Maschine für dünnes Glas unter 4 mm?
A2: Die meisten vertikalen Zentren sind auf Glas von 4 mm bis 19 mm ausgelegt, was Standard-Duschtüren, Balustraden und strukturelle Trennwände abdeckt. Für ultradünnes Glas unter 3 mm können spezialisierte horizontale Vakuumtische weiterhin erforderlich sein, um Durchbiegung zu vermeiden – es sei denn, die vertikale Maschine verwendet dynamische Mehrpunkt-Gegendruckauflagen.
F3: Wie schwierig ist für einen Bediener die Umstellung von einer horizontalen auf eine vertikale Maschine?
A3: Die Umstellung ist unkompliziert. Da vertikale Maschinen stark auf Touchscreens, automatische Kantentaster und Barcodescanner setzen, verbringen Bediener keine Zeit mehr damit, physische Vakuumsauger auf einem Raster zu positionieren. Die Einarbeitung dauert in der Regel weniger als drei Werktage.
F4: Wie verhindert die vertikale Ausrichtung ein Verrutschen des Glases beim Hochgeschwindigkeitsfräsen?
A4: Vertikale Maschinen verwenden hochbelastbare pneumatische oder hydraulische Spannbaugruppen, die mit reibungsstarken, abriebfreien Polyurethanauflagen ausgestattet sind. Diese Spanner positionieren sich automatisch nahe der Fräsbahn, um den Schnittkräften direkt eine steife Abstützung entgegenzusetzen.
F5: Können diese Maschinen das Polieren entlang der Innenseite von Ausschnitten durchführen?
A5: Ja. Mithilfe des automatischen Werkzeugwechslers fräst die Maschine zunächst mit einem groben Diamantfingerfräser, arbeitet dann mit einem Halbfertig-Diamantwerkzeug weiter und schließt den Innenausschnitt mit einer elastischen, harzgebundenen Polierscheibe ab.
Bringen Sie Ihre Produktionshalle auf die nächste Stufe
Die Fertigungshalle von 2026 belohnt Geschwindigkeit, kompakte Raumnutzung und fehlerfreie Ergebnisse. Wer weiterhin in sperrige horizontale CNC-Tische investiert, bindet Kapital, verschwendet wertvolle Fläche und setzt seine Produkte unnötigen Handhabungsschäden aus.
Eine präzisionsgefertigte vertikale Glasbohr- und -fräsmaschine von BAINENG CNC liefert die Verarbeitungsgeschwindigkeit, die kratzerfreie Handhabung und die Inline-Konnektivität, die Ihr Werk benötigt, um Wettbewerber zu überholen. Bauen Sie noch heute eine schnellere, schlankere Glasfertigungslinie auf.
Bereit, Ihre Glasverarbeitungskapazitäten zu modernisieren?
Senden Sie noch heute eine Anfrage an das Engineering-Team von BAINENG CNC. Wir analysieren Ihre typischen Plattengrößen und Lochbilder, um eine maßgeschneiderte Maschinenkonfiguration, eine Layoutzeichnung und einen ROI-Zeitplan zu erstellen.