
 Manuel de la machine de perçage et fraisage vertical pour verre
 Atelier Baineng 5


Les transformateurs de verre font face à une réalité difficile à l'approche de 2026. Les opérateurs CNC qualifiés sont plus difficiles à recruter, les tarifs énergétiques restent volatils, et les marges sur le verre plat de base continuent de se réduire. En même temps, les architectes commerciaux et les designers d'intérieur exigent des découpes complexes, des découpes internes polies, et des tolérances strictes sur le verre structurel lourd.
Si votre atelier dépend encore de tables de traitement horizontales, vous connaissez déjà les points de blocage. Elles engloutissent des centaines de mètres carrés d'espace au sol précieux. Elles nécessitent plusieurs opérateurs pour retourner les lames lourdes, et elles risquent de rayer les couches Low-E à revêtement doux coûteuses. Passer à un centre de travail du verre vertical automatisé n'est plus simplement un achat d'équipement ; c'est une défense structurelle pour vos marges opérationnelles.
Avant d'engager des dépenses d'investissement pour mettre à niveau votre ligne, vous devez vous assurer que votre investissement ne deviendra pas obsolète dans les trois ans. Des fabricants de machines comme BAINENG CNC ont repensé la technologie de traitement vertical pour répondre aux exigences modernes des ateliers. Utilisez cette liste de contrôle technique pour évaluer les sept fonctionnalités incontournables que votre prochaine machine doit inclure.
Vous planifiez une refonte immédiate de votre ligne ? Contactez notre équipe d'ingénierie dès aujourd'hui pour demander un audit de disposition de machine et un calcul du temps de cycle adapté à votre calendrier de production.
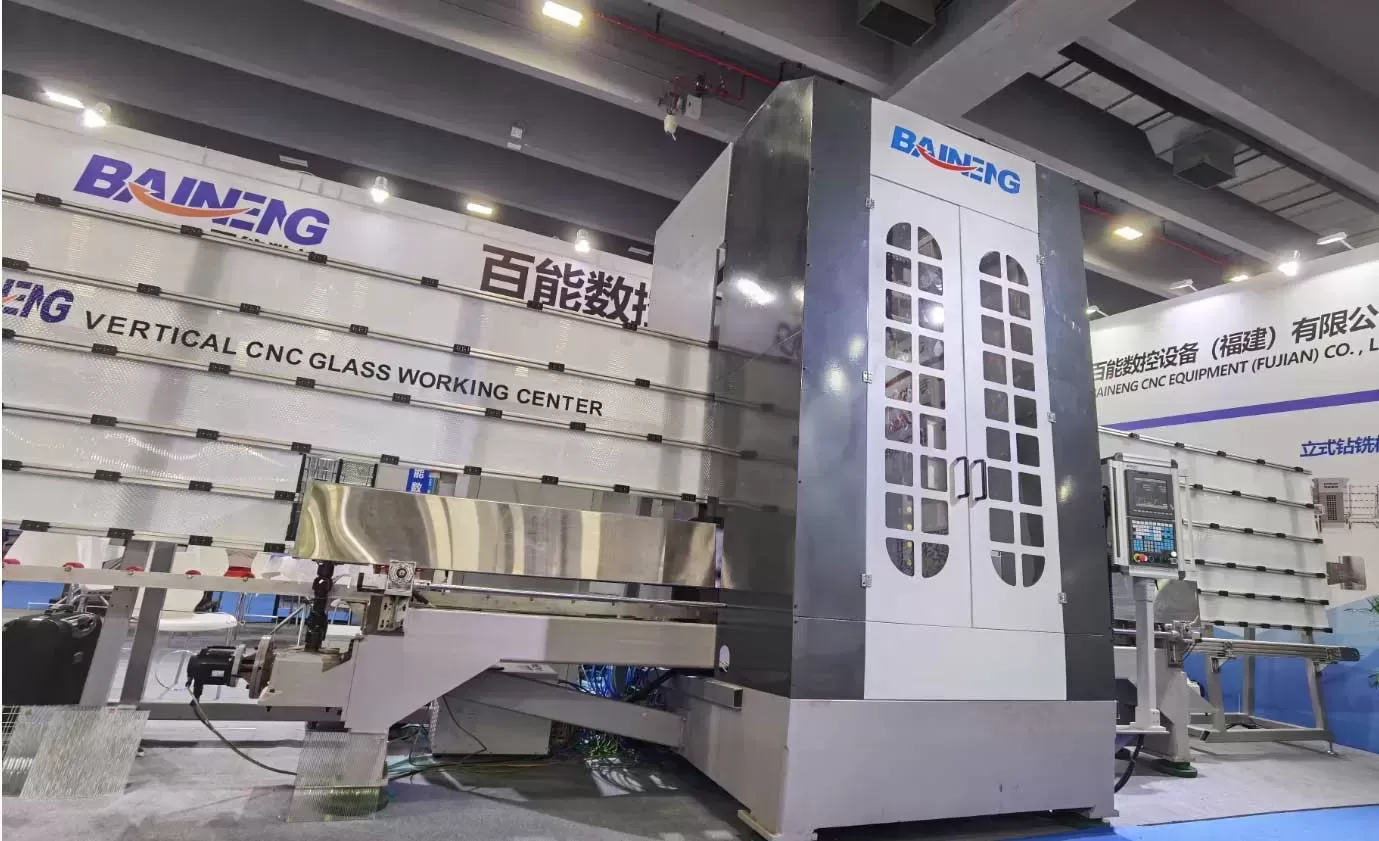
1. Intégration multifonction tout-en-un (perçage, fraisage, rodage et polissage)
La principale cause de bris de verre dans une usine de transformation est la manutention des matériaux. Chaque fois qu'un opérateur soulève une feuille d'une table de coupe, la transfère vers une perceuse autonome, la déplace vers un CNC horizontal, et la fait rouler vers une ligne de rodage, des micro-fissures se développent le long du bord.
Un centre de travail du verre vertical performant doit accomplir toutes les étapes de traitement en un seul cycle de serrage :
- Perçage central simultané des deux côtés pour éliminer l'éclatement en sortie.
- Fraisurage de précision pour les accessoires architecturaux.
- Fraisage haute vitesse du périmètre et des découpes internes (charnières, encoches de poignée, découpes d'angle).
- Rodage complet des bords et polissage à l'oxyde de cérium.
En fixant la lame une seule fois le long d'une ligne de référence verticale, la machine élimine les erreurs de positionnement cumulatives. La pièce finie sort prête pour le four de trempe ou l'autoclave de feuilletage, réduisant les points de contact de main-d'œuvre jusqu'à 70 %.
2. Empreinte compacte avec une ergonomie verticale
Les coûts de l'immobilier industriel continuent de grimper. Les centres de traitement CNC horizontaux nécessitent une empreinte massive, non seulement pour le lit de la machine lui-même, mais aussi pour les zones de dégagement de chargement et de déchargement obligatoires qui l'entourent.
Une machine de traitement du verre CNC verticale moderne fonctionne presque entièrement sur le plan Y-Z. En plaçant le verre à un angle de 5 à 7 degrés, vous récupérez jusqu'à 60 % de l'espace au sol requis par une table horizontale équivalente. Cette orientation verticale vous permet de positionner la machine directement contre un mur extérieur ou de l'intégrer en ligne avec un laveur vertical automatisé.
L'ergonomie compte tout autant que la surface au sol. Forcer les opérateurs à se pencher sur des tables horizontales pour charger des vitrages architecturaux de 12 mm ou 19 mm provoque de la fatigue et des accidents du travail. Le chargement vertical permet aux opérateurs — ou aux ventouses de levage sur portique suspendu — de charger des panneaux massifs en gardant une posture neutre de la colonne vertébrale, tout en maintenant des transferts de cycle rapides et sûrs.
3. Changeurs d'outils automatiques doubles intelligents (ATC) avec compensation d'usure
Les séries de production courtes et les projets architecturaux personnalisés caractérisent la fabrication moderne du verre. Si vos opérateurs passent vingt minutes à changer les forets diamantés, les doigts de fraisage et les meules de polissage périphérique entre les lots, votre rendement global des équipements (TRS) chute.
Exigez un système de changeur d'outils automatique (ATC) embarqué avec au moins 16 à 24 postes à outils. Les machines haut de gamme utilisent des magasins d'outils doubles — un monté directement à côté de la broche d'usinage avant et un autre près de la tête de perçage opposée à l'arrière. Cette configuration réduit les séquences de changement d'outils à moins de dix secondes.
De plus, assurez-vous que l'unité de commande de la machine prenne en charge la compensation dynamique de l'usure des outils. Les outils diamantés s'usent de manière inégale en traversant du verre sodocalcique épais conforme aux spécifications normatives ASTM C1036. Les capteurs de préréglage laser des outils doivent mesurer automatiquement la réduction du diamètre et la hauteur de la meule, en actualisant les décalages d'outils en temps réel pour garantir que les profils de chant restent parfaitement précis sur des centaines de cycles.
4. Manipulation sans rayure pour les substrats Low-E et revêtus
La demande architecturale pour le verre Low-E à double et triple couche d'argent continue d'augmenter. Cependant, ces revêtements métalliques microscopiques sont notoirement fragiles. Faire glisser un vitrage revêtu sur des tables horizontales à roulettes sales ou des coussins d'aspiration statiques ruine en une fraction de seconde du verre brut coûteux.
Un centre de travail du verre vertical prêt pour l'avenir doit empêcher tout contact mécanique avec la face fonctionnelle du verre :
- Flottation par air/eau en coussin arrière : La plaque de support arrière doit créer une barrière fluide ou d'air continue, permettant au verre de glisser sans effort sans traîner sur des supports durs.
- Positionnement automatisé des ventouses : Les pinces à vide dynamiques doivent indexer automatiquement leurs positions en fonction du plan DXF, en ne serrant que dans les zones hors découpe sans frotter les zones revêtues.
- Rouleaux de contact propres : Les rouleaux d'entraînement en polyuréthane doivent être équipés de racloirs à eau autonettoyants pour éviter que les calcins abrasifs et les boues de verre ne s'incrustent dans les surfaces des rouleaux.
Des fabricants comme BAINENG CNC conçoivent leurs systèmes de serrage autour de polymères non marquants spécialement conçus pour traiter les vitrages à revêtement souple sans nécessiter de pelage ou de films de protection.
5. Intégration CAO/FAO intelligente et connectivité Industrie 4.0
Les machines autonomes nécessitant une programmation manuelle en G-code sur le terminal n'ont pas leur place dans une ligne de production 2026. Votre nouveau centre d'usinage vertical doit s'intégrer directement dans un écosystème de production numérisé et sans papier.
Exigez un contrôleur CNC ouvert qui accepte les formats de dessin CAO standards (.DXF, .DWG) directement depuis votre équipe de dessin au bureau. Le logiciel FAO intégré de la machine doit détecter automatiquement les schémas de perçage, sélectionner les associations optimales de forets, attribuer les entrées de fraisage et régler les vitesses d'outils sans intervention de l'opérateur.
Recherchez les capacités de lecture de codes-barres ou de codes DataMatrix 2D. Lorsqu'un opérateur scanne l'étiquette d'une lite entrante, la machine appelle immédiatement le programme paramétrique depuis votre serveur MES ou ERP. La machine doit produire des indicateurs de temps de cycle, de consommation d'énergie opérationnelle et des alertes de maintenance via des protocoles modernes comme l'OPC UA, conformes aux directives ISO d'automatisation industrielle.
6. Électro-broches haute fréquence avec contrôle synchrone
Le verre ne pardonne rien. Si votre broche présente un faux-rond radial ou vibre sous charge d'avance, les bords du verre s'écailleront, les découpes internes propageront des microfissures, et les outils diamantés se briseront. La précision à grande vitesse repose entièrement sur l'ingénierie de la broche.
Exigez des électro-broches doubles opposées d'une puissance minimale de 9 kW à 12 kW avec refroidissement liquide en boucle fermée. Des roulements céramiques sont essentiels pour maintenir la rigidité à des vitesses de rotation comprises entre 10 000 et 18 000 tr/min. Le perçage synchronisé à double broche permet aux mèches avant et arrière d'engager le verre simultanément. La mèche avant pénètre 70 % de l'épaisseur, et la mèche arrière termine le trou depuis la face opposée, garantissant une absence totale d'éclats autour des bords du trou.
Le mouvement d'avance le long des vis à billes de précision et des rails de guidage linéaires doit maintenir une répétabilité de position de ±0,05 mm. Vous pouvez consulter les dynamiques avancées de contrôle de mouvement et la cinématique des machines-outils dans les publications de la Society of Manufacturing Engineers (SME).
7. Recyclage de l'eau en boucle fermée et séparation des boues
Le meulage du verre à grande vitesse génère des fines de silice abrasives qui détériorent les joints mécaniques et encrassent les chemises de refroidissement des broches. En même temps, les tarifs régionaux des services d'eau et les réglementations strictes sur les rejets rendent la consommation d'eau douce à grand volume économiquement prohibitive.
Votre machine verticale doit disposer d'une cabine de confinement des projections fermée et d'un système dédié de traitement de l'eau en boucle fermée. Le rinçage interne haute pression de la broche refroidit le point d'outillage, tandis que des rampes de pulvérisation externes projettent la poussière de verre loin des rails de guidage.
Assurez-vous que le drainage du liquide de refroidissement s'intègre harmonieusement avec un séparateur centrifuge mécanique ou une unité de floculant chimique. Séparer les particules de verre avant que l'eau ne retourne dans le circuit de la broche prolonge la durée de vie des outils, protège les composants internes, et réduit la consommation d'eau de plus de 90 %.
Vertical vs. Horizontal : le basculement du ROI en 2026
Historiquement, les centres de traitement horizontaux dominaient car ils étaient mécaniquement plus faciles à concevoir. Cette dynamique s'est inversée. Voici une comparaison opérationnelle pour une usine traitant 1 200 mètres carrés de verre structurel par quart de travail :
- Emprise au sol : Une installation CNC horizontale nécessite environ 120 à 150 m² en incluant le tampon de stockage de matière première. Un centre vertical nécessite environ 40 à 55 m².
- Main-d'œuvre directe : Les tables horizontales nécessitent 2 à 3 opérateurs pour un chargement, une manipulation et un déchargement sûrs. Une ligne verticale ne nécessite qu'1 opérateur (ou 0 lorsqu'elle est intégrée à des chariots navettes automatisés).
- Délais de changement de série : Repositionner les plots à vide horizontaux pour des lots de dimensions mixtes prend 10 à 15 minutes. L'indexation automatisée du vide vertical prend moins de 30 secondes.
- Taux de rebut et de casse : La manutention traditionnelle affiche en moyenne des taux de casse/rayure de 2,5 % à 4 % sur les pièces complexes. Les systèmes verticaux à serrage unique maintiennent le taux de rebut sous 0,5 %.
Les usines qui remplacent les tables horizontales vieillissantes par des machines modernes conçues par BAINENG CNC atteignent généralement un retour sur investissement complet en 12 à 18 mois, grâce aux économies de main-d'œuvre, à la réduction des rebuts et à la récupération d'espace au sol.
La check-list technique de l'acheteur pour 2026
Avant d'émettre une demande de devis (RFQ) formelle à un fournisseur d'équipement, assurez-vous que votre équipe vérifie les critères de performance de base suivants :
- Plage de dimensions du verre : La machine pourra-t-elle s'adapter à votre portefeuille architectural ? Vérifiez les dimensions minimales (par exemple 200 x 400 mm pour les portes de douche) et les capacités maximales (par exemple 3300 x 6000 mm pour les murs-rideaux).
- Plage d'épaisseur : Assurez-vous que le système de serrage s'ajuste sans recalibrage mécanique sur des vitrages monolithiques de 3 mm à 25 mm et des panneaux feuilletés.
- Télédiagnostic à distance : L'armoire CNC comprend-elle une passerelle industrielle 4G/Ethernet chiffrée pour un service d'usine à distance en temps réel et des correctifs logiciels ?
- Traçabilité des composants : Vérifiez que les composants électroniques essentiels (servomoteurs, automate programmable, contacteurs) proviennent de fournisseurs de premier rang comme Siemens, Beckhoff, Schneider ou Yaskawa.
Questions fréquemment posées
Q1 : Un centre de travail du verre vertical peut-il traiter du verre feuilleté et ignifuge ?
R1 : Oui. Tant que la machine dispose d'un contrôle dynamique de l'arrivée d'eau et d'un réglage variable de la vitesse de broche, elle peut traiter du verre feuilleté multicouche ainsi que des substrats ignifuges spécifiques. Le perçage opposé élimine le délaminage inter-couches interne lors des découpes de trous.
Q2 : Comment le traitement vertical empêche-t-il le glissement du verre lors d'un fraisage de chant important ?
R2 : Les centres verticaux haut de gamme combinent des galets de support mécaniques en bord inférieur avec des plaques d'aspiration indépendantes à vide élevé. L'angle vertical permet à la gravité de bien positionner le vitrage contre la ligne de référence de transport, tandis que les chambres à vide pneumatiques bloquent le vitrage contre les forces de fraisage latérales.
Q3 : À quel point est-il difficile de faire passer les opérateurs des tables horizontales à une plateforme CNC verticale ?
R3 : Les systèmes verticaux modernes utilisent des interfaces utilisateur graphiques (GUI) intuitives. Les opérateurs familiers avec les flux de travail DXF de base et les commandes sous Windows peuvent généralement faire fonctionner la machine de manière autonome après 3 à 5 jours de formation pratique à la mise en service.
Q4 : Quelle est la durée de vie des outils diamantés sur une machine verticale par rapport aux unités horizontales ?
R4 : La durée de vie des outils est généralement 20 % à 35 % plus longue sur les machines verticales. La gravité fait tomber les fines particules de verre et les éclats directement dans le canal de drainage au lieu de les laisser s'accumuler sur la surface du verre, où l'outillage diamanté les reponce à répétition.
Q5 : Quelles sont les principales tâches de maintenance quotidienne requises sur les machines de traitement verticales ?
A5 : L'entretien quotidien est simple : essuyez les capteurs d'épaisseur optiques, videz le bac à copeaux principal, vérifiez les niveaux d'huile de lubrification centralisée automatique et effectuez un cycle de nettoyage automatisé sur les cônes de porte-outils.
Équipez votre usine pour les exigences de 2026
Investir dans des machines de transformation nécessite une vision à plusieurs années. S'en tenir à des tables horizontales obsolètes lie votre usine à des coûts de main-d'œuvre élevés, à des taux de rebut importants et à un gaspillage d'espace d'atelier. Passer à un centre de travail du verre vertical intelligent dote votre entreprise de la vitesse, de la précision et de la connectivité numérique nécessaires pour remporter des contrats architecturaux à forte marge.
BAINENG CNC conçoit et fabrique des équipements de transformation du verre verticaux à ingénierie de précision, conçus pour fonctionner en continu dans des environnements de production exigeants. Ne laissez pas des équipements obsolètes limiter le débit de votre usine.
Agissez dès aujourd'hui : Contactez l'équipe commerciale technique de BAINENG CNC pour planifier une consultation privée en usine, demander des spécifications complètes des machines, ou recevoir une simulation gratuite de ligne de production.