 Manuel de la machine de perçage et fraisage vertical pour verre
 Atelier Baineng 5


Dans le domaine de la fabrication de verre industriel, atteindre une précision propre, au niveau microscopique, pendant le processus d'usinage est un défi continu. Le verre est très fragile, ce qui signifie que toute force mécanique appliquée pendant la gravure ou le fraisage peut facilement entraîner des dommages en sous-surface, des micro-fissures et des éclats sur les bords. La sélection des fraises à gravure en verre est un facteur principal qui détermine non seulement la qualité esthétique du produit fini, mais aussi le débit global et la fréquence de remplacement des outils de la ligne de production.
Pour les installations de fabrication B2B opérant des centres CNC, les coûts des outils ne sont pas évalués uniquement par le prix d'achat initial, mais par le coût total par mètre traité. Comprendre la science des matériaux derrière les abrasifs en diamant, le rôle des matrices de liaison et comment ces outils interagissent avec différents types de verre est nécessaire pour minimiser les temps d'arrêt et prévenir les déchets de matériaux. Ce guide examine les variables d'ingénierie des outils en diamant pour aider les responsables de production à prendre des décisions d'achat éclairées.
La science des matériaux derrière les outils de gravure en diamant
Parce que le verre possède une dureté élevée et une ténacité à la rupture faible, les coupeurs en carbure standard ou en acier rapide sont inefficaces. L'usinage CNC du verre repose presque exclusivement sur des outils rotatifs en diamant, où le grain de diamant industriel agit comme agent de coupe. Ces diamants sont intégrés dans une matrice d'outil via différentes méthodes de liaison, chacune offrant des avantages distincts en fonction des exigences d'application.
Bits à Liaison Métallique Sinterisée
Les bits sinterisés, également connus sous le nom d'outils imprégnés, sont fabriqués en mélangeant de la poudre de diamant avec des poudres métalliques, qui sont ensuite comprimées et chauffées sous haute pression. Ce processus crée une matrice épaisse et multicouche où les particules de diamant sont réparties dans tout le volume de la tête de l'outil.
Mécanisme d'Auto-Affûtage : À mesure que la liaison métallique extérieure s'use pendant le processus de meulage, de nouveaux grains de diamant tranchants sont continuellement exposés. Cela rend les bits sinterisés particulièrement adaptés à la gravure profonde et aux séries de production à fort volume.
Longévité Structurelle : Ces outils offrent la plus longue durée de vie opérationnelle, réduisant le besoin d'ajustements fréquents de décalage d'outil dans le contrôleur CNC.
Exigences de Rhabillage : Les bits sinterisés nécessitent un rhabillage périodique à l'aide d'une pierre abrasive pour enlever le métal émaillé et exposer de nouvelles couches de diamant lorsque les vitesses de coupe diminuent.
Bits en Diamant Électroplaqués
Les outils électroplaqués présentent une seule couche, très concentrée, de particules de diamant liées à une tige en acier à l'aide d'un bain d'électroplaquage au nickel. Cette méthode de fabrication permet d'obtenir des géométries très précises et des profils aigus.
Haute Netteté Initiale : Les particules de diamant dépassent davantage de la matrice de liaison par rapport aux outils sinterisés, offrant des taux d'enlèvement de matériau agressifs et une charge initiale de broche plus faible.
Géométries Complexes : Cette méthode est idéale pour des formes de profil personnalisées, des V-grooves fins et des détails fins où une matrice sinterisée serait difficile à former.
Durée de Vie Limitée : Une fois que la seule couche d'abrasif en diamant est usée jusqu'à la plaquage en nickel, l'outil est épuisé et doit être remplacé, ce qui les rend moins adaptés au fraisage continu de rainures profondes.
Outils de Gravure en Diamant Polycristallin (PCD)
Pour des travaux décoratifs spécifiques et un chanfreinage hautement précis, des outils à pointe en diamant polycristallin sont utilisés. Au lieu d'utiliser du grain abrasif, les outils PCD présentent une couche de diamant micro-cristallin solide frittée sur un substrat en carbure, agissant comme un bord de coupe défini plutôt qu'un point de meulage.
Géométrie de Bord Définie : Les outils PCD cisèlent le verre à des niveaux microscopiques, produisant une finition hautement polie directement à partir de la machine.
Haute Résistance à l'Usure : Le PCD maintient la forme de son bord beaucoup plus longtemps que les options électroplaquées dans des conditions d'usinage spécifiques et hautement contrôlées.
Sensibilité aux Vibrations : En raison de la nature rigide du PCD, tout désalignement de la broche ou vibration de la machine peut entraîner un éclatement immédiat du bord de l'outil, nécessitant des plateformes CNC stables.
Paramètres Géométriques Clés des Outils de Gravure sur Verre
Le profil de l'outil influence directement la distribution des contraintes mécaniques sur la feuille de verre. Le choix de la géométrie appropriée prévient la concentration de contraintes localisées, qui est la principale cause de défaillance structurelle dans les panneaux de verre.
| Profil de l'Outil | Angles / Rayons de Pointe Courants | Application Principale | Caractéristiques des Contraintes Mécaniques |
|---|---|---|---|
| V-Groove (Conique) | 30°, 45°, 60°, 90° | Gravure de lignes fines, lettrage et bordures décoratives | Haute contrainte au point ; nécessite des taux de plongée initiaux lents. |
| Ball-Nose | R0.5mm à R3.0mm | Contournage 3D, sculpture en relief profonde, cannelage | Distribue les forces de coupe uniformément ; réduit les micro-fissures au fond de la coupe. |
| Flat Bottom (Cylindrique) | 1.0mm à 10.0mm de diamètre | Fraisage de poches, récessions, fraisage de bords | Hautes forces de coupe latérales ; nécessite un flux de liquide de refroidissement stable pour prévenir l'usure des coins. |
L'angle de pointe d'un outil V-groove détermine la perception de profondeur esthétique du motif gravé. Un angle plus étroit, tel que 30 degrés, permet des coupes profondes et dramatiques mais laisse une pointe d'outil délicate qui est susceptible de se casser si les taux d'alimentation ne sont pas gérés correctement. En revanche, un outil à 90 degrés répartit la charge sur une surface plus large, prolongeant la durée de vie de l'outil mais limitant la profondeur maximale réalisable de la gravure.
Atténuer les Défis de l'Industrie : Micro-Eclats et Stress Thermique
Dans les installations de traitement du verre, deux points de douleur majeurs affectent constamment les marges de production : les micro-éclats le long des bords gravés et les fissures thermiques causées par une dissipation de chaleur inadéquate. S'attaquer à ces problèmes nécessite un contrôle systématique des paramètres d'outillage et de la calibration des machines.
Le verre ne se coupe pas dans le sens traditionnel ; au lieu de cela, le grain de diamant raye et écrase la surface du verre à un niveau microscopique, créant une trace de micro-fissures contrôlées. Si la taille de ces fissures dépasse les limites de tolérance, des éclats visibles se produisent. Pour contrôler cela, la taille du grain de diamant doit être adaptée à l'étape du processus. Des grains plus grossiers (tels que 120 à 180 mesh) sont utilisés pour un enlèvement rapide de matériau, tandis que des grains plus fins (320 à 600 mesh) sont nécessaires pour obtenir une finition de surface lisse et satinée qui ne nécessite pas de polissage manuel.
Le stress thermique est une autre variable significative. Le verre a une conductivité thermique extrêmement faible. La chaleur générée par la friction de l'abrasif en diamant contre le verre ne peut pas être dissipée à travers le matériau lui-même. Si la température au point de contact augmente trop rapidement, une expansion thermique localisée se produit, suivie d'une contraction rapide lorsque le liquide de refroidissement le touche, entraînant des fractures de choc thermique instantanées.
Pour prévenir les défaillances thermiques, un refroidissement par inondation continu et à haute pression est obligatoire. Le système de livraison du liquide de refroidissement doit être dirigé précisément au point de contact entre les fraises à gravure en verre et la pièce à usiner. Les liquides de refroidissement synthétiques solubles dans l'eau sont préférés à l'eau pure car ils contiennent des inhibiteurs de rouille pour protéger la machine CNC et des agents de surface actifs qui réduisent la friction, aidant à évacuer les particules de verre de la zone de coupe avant qu'elles ne puissent être re-broyées.
Vitesses de broche, vitesses d'avance et configuration CNC
Faire fonctionner des outils en diamant à des rapports avance-vitesse incorrects accélère l'usure des outils et entraîne des finitions de surface médiocres. Comme le meulage au diamant repose sur des vitesses de surface élevées pour fracturer le verre proprement, les vitesses de broche doivent être maintenues relativement élevées par rapport aux normes de travail des métaux.
Pour une fraise à gravure en diamant avec un axe de 6 mm, une vitesse de broche de départ courante se situe entre 10 000 et 18 000 RPM, selon la conception de la machine. La vitesse d'avance doit être proportionnelle à la vitesse de broche. Si la vitesse d'avance est trop lente, l'outil reste en un point, générant une chaleur excessive et vitrifiant la matrice de diamant. Si la vitesse d'avance est trop rapide, la charge mécanique dépasse la capacité de concassage du grain de diamant, provoquant des éclats sévères sur les bords ou la rupture de l'outil.
Une formule opérationnelle typique pour tester les vitesses d'avance est de commencer à environ 150 mm/min à 500 mm/min, en ajustant vers le haut au fur et à mesure que la stabilité de l'installation le permet. Le désalignement de l'outil est une autre variable qui doit être vérifiée. Les broches à haute fréquence doivent être maintenues avec des pinces de haute précision. Un désalignement de même 0,01 mm peut doubler la force d'impact d'un côté de l'outil, provoquant une usure prématurée sur la moitié de la circonférence du diamant et produisant des profondeurs de gravure inégales.
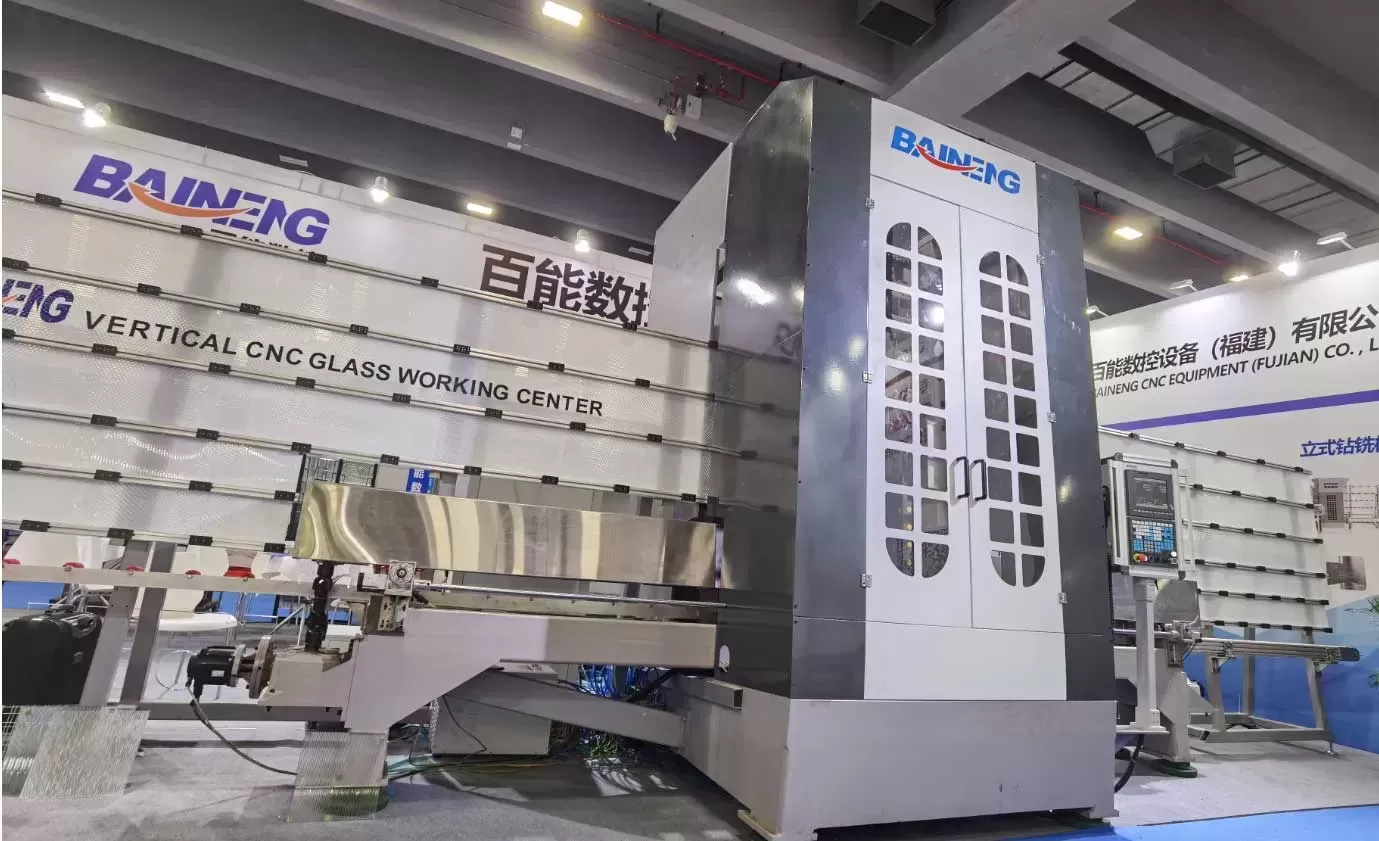
BAINENG CNC les normes d'ingénierie mettent l'accent sur l'intégration de cadres de machines rigides avec des broches de haute précision pour minimiser les vibrations. Lorsque les harmoniques vibratoires sont contrôlées, les fraises en diamant maintiennent un contact constant avec le verre, ce qui entraîne une coupe plus propre et prolonge la durée de vie des outils jusqu'à 30 %.
Sélection des outils pour des compositions de verre diverses
Tous les matériaux en verre ne se comportent pas de manière identique sous une broche CNC. La formulation chimique du verre affecte sa dureté, sa fragilité et ses propriétés thermiques.
Verre sodocalcique : Le type de verre le plus courant utilisé dans les applications architecturales et de mobilier. Il est relativement doux mais sujet aux éclats. Les fraises en diamant standard frittées avec un grain moyen (240 mesh) sont généralement adaptées pour des productions de haute volume sur des feuilles de verre sodocalcique.
Verre borosilicaté : Connu pour sa faible expansion thermique, ce verre est plus dur et plus résistant aux chocs thermiques que le sodocalcique. Il nécessite des fraises en diamant électroplaquées plus aiguisées ou des outils frittés à liaison plus douce qui exposent rapidement du diamant frais pour éviter le vitrification.
Silice fondue et quartz : Matériaux extrêmement durs et abrasifs. L'usinage de ceux-ci nécessite des fraises en diamant à liaison métallique spécialisées, des vitesses d'avance plus lentes et des systèmes de refroidissement hautement concentrés pour gérer l'usure rapide des outils.
Verre trempé : Il est une règle fondamentale de la fabrication du verre que le verre trempé ne peut pas être usiné ou gravé en profondeur. Toute pénétration de la couche de surface compressive fera éclater toute la feuille. Tout le fraisage CNC, le perçage et la gravure doivent être effectués sur les feuilles de verre recuit avant le processus de traitement thermique.
Achat B2B et gestion de la durée de vie des outils
Pour les responsables des achats et les superviseurs d'atelier, le suivi de la consommation des outils est essentiel pour maintenir des coûts d'exploitation stables. La mise en place d'un système structuré de suivi de l'usure des outils permet aux usines de prédire quand un foret va échouer avant qu'il ne gâche une pièce en verre de grande valeur.
La standardisation des tailles d'outils sur différentes lignes de production simplifie la gestion des stocks. Plutôt que de stocker des dizaines de formes personnalisées, de nombreuses installations utilisent un ensemble de base d'outils standard en V et à nez boule, ajustant leurs chemins de programme CNC pour obtenir différents effets visuels. Lorsque des outils personnalisés sont nécessaires, s'associer à un fabricant expérimenté comme BAINENG CNC garantit que le shank de l'outil, la dureté de la liaison et la taille du grain de diamant sont précisément adaptés aux spécifications de broche de votre machine.
Questions Fréquemment Posées
Q1 : Pourquoi mes forets à gravure sur verre s'usent-ils de manière inégale ?
A1 : L'usure inégale est généralement causée par un jeu de broche élevé ou un alignement incorrect de l'outil. Si le mandrin est usé ou sale, le foret tournera légèrement hors centre, ce qui fera en sorte qu'un seul côté de l'outil entre en contact principal avec le verre. Cette charge inégale provoque une usure rapide d'un côté et peut entraîner une rupture prématurée de l'outil.
Q2 : Puis-je utiliser les mêmes forets en diamant pour la gravure sur verre et sur pierre ?
A2 : Bien que les deux matériaux nécessitent des abrasifs en diamant, la dureté de la liaison diffère. La pierre est généralement plus abrasive mais moins cassante que le verre. Utiliser des forets de gravure sur pierre sur du verre peut entraîner des éclats excessifs car la liaison peut être trop dure, empêchant l'outil de se réaffûter suffisamment rapidement pour maintenir l'action de coupe nette requise pour le verre.
Q3 : Comment savoir quand un foret en diamant fritté doit être affûté ?
A3 : Un foret fritté doit être affûté lorsque vous remarquez une diminution de la vitesse de coupe, une augmentation de la charge de broche, ou un vernissage visible (où la liaison métallique semble polie et aucun grain de diamant ne peut être ressenti à la surface). Faire passer l'outil à travers une pierre d'affûtage en carbure de silicium doux éliminera le métal verni et exposera de nouveaux grains de diamant.
Q4 : Quelle est la pression de liquide de refroidissement optimale pour la gravure sur verre CNC ?
A4 : Pour une gravure détaillée, le volume et la direction sont plus importants que la pression ultra-élevée. Un flux constant de 2 à 4 bars est généralement suffisant, à condition que les buses soient positionnées pour laver la boue de verre directement depuis la zone de coupe. Pour des poches profondes ou le perçage, des systèmes de refroidissement internes de broche fournissant des pressions plus élevées sont bénéfiques.
Q5 : Est-il possible de graver du verre sans liquide de refroidissement ?
A5 : La gravure à sec n'est pas recommandée pour la production industrielle. Sans liquide de refroidissement, la chaleur localisée provoquera des micro-fissures immédiates le long du chemin de coupe, ruinera l'outil en diamant en quelques secondes en raison de la dégradation thermique de la liaison, et générera de la poussière de verre dangereuse qui pose des risques pour la santé des opérateurs.
Demande et Consultation
Choisir les bons paramètres d'outillage est un chemin direct pour réduire les taux de rejet de production et diminuer vos coûts par pièce. Si votre ligne de production rencontre des problèmes de qualité des bords, de durée de vie des outils courte, ou de profondeurs de gravure incohérentes, notre équipe d'ingénierie est disponible pour vous aider.
Veuillez contacter BAINENG CNC avec vos spécifications de machine actuelles, types de verre, et profils de dessin. Nous pouvons fournir des recommandations personnalisées sur le choix du grain de diamant, les types de liaison, et les paramètres de broche adaptés à vos exigences de fabrication spécifiques.