 FAQs
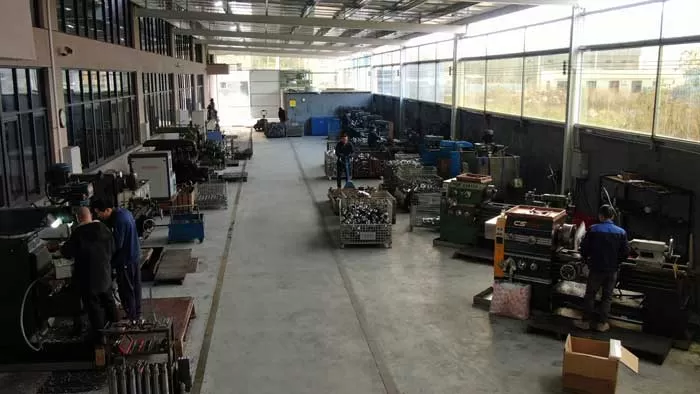
 Fabrikbesichtigung


Im Bereich der industriellen Glasbearbeitung ist es eine kontinuierliche Herausforderung, während des Bearbeitungsprozesses eine saubere, mikroskopische Präzision zu erreichen. Glas ist sehr spröde, was bedeutet, dass jede mechanische Kraft, die während des Gravur- oder Fräsprozesses angewendet wird, leicht zu Subsurface-Schäden, Mikrorissen und Kantenabplatzungen führen kann. Die Auswahl der Glasgravurwerkzeuge ist ein primärer Faktor, der nicht nur die ästhetische Qualität des fertigen Produkts bestimmt, sondern auch den gesamten Durchsatz und die Häufigkeit des Werkzeugwechsels in der Produktionslinie.
Für B2B-Fertigungseinrichtungen, die CNC-Zentren betreiben, werden die Werkzeugkosten nicht nur nach dem ursprünglichen Kaufpreis bewertet, sondern nach den Gesamtkosten pro bearbeitetem Meter. Das Verständnis der Materialwissenschaft hinter Diamant-Schleifmitteln, der Rolle von Bindematrizen und wie diese Werkzeuge mit verschiedenen Glasarten interagieren, ist notwendig, um Ausfallzeiten zu minimieren und Ausschussmaterial zu verhindern. Dieser Leitfaden untersucht die ingenieurtechnischen Variablen von Diamantwerkzeugen, um Produktionsleitern bei der informierten Beschaffung zu helfen.
Die Materialwissenschaft hinter Diamantgravurwerkzeugen
Da Glas eine hohe Härte und eine niedrige Bruchzähigkeit aufweist, sind Standard-Werkzeuge aus Hartmetall oder Schnellstahl ineffektiv. Die CNC-Bearbeitung von Glas beruht fast ausschließlich auf Diamantrotationswerkzeugen, bei denen industrielle Diamantkörnung als Schneidmittel fungiert. Diese Diamanten sind über verschiedene Bindemethoden in eine Werkzeugmatrix eingebettet, die jeweils unterschiedliche Vorteile je nach Anwendungsanforderungen bieten.
Sintermetall-Bits
Sinterbits, auch bekannt als imprägnierte Werkzeuge, werden hergestellt, indem Diamantpulver mit Metallpulvern gemischt wird, die dann unter hohem Druck komprimiert und erhitzt werden. Dieser Prozess schafft eine dicke, mehrschichtige Matrix, in der Diamantpartikel im gesamten Volumen des Werkzeugkopfes verteilt sind.
Selbstschärfender Mechanismus: Während der Schleifprozess die äußere Metallbindung abnutzt, werden kontinuierlich neue, scharfe Diamantkörner freigelegt. Dies macht Sinterbits äußerst geeignet für tiefes Gravieren und Hochlaufproduktionen.
Strukturelle Langlebigkeit: Diese Werkzeuge bieten die längste Betriebslebensdauer, wodurch die Notwendigkeit häufiger Werkzeugversatzanpassungen im CNC-Controller verringert wird.
Abziehanforderungen: Sinterbits benötigen periodisches Abziehen mit einem Schleifstein, um verglastes Metall abzutragen und frische Diamantschichten freizulegen, wenn die Schnittgeschwindigkeiten sinken.
Galvanisierte Diamantbits
Galvanisierte Werkzeuge verfügen über eine einzelne, hochkonzentrierte Schicht von Diamantpartikeln, die mit einem Stahlschaft unter Verwendung eines Nickelgalvanisierungsbades verbunden sind. Diese Herstellungsweise ermöglicht sehr präzise Geometrien und scharfe Profile.
Hohe Anfangsschärfe: Die Diamantpartikel ragen weiter aus der Bindematrix heraus als bei gesinterten Werkzeugen, was aggressive Materialabtragungsraten und eine niedrigere anfängliche Spindelbelastung ermöglicht.
Komplexe Geometrien: Diese Methode ist ideal für maßgeschneiderte Profilformen, dünne V-Nuten und feine Details, wo eine gesinterte Matrix schwer zu formen wäre.
Begrenzte Lebensdauer: Sobald die einzelne Schicht des Diamant-Schleifmittels bis zur Nickelbeschichtung abgetragen ist, ist das Werkzeug erschöpft und muss ersetzt werden, was sie weniger geeignet für kontinuierliches, tiefes Fräsen macht.
Polykrystalliner Diamant (PCD) Gravurwerkzeuge
Für spezifische dekorative Arbeiten und hochpräzises Fasen werden polykrystalliner Diamant-beschichtete Werkzeuge verwendet. Anstelle von abrasivem Korn verfügen PCD-Werkzeuge über eine feste mikro-kristalline Diamantschicht, die auf ein Hartmetallsubstrat gesintert ist, und fungieren als definierte Schneide anstelle eines Schleifpunkts.
Definierte Schneidgeometrie: PCD-Werkzeuge schneiden das Glas auf Mikroebene und erzeugen eine hochglänzende Oberfläche direkt aus der Maschine.
Hohe Verschleißfestigkeit: PCD behält seine Schneideform viel länger als elektroplattierte Optionen unter spezifischen, hochkontrollierten Bearbeitungsbedingungen.
Vibrationssensitivität: Aufgrund der starren Natur von PCD kann jede Spindelunwucht oder Maschinenvibration zu sofortigem Abplatzen der Werkzeugkante führen, was stabile CNC-Plattformen erfordert.
Wichtige geometrische Parameter von Glasgravurfräsern
Das Profil des Werkzeugs beeinflusst direkt die Verteilung der mechanischen Spannung auf der Glasscheibe. Die Auswahl der geeigneten Geometrie verhindert eine lokalisierte Spannungsansammlung, die die Hauptursache für strukturelle Versagen in Glas Paneelen ist.
| Werkzeugprofil | Übliche Spitzenwinkel / Radien | Hauptanwendung | Mechanische Spannungsmerkmale |
|---|---|---|---|
| V-Nut (konisch) | 30°, 45°, 60°, 90° | Feine Liniengravur, Beschriftung und dekorative Ränder | Hohe Spannung an der Spitze; erfordert langsame Anfangstauchgeschwindigkeiten. |
| Kugelkopf | R0,5mm bis R3,0mm | 3D-Konturierung, tiefe Reliefschnitzerei, Flutungen | Verteilt Schneidkräfte gleichmäßig; reduziert Mikro-Risse am Boden des Schnitts. |
| Flacher Boden (zylindrisch) | 1,0mm bis 10,0mm Durchmesser | Taschenfräsen, Vertiefungen, Kantenfräsen | Hohe seitliche Schneidkräfte; erfordert stabilen Kühlmittelfluss, um Eckenverschleiß zu verhindern. |
Der Spitzenwinkel eines V-Nut-Werkzeugs bestimmt die ästhetische Tiefenwahrnehmung des gravierten Musters. Ein engerer Winkel, wie 30 Grad, ermöglicht tiefe, dramatische Schnitte, hinterlässt jedoch eine empfindliche Werkzeugspitze, die anfällig für Brüche ist, wenn die Vorschubgeschwindigkeiten nicht korrekt verwaltet werden. Im Gegensatz dazu verteilt ein 90-Grad-Werkzeug die Last über eine größere Fläche, verlängert die Werkzeuglebensdauer, begrenzt jedoch die maximal erreichbare Tiefe der Gravur.
Bewältigung von Branchenherausforderungen: Mikro-Abplatzen und thermische Spannungen
In Glasverarbeitungsanlagen beeinflussen zwei Hauptprobleme konstant die Produktionsmargen: Mikro-Abplatzen entlang der gravierten Kanten und thermische Risse, die durch unzureichende Wärmeableitung verursacht werden. Die Lösung dieser Probleme erfordert systematische Kontrolle über sowohl Werkzeugparameter als auch Maschinenkalibrierung.
Glas schneidet nicht im traditionellen Sinne; stattdessen kratzt und zerdrückt das Diamantkorn die Glasoberfläche auf mikroskopischer Ebene und erzeugt eine Spur kontrollierter Mikrofrakturen. Wenn die Größe dieser Frakturen die Toleranzgrenzen überschreitet, tritt sichtbares Abplatzen auf. Um dies zu kontrollieren, muss die Körnung des Diamantkorns an die Phase des Prozesses angepasst werden. Gröbere Körnungen (wie 120 bis 180 Mesh) werden für eine schnelle Materialabtragung verwendet, während feinere Körnungen (320 bis 600 Mesh) erforderlich sind, um eine glatte, satinartige Oberflächenbeschaffenheit zu erzielen, die keine manuelle Politur erfordert.
Thermische Spannungen sind eine weitere signifikante Variable. Glas hat eine extrem niedrige Wärmeleitfähigkeit. Die durch die Reibung des Diamantabrasivs gegen das Glas erzeugte Wärme kann nicht durch das Material selbst abgeleitet werden. Wenn die Temperatur am Kontaktpunkt zu schnell ansteigt, tritt eine lokale thermische Ausdehnung auf, gefolgt von einer schnellen Kontraktion, wenn das Kühlmittel darauf trifft, was zu sofortigen thermischen Schockfrakturen führt.
Um thermische Ausfälle zu verhindern, ist eine kontinuierliche und hochdruck Flutkühlung verpflichtend. Das Kühlmittelzufuhrsystem muss präzise auf den Kontaktpunkt zwischen den Glasgravurwerkzeugen und dem Werkstück gerichtet sein. Wasserlösliche synthetische Kühlmittel werden gegenüber reinem Wasser bevorzugt, da sie Rostinhibitoren enthalten, um die CNC-Maschinen zu schützen, und oberflächenaktive Stoffe, die die Reibung reduzieren und helfen, Glaspartikel aus der Schnittzone zu spülen, bevor sie wieder geschliffen werden können.
Spindeldrehzahlen, Vorschubgeschwindigkeiten und CNC-Konfiguration
Das Betreiben von Diamantwerkzeugen mit falschen Vorschub-zu-Drehzahl-Verhältnissen beschleunigt den Werkzeugverschleiß und führt zu schlechten Oberflächenfinishs. Da das Diamant schleifen auf hohen Oberflächen Geschwindigkeiten beruht, um das Glas sauber zu brechen, müssen die Spindeldrehzahlen im Vergleich zu den Metallbearbeitungsstandards relativ hoch gehalten werden.
Für einen Standard-Diamantgravurwerkzeug mit 6 mm Schaft liegt die üblichen Startspindeldrehzahl zwischen 10.000 und 18.000 U/min, abhängig vom Maschinendesign. Die Vorschubgeschwindigkeit muss proportional zur Spindeldrehzahl sein. Ist die Vorschubgeschwindigkeit zu langsam, verweilt das Werkzeug an einem Punkt, erzeugt überschüssige Wärme und glasierte die Diamantmatrix. Ist die Vorschubgeschwindigkeit zu schnell, überschreitet die mechanische Belastung die Zerkleinerungskapazität des Diamantkorns, was zu schweren Kantenabplatzungen oder Werkzeugbruch führt.
Eine typische Betriebsformel zur Überprüfung der Vorschubgeschwindigkeiten besteht darin, mit etwa 150 mm/min bis 500 mm/min zu beginnen und nach oben anzupassen, wenn die Stabilität der Einrichtung es zulässt. Der Werkzeuglauf ist eine weitere Variable, die überprüft werden muss. Hochfrequenzspindeln müssen mit hochpräzisen Spannzangen gewartet werden. Eine Unwucht von sogar 0,01 mm kann die Aufprallkraft auf einer Seite des Werkzeugs verdoppeln, was vorzeitigen Verschleiß an der Hälfte des Diamantumfangs verursacht und ungleichmäßige Gravurtiefen produziert.
BAINENG CNC Ingenieurstandards betonen die Integration von starren Maschinenrahmen mit hochpräzisen Spindeln, um Vibrationen zu minimieren. Wenn die vibrationalen Harmoniken kontrolliert werden, halten die Diamantwerkzeuge konstanten Kontakt mit dem Glas, was zu einem saubereren Schnitt führt und die Lebensdauer der Werkzeuge um bis zu 30 % verlängert.
Auswahl von Werkzeugen für verschiedene Glaszusammensetzungen
Nicht alle Glasmaterialien verhalten sich unter einer CNC-Spindel identisch. Die chemische Zusammensetzung des Glases beeinflusst seine Härte, Sprödigkeit und thermischen Eigenschaften.
Soda-Lime-Glas: Der häufigste Glastype, der in architektonischen und Möbelanwendungen verwendet wird. Es ist relativ weich, aber anfällig für Abplatzungen. Standard-sinterte Diamantwerkzeuge mit mittlerer Körnung (240 Mesh) sind im Allgemeinen für Hochproduktionsläufe auf Soda-Lime-Platten geeignet.
Borosilikatglas: Bekannt für seine niedrige thermische Ausdehnung, ist dieses Glas härter und widerstandsfähiger gegen thermischen Schock als Soda-Lime. Es erfordert schärfere, elektroplattierte Diamantwerkzeuge oder weicher gebundene gesinterte Werkzeuge, die frischen Diamant schnell freisetzen, um ein Verglasen zu verhindern.
Geschmolzene Siliziumdioxid und Quarz: Extrem harte und abrasive Materialien. Die Bearbeitung dieser erfordert spezialisierte metallgebundene Diamantwerkzeuge, langsamere Vorschubgeschwindigkeiten und hochkonzentrierte Kühlsysteme, um den schnellen Werkzeugverschleiß zu bewältigen.
Tempered Glass: Es ist eine grundlegende Regel der Glasverarbeitung, dass gehärtetes Glas nicht bearbeitet oder tief graviert werden kann. Jede Durchdringung der kompressiven Oberflächenschicht führt dazu, dass das gesamte Blatt zerbricht. Alle CNC-Routing-, Bohr- und Gravurarbeiten müssen vor dem Wärmebehandlungsprozess auf den geglühten Glasplatten abgeschlossen werden.
B2B Beschaffung und Werkzeuglebensdauer-Management
Für Einkaufsleiter und Produktionsleiter ist die Verfolgung des Werkzeugverbrauchs der Schlüssel zur Aufrechterhaltung stabiler Betriebskosten. Die Implementierung eines strukturierten Systems zur Verfolgung des Werkzeugverschleißes ermöglicht es den Fabriken, vorherzusagen, wann ein Bohrer ausfallen wird, bevor er ein wertvolles Glaswerkstück ruiniert.
Die Standardisierung von Werkzeuggrößen über verschiedene Produktionslinien vereinfacht das Bestandsmanagement. Anstatt Dutzende von maßgeschneiderten Formen zu lagern, verwenden viele Einrichtungen einen Kernsatz von Standard-V-Nut- und Kugelkopffräswerkzeugen und passen ihre CNC-Programmpfade an, um verschiedene visuelle Effekte zu erzielen. Wenn maßgeschneiderte Werkzeuge erforderlich sind, sorgt die Partnerschaft mit einem erfahrenen Hersteller wie BAINENG CNC dafür, dass der Werkzeugschaft, die Bindehärte und die Diamantkörnung genau auf die Spindelspezifikationen Ihrer Maschinen abgestimmt sind.
Häufig gestellte Fragen
F1: Warum nutzen sich meine Glasgravurbohrer ungleichmäßig ab?
A1: Ungleichmäßiger Verschleiß wird typischerweise durch hohe Spindelunwucht oder falsche Werkzeugausrichtung verursacht. Wenn der Spannzangen abgenutzt oder verschmutzt ist, dreht sich der Bohrer leicht dezentral, was dazu führt, dass nur eine Seite des Werkzeugs den primären Kontakt mit dem Glas hat. Diese ungleiche Belastung führt zu schnellem Verschleiß auf einer Seite und kann zu vorzeitigem Werkzeugbruch führen.
F2: Kann ich dieselben Diamantbohrer sowohl für Glas als auch für Steinbearbeitung verwenden?
A2: Während beide Materialien Diamantwerkzeuge erfordern, unterscheidet sich die Bindehärte. Stein ist im Allgemeinen abrasiver, aber weniger spröde als Glas. Die Verwendung von Steingravurbohrern auf Glas kann zu übermäßigen Absplitterungen führen, da die Bindung möglicherweise zu hart ist, was verhindert, dass sich das Werkzeug schnell genug selbstschärft, um die saubere Schneidwirkung zu erhalten, die für Glas erforderlich ist.
F3: Wie erkenne ich, wann ein gesinterter Diamantbohrer geschärft werden muss?
A3: Ein gesinterter Bohrer muss geschärft werden, wenn Sie eine Abnahme der Schnittgeschwindigkeit, eine Erhöhung der Spindelbelastung oder sichtbare Glasur bemerken (wenn die Metallbindung poliert aussieht und keine Diamantkörnung auf der Oberfläche fühlbar ist). Das Führen des Werkzeugs durch einen weichen Siliziumkarbid-Schärfstein entfernt die glasierte Metalloberfläche und legt neue Diamantkörner frei.
F4: Was ist der optimale Kühlmitteldruck für CNC Glasgravur?
A4: Für detaillierte Gravuren sind Volumen und Richtung wichtiger als ultra-hoher Druck. Ein stetiger Fluss von 2 bis 4 Bar ist in der Regel ausreichend, vorausgesetzt, die Düsen sind so positioniert, dass sie die Glas-Schlämme direkt aus der Schneidzone abspülen. Für tiefes Fräsen oder Bohren sind interne Spindelkühlsysteme, die höhere Druckwerte liefern, vorteilhaft.
F5: Ist es möglich, Glas ohne Wasser-Kühlmittel zu gravieren?
A5: Trockengravur wird für die industrielle Produktion nicht empfohlen. Ohne Kühlmittel verursacht die lokale Hitze sofortige Mikrorisse entlang des Schnittpfades, ruiniert das Diamantwerkzeug innerhalb von Sekunden aufgrund der thermischen Zersetzung der Bindung und erzeugt gefährlichen Glasstaub, der Gesundheitsrisiken für die Bediener darstellt.
Anfrage und Beratung
Die Auswahl der richtigen Werkzeugparameter ist ein direkter Weg zur Reduzierung der Produktionsausschussraten und zur Senkung Ihrer Kosten-pro-Teil-Metriken. Wenn Ihre Produktionslinie Probleme mit der Kantenqualität, einer kurzen Werkzeuglebensdauer oder inkonsistenten Gravurtiefen hat, steht Ihnen unser Ingenieurteam gerne zur Verfügung.
Bitte kontaktieren Sie BAINENG CNC mit Ihren aktuellen Maschinenspezifikationen, Glasarten und Zeichnungsprofilen. Wir können maßgeschneiderte Empfehlungen zur Auswahl der Diamantkörnung, Bindetypen und Spindelparameter geben, die auf Ihre spezifischen Fertigungsanforderungen zugeschnitten sind.