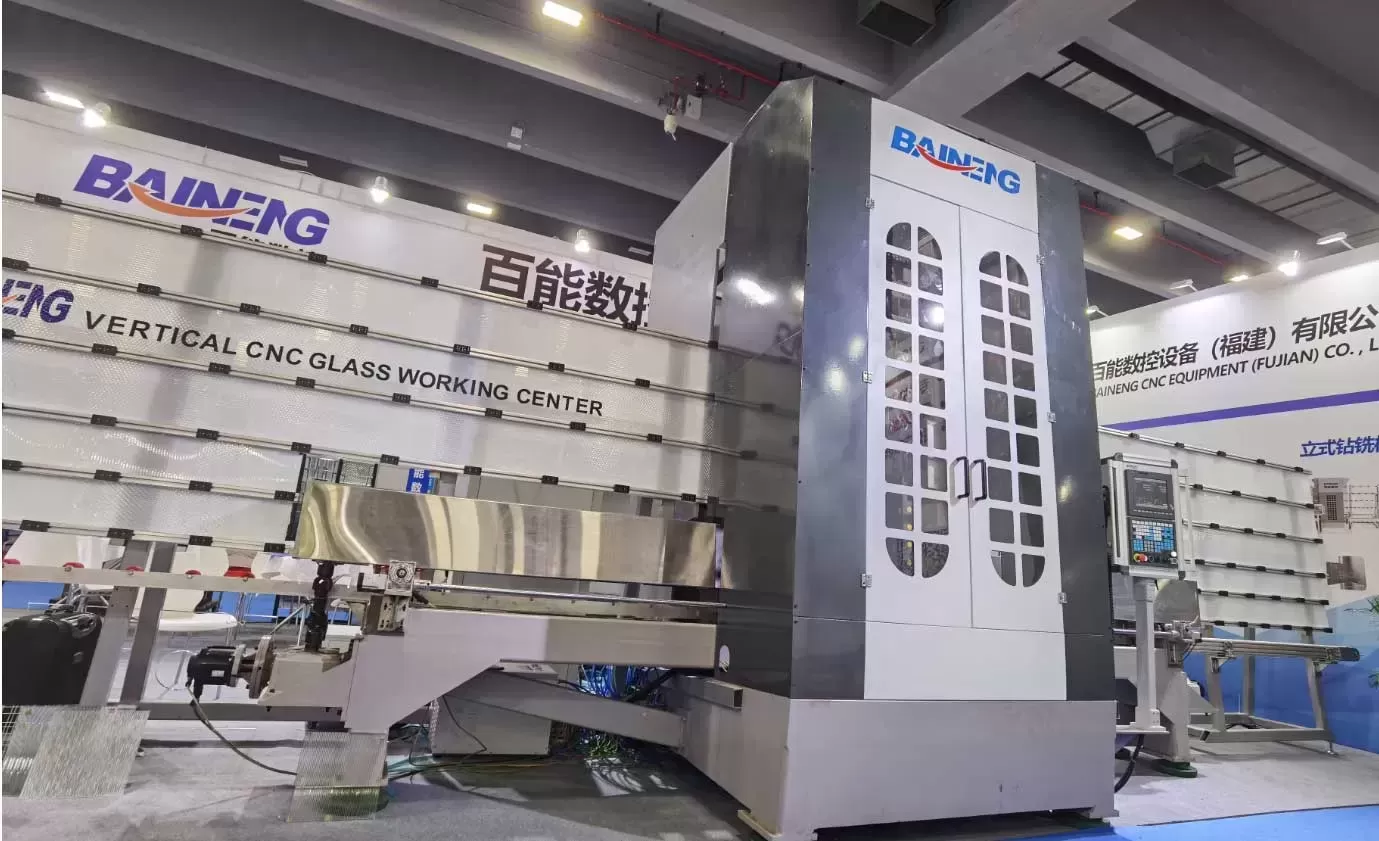
 Manuel de la machine de perçage et fraisage vertical pour verre
 Atelier Baineng 5


-
Machine de gravure sur verre CNC vs. Laser : Quelle offre une meilleure précision ?
Comparez la précision des machines de gravure sur verre CNC par rapport aux systèmes laser. Découvrez la qualité des bords, le contrôle de la profondeur et les temps de cycle. Demandez un test personnalisé de BAINENG CNC maintenant !
-
.webp "CNC vs. Laser : Comparaison des prix et performances des machines de gravure sur verre (Mise à jour 2026)")
CNC vs. Laser : Comparaison des prix et performances des machines de gravure sur verre (Mise à jour 2026)
Vous recherchez le dernier prix des machines de gravure sur verre ? Comparez les coûts de gravure sur verre CNC et laser, les capacités de profondeur, le ROI et les spécifications en 2026. Obtenez un devis gratuit de BAINENG CNC dès aujourd'hui !
-
Génie mécanique et utilité industrielle de la machine de gravure sur verre CNC
Une analyse approfondie de la conception des machines de gravure sur verre CNC, de la mécanique des broches, des variables d'outillage et des applications industrielles B2B de haute précision.
-
.webp "Meilleures machines CNC de gravure sur verre : Critères de sélection technique pour les acheteurs industriels")
Meilleures machines CNC de gravure sur verre : Critères de sélection technique pour les acheteurs industriels
Guide technique pour sélectionner les meilleures machines CNC de gravure sur verre pour la production industrielle. Comparez la puissance de la broche, la précision, l'ATC, les tables à vide et l'intégration logicielle. Avis d'experts de BAINENG CNC.
-
Équipement de fabrication de verre : Un aperçu | Perspectives professionnelles sur la gravure CNC
Aperçu professionnel de l'équipement de fabrication de verre avec un focus approfondi sur la technologie de gravure CNC sur verre, les paramètres techniques, les points sensibles de l'industrie et les solutions d'automatisation. Perspectives d'experts de BAINENG CNC.
-
Gravure CNC sur verre vs Gravure chimique CNC sur verre : Une comparaison technique et orientée application
Comparaison technique professionnelle entre la gravure CNC sur verre et la gravure chimique CNC sur verre. Analyse détaillée des outils, des paramètres de broche, de l'intégrité de surface et des recommandations spécifiques aux applications pour les acheteurs B2B dans l'industrie du traitement du verre.
-
.webp "Gravure CNC sur verre vs Gravure CNC sur verre : Une analyse technique approfondie pour les acheteurs industriels")
Gravure CNC sur verre vs Gravure CNC sur verre : Une analyse technique approfondie pour les acheteurs industriels
Pour les ingénieurs de fabrication et les spécialistes des achats dans les secteurs de l'architecture, de l'automobile et du verre décoratif, le choix de la méthode de traitement subtractif correcte est crucial. Bien que la gravure sur verre CNC et la gravure chimique sur verre CNC soient utilisées pour des modifications de surface, leurs principes physiques sous-jacents, les géométries réalisables et l'impact mécanique sur le substrat diffèrent considérablement. Faire un choix non informé entraîne des taux de rejet accrus, une résistance du verre compromise et des flux de production inefficaces. Cette analyse fournit une comparaison au niveau des composants de ces deux technologies, intégrant une terminologie spécifique à l'industrie et des solutions pratiques pour des environnements de production à forte mixité et faible volume.1. Définir les Deux Processus : Mécanismes d'Élimination de MatériauComprendre la distinction commence au niveau microscopique de l'interaction des matériaux. La gravure sur verre CNC est un processus mécanique de formation de copeaux, tandis que la gravure chimique sur verre CNC est principalement un processus d'érosion de surface ou de réaction chimique.1.1 Gravure sur Verre CNC : Fraisage Mécanique sur Substrats FragilesCette méthode utilise un axe rotatif équipé d'outils à pointe de diamant ou de diamant polycristallin (PCD). À des vitesses de broche allant de 8 000 à 40 000 RPM, l'outil pénètre physiquement la surface du verre, coupant des particules microscopiques pour créer des rainures en V, des canaux à fond plat ou des reliefs 3D complexes. La profondeur de coupe (DoC) dépasse généralement 0,3 mm et peut atteindre jusqu'à 5 mm sur du verre recuit, en fonction de la géométrie de l'outil et des vitesses d'alimentation. Les principaux défis techniques incluent l'ébréchage des bords (également connu sous le nom de "fritting"), la gestion de l'usure des outils et la génération de micro-fissures sous-surface qui réduisent la résistance à la flexion. L'inondation de liquide de refroidissement ou la lubrification par brouillard est obligatoire pour éliminer les débris et prévenir les fractures par choc thermique.1.2 Gravure Chimique sur Verre CNC : Satinage de Surface Abrasif ou ChimiqueDans un contexte professionnel B2B, "gravure CNC" fait presque exclusivement référence à l'usinage par jet abrasif contrôlé par ordinateur (AJM) ou, moins couramment, à la gravure acide à motif de résistant. Les systèmes AJM accélèrent des particules abrasives d'oxyde d'aluminium ou de carbure de silicium (50–150 µm) à travers une buse contrôlée par CNC. La vitesse d'impact des particules (200–300 m/s) provoque une fracture fragile localisée, produisant une apparence diffuse et givrée. Contrairement à la gravure, l'élimination de matériau est limitée à 0,025–0,125 mm, préservant le plan de surface du verre d'origine. La gravure chimique implique le traçage CNC d'un masque résistant à l'acide, suivi d'une immersion dans des solutions à base d'acide fluorhydrique, mais ce processus est en déclin en raison des réglementations de sécurité et des contraintes d'élimination des déchets. Par conséquent, la gravure CNC moderne s'aligne sur les systèmes abrasifs à sec.2. Paramètres Techniques et Métriques de PerformanceLe choix entre les deux technologies nécessite des comparaisons quantitatives sur cinq vecteurs de performance : rugosité de surface, tolérance réalisable, intégrité des bords, vitesse de traitement et exigences de post-traitement.Rugosité de Surface (Ra) : Les surfaces gravées produisent généralement Ra 1,6–3,2 µm en raison des marques d'outils. Les surfaces gravées (abrasives) atteignent Ra 3,2–6,3 µm mais avec des propriétés de diffusion isotropes, préférées pour le verre de confidentialité.Résolution de Motif : La gravure CNC atteint des tailles de caractéristiques minimales de 0,2 mm (en utilisant des micro-outils), tandis que la gravure abrasive atteint 0,5–1,0 mm en raison de l'éclatement des particules. La gravure chimique offre une résolution de 0,05 mm, mais avec un débit inférieur.Uniformité de profondeur : La gravure offre une consistance de profondeur de ±0,05 mm sur de grands panneaux (2 x 4 m), essentielle pour les surfaces tactiles. La profondeur de gravure varie de ±20 % en raison de l'espacement de la buse et de la dynamique d'écoulement des particules.Risque d'ébréchage des bords : La gravure sur verre fin (0,3 mm. La gravure ne produit pas d'ébréchures directionnelles, préservant la résistance des bords.Charge thermique : La gravure génère des points chauds locaux (jusqu'à 400 °C) nécessitant un refroidissement actif ; la gravure est un processus à froid adapté au verre chimiquement renforcé ou trempé (jusqu'à 120 MPa de compression de surface).3. Flux de travail spécifiques à l'application et points de douleur de l'industrieChaque technologie répond à des points de douleur distincts dans la fabrication. Comprendre cela élimine les itérations coûteuses d'essai-erreur.3.1 Cas d'utilisation principaux pour la gravure de verre CNCPanneaux de caractéristiques architecturales : Incisions profondes (≥1 mm) qui projettent des ombres, utilisées dans les cloisons de luxe des hôtels et les portes d'ascenseur.Instrumentation et échelles : Lignes de référence marquées avec précision sur les équipements de laboratoire ou les dispositifs médicaux nécessitant une résistance à l'usure.Art en relief tridimensionnel : Chemins d'outils multi-étapes créant des dégradés de translucidité dans du verre flotté épais (>10 mm).Surfaces antidérapantes : Motifs de grille ou de rainures linéaires atteignant un coefficient de friction >0,6 sur des marches en verre mouillé.Un point de douleur persistant dans l'industrie est la programmation de chemins d'outils lisses qui évitent le temps d'arrêt de l'outil, ce qui provoque la propagation des fissures. Les logiciels CAM avancés avec des stratégies de fraisage trochoïdal réduisent les forces de passage de 40 %, minimisant le risque de fracture. BAINENG CNC intègre une telle génération de chemin d'outils adaptatif directement dans ses post-processeurs, spécifiquement calibrés pour les grades de verre flotté et de borosilicate.3.2 Cas d'utilisation principaux pour la gravure de verre CNCBandes de confidentialité produites en masse : Bandes dépoli de 50 à 200 mm de large sur le verre de cloison de bureau, traitées à des vitesses linéaires de 200 mm/s.Couvercles d'affichage anti-reflets : Finitions mates à faible diffusion pour les moniteurs médicaux et les panneaux HMI industriels.Marquage de logo et de marque : Marques opaques à fort contraste sur des plaques de cuisson en verre trempé ou des refroidisseurs à vin (risque de micro-fissures nul).Couches de diffusion de lumière : Zones gravées avec une brume contrôlée (30–85 %) pour des applications d'éclairage LED.Le principal défi pour la gravure CNC est le colmatage des buses et l'écoulement abrasif incohérent, entraînant des finitions striées. Les systèmes de rétroaction en boucle fermée avec des capteurs acoustiques, comme mis en œuvre dans certains modèles haut de gamme, ajustent dynamiquement les vitesses d'alimentation pour maintenir une densité d'impact de particules uniforme. BAINENG CNC a résolu ce problème en utilisant des séparateurs à double cyclone qui maintiennent une consistance de taille de particules abrasives de 99,5 % sur des cycles de production de 8 heures.4. Analyse comparative : compromis techniquesPour faciliter une décision basée sur des preuves, le tableau ci-dessous contraste 12 paramètres critiques pour la planification de la production B2B.ParamètreGravure au laser CNCGravure au laser CNC (Abrasif)Épaisseur de traitement maximaleVerre trempé de 2 à 25 mm1 à 19 mm (tout type, y compris le verre trempé)Taux d'enlèvement de matériau typique10 à 50 mm³/min200 à 800 mm³/min (basé sur la surface)Durée de vie de l'outil/consommable150 à 300 mètres linéaires par outil diamant25 à 50 kg d'abrasif par 100 m² de surface gravéeRayon de coin minimum0,15 mm (en utilisant des outils de rayon)0,5 mm (en raison du diamètre de la buse)Dégradation de la résistance du verreRéduction de 25 à 40 % de la résistance à la flexionPost-traitement requisPolissage des bords (si ébréché), lavageEssuyage à sec ou soufflage d'air ioniséComplexité de l'outilTable à vide + pinces mécaniquesTable à vide uniquement (faible force de coupe)Convient pour le verre courbéOui, avec CNC à 5 axesOui, avec positionnement de buse robotique5. Flux de travail combinés : Quand hybrider la gravure et la gravure au laserPlusieurs produits de grande valeur bénéficient de la gravure et de la gravure au laser séquentielles sur le même pièce. Par exemple, un logo gravé en profondeur (fournissant un retour tactile) combiné à un givre gravé environnant (contraste visuel) est courant dans les panneaux d'appareils haut de gamme. Cependant, le séquençage est critique : la gravure doit être effectuée en premier pour éviter l'infiltration de particules abrasives dans les rainures gravées en profondeur, ce qui complique le nettoyage. BAINENG CNC propose des configurations à double tête : un axe pour la gravure au diamant, une buse à jet abrasif, avec changement automatique d'outil et commutation d'extraction de poussière. Cela réduit la gestion du travail en cours de 60 % pour les fabricants produisant des carreaux de verre décoratifs ou des cabines de douche avec des motifs complexes.6. Sélection de la bonne technologie : Une matrice de décision pour les responsables des achatsLors de l'évaluation des équipements de capital pour le traitement du verre, utilisez le système de notation pondéré suivant basé sur vos spécifications de produit. Attribuez des scores de 1 à 5 pour chaque critère.Critère 1 : Perception de profondeur requise. Besoin de profondeurs >0,3 mm ? → Gravure. Seulement satinage de surface ? → Gravure au laser.Critère 2 : Type de verre. Le verre trempé ou renforcé par la chaleur interdit la gravure (risque élevé de casse). La gravure au laser est la seule option sûre.Critère 3 : Attente de débit. Pour plus de 500 m²/semaine de motifs de givre simples, la gravure au laser abrasive avec un réseau de buses multiples est significativement plus rapide que la gravure.Critère 4 : Exigence de qualité des bords. Si le produit fini ne nécessite pas de polissage secondaire des bords ou si le motif s'approche à moins de 5 mm du bord du verre, la gravure au laser élimine l'ébréchage.Critère 5 : Infrastructure de maintenance. La gravure nécessite un réglage précis des outils et une gestion des fluides de refroidissement ; la gravure au laser nécessite un stockage de médias abrasifs et des collecteurs de poussière. Évaluez vos capacités d'atelier existantes.Pour les fabricants produisant de courtes séries de pièces hautement personnalisées (par exemple, des studios de design d'intérieur), la flexibilité d'une seule machine qui effectue les deux fonctions - comme les systèmes hybrides - compense l'investissement initial plus élevé.7. Questions Fréquemment Posées (FAQ)Q1 : La gravure au laser CNC sur verre peut-elle créer une texture de surface tactile (sensible au toucher) ?A1 : La gravure abrasive traditionnelle produit une surface lisse mais mate avec une texture minimale détectable par le toucher (profondeurQ2 : La gravure au laser CNC compromet-elle la résistance du verre trempé thermiquement ?A2 : Oui, de manière significative. La gravure après le trempage crée des zones de contrainte qui provoquent presque toujours une fracture instantanée en raison de la violation de la couche de compression résiduelle (69–110 MPa). En revanche, la gravure effectuée après le trempage — avec un jet abrasif à basse pression — ne pénètre pas la couche de compression, préservant ainsi l'intégrité mécanique. Par conséquent, pour toute application de verre de sécurité (par exemple, balustrades, fenêtres latérales automobiles), seule la gravure CNC est autorisée.Q3 : Quel est le rapport d'aspect maximal réalisable pour les canaux gravés dans le verre ?A3 : En utilisant la gravure en un seul passage avec des outils en diamant en forme de V, un rapport profondeur-largeur de 1:1 est typique (par exemple, 0,5 mm de profondeur x 0,5 mm de large). Pour des micro-canaux nécessitant des rapports d'aspect plus élevés (2:1), un perçage à plusieurs passages avec des fraises est nécessaire, mais cela augmente le temps de cycle de 3 à 5 fois et risque l'accumulation de chaleur. Un équipement spécialisé de fabricants comme BAINENG CNC qui intègre une assistance par broche ultrasonique peut atteindre des rapports de 1,5:1 sur du verre borosilicate sans éclats.Q4 : En quoi la gravure chimique CNC diffère-t-elle de la gravure abrasive dans le traitement industriel du verre ?A4 : La gravure chimique utilise de l'encre résistante aux acides tracée par CNC (masque) suivie d'un bain de composés d'acide fluorhydrique. Elle produit une finition ultra-lisse et brillante sans aucune marque d'impact de particules visible, et la définition des bords peut être aussi fine que 0,05 mm. Cependant, les inconvénients incluent l'élimination des déchets dangereux, des temps de traitement plus longs (masquage + réaction + neutralisation) et un coût unitaire plus élevé pour de faibles volumes. La gravure abrasive est préférée pour la production en grande quantité de motifs simples (par exemple, bandes linéaires) car elle est sèche, plus rapide (jusqu'à 30 m/min de vitesse linéaire) et génère uniquement des déchets de poussière inerte.Q5 : Puis-je utiliser la même machine CNC pour à la fois graver et échantillonner sans changer de matériel ?A5 : Les routeurs CNC standard ne peuvent pas effectuer de manière interchangeable les deux fonctions car la gravure nécessite un broyeur à couple élevé avec un système de refroidissement, tandis que l'échantillonnage nécessite un système de livraison d'abrasifs, d'extraction de poussière et une buse capable de résister à l'érosion des particules. Cependant, des plateformes hybrides spécialisées—comme celles disponibles chez BAINENG CNC—disposent de deux têtes de traitement indépendantes sur une seule grue. Elles partagent les mêmes servomoteurs et contrôleur, permettant un passage automatisé entre la gravure et l'échantillonnage dans le même programme G-code. Cette configuration est idéale pour les fabricants produisant du verre décoré avec des éléments à la fois profonds et givrés.Q6 : Quel processus offre une meilleure clarté optique pour la gravure sur le revers (marquage de la deuxième surface) ?A6 : Pour le marquage de la deuxième surface (gravure de l'arrière du verre transparent vu de l'avant), l'échantillonnage offre une clarté supérieure car son givre fin et isotrope reflète la lumière de manière uniforme, apparaissant comme une marque blanche brillante sans distorsion. La gravure profonde sur la deuxième surface crée des effets prismatiques qui brouillent le texte ou les logos fins. Par conséquent, pour des applications comme les étiquettes d'exposition de musée ou les vitrines, l'échantillonnage CNC est la technique préférée.8. Optimiser votre ligne de production avec des équipements sur mesureLes décisions entre la gravure CNC et l'échantillonnage ne devraient jamais être basées uniquement sur des devis initiaux, mais sur l'adéquation totale du cycle de vie à votre gamme de produits. Évaluez le traitement des échantillons : demandez aux fournisseurs de produire la géométrie de pièce la plus complexe sur leurs machines, mesurant la qualité des bords avec une loupe 10x et évaluant les temps de cycle. Pour les transformateurs de verre cherchant à s'étendre dans des composants architecturaux ou automobiles de haute valeur, les systèmes hybrides offrent une protection contre l'évolution des demandes du marché. BAINENG CNC fournit un support en ingénierie d'application pour analyser vos types de verre, votre bibliothèque de motifs et vos prévisions de volume, livrant une configuration de machine adaptée à vos exigences techniques spécifiques.Prêt à éliminer l'essai-erreur de votre flux de traitement du verre ?Notre équipe d'ingénierie chez BAINENG CNC propose une consultation technique gratuite : soumettez vos dessins CAD et vos objectifs de volume de production. Nous vous retournerons une recommandation de processus spécifiant les paramètres de gravure/échantillonnage, les temps de cycle estimés et l'architecture de machine optimale. Pas de devis génériques—uniquement des solutions basées sur les données.Envoyez votre demande àkobexu@bai-neng.com avec pour objet “Analyse de traitement du verre” — incluez vos dimensions maximales de panneau, type de verre (recuit/tempéré/borosilicate), et un PDF de motif d'échantillon. Un ingénieur senior en applications répondra dans les 2 jours ouvrables.
-
Meilleurs outils logiciels de gravure sur verre pour applications CNC industrielles
Dans le domaine de l'gravure sur verre CNC industrielle, la pile logicielle est aussi critique que la précision mécanique de la machine. Le verre est un matériau impitoyable—fragile, sensible au stress thermique et sujet aux micro-fissures. Sélectionner le bon outil logiciel détermine si votre ligne de production atteint des détails sub-millimétriques sans éclats de bord ou fait face à des taux de rebut inacceptables. Ce guide analyse les principales solutions logicielles conçues pour la gravure sur verre CNC à diamant, rotative et multi-axes. Nous nous concentrons sur les paramètres techniques, les stratégies de chemin d'outil et les réglages spécifiques aux matériaux qui offrent des résultats cohérents. Pour les opérations nécessitant une synergie matérielle-logicielle sans faille, les systèmes BAINENG CNC sont validés avec toutes les plateformes mentionnées, offrant des post-processeurs préconfigurés et des bibliothèques de matériaux.Exigences techniques de la gravure sur verre CNC : Pourquoi l'architecture logicielle est importanteLa gravure sur verre diffère fondamentalement de l'usinage des métaux ou du bois. La haute résistance à la compression du matériau mais sa faible résistance à la traction exigent des capacités logicielles spécifiques :Contrôle de micro-profondeur : les profondeurs de gravure varient généralement de 0,05 mm à 0,5 mm. Le logiciel doit prendre en charge des mouvements incrémentiels de l'axe Z avec des résolutions ≤1µm.Suppression des vibrations et des bruits : algorithmes de chemin d'outil qui évitent les changements directionnels brusques, mettant plutôt en œuvre des rampes d'entrée/sortie tangentielles.Gestion thermique : stratégies de refroidissement intégrées (brume ou assistance à l'air) coordonnées avec les commandes marche/arrêt de la broche via des codes M.Compensation de distorsion vectorielle : les surfaces en verre sont rarement parfaitement planes. Le logiciel doit permettre la cartographie de surface basée sur des sondes et l'ajustement adaptatif de la hauteur du chemin d'outil.Simulation d'évacuation des copeaux : pour éviter la recoupe de particules de verre qui causent des micro-fissures.Les solutions héritées échouent souvent à ces exigences. Les outils professionnels doivent inclure une base de données d'outils spécifique au matériau, un support pour les fraises à diamant et les meules électroplaquées, et des post-processeurs qui génèrent un G-code fluide avec des vitesses d'avance optimisées (généralement 300–800 mm/min pour la gravure, 1500–2500 mm/min pour les déplacements).Analyse complète des principaux logiciels de gravure sur verreBasé sur des métriques de déploiement industriel et la compatibilité avec les graveurs de verre CNC multi-axes, les outils suivants représentent la norme actuelle pour les environnements de production B2B.1. Vectric VCarve Pro – Norme industrielle pour la gravure sur verre 2.5DVCarve Pro est largement adopté pour le verre en raison de son moteur de chemin d'outil intuitif mais puissant qui gère les opérations de sculpture à v-bits et de traînée de diamant. Les principaux avantages techniques pour le traitement du verre :Chemin d'outil de cannelure pour verre texturé : crée des charges de copeaux uniformes lors de la gravure profonde, réduisant le risque de fracture de 40 % par rapport aux passes de profil standard.Base de données d'outils avec outils en diamant personnalisés : les utilisateurs définissent les angles inclus (90°, 120° pour la gravure grossière ; 60° pour les détails fins), les diamètres de pointe (0,1 mm-1,0 mm) et les taux de plongée (aussi bas que 50 mm/min pour le contact initial).Inlays automatiques pour assemblage verre-à-verre : génération précise de poches et de composants mâles pour le verre architectural décoratif.Cartographie de surface basée sur des sondes : le logiciel interpole les écarts de surface et modifie les hauteurs Z sur l'ensemble de la pièce, ce qui est critique pour les panneaux de verre grand format (jusqu'à 2x3 mètres).Pour l'intégration avec des contrôleurs industriels (Mach3, RichAuto, Syntec), VCarve Pro exporte du G-code standard. BAINENG CNC fournit des fichiers de post-traitement prêts à l'emploi pour toute sa série de graveurs de verre, éliminant ainsi l'édition manuelle du G-code.2. Autodesk Fusion 360 avec des stratégies de parcours d'outils spécifiques au verreLe module CAM de Fusion 360 offre une flexibilité inégalée pour les reliefs en verre 3D complexes et la gravure multi-facettes sur axes rotatifs. Ses cycles de dégagement adaptatifs, lorsqu'ils sont configurés correctement, préviennent le stress thermique en maintenant des angles d'engagement de l'outil constants. Réglages critiques pour le verre :Type et angle de rampe : utilisez des rampes hélicoïdales avec des angles de 1°-2° pour éviter les charges de choc sur les forets en diamant.Pas de finition : ≤0,05 mm pour des effets givrés de qualité optique, en utilisant des motifs spiraux parallèles ou morphés.Intégration de liquide de refroidissement : sorties M7/M8 pour les systèmes de brouillard synchronisés avec les parcours d'outils toutes les 20 secondes d'engagement continu.Personnalisation du post-traitement : permet la mise en œuvre du G93 alimentation inverse par temps pour une charge de copeaux constante sur les surfaces en verre courbes.Fusion 360 prend également en charge les cycles de sondage dynamique pour la variation d'épaisseur jusqu'à ±0,1 mm, ajustant automatiquement les parcours d'outils. Pour la production à faible volume et haute mixité, cette capacité réduit le temps de configuration de 65 %.3. LightBurn – Marquage assisté par laser et intégration rotativeBien qu'il soit principalement destiné aux graveurs laser, LightBurn est de plus en plus utilisé dans des stations CNC hybrides (laser + broche mécanique) pour le marquage pré-gravé ou l'annealing des bords. Pour le verre, sa force réside dans :Contrôle de la densité de puissance variable : pour créer des halos sans fissures avant la gravure mécanique.Assistant rotatif : cartographie précise des objets en verre cylindriques (bouteilles, béchers, tubes) avec compensation de diamètre.Ajustement du pont vectoriel : prévient la surchauffe sur des lignes étroites par un rampement de puissance intelligent.Cependant, pour la gravure mécanique pure du verre (marquages profonds et tactiles), LightBurn sert d'outil complémentaire. Les graveurs de verre industriels l'associent généralement à VCarve ou Fusion 360 pour un contrôle de profondeur complet.4. ArtCAM (Legacy) et Carveco – Art en verre 3D en relief élevéPour les panneaux en verre artistiques, les moules ou les bas-reliefs 3D, Carveco (successeur d'ArtCAM) reste une référence. Ses outils de sculpture en relief permettent le modélisation directe de textures complexes (vagues givrées, dégradés, conversion photoréaliste 2D en 3D). Caractéristiques techniques :Simulation de rugosité 3D : prédit l'apparence visuelle basée sur le pas de l'outil et la réfraction de la lumière dans le verre.Stratégies d'usinage en surplomb : pour des angles négatifs dans les moules en verre, utilisant des outils à nez de boule coniques (taper de 5° à 10°).Décimation des maillages STL : réduit la taille des fichiers à partir de scans haute résolution (par exemple, de 50 Mo à 5 Mo) sans perdre de détails de gravure.Les utilisateurs industriels combinent souvent Carveco pour la conception artistique et VCarve pour l'optimisation des parcours d'outils de qualité production.5. EnRoute – Usinage industriel du verre multi-zoneEnRoute excelle dans la gravure de verre en nid d'abeille pour de grandes séries (par exemple, plusieurs coques de smartphone en verre ou séries de carreaux). Son traitement basé sur des carreaux permet des paramètres de gravure séparés pour chaque zone — différentes profondeurs, motifs ou vitesses d'alimentation — dans une seule pièce. Autres fonctions haut de gamme :Bridage de chemin d'outil pour des ponts fragiles : ajoute automatiquement des micro-soutiens entre les sections gravées pour éviter la casse lors de la séparation finale des pièces.Finition 3D avec pas variable : réduit le pas près des bords où la concentration de stress est la plus élevée, de 0,08 mm à 0,02 mm.Mise à jour paramétrique directe de CAD à CAM : si le design du verre change (épaisseur ou motif), les chemins d'outil se mettent à jour sans réimportation.EnRoute se trouve généralement dans les lignes de gravure de verre architectural et de verre automobile à fort volume. Les plateformes de gravure de verre BAINENG CNC incluent par défaut des post-processeurs EnRoute pour un déploiement industriel sans couture.Résoudre les points de douleur spécifiques à l'industrie de la gravure de verre grâce à des logicielsAu-delà des fonctionnalités de base du logiciel, les lignes de production réelles font face à trois défis persistants. Les meilleurs outils logiciels abordent ces défis comme suit :Ébréchage des bords sur verre flotté : Solution = rampes d'entrée/sortie (2 mm d'extension linéaire au-delà de la ligne de coupe) combinées avec une profondeur de passe finale de 0,02 mm. La fonction ‘onglet’ de VCarve Pro peut être configurée comme micro-soutiens.Gravure inégale due à la déformation du verre : Solution = cycles de sondage avant chaque travail. La fonction ‘sonde adaptative’ de Fusion 360 crée une grille de jusqu'à 100 points pour de grandes feuilles (2x3 m), ajustant automatiquement les hauteurs Z des chemins d'outil. Amélioration de la précision de ±0,3 mm à ±0,03 mm.Micro-fracturation thermique lors de la gravure profonde (>0,3 mm) : Solution = cycles de perçage contrôlés par logiciel (2 mm de plongée, 0,05 mm de levée) tous les 5 mm de gravure linéaire. LightBurn et VCarve prennent en charge le perçage conditionnel basé sur la surveillance de la charge de l'outil via des boucles macro.De plus, les bibliothèques d'outils spécifiques aux matériaux sont indispensables. Le logiciel doit stocker pour chaque type de verre (verre sodocalcique, borosilicate, trempé) la vitesse de broche optimale (12 000–24 000 RPM pour le dragage au diamant ; 6 000–10 000 pour les fraises en carbure), le taux d'alimentation et la profondeur par passe. Les bibliothèques avancées incluent également le type de lubrification (brume d'eau vs. solution alcoolique).Sélectionner la bonne pile logicielle pour votre flux de travail de gravure de verre CNCUn flux de travail industriel typique comprend des couches de conception, CAM et de contrôle. Pour la gravure de verre, la pile recommandée comprend :Conception et préparation vectorielle : Adobe Illustrator (pour logos/texte) + Aspire/Carveco pour les reliefs 3D.Génération de chemin d'outil : VCarve Pro pour 2D/2.5D, Fusion 360 pour multi-axes/3D.Contrôle de la machine : Mach4, UCCNC ou RichAuto DSP avec des macros personnalisées pour le perçage du verre.Couche d'intégration : le package de pilotes unifié de BAINENG CNC, qui inclut des post-processeurs pré-testés pour tous les logiciels ci-dessus, garantissant que les vitesses de broche, le refroidissement et les cycles de sondage s'exécutent correctement. Cela réduit le temps de débogage de jours à minutes.Pour les entreprises traitant des milliers de panneaux de verre par mois, investir dans l'automatisation logicielle n'est pas optionnel. Des fonctionnalités telles que le traitement par lots, les modèles de chemin d'outil imbriqués et la compensation automatique de l'usure des outils impactent directement le rendement et la cohérence de la qualité.Un aspect souvent négligé est la fidélité de la simulation. La simulation standard de découpe à l'air est insuffisante pour le verre. Les meilleurs outils offrent une simulation de stress-chaleur basée sur les données de la bibliothèque de matériaux. Par exemple, la simulation avancée de Carveco calcule l'accumulation thermique à chaque point de chemin d'outil, alertant l'opérateur si une zone dépasse 60°C (point de ramollissement de nombreux revêtements en verre).Questions Fréquemment Posées (FAQ)Q1 : Le logiciel de gravure sur verre est-il compatible avec tous les contrôleurs CNC ? Ai-je besoin d'un post-processeur spécifique ?A1 : Pas directement. Chaque contrôleur CNC (Syntec, Fanuc, LinuxCNC, RichAuto) utilise un dialecte de G-code. Le logiciel doit exporter en utilisant un post-processeur correspondant. La plupart des logiciels professionnels comme VCarve Pro ou Fusion 360 incluent des post-processeurs génériques, mais pour des cycles de verre avancés (perçage, cartographie de sonde), des modifications personnalisées sont souvent nécessaires. BAINENG CNC fournit des post-processeurs validés pour tous ses graveurs de verre, éliminant les risques de compatibilité.Q2 : Quel logiciel gère le mieux la gravure en relief 3D sur des surfaces en verre courbées (par exemple, bouteilles de vin ou dômes en verre) ?A2 : Pour la gravure sur verre courbé avec un axe rotatif, Fusion 360 avec son module d'enroulement à 4 axes est le meilleur choix. Il permet de cartographier des reliefs 3D sur des coordonnées cylindriques tout en maintenant une vitesse de surface constante. L'assistant rotatif de LightBurn est plus rapide pour des marquages 2D simples, mais manque de modulation réelle de l'axe Z en 3D. Pour des œuvres d'art en verre 3D haut de gamme, Carveco associé à un accessoire rotatif et à un graveur de verre CNC 4 axes BAINENG offre des résultats supérieurs.Q3 : Comment puis-je éviter les éclats lors de la gravure près des bords du verre trempé ?A3 : Les éclats de bord se produisent en raison de la concentration de stress. Solutions logicielles : utilisez la fonction « dernier passage décalé » de VCarve Pro – définissez un passage final de 0,02 mm à 50 % de la vitesse d'alimentation. De plus, concevez des chemins d'outil pour commencer à 5 mm à l'intérieur du bord et se déplacer progressivement vers l'extérieur. La fonction « pont » d'EnRoute laisse des micro-connexions de 0,1 mm le long du bord qui sont manuellement brisées après la gravure. Toujours pré-annealer les bords si possible.Q4 : Existe-t-il un logiciel open-source ou gratuit adéquat pour la gravure professionnelle sur verre ?A4 : Des outils gratuits comme Inkscape (avec le plugin Gcodetools) ou ESTLCAM peuvent gérer une gravure de ligne 2D simple sur verre, mais ils manquent de contrôle de profondeur, de cycles de perçage par peck et de bibliothèques de matériaux spécifiques au verre. Pour la production B2B où les rejets sont coûteux, les solutions open-source ne sont pas recommandées en raison de l'absence de simulation thermique et de sondage adaptatif. Les logiciels commerciaux se rentabilisent grâce à la réduction des chutes et à une meilleure qualité de finition de surface.Q5 : Le logiciel doit-il prendre en charge des images en niveaux de gris haute résolution pour la gravure photo sur verre ?A5 : Oui, si vous produisez des gravures sur verre photo-réalistes (par exemple, plaques commémoratives ou portraits décoratifs). VCarve Pro et LightBurn ont des modules de gravure photo dédiés qui convertissent des images en niveaux de gris 16 bits en chemins d'outil à profondeur variable. Le logiciel calcule la densité de points et la profondeur (zones sombres = gravure plus profonde). Pour de meilleurs résultats, utilisez une mèche à diamant avec une pointe de 0,1 mm et un pas de 0,04 mm. La résolution doit prendre en charge au moins 300 DPI d'entrée.Q6 : Le même logiciel peut-il être utilisé pour la gravure sur verre et le perçage du verre (par exemple, des trous traversants pour le matériel) ?A6 : Oui, des logiciels CAM avancés comme Fusion 360 incluent des cycles de perçage spécifiquement pour les matériaux fragiles. Les paramètres tels que la profondeur de passe (0,1 mm par passe), le retrait complet et la réduction de la vitesse de broche au moment de la rupture sont configurables. Cependant, le perçage à travers le trou nécessite souvent des forets à cœur en diamant, et le logiciel doit prendre en charge le retrait sans temps de pause. Le module de perçage de VCarve Pro est limité aux trous peu profonds (
-
La polyvalence des machines de gravure sur verre CNC en Chine
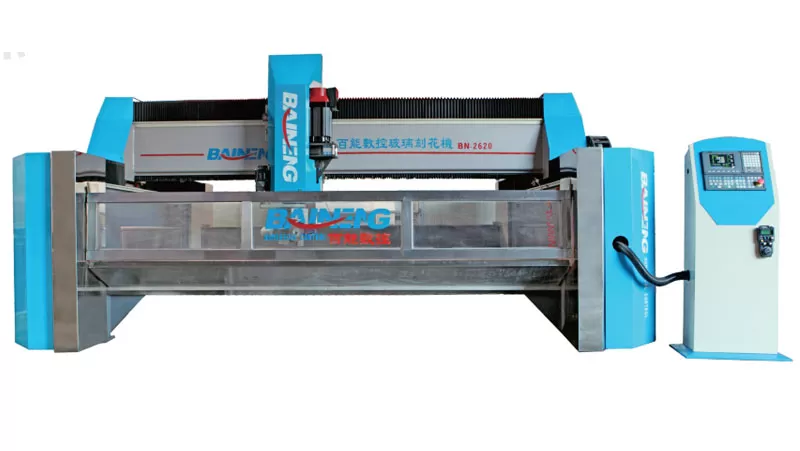
La Chine est devenue un acteur majeur de l'industrie mondiale de la fabrication, en particulier dans le domaine des machines CNC (Contrôle Numérique par Ordinateur). Parmi les différents types de machines CNC, les machines de gravure sur verre CNC ont gagné en importance en raison de leur précision, de leur polyvalence et de leur large éventail d'applications. Ce blog explorera les différents aspects des machines de gravure sur verre CNC en Chine, mettant en lumière leurs caractéristiques, avantages, applications et tendances du marché.Qu'est-ce qu'une machine de gravure sur verre CNC ?Une machine de gravure sur verre CNC est un type d'équipement CNC spécifiquement conçu pour graver des designs, des motifs et du texte sur des surfaces en verre. Ces machines utilisent une technologie informatique avancée pour contrôler le processus de gravure avec une grande précision, permettant des designs complexes et détaillés qui seraient difficiles à réaliser manuellement. Les machines de gravure sur verre CNC sont largement utilisées dans des industries telles que l'architecture, l'automobile, la décoration et l'électronique.Caractéristiques des machines de gravure au verre CNCHaute précision et exactitudeLes machines de gravure au verre CNC sont connues pour leur précision et leur exactitude exceptionnelles. Le système contrôlé par ordinateur garantit que chaque découpe et gravure est exécutée avec exactitude, résultant en des lignes nettes et précises et des designs détaillés. Ce niveau de précision est crucial pour les applications où des motifs complexes et des détails fins sont requis.Polyvalence dans le designCes machines peuvent gérer une large gamme de complexités de design, allant de textes simples à des motifs et images élaborés. La polyvalence dans le design est réalisée grâce à un logiciel sophistiqué qui permet aux opérateurs de créer et d'importer des designs à partir de divers programmes de design graphique.Opération AutomatiséeL'automatisation du processus de gravure réduit le besoin d'intervention manuelle, minimisant le risque d'erreur humaine et augmentant l'efficacité globale. Le système automatisé permet également d'effectuer des tâches répétitives de manière cohérente, garantissant l'uniformité entre plusieurs pièces.Compatibilité avec différents types de verreLes machines de gravure au laser sur verre CNC sont compatibles avec différents types de verre, y compris le verre trempé, le verre laminé et le verre flotté. Cette compatibilité les rend adaptées à diverses applications dans différents secteurs.Avantages de l'utilisation des machines de gravure au laser CNCAugmentation de la productivitéL'automatisation et la précision des machines de gravure au laser CNC augmentent considérablement la productivité. Ces machines peuvent fonctionner en continu avec un minimum de temps d'arrêt, permettant des productions en grande quantité. Cette productivité accrue se traduit par des délais d'exécution plus rapides et la capacité de respecter des délais serrés.Production RentableBien que l'investissement initial dans des machines de gravure sur verre CNC puisse être substantiel, les avantages à long terme l'emportent sur les coûts. L'efficacité et la réduction des besoins en main-d'œuvre entraînent des économies au fil du temps. De plus, la haute précision de ces machines réduit le gaspillage de matériel, contribuant ainsi à une production rentable.Capacités de conception amélioréesLes machines de gravure au verre CNC offrent des capacités de conception améliorées qui ne sont pas possibles avec les méthodes de gravure traditionnelles. La capacité de créer des designs complexes et élaborés ouvre de nouvelles possibilités pour l'innovation et la personnalisation des produits. Cette capacité est particulièrement précieuse dans des secteurs tels que l'architecture et le design d'intérieur, où des designs uniques et personnalisés sont très demandés.Qualité et cohérence amélioréesLa précision et l'automatisation des machines de gravure au laser CNC garantissent que chaque pièce produite est d'une qualité constante. Cette cohérence est essentielle pour maintenir des normes élevées en production et répondre aux attentes des clients. La qualité améliorée rehausse également l'esthétique et la fonctionnalité globales du produit final.Applications des machines de gravure sur verre CNCConception architecturale et intérieureDans l'architecture et la conception intérieure, les machines de gravure sur verre CNC sont utilisées pour créer des panneaux en verre décoratifs, des cloisons et des portes. Ces machines permettent aux designers d'incorporer des motifs et des designs complexes dans des éléments en verre, ajoutant une touche d'élégance et de sophistication aux bâtiments et aux intérieurs.Industrie automobileL'industrie automobile utilise des machines de gravure au laser CNC pour graver des logos, des motifs et des éléments fonctionnels sur des composants en verre tels que des fenêtres et des miroirs. La précision et la cohérence de ces machines garantissent que chaque composant respecte les normes de qualité strictes requises dans le secteur automobile.Électronique et biens de consommationLes machines de gravure au laser CNC sont utilisées dans l'industrie électronique pour graver des logos, des étiquettes et des éléments décoratifs sur les surfaces en verre des appareils électroniques. Cette application est particulièrement pertinente pour les biens de consommation haut de gamme où l'esthétique et la marque sont importantes.Art et DécorationLes artistes et artisans utilisent des machines de gravure sur verre CNC pour créer des designs complexes et détaillés sur des pièces d'art en verre. La précision et la polyvalence de ces machines permettent aux artistes de donner vie à leurs visions créatives avec une précision inégalée.Tendances du marché en ChineDemande croissante de produits personnalisésIl y a une demande croissante pour des produits personnalisés et individualisés dans divers secteurs. Les machines de gravure au laser CNC répondent à cette demande en permettant la production de designs uniques et personnalisés. Cette tendance est particulièrement évidente dans les secteurs de l'architecture, du design d'intérieur et des biens de consommation.Avancées technologiquesLes avancées continues dans la technologie CNC stimulent le développement de machines de gravure sur verre plus sophistiquées et efficaces. Des innovations telles que des logiciels améliorés, une précision accrue et des vitesses de traitement plus rapides améliorent les capacités de ces machines, les rendant plus attrayantes pour les fabricants.Adoption accrue dans diverses industriesLa polyvalence et les avantages des machines de gravure au laser sur verre CNC entraînent une adoption accrue dans différentes industries. De l'automobile à l'électronique et à l'art, de plus en plus de secteurs reconnaissent la valeur de ces machines pour améliorer la productivité, la qualité et les capacités de conception.Concentrez-vous sur la durabilitéLa durabilité devient une considération clé dans les processus de fabrication. Les machines de gravure au laser sur verre CNC contribuent à la durabilité en réduisant le gaspillage de matériaux et la consommation d'énergie. Les fabricants investissent de plus en plus dans ces machines pour s'aligner sur leurs objectifs de durabilité.ConclusionLes machines de gravure au laser sur verre CNC ont révolutionné la façon dont le verre est gravé, offrant une précision, une polyvalence et une efficacité inégalées. En Chine, l'adoption de ces machines est en hausse, stimulée par les avancées technologiques et la demande croissante de produits personnalisés. Que ce soit dans l'architecture, l'automobile, l'électronique ou l'art, les machines de gravure au laser sur verre CNC jouent un rôle essentiel dans l'amélioration des capacités de conception et la qualité de production. Alors que la technologie continue d'évoluer, l'avenir des machines de gravure au laser sur verre CNC en Chine semble prometteur, avec de nouvelles opportunités et applications à l'horizon.
-
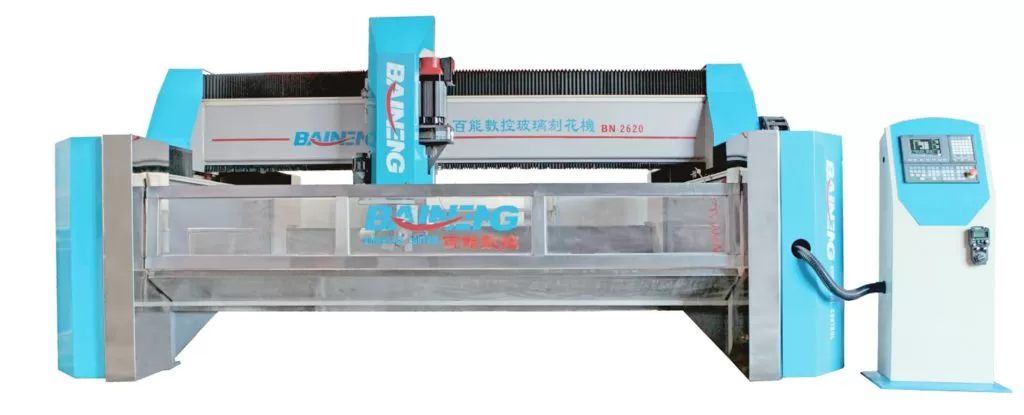
Machine de gravure sur verre CNC
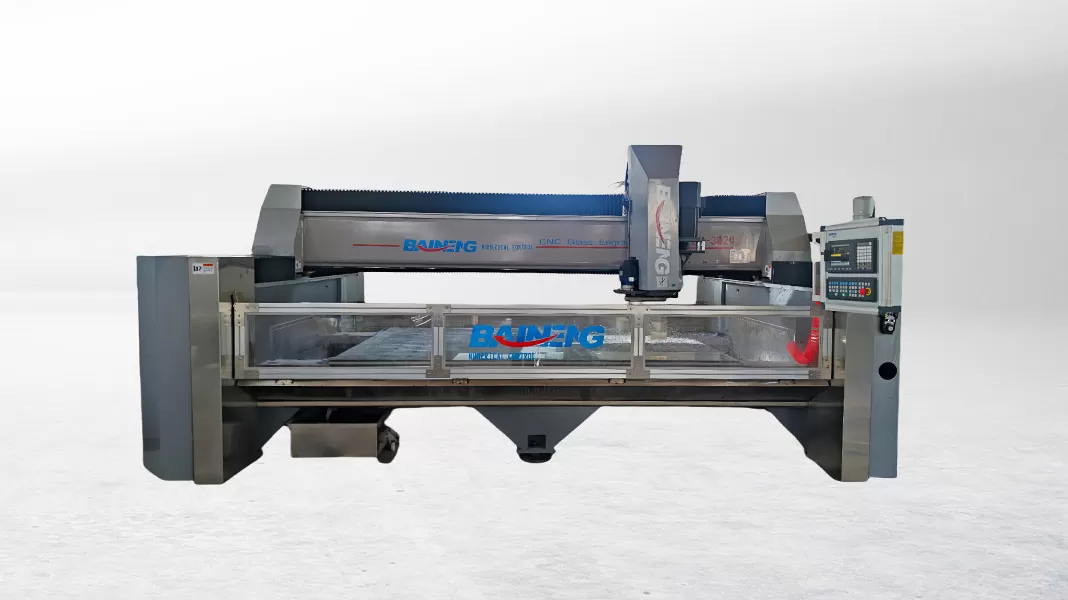
La machine CNC pour rainures en V/gravure/biseautage/polissage sur verre est une machine qui peut graver et courber différents motifs ou figures (principalement des lignes ou des rayures) sur du verre plat. La table de travail recouverte de caoutchouc dispose d'un système de vide qui permet de localiser rapidement le verre sans l'aide d'aucun dispositif mécanique. Après avoir placé le verre sur la table de travail, la machine effectuera automatiquement la gravure grossière, la sculpture fine, le polissage et le changement d'outil selon le programme de travail.