 Manuel de la machine de perçage et fraisage vertical pour verre
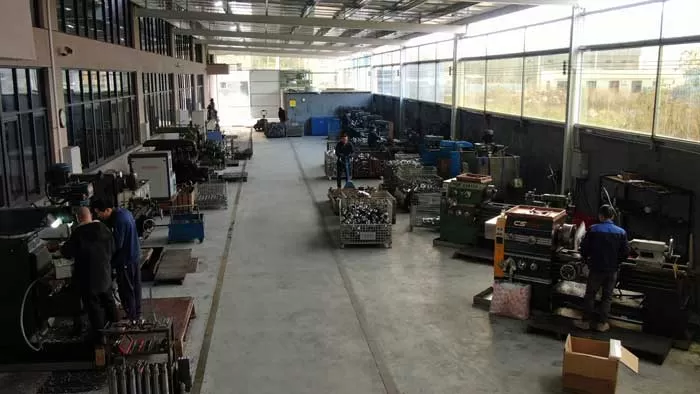
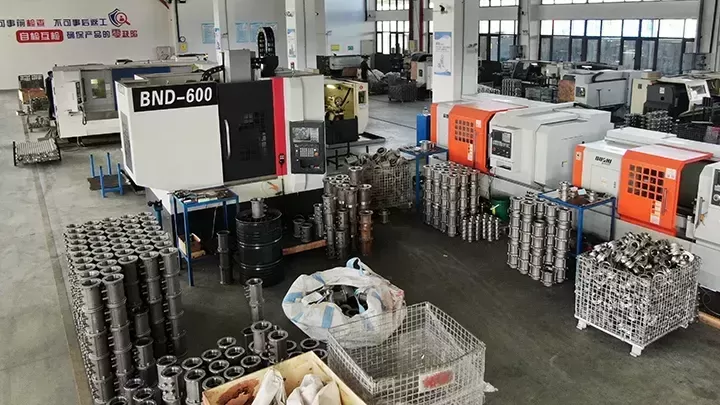
 Atelier Baineng 5


L'industrie de la fabrication du verre est passée de la découpe manuelle et de la gravure à des écosystèmes de production entièrement numérisés et contrôlés par ordinateur. Les équipements modernes de fabrication du verre comprennent une large gamme de machines, des lignes de flottaison et des tables de découpe automatiques aux systèmes de chanfreinage, de perçage, de lavage, de trempe et de stratification. Dans ce spectre, l'équipement de gravure de verre CNC et de sculpture représente un sommet de l'ingénierie de précision, permettant un texturage de surface haute résolution, un sculptage 3D profond et un profilage complexe des bords. Ce guide fournit un examen autoritaire des machines de traitement du verre de base, avec une plongée technique dans les solutions de gravure CNC industrielles, abordant les défis de fabrication du monde réel et les stratégies d'optimisation des processus.
L'évolution des technologies de fabrication du verre
Le traitement traditionnel du verre reposait fortement sur des méthodes manuelles de marquage et de rupture, des graveurs pantographes et des masques de sablage, chacun présentant des limitations en termes de répétabilité, de complexité géométrique et de débit de production. L'introduction de la technologie CNC (Contrôle Numérique par Ordinateur) dans les années 1990 a révolutionné l'industrie. Aujourd'hui, les lignes de fabrication du verre intégrées combinent chargement automatisé, mesure laser, découpe par jet d'eau et centres d'usinage à grande vitesse. Le passage à l'Industrie 4.0 a encore permis l'optimisation des trajectoires d'outils en temps réel, le diagnostic à distance et le contrôle adaptatif de la vitesse d'alimentation, réduisant considérablement les taux de casse et améliorant la qualité de la finition de surface.
Équipement de première génération : Roues de découpe manuelles, chanfreineuses à ligne droite, perceuses à broche unique.
Équipement de deuxième génération (semi-automatisé) : Découpeurs à jet d'eau programmables, routeurs de gravure 2.5D, lignes de meulage contrôlées par PLC.
Équipement de troisième génération (entièrement numérique) : Centres d'usinage CNC à 5 axes, gravure assistée par laser, détection de défauts basée sur l'IA, cellules de production connectées au cloud.
Cette évolution a permis de traiter le verre flotté, le verre à faible teneur en fer, le verre stratifié et même les panneaux revêtus de films minces avec une précision au niveau du micron. Pour les acheteurs B2B, comprendre les capacités de chaque catégorie d'équipement est essentiel lors de la conception d'un flux de production.
Classification des équipements de traitement du verre de base
Une usine de fabrication du verre efficace intègre plusieurs types de machines. Voici une répartition technique des groupes d'équipements clés :
Découpe primaire et formation de formes
Tables de découpe CNC : Logiciel de nidification optimisé, marquage à la roue diamantée et barres de rupture pneumatiques. Tolérance typique ±0,2 mm.
Systèmes de découpe par jet d'eau : Découpe assistée par abrasifs pour le verre épais (jusqu'à 50 mm), sans zone affectée par la chaleur, idéale pour des formes complexes.
Découpe au laser (spécialisée) : Utilisée pour le verre sodocalcique mince et les panneaux d'affichage ; nécessite une gestion thermique précise.
Traitement des bords et préparation de surface
Chanfreineuses à ligne droite : Roues de meulage rugueuses et fines, tampons de polissage pour bords arrondis ou plats.
Adresse e-mail à double chanfrein : Traitement simultané de deux bords parallèles, vitesses allant jusqu'à 8 m/min.
Centres de meulage et de polissage CNC : 3 axes ou 4 axes pour des profils de bords complexes (biseautés, ogives, crayons).
Perçage & Fraisage
Adresse e-mail de perçage vertical : Perceuses à diamant à refroidissement, à broche unique ou multi-broche, pour des trous de 4 mm à 50 mm.
Centres d'usinage CNC (routeurs à verre) : Perçage, fraisage, gravure et contre-perçage combinés en une seule configuration.
Équipement thermique & de laminage
Fours de trempe horizontaux (chauffage par convection ou radiation).
Autoclaves et laminoirs sous vide pour verre de sécurité (intercalaires PVB, SGP).
Fours de test de chaleur pour la détection d'inclusions de sulfure de nickel.
Parmi ces catégories, Adresse e-mail de gravure à verre CNC nécessitent la plus grande rigidité mécanique et un contrôle de mouvement avancé, car elles effectuent des processus de micro-ébréchage sur des matériaux fragiles. Les équipements de fabricants spécialisés comme BAINENG CNC intègrent des broches à couple élevé avec amortissement actif des vibrations pour obtenir des profondeurs de gravure cohérentes.
Gravure à verre CNC : Précision au cœur de la fabrication moderne
La gravure industrielle sur verre a largement dépassé la simple gravure de surface. Les graveurs CNC contemporains exécutent des reliefs 3D complexes, des motifs micro-texturés et des caractéristiques fonctionnelles (par exemple, des structures diffusantes de lumière pour le verre architectural). Le processus utilise des outils revêtus de diamant ou en polycristallin (PCD) tournant à 15 000–30 000 RPM, avec une profondeur de coupe contrôlée généralement entre 0,05 mm et 2 mm par passage.
Architecture technique des Graveurs de verre professionnels
Base en fonte grise ou à nervures lourdes : Fournit une stabilité thermique et absorbe les vibrations à haute fréquence.
Guides linéaires et vis à billes de précision : Assurent une précision de positionnement de ±0,02 mm sur l'ensemble de l'enveloppe de travail.
Broche haute fréquence refroidie par eau : 3,5 kW à 7,5 kW, interface d'outil ISO20/HSK-63, jeu < 0,005 mm.
Servomoteurs en boucle fermée : Permettent un retour d'information de position en temps réel et des profils d'accélération limités par les à-coups.
Système de brume/refroidissement intégré : Réduit la température de l'interface outil-verre et élimine la fine poussière de verre.
Changeur d'outils automatique (ATC) : Avec 8 à 12 positions d'outils pour passer d'outils de dégrossissage, de finition et de chanfreinage.
Les tailles de travail typiques varient de 600x600 mm (pour des composants optiques) jusqu'à 2500x4000 mm (pour des panneaux architecturaux). Les variantes à quatre axes et à cinq axes permettent la gravure en sous-découpe et la sculpture de bords obliques, qui sont essentielles pour la fabrication de moules ou d'éléments en verre courbés décoratifs.
Domaines d'application nécessitant une gravure de haute précision
Verre décoratif architectural : Motifs floraux, géométriques ou de logo sur des cloisons de hall, des balustrades et des portes d'ascenseur.
Personnalisation du verre automobile : Micro-rainures anti-éblouissement, canaux de grille de dégivrage et gravures de toit ouvrant sur mesure.
Panneaux d'appareils électroménagers : Portes de four, étagères de réfrigérateur et hublots de machine à laver avec icônes de marque ou marqueurs fonctionnels.
Mobilier et design d'intérieur : Plateaux en verre, inserts de meubles, miroirs avec bords gravés en biseau.
Verre scientifique et optique : Marques d'alignement de précision, canaux fluidiques pour micro-réacteurs et éléments optiques diffractifs.
Paramètres techniques et considérations opérationnelles pour la gravure industrielle sur verre
Le choix de la bonne machine de gravure pour un volume de production spécifique et un type de verre nécessite l'analyse de plusieurs spécifications clés. Voici une liste de contrôle professionnelle basée sur l'expérience sur le terrain.
Paramètres critiques de la machine
Puissance de broche et courbe de couple : Pour le verre plus dur que 6 sur l'échelle de Mohs, le couple à bas régime à 8 000–12 000 RPM est plus important que le maximum RPM.
Diamètre maximum de l'outil : Typiquement 8–20 mm pour le dégrossissage ; 1–6 mm pour la gravure fine (les micro-outils nécessitent une concentricité de pince < 3 μm).
Conception de la table de travail à vide : Les zones de vide segmentées permettent un maintien sécurisé des feuilles de verre de forme irrégulière sans serrage mécanique qui pourrait provoquer des fissures sur les bords.
Capacité d'extraction de poussière : Minimum 3 000 m³/h avec filtration HEPA (les particules de verre fines sont dangereuses pour les opérateurs et les guides linéaires).
Gestion du liquide de refroidissement : Filtration en boucle fermée avec des inhibiteurs de corrosion neutres en pH empêche les marques de taches blanches sur la surface gravée.
Compatibilité du logiciel de contrôle : Support natif pour les fichiers G-code, HPGL, DXF et STEP ; post-processeurs pour les systèmes CAM populaires comme AlphaCAM, EnRoute ou ArtCAM.
Les opérateurs doivent également prendre en compte la composition du verre : le verre soda-lime diffère du verre borosilicate ou aluminosilicate. Les vitesses de gravure pour le verre flotté de 3 mm varient généralement de 2 000 mm/min à 6 000 mm/min, tandis que le verre de 10 mm d'épaisseur nécessite des vitesses plus lentes (600–1 500 mm/min) et plusieurs passes de finition pour éviter l'ébréchage des bords.
Répondre aux points de douleur de l'industrie avec des solutions CNC avancées
Malgré la maturité des technologies de traitement du verre, les fabricants font face à des obstacles techniques qui compromettent la rentabilité. Ci-dessous, nous analysons les points de douleur courants et présentons des solutions d'ingénierie mises en œuvre dans les plateformes modernes de gravure CNC, y compris celles développées par BAINENG CNC.
Point de douleur 1 : Ébréchage des bords et micro-fissures de surface
Cause : Déviation élevée de l'outil, vitesse d'avance excessive, manque de liquide de refroidissement ou taille de grain de diamant inappropriée.
Solution : Utilisation de porte-outils équilibrés avec précision, stratégies de parcours d'outils adaptatives (fraisage trochoïdal) et application de liquide de refroidissement pulsé. La série de gravure de BAINENG CNC intègre une surveillance des vibrations en temps réel qui réduit automatiquement la vitesse d'avance lors de la détection des harmoniques de chatter, réduisant ainsi de manière constante les taux d'ébréchage de plus de 40 % lors des tests sur le terrain.
Point de douleur 2 : Longs temps de configuration pour des motifs complexes
Cause : Changements d'outils manuels, inefficacités de programmation hors ligne et maintien de pièce non intégré.
Solution : Adresse e-mail avec changeurs d'outils automatiques, pods à vide à changement rapide et simulation CAM intégrée réduisent la configuration de plusieurs heures à quelques minutes. Une bibliothèque d'outils intégrée avec des longueurs d'outils prédéfinies élimine les mesures répétitives.
Point de douleur 3 : Profondeur incohérente sur de grands panneaux
Cause : Variation d'épaisseur du verre (typique ±0,5 mm) et déformation de la pièce à usiner.
Solution : Mise en œuvre de capteurs de distance laser qui cartographient la topographie du verre avant la gravure ; le contrôleur CNC compense alors dynamiquement la hauteur de l'axe Z en temps réel. Cette cartographie active garantit une profondeur de gravure uniforme même sur du verre cintré.
Point de douleur 4 : Coûts d'outillage élevés et courte durée de vie des outils
Cause : Paramètres d'avance/vitesse inadéquats, concentration de liquide de refroidissement inappropriée ou fraises diamant de faible qualité.
Solution : Utilisation de systèmes de surveillance de l'usure des outils qui enregistrent la charge de la broche et la qualité de gravure. Lorsque l'usure de l'outil atteint un seuil, la machine se met en pause et signale à l'opérateur de remplacer l'outil. Associé à des stratégies d'amincissement des copeaux optimisées, la durée de vie des outils peut être prolongée de 30 à 50 %.
Les retours industriels soulignent constamment que l'intégration verticale du matériel et des logiciels de contrôle—comme celle que l'on trouve dans les routeurs en verre CNC BAINENG—offre une stabilité de processus supérieure par rapport aux rétrofits CNC génériques. Cette approche holistique aborde les interdépendances mécaniques, électriques et logicielles inhérentes à la gravure du verre.
Optimisation du flux de production : Intégration de la gravure avec la découpe, le chanfreinage et le perçage
Pour maximiser le retour sur investissement, une graveuse en verre CNC ne doit pas fonctionner comme une île isolée. Une cellule de production bien conçue séquence les opérations pour minimiser les erreurs de manipulation et de repositionnement. Un flux de travail recommandé :
Chargement automatisé depuis le rack de stockage à l'aide de ventouses → convoyeur vers la table de découpe CNC.
Découpe à la forme nette avec table de rupture → inspection des bords.
Meulage et polissage des bords (si nécessaire) avant la gravure – empêche l'incorporation de particules abrasives provenant des meules dans les canaux gravés.
Gravure/fraisage CNC sur un centre d'usinage dédié équipé d'une table à vide et d'un capot anti-poussière.
Lavage et séchage en ligne (rinçage à l'eau déionisée élimine la boue de verre, évite les taches d'eau).
Tempérage ou stratification – la gravure doit être effectuée avant le traitement thermique (la gravure après le tempérage risque de provoquer la propagation des fissures).
L'intégration des données via le MES (Système d'exécution de la fabrication) permet le suivi des travaux, la gestion de la durée de vie des outils et le contrôle statistique des processus. Pour une production à forte mixité et faible volume, des dispositifs de changement rapide et une programmation hors ligne peuvent réduire les temps de changement à moins de 15 minutes.
Tendances futures dans l'automatisation de la fabrication du verre
Trois trajectoires technologiques sont prêtes à redéfinir la gravure du verre et l'efficacité globale des équipements au cours des cinq prochaines années :
Génération de trajectoires d'outils adaptatives pilotée par l'IA : Les modèles d'apprentissage automatique formés sur les résultats de gravure passés peuvent ajuster automatiquement les distances de pas et les vitesses d'alimentation pour minimiser les dommages sous-surface, en particulier pour les verres fragiles.
Jumeaux numériques pour la maintenance prédictive : Des répliques virtuelles des broches de gravure et des systèmes d'entraînement simulent les motifs d'usure. Les données réelles des capteurs déclenchent des alertes de maintenance avant que des pannes catastrophiques ne se produisent.
Robotique collaborative pour la manipulation des pièces : Des cobots légers qui aident à retourner de grands panneaux de verre pour la gravure double face, réduisant les risques de blessures manuelles et améliorant les temps de cycle.
Technologies de gravure à sec écologiques : Le refroidissement cryogénique (brouillard d'azote liquide) élimine les coûts de traitement des eaux usées tout en maintenant de basses températures pour éviter les chocs thermiques.
Les acheteurs d'équipements tournés vers l'avenir devraient privilégier les contrôleurs à architecture ouverte qui permettent le rétrofit de futurs modules d'IA et la connectivité IIoT. Les systèmes qui prennent actuellement en charge les protocoles OPC UA et MQTT auront une durée de vie plus longue et une meilleure interopérabilité.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle plage d'épaisseur de verre une machine de gravure CNC professionnelle peut-elle traiter ?
A1 : Les graveurs de verre CNC industriels gèrent généralement des épaisseurs de 2 mm jusqu'à 25 mm. Pour le verre très fin (<2 mm="">25 mm), une gravure multi-pass avec des incréments de profondeur progressifs est recommandée. Vérifiez toujours la clearance de l'axe Z de la machine et la puissance de la broche pour la sculpture profonde.
Q2 : Puis-je graver sur du verre déjà trempé ?
A2 : La gravure sur du verre entièrement trempé est fortement déconseillée. La couche de contrainte de surface compressive (environ 2–3 % de l'épaisseur) sera perturbée, entraînant souvent une rupture spontanée des heures ou des jours après la gravure. Effectuez toujours la gravure CNC sur du verre recuit ou renforcé par la chaleur avant le processus de trempe.
Q3 : Quelle est la durée de vie typique d'un outil de gravure revêtu de diamant sur du verre sodocalcique ?
A3 : Dans des paramètres optimaux (alimentation 3 000 mm/min, profondeur 0,2 mm, refroidissement adéquat), une meule de diamant de qualité (grain #150–#300) peut graver 1 500–3 000 mètres linéaires avant de nécessiter un remplacement. Des facteurs tels que la composition du verre, la contamination du liquide de refroidissement et le désalignement de la broche affectent considérablement la durée de vie de l'outil. La mise en œuvre d'une surveillance de l'usure des outils prolonge l'utilisation prévisible.
Q4 : Quels formats de fichiers logiciels sont compatibles avec les machines de gravure de verre industrielles ?
A4 : La plupart des contrôleurs professionnels acceptent le G-code standard (ISO 6983), HPGL pour la gravure vectorielle 2D, DXF pour le fraisage 2,5D, et STEP/IGES pour l'usinage de surfaces 3D. Certains systèmes CAM propriétaires produisent des formats natifs qui sont ensuite convertis. Assurez-vous que le contrôle de votre machine prend en charge un post-processeur compatible avec votre logiciel CAD/CAM (par exemple, SolidWorks, RhinoCAM ou ArtCAM).
Q5 : Comment puis-je éviter les résidus blancs ou les "marques de brûlure" sur la surface du verre gravé ?
A5 : Les résidus blancs sont généralement causés par un débit de liquide de refroidissement insuffisant ou un pH incorrect du mélange de liquide de refroidissement. Utilisez un fluide de usinage pour verre dédié (pH 7–9) avec une concentration de 6–10 %. L'application en brume doit fournir une couverture complète au point d'entrée de l'outil. Pour la gravure à sec, un souffle d'air pulsé avec une fine pulvérisation d'eau réduit considérablement l'accumulation thermique. Le nettoyage ultrasonique après gravure élimine tous les débris restants.
Q6 : Quel est le calendrier d'entretien recommandé pour un routeur CNC à verre utilisé quotidiennement ?
A6 : Quotidien : Nettoyez la poussière de verre des guides linéaires et des vis à billes, vérifiez le niveau de liquide de refroidissement et l'état du filtre. Hebdomadaire : Lubrifiez les rails de guidage, inspectez le mandrin de la broche pour usure, vérifiez l'intégrité du joint de la table à vide. Mensuel : Calibrez le capteur de longueur d'outil, mesurez le désalignement de la broche (acceptable<0.008 mm="">
Prêt à moderniser votre ligne de traitement du verre avec une solution de gravure CNC fiable et de haute précision ? Que vous ayez besoin d'une machine compacte à 3 axes pour de petites pièces décoratives ou d'un système à 5 axes grand format pour des panneaux de verre architecturaux, notre équipe d'ingénierie fournit des recommandations sur mesure en fonction de votre portefeuille de matériaux, de votre volume de production et de vos contraintes budgétaires. Contactez le département des ventes techniques de BAINENG CNC pour une fiche technique détaillée sur l'équipement, des rapports d'essai de gravure d'échantillons et une simulation de ROI personnalisée. Soumettez vos exigences de projet via le formulaire en ligne ou par e-mail, et attendez-vous à une réponse dans les 24 heures.
➤ Reconnu mondialement, qualité garantie - Choisissez des produits certifiés CE et ISO pour:kobexu@bai-neng.com | Téléphone : +86-17185883788 (ligne directe internationale) | Demandez une démonstration virtuelle ou un essai sur site aujourd'hui.