 FAQs
 Fabrikbesichtigung


Die Beschaffung von Industrieanlagen für die Oberflächenbearbeitung, architektonische Frostung und präzise Glasprofilierung erfordert ein detailliertes Verständnis von Investitionsausgaben im Vergleich zu langfristigen Betriebsergebnissen. Für Leiter von Fertigungsanlagen, Ingenieure und Beschaffungsspezialisten umfasst die Bewertung der tatsächlichen Kosten für Glasätzmaschinen mehr als nur die Anfangspreise zu betrachten. Maschinen zur Glasbearbeitung arbeiten unter strengen mechanischen Belastungen, die kontinuierliche Wasserfiltration, präzise Bewegungssteuerung und schwere Diamantwerkzeuge erfordern, um Mikromillimeter-Toleranzen auf spröden Substraten aufrechtzuerhalten.
Das Verständnis der Anlagenbewertung erfordert eine ingenieurtechnische Perspektive. Preisunterschiede auf dem Markt resultieren direkt aus der Steifigkeit des Portals, dynamischen Antriebssystemen, Interpolationsfähigkeiten des Controllers und der Konstruktion der Spindel. Die Auswahl des entsprechenden automatisierten Systems bestimmt den Produktionsdurchsatz, Schrottquoten und die Zykluszeiten der nachgelagerten Verarbeitung für Flachglas, Spiegel, dekorative Paneele und strukturelle Architekturplatten.
Primäre Maschinentypen, die die Kosten für Glasätzmaschinen beeinflussen
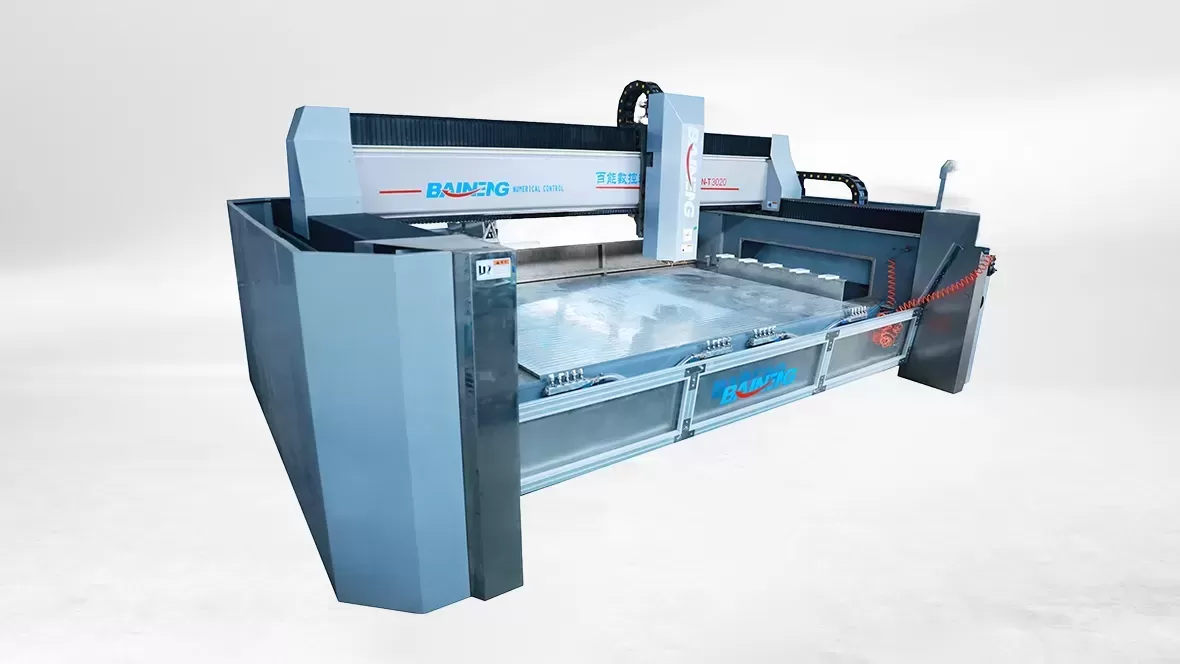
Die Glasbearbeitung umfasst mehrere Fertigungstechnologien, die jeweils für spezifische Oberflächenbehandlungen, Gravurtiefen und Produktionsvolumina entwickelt wurden. Die Kategorisierung der Maschinen definiert die Basisinvestition in Maschinen.
Schwere CNC-Glasbearbeitungszentren
CNC-Glasbearbeitungszentren, die für Gravuren, Kantenlöschungen und tiefe V-Nutungen konzipiert sind, nutzen hochdrehmomentige elektrische Spindeln, Mehrachsen-Interpolation und automatisierte Werkzeugwechsler. Die Preise für Standard-3-Achsen- bis hin zu komplexen 5-Achsen-Systemen liegen zwischen 35.000 und 160.000 US-Dollar, abhängig von den Bettabmessungen, der Spindelleistung und der strukturellen Gussmasse. Schwere Brückenrahmen-Designs absorbieren die hohen Harmonischen, die beim Schneiden harter Siliziumoberflächen erzeugt werden, und gewährleisten glatte dekorative Linien ohne Mikroabplatzer an den Kanten.
Industrielle CO2- und UV-Lasersysteme
Galvo-gesteuerte und portalartige Laserbeschriftungsmaschinen reichen von 12.000 US-Dollar für kompakte Oberflächenmarkierungsgeräte bis über 85.000 US-Dollar für großformatige Flachbett-Systeme. Lasersysteme bieten kontaktlose Bearbeitung, wodurch der Verschleiß von Diamantwerkzeugen und mechanische Schneidkräfte eliminiert werden. Sie sind jedoch in der Regel auf flache Oberflächenmikrofrakturen und Frostungen beschränkt, anstatt auf tiefe dimensionale Schnitzereien, was sie für Serialisierung, architektonische Sichtschutzmuster und Barcode-Verfolgung geeignet macht.
Automatisierte abrasive Sandstrahlstationen
Eingeschlossene, automatisierte Sandstrahlanlagen mit mehreren Düsen liegen in der Regel zwischen 20.000 und 70.000 US-Dollar. Diese Systeme beruhen auf Hochdruck-abrasiven Medienströmen (typischerweise Aluminiumoxid oder Siliziumkarbid), die durch hin- und hergehende Düsen geleitet werden. Die Preise korrelieren mit der Kammergröße, der Staubabsaugkapazität, der Effizienz der Zyklon-abrasiven Recyclinganlage und der Automatisierung des Förderbands. Während das Sandstrahlen gleichmäßige matte Texturen über große Flächen erzeugt, steigert die kontinuierliche Medienverschlechterung die Betriebskosten und Verbrauchsmaterialkosten.
Chemische und Säureätzverarbeitungsanlagen
Automatisierte, förderbandgestützte Säuretauchanlagen und Sprühlinien können Investitionen von 50.000 bis über 250.000 US-Dollar erfordern. Diese Systeme benötigen spezialisierte korrosionsbeständige Polymere, dedizierte Säureabscheider und strenge Abwasserneutralisationsstationen. Während sie ideal für die Produktion von hochvolumigen Satinfinish-Platten sind, erhöhen die regulatorischen Anforderungen und die hilfschemische Infrastruktur erheblich die anfänglichen Fabrikaufbaukosten.
Strukturingenieurtechnische Spezifikationen, die die Gerätepreise bestimmen
Die Bewertung von Maschinenangeboten erfordert die Inspektion der grundlegenden mechanischen Komponenten, die die Lebensdauer der Maschine, die Wiederholgenauigkeit des Zyklus und die Vibrationsdämpfung unter Last bestimmen.
Chassissteifigkeit und Maschinenmasse: Hochwertige Maschinen verwenden spannungsfreies, schweres, rohrförmiges Stahl oder Gusseisenbetten mit einem Gewicht von 3.000 kg bis 8.000 kg. Premium-Strukturdesigns verhindern die Durchbiegung der Maschine während schneller Richtungsänderungen und schützen empfindliche Glasscheiben vor Punktlastspannungen, die während der Verarbeitung katastrophale Brüche verursachen.
Spindelbau und Werkzeugschnittstelle: Die industrielle Glasverarbeitung beruht auf Elektrospindeln mit Keramiklagern, internen Wasser-Kühlsystemen und ISO40 oder BT40 Werkzeughaltern. Die Spindelleistungsbewertungen von 5,5 kW bis 12 kW bestimmen die Vorschubgeschwindigkeiten und maximalen Nutztiefen pro Durchgang, was sich direkt auf das tägliche Produktionsvolumen auswirkt.
Bewegungssteuerung und Antriebssysteme: Hochpräzise Schneckenrad- und Ritzelantriebe oder vorgespannt geschliffene Kugelgewindetriebe in Verbindung mit absoluten AC-Servomotoren (wie Yaskawa oder Siemens) gewährleisten eine Positionsgenauigkeit von ±0,02 mm. Präzisionsantriebssysteme erfordern höhere Anschaffungskosten, beseitigen jedoch mechanisches Spiel und Oberflächenwellenfehler.
Industrielle CNC-Controller: Offene Architekturcontroller (wie Syntec, Siemens oder OSAI), die mit spezialisierten CAM-Postprozessoren integriert sind, ermöglichen nahtlose DXF- und DWG-Dateikonvertierungen. Softwarepakete, die automatische Werkzeugbahnoptimierung, Werkzeugverschleißkompensation und Vorausschauplanung der Trajektorie ermöglichen, stellen einen bemerkenswerten Teil des Basiswerts der Ausrüstung dar.
Standards für die Bauintegrität: Fortschrittliche Ingenieurstandards, wie sie von BAINENG CNC umgesetzt werden, integrieren automatisierte zentrale Schmierungssysteme, Edelstahl-Wasserauffangbehälter und geschützte Linearführungen, die mechanische Verbindungen gegen stark abrasive Glas-Schlämme schützen.
Verborgene Betriebskosten hinter den Kosten der Glasätzmaschine
Beschaffungsteams müssen die anfänglichen Investitionsausgaben (CAPEX) von den Betriebsausgaben (OPEX) trennen. Über einen fünfjährigen Betriebszyklus übersteigen die sekundären Werkzeug- und Wartungskosten häufig den ursprünglichen Maschinenanschaffungspreis.
Diamantwerkzeuge stellen eine kontinuierliche Betriebsausgabe dar. Rohbearbeitungsräder, V-Nut-Profilierdisks und harzgebundene Polierräder erfordern stetige Überwachung und Nachschärfung. Aggressive Vorschubgeschwindigkeiten verkürzen die Bearbeitungszeiten, beschleunigen jedoch die Ablösung der Diamantkörner, während konservative Geschwindigkeiten den Werkzeugverschleiß reduzieren, jedoch auf Kosten des Fabrikdurchsatzes. Die Berechnung der tatsächlichen Kosten der Glasätzmaschine erfordert die Bewertung kontinuierlicher Werkzeugnachschubpläne neben dem ursprünglichen Kapitalangebot.
Kühlmittel- und Wasserverwaltungssysteme führen zu laufenden Betriebskosten. Glasfeinstäube, die im Kühlmittel suspendiert sind, wirken als abrasive Verbindung, die Wasserabdichtungen, Spindellager und Pumpenlaufräder verschleißt. Die Implementierung zentralisierter geschlossener Filtrationsstationen, dynamischer Zentrifugen oder chemischer Flockungstanks schützt die Maschinenhardware, obwohl diese sekundären Flüssigkeitssysteme die Kapitalanforderungen erhöhen.
Die elektrischen Versorgungsbelastungen der Fabrik, die Verfügbarkeit von Druckluft (die saubere, trockene Luft bei mindestens 0,6 bis 0,8 MPa für pneumatische Spannvorrichtungen und Werkzeugwechsel erfordert) und der routinemäßige Austausch von Gummivakuum-Saugnäpfen stellen kontinuierliche Posten in den täglichen Fertigungsoperationen dar.
Vergleich von industriellen Glasätztechnologien
Die Auswahl geeigneter Geräte erfordert ein Gleichgewicht zwischen Produktionsgeometrie, dekorativer Tiefe und Betriebsparametern im Hinblick auf die Kapitalzuweisungsbeschränkungen.
3-Achsen- zu 5-Achsen-CNC-Zentrum: Liefert 0,5 mm bis 15 mm Gravurtiefe mit hoher Kantenklarheit und tiefen 3D-V-Nuten; das Investitionsniveau ist moderat bis hoch; Werkzeugverschleiß erfordert fortlaufendes Management der Diamantscheiben; Hauptanwendungen umfassen architektonische Fassaden, hochwertige Möbel und rahmende Spiegel.
Industrielles Lasersystem: Liefert Oberflächenmikrofrakturen (0,01 mm bis 0,1 mm) mit scharfen Texten und komplexen geometrischen Schattierungen; das Investitionsniveau ist moderat; der Werkzeugverschleiß ist nahezu null mit periodischem Austausch von optischen und Dioden; Hauptanwendungen umfassen kosmetische Verpackungen, Automobilverglasungen und dekorative Beschilderungen.
Automatisierter Sandstrahler: Liefert gleichmäßige matte Texturen über große Flächen; das Investitionsniveau ist niedrig bis moderat; Betriebskosten umfassen Düsenverschleiß und Austausch von abrasivem Material; Hauptanwendungen umfassen innere Sichtschutzwände, mattierte Duschabtrennungen und industrielle Paneele.
Industrielle Anwendungsszenarien und ROI-Berechnung
Die Renditen der Geräteinvestitionen hängen von der Effizienz der Zykluszeiten und der Wertschöpfung in verschiedenen Marktsektoren ab.
In der Herstellung von Architekturglas erfordert die Nachfrage nach dekorativen Balkonen, gemusterten Trennwänden und niedrig-emissiven Glasrandlöschungen kontinuierliches Bearbeiten ohne Oberflächenmikrofrakturen. CNC-Bearbeitungszentren von BAINENG CNC ermöglichen es Herstellern, jumbo-große Floatglasplatten zu verarbeiten und mehrere manuelle Verarbeitungsschritte durch einen einzigen automatisierten Zyklus zu ersetzen. Hersteller, die dickes Strukturglas (8 mm bis 19 mm) bearbeiten, erzielen Premium-Marktspannen, indem sie maßgeschneiderte Oberflächenreliefmuster liefern, die erhebliche Aufschläge gegenüber einfachen Flachglasplatten verlangen.
Die Herstellung von Haushaltsgeräten und Möbeln erfordert hohe dimensionale Wiederholgenauigkeit für Ofentüren aus Glas, Kühlschrankregale und dekoratives Tischplatten-Facettenschliff. Automatisierte Positionierungssysteme, pneumatische Hochklapp-Ausrichtungsstifte und Mehrstationen-Vakuumzonen ermöglichen schnelles Laden und Entladen. Wenn der kontinuierliche Betrieb über zwei achtstündige Schichten pro Tag läuft, erholen sich die Standardproduktionsbetriebe typischerweise innerhalb von 9 bis 14 Monaten durch Arbeitskonsolidierung und reduzierte Substratschrottquoten.
Beschaffungsüberlegungen: Die richtige Ausrüstung beschaffen
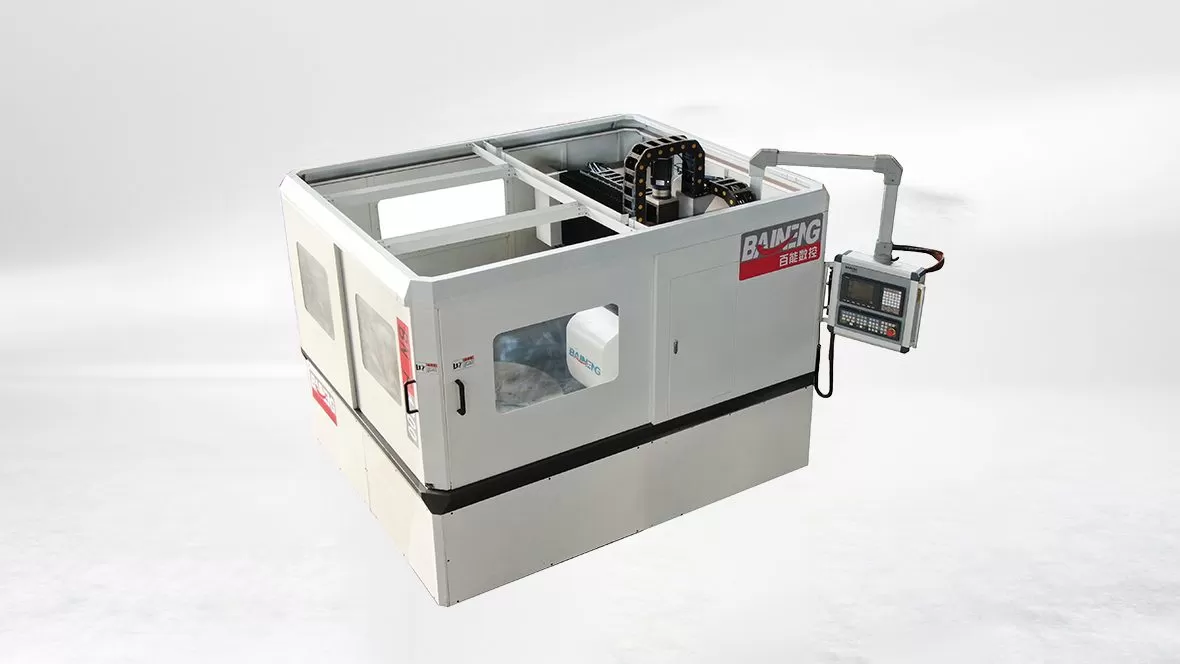
Die Spezifikation der richtigen Maschinenkonfiguration verhindert, dass man zu viel für unnötige Achsfunktionen bezahlt oder die strukturelle Integrität für schwere industrielle Bearbeitungen unter-specifiziert.
Substratabmessungen und Gewichtslasten: Überprüfen Sie, dass das Arbeitsfeld mit den maximalen Plattenabmessungen übereinstimmt und ausreichend Platz für Werkzeugwechsel bietet. Maschinenbetten für schwere Lasten müssen monolithische Platten über 500 kg ohne mechanisches Durchhängen unterstützen.
Vakuumklemmen-Effizienz: Hochdurchsatz-Vakuumpumpen in Kombination mit unabhängig zonierten Aluminium-Sauggittern gewährleisten eine sichere Werkstückhaltung unter schweren seitlichen Schneidkräften und verhindern das Verschieben der Platten während aggressiven Profilschnitzens.
Softwareintegration und Bedienerschulung: Intuitive Bedienerschnittstellen reduzieren die Abhängigkeit von spezialisierten Programmierkräften. Plattformen, die standardisierte industrielle Vektorformate direkt akzeptieren, minimieren Betriebsunterbrechungen während Designübergängen.
Hersteller-Serviceunterstützung: Die Beschaffung von etablierten Ingenieurbüros wie BAINENG CNC gewährleistet den Zugang zu Komponentenbeständen, Ersatzspindeldiensten, Fern-Diagnoseunterstützung und dokumentierten Wartungsplänen.
Häufig gestellte Fragen
Wie hoch ist die typische Preisspanne für Einstiegs- versus industrielle Glasätzmaschinen?
Einstiegs-Flachbettlaser- oder manuelle Sandstrahlanlagen liegen zwischen 8.000 und 20.000 US-Dollar, geeignet für kleine Studios oder leichte Markierungen. Robuste industrielle CNC-Glasgravur- und Ätzmaschinen kosten zwischen 35.000 und über 150.000 US-Dollar, gebaut für die 24/7-industrielle Fertigung, große architektonische Paneele, hohe strukturelle Steifigkeit und automatisierte Mehrwerkzeugzyklen.
Wie unterscheidet sich die mechanische CNC-Diamantgravur von der Laserätzung auf Glas?
Mechanische CNC-Grabung nutzt hochgeschwindigkeitsrotierende Diamantwerkzeuge, um physisch ausgeprägte geometrische Profile, V-Nuten und tiefe architektonische Konturen in das Substrat zu fräsen, was optische Lichtbrechung und polierte Nuten ermöglicht. Lasersysteme verwenden thermische Energie, um Mikrorisse auf der Oberfläche zu erzeugen, was ein flaches, mattiertes Erscheinungsbild ohne physische Nutentiefe erzeugt.
Welche routinemäßige Wartung hält eine automatisierte Glasätzmaschine genau in Betrieb?
Tägliche Wartung umfasst das Reinigen des Vakuumbetts und das Entfernen von Glas-Schlamm aus den Dichtungen der linearen Führungen und den Wasserauffangkanälen. Wöchentliche Inspektionen sollten sich auf die Niveaus des automatischen Schmiermittels, die Temperaturen der Spindelkühlerflüssigkeit und die pneumatischen Druckregler konzentrieren. Monatliche Verfahren umfassen die Überprüfung der Vorspannung der Kugelgewindespindel, die Überprüfung der Achsenrechte und die Inspektion der Diamantwerkzeughalter auf Rundlauf.
Wie beeinflusst die Substratdicke die Maschinenwahl?
Die Verarbeitung von dünnem Glas (2 mm bis 4 mm) erfordert ultra-flache Vakuum- Werkstückhaltesysteme und vibrationsgedämpfte Spindeln, um ein Zersplittern des Glases unter Werkzeugdruck zu vermeiden. Dickes architektonisches Glas (10 mm bis 25 mm) erfordert ein höheres Spindeldrehmoment, starre strukturelle Chassis-Designs und die Lieferung von Hochdruckflutkühlmittel, um Schnittabfälle aus tiefen Nuten zu entfernen.
Kann eine Standard-CNC-Glasätzmaschine das Polieren im selben Zyklus durchführen?
Ja. Bearbeitungszentren, die mit automatischen Werkzeugwechseln ausgestattet sind, können grobe Diamantfräswerkzeuge, feine Diamantglättungsprofile und mit Harz oder Ceroxid imprägnierte Polierwerkzeuge in einem kontinuierlichen automatisierten Betrieb sequenzieren. Dies eliminiert manuelle sekundäre Handhabung und liefert hochklare transparente Oberflächen auf geschnittenen Mustern.
Fordern Sie eine Bearbeitungslösung und ein Preisangebot der Fabrik an
Die Auswahl der richtigen Maschinenkonfiguration erfordert die Abstimmung Ihrer Produktionskapazität, Zielglasdimensionen und Oberflächenfinish-Spezifikationen mit geeigneter Maschinenbau. Kontaktieren Sie unser Ingenieurvertriebsteam, um eine detaillierte Kostenbewertung für die Glasätzmaschine zu erhalten, die mit dynamischen Zykluszeitberechnungen, Fabrikgrundrisslayouts und Schätzungen des Werkzeugverbrauchs maßgeschneidert für Ihre Produktionsstätte ausgestattet ist.