 FAQs
 Fabrikbesichtigung


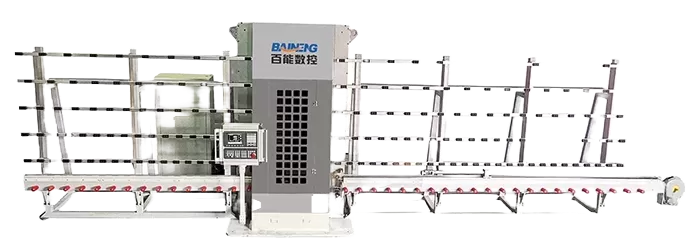
Die Verarbeitung von Flachglas erfordert ein kompromissloses Gleichgewicht zwischen dynamischer Steifigkeit, hochdrehmomentiger Spindelrotation und mikropräziser Bewegungssteuerung. In der dekorativen architektonischen Verarbeitung, der hochwertigen Möbelherstellung und der Automobilverglasung erfordert die Herstellung komplizierter Oberflächenmuster, tiefer V-Nuten und polierter linearer Reliefs spezialisierte CNC-Maschinen. Industrielle Käufer, die eine leistungsstarke Glasgravurmaschine zum Verkauf suchen, benötigen tiefgehende Einblicke in die strukturelle Kinematik, Diamantwerkzeug-Schnittstellen und Fluidmanagementsysteme, um eine hohe Betriebskapazität zu sichern.
Mechanik der Hochgeschwindigkeits-Glasfräs- und Gravurtechnik
Glas ist ein sprödes, nicht duktiles Material, das unter mechanischem Stress durch Mikrofrakturen anstatt durch plastische Verformung reagiert. Erfolgreiches Oberflächenformen und -schnitzen hängt stark von der Wechselwirkung der Diamantkörner mit der Silikamatix ab. Fräsen ohne Abplatzen erfordert eine konstante Spindeldrehzahl, präzise Kühlmittelzufuhr und strukturelle Dämpfung.
Die Rotationsstabilität bestimmt die Qualität des Schnitts. Elektrospindeln an industriellen Glasverarbeitungsmaschinen arbeiten innerhalb eines breiten RPM-Bereichs, der typischerweise von 6.000 bis 24.000 RPM reicht, abhängig davon, ob der Prozess grobes Diamantschleifen oder feines Ceroxid-Polieren umfasst. Der Spindelversatz muss unter 0,003 mm bleiben, um vorzeitigen Werkzeugverschleiß und Mikro-Risse entlang der Kante der Nut zu verhindern.
Spindelschnittstellen: Standardsysteme verwenden ISO40 oder BT40 Werkzeughalter, die mit internen Wasserzufuhrkanälen ausgestattet sind, um kontinuierliche hydrostatische Kühlung direkt in die Diamantkontaktzone zu liefern.
Drehmomentdynamik: Konstantdrehmomentmotoren stellen sicher, dass die Schneide ihre Drehgeschwindigkeit beibehält, selbst wenn sie in dichte, dicke laminierte oder Floatglasplatten eintaucht.
Thermische Kontrolle: Geschlossene Flüssigkeitskühlkreisläufe stabilisieren die Spindeltemperatur während längerer Mehrfachgravurzyklen und verhindern axiale Wärmeausdehnung.
Wichtige strukturelle Merkmale zur Überprüfung einer Glasgravurmaschine zum Verkauf
Die Maschinenstabilität diktiert direkt die Präzision der tiefen Gravur, der Oberflächenrelieffräsung und der dekorativen Nutung. Die Bewertung einer Glasgravurmaschine zum Verkauf erfordert einen Blick über die nominalen Achsbewegungsdimensionen hinaus, um die strukturelle Masse und die Bewegungstransmissionselemente zu inspizieren.
1. Bauweise des Grundrahmens und Vibrationsdämpfung
Das Bett muss die hochfrequenten Harmonischen absorbieren, die von Hochgeschwindigkeits-Diamantschleifscheiben erzeugt werden. Schwere, spannungsfreie Rohrstahl-Schweißkonstruktionen oder elektrogeschweißte Rahmen, die mit strukturellem Mineralguss gefüllt sind, bieten die notwendige Massendämpfung. Ohne eine ordnungsgemäße Massendistibution reisen die Harmonischen durch den Portalkran zum Schneidwerkzeug und erzeugen sichtbare Schwingungsmarken auf transparenten Glasoberflächen.
2. Lineare Bewegung und Antriebssysteme
Hochleistungs-Linearschienen in Kombination mit präzisionsgeschliffenen Kugelgewindetrieben oder dualen Antriebs-Zahnstangen- und Ritzelsystemen bestimmen die Konturierungsgenauigkeit. Vorgepresste Laufblöcke auf übergroßen Linearführungen beseitigen das Spiel entlang der X- und Y-Achsen und stellen sicher, dass geschlossene dekorative Konturen, kontinuierliche Wellen und scharfe geometrische Winkel ohne sichtbare Verbindungsstufen schließen.
3. Werkstückspannung und Verteilung des Vakuum-Arbeitsplatzes
Die starre Halterung von dünnen und dicken Glasscheiben erfordert segmentierte Vakuumzonen. Phenol- oder Aluminium-Vakuumbetten, die mit repositionierbaren Saugnäpfen ausgestattet sind, ermöglichen es den Bedienern, komplexe Formen zu spannen, während sie Werkzeugwege für tiefe Perimeter-Nuten oder Durchbrüche freigeben. Hochdurchsatz-Liquidsauger-Vakuumpumpen halten den kontinuierlichen Halte-Druck aufrecht und kompensieren kleinere Vakuumlecks, die durch poröse Gummidichtungen oder konturierte Glasoberflächen verursacht werden.
Bewertung der Bewegungs-Kinematik und Werkzeugverwaltung
Moderne Glasbearbeitungsbetriebe balancieren komplexe Sonderaufträge mit kontinuierlichen industriellen Serienproduktionen. Bewegungssysteme müssen variable Geometrien unterstützen und gleichzeitig hohe Vorschubgeschwindigkeiten aufrechterhalten.
Die Achskonfigurationen variieren je nach Produktionsbedarf. Standard 3-Achsen CNC-Zentren verwalten das Nuten von Flachpaneelen, Oberflächenverfolgung und Linienarbeiten. Fortgeschrittene 4-Achsen- und 5-Achsen-Systeme führen aggregierte rotierende Köpfe ein, die untercut dekorative Gravuren, komplexes 3D-Oberflächen-Skulpturieren und mehrwinklige Kantenfasen in einem einzigen Setup ermöglichen.
Automatische Werkzeugwechsler (ATC) optimieren die Sequenz vom groben Diamantschleifen bis zur mehrstufigen Politur. Lineare oder rotierende Werkzeugmagazine schützen Werkzeughalter vor Schlammkontamination und ermöglichen schnelle Werkzeugwechsel.
Rohbearbeitungsstufen: Grobe diamantbeschichtete oder gesinterte Werkzeuge entfernen schnell große Glasbestände und schnitzen die Grundgeometrie der Nut.
Feinbearbeitungsstufen: Mittel- bis feine, harzgebundene Diamantwerkzeuge glätten das Profil und beseitigen unterirdische Mikrorisse.
Polierstufen: Synthetische Gummi- oder komprimierte Ceriumräder stellen die optische Transparenz der gravierten Kanäle wieder her.
Bei der Auswahl einer Glasgravurmaschine zum Verkauf gewährleistet die Überprüfung der ATC-Geschwindigkeit, der Magazin-Kapazität und der automatischen Werkzeuglängenmessmechanismen eine unterbrechungsfreie mehrstufige Fertigung.
Wasserfiltration und Kühlmittelmanagement
Das Glas schleifen erzeugt feine abrasive Partikel, die allgemein als Glas-Schlamm bezeichnet werden. Ohne angemessene Trennung wirkt zirkulierender Glasschmutz als abrasives Material, das Spindeldichtungen, Linearführungen und Diamantwerkzeugmatrizen schädigt.
Industrielle CNC-Maschinen integrieren spezielle mehrstufige Filtersysteme. Zentrifugalseparatoren, automatische Flockungsmittel-Dosiergeräte und kontinuierliche Bandpapierfilter entfernen Partikel bis zu 5 Mikron. Die Bereitstellung von sauberem Wasser durch sowohl interne Spindelkanäle als auch externe Richtdüsen hält die Werkzeugkontaktflächen kühl, beseitigt Glasreste sofort und verlängert die Werkzeuglebensdauer.
Industrielle Anwendungsfälle für fortschrittliches CNC-Glasprofilieren
Hochpräzise Frähsysteme bedienen verschiedene Sektoren innerhalb der Architektur-, Handels- und Innenverglasungsmärkte:
Architektonische Fassaden und Innenraumtrennwände: Herstellung von tiefen dekorativen V-Nuten, U-Nuten und matten Oberflächentexturen auf übergroßen monolithischen oder laminierten Paneelen.
Hochwertige Möbel und Spiegel: Schnitzen von polierten Kanten, stilisierten Randmustern und maßgeschneiderten künstlerischen Details auf Tischplatten, Schminkspiegeln und Verkaufsdisplays.
Geräte- und elektronische Display-Gläser: Bearbeitung präziser Kantenstufen, Montagevertiefungen und Oberflächenmuster auf Ofentüren, Kühlschrankpaneelen und Bedienelementen.
Duschabtrennungen und Türen: Fräsen funktionaler Scharnierausschnitte und Designer-Oberflächenmuster auf schweren, gehärteten Glasplatten.
Software-Integration: CAD/CAM-Workflows und Maschinen-Code-Ausführung
Die mechanische Ausführung einer industriellen CNC wird von ihrer Softwareumgebung gesteuert. Die Umwandlung von Vektordesigns in glatten, kollisionsfreien G-Code erfordert spezialisierte CAM-Software, die speziell für die Glaswerkzeugparameter konfiguriert ist.
Werkzeugbahnalgorithmen berechnen Ein- und Ausfahrprofile, um Stoßbelastungen zu vermeiden, wenn Diamantwerkzeuge erstmals mit der Glasoberfläche in Kontakt kommen. Die kontinuierliche Vorschubregelung moduliert automatisch die Fahrgeschwindigkeit über enge Radien und verhindert Werkzeugbrand oder Kantenabplatzen. Fortschrittliche CNC-Controller verfügen über automatische Radius- und Profilverschleißkompensation, die die Achsentiefenkoordinaten systematisch anpasst, während die Polierwerkzeuge über lange Schichten im Durchmesser abnehmen.
Hersteller wie BAINENG CNC bauen Maschinensteuerungs- schnittstellen, die nahtlos mit weit verbreiteten industriellen CAD-Plattformen integriert werden, um Dateikonvertierungen zu standardisieren und die Betriebsbereitschaft zu beschleunigen.
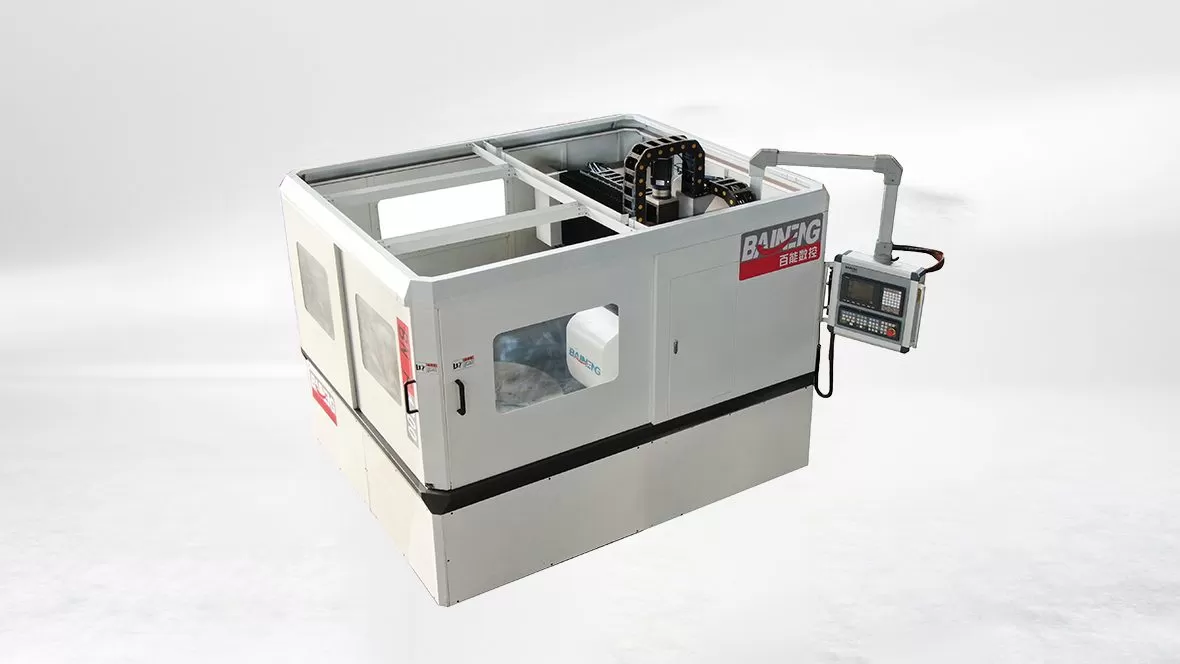
Beschaffungsüberlegungen für eine Glasgravurmaschine zu verkaufen
Die Investition in schwere Industrieanlagen erfordert eine sorgfältige Abstimmung zwischen den Anforderungen der Fabrik und den Gerätespezifikationen. Die Beschaffung einer zuverlässigen Glasgravurmaschine zu verkaufen erfordert die Bewertung langfristiger Zuverlässigkeitsfaktoren.
Die Qualitätsstandards der Bauweise bestimmen die Betriebseffizienz. Robuste Chassis-Konstruktionen von vertrauenswürdigen Herstellern, einschließlich BAINENG CNC, beinhalten präzisionsbearbeitete Referenzflächen, elektrische Schaltschränke mit IP65-Schutzart und hochflexible Kabel, die für nasse Umgebungen ausgelegt sind. Die Beschaffung von Maschinen, die mit anerkannten Bewegungsbauteilen wie japanischen oder europäischen Servomotoren und hochwertigen Planetengetrieben ausgestattet sind, vereinfacht die zukünftige Wartung und Teilebeschaffung.
Die Sicherheitsmerkmale müssen den Produktionsrealitäten entsprechen. Vollständig geschlossene Schutzvorrichtungen, verriegelte Zugangstüren, pneumatische Sicherheitsbremsen an vertikalen Achsen und Sicherheitsmatten am Rand schützen die Bediener vor Projektilspritzern, zerbrochenen Glasfragmenten und schnellen Portalbewegungen während der Zyklusausführung.
Häufig gestellte Fragen
Welche Spindeldrehzahl ist für dekorative Glasgravuren geeignet?
Die Betriebsdrehzahlen hängen vom Werkzeugdurchmesser und der Bindematrix ab. Grobe gesinterte Diamantwerkzeuge laufen typischerweise zwischen 6.000 und 12.000 U/min, während kleinere Polier- und Detailwerkzeuge mit 15.000 bis 24.000 U/min betrieben werden. Die Aufrechterhaltung der richtigen Oberflächenfüße pro Minute (SFM) gewährleistet eine gleichmäßige Materialabtragung, ohne übermäßige Wärme zu erzeugen.
Wie kompensiert eine Maschine für Variationen in der Glasdicke?
Kommerzielle Glasplatten zeigen oft leichte Dickenabweichungen über ihre Oberfläche. Fortschrittliche CNC-Maschinen verwenden mechanische Oberflächenfühler oder Lasermesssysteme, bevor sie mit einer Werkzeugbahn beginnen. Die Software passt das Z-Achsenprofil dynamisch an und hält eine einheitliche Rillentiefe über das gesamte Werkstück.
Kann eine Glasgravurmaschine auch Kantenprofilierung und Bohren durchführen?
Ja. Multifunktionale CNC-Glasbearbeitungszentren führen Oberflächenbearbeitung, Kantenbearbeitung, flaches Polieren, Fasen, Senken und Bohren in einem einzigen Spannzyklus durch, vorausgesetzt, die Maschine ist mit einem angemessenen Werkzeugmagazin und einer Wasserversorgung ausgestattet.
Welche Art von Wasser-Kühlmittel wird für die CNC-Glasbearbeitung empfohlen?
Umwälztes Industriewasser, das mit Rostschutzmitteln und synthetischen Schleifkühlmitteln behandelt wurde, wird empfohlen. Die Aufrechterhaltung neutraler pH-Werte und die Befreiung des Wassers von großen abrasiven Partikeln erhalten die Diamantwerkzeuge und verhindern interne Verfärbungen auf beschichteten Glasplatten.
Wie lange halten Diamantgravurräder, bevor sie nachbearbeitet oder ausgetauscht werden müssen?
Die Lebensdauer der Werkzeuge hängt von der Rillentiefe, der Vorschubgeschwindigkeit, der Glas-Härte und der Qualität des Kühlmittels ab. Sintered Diamantwerkzeuge verarbeiten typischerweise Tausende von linearen Metern, bevor sie eine Neuprofilerstellung oder einen Austausch benötigen, während Cerium-Polierräder häufige automatische Nachbearbeitung erfordern, um ihr geometrisches Profil zu erhalten.
Fordern Sie ein Angebot für eine Bearbeitungslösung und Ausrüstung an
Die Auswahl der optimalen CNC-Plattform hängt von den Abmessungen Ihrer Glasplatte, den täglichen Durchsatzanforderungen und der Komplexität Ihrer dekorativen Profile ab. BAINENG CNC entwirft und fertigt robuste Glasbearbeitungszentren, die darauf ausgelegt sind, Sub-Millimeter-Toleranzen bei hohen Produktionsvolumina aufrechtzuerhalten.
Um technische Zeichnungen, vollständige Maschinenspezifikationen oder ein direktes Preisangebot für eine hochwertige Glasgravurmaschine zum Verkauf zu erhalten, reichen Sie noch heute Ihre Projektdetails und die Zielabmessungen für die Glasbearbeitung an unser Technikteam ein.