 FAQs
 Fabrikbesichtigung


-
CNC-Glasgravurmaschine vs. Laser: Welche liefert bessere Präzision?
Vergleichen Sie die Präzision von CNC-Glasgravurmaschinen mit Lasersystemen. Entdecken Sie Kantenqualität, Tiefenkontrolle und Zykluszeiten. Fordern Sie jetzt einen individuellen Test von BAINENG CNC an!
-
.webp "CNC vs. Laser: Glasgravurmaschinen Preis- & Leistungsvergleich (2026 Aktualisiert)")
CNC vs. Laser: Glasgravurmaschinen Preis- & Leistungsvergleich (2026 Aktualisiert)
Suchen Sie nach dem neuesten Preis für Glasgravurmaschinen? Vergleichen Sie CNC- und Laser-Glasgravurkosten, Tiefenkapazitäten, ROI und Spezifikationen im Jahr 2026. Fordern Sie noch heute ein kostenloses Angebot von BAINENG CNC an!
-
Maschinenbau und industrielle Nutzung der CNC-Glasgravurmaschine
Eine eingehende ingenieurwissenschaftliche Analyse des Designs von CNC-Glasgravurmaschinen, der Spindelmechanik, der Werkzeugvariablen und hochpräziser B2B-Industrieanwendungen.
-
.webp "Beste CNC-Glasgravurmaschinen: Technische Auswahlkriterien für industrielle Käufer")
Beste CNC-Glasgravurmaschinen: Technische Auswahlkriterien für industrielle Käufer
Technischer Leitfaden zur Auswahl der besten CNC-Glasgravurmaschinen für die industrielle Produktion. Vergleichen Sie Spindelleistung, Genauigkeit, ATC, Vakuumtische und Softwareintegration. Experteneinblicke von BAINENG CNC.
-
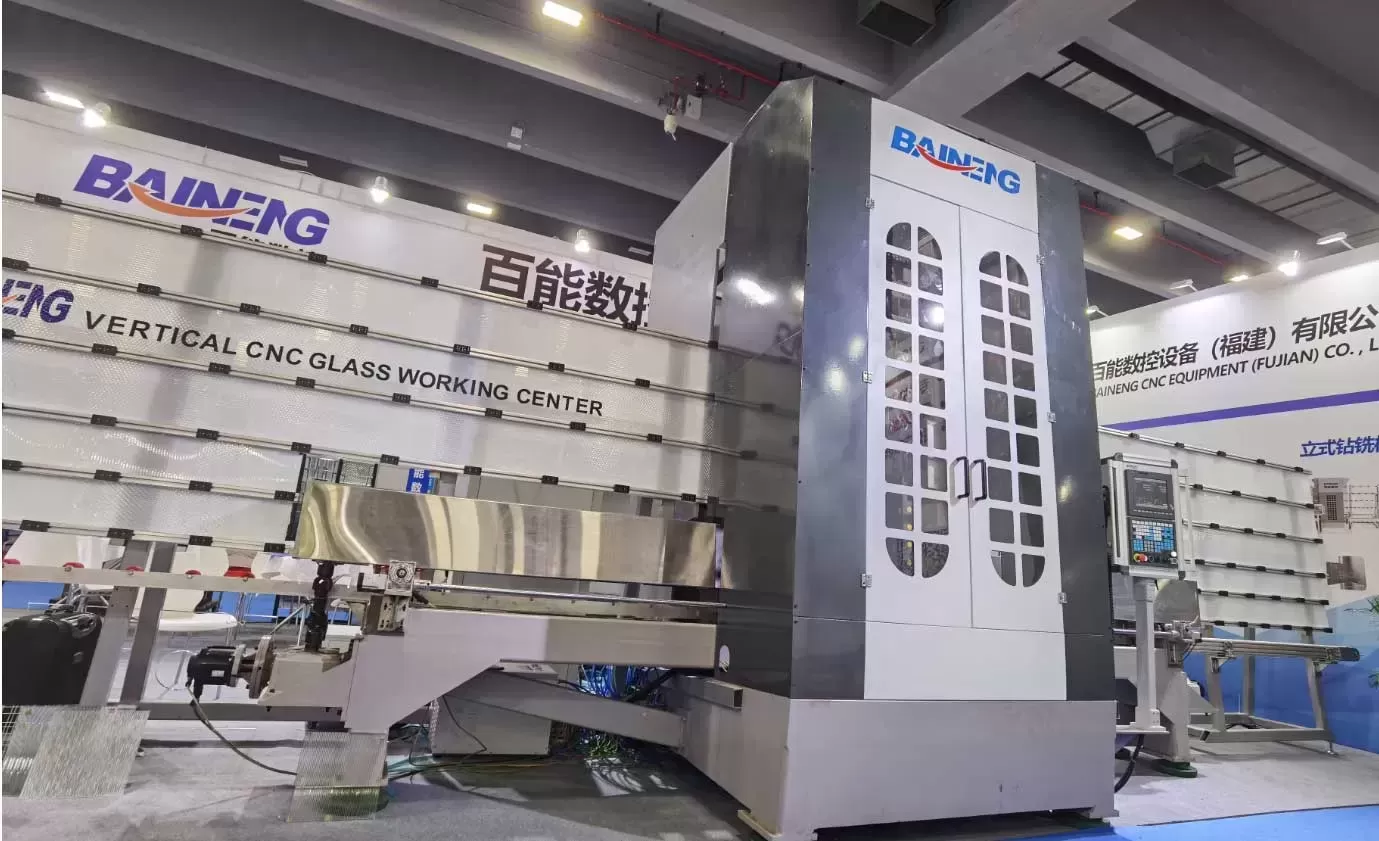
Glasherstellungsgeräte: Ein Überblick | Professionelle CNC-Gravur-Einblicke
Professioneller Überblick über Glasherstellungsgeräte mit tiefem Fokus auf CNC-Glasgravurtechnologie, technische Parameter, Branchenprobleme und Automatisierungslösungen. Experteneinblicke von BAINENG CNC.
-
CNC-Glasgravur vs. CNC-Glasätzung: Ein technischer und anwendungsorientierter Vergleich
Professioneller technischer Vergleich zwischen CNC-Glasgravur und CNC-Glasätzung. Detaillierte Analyse von Werkzeugen, Spindelparametern, Oberflächenintegrität und anwendungsspezifischen Empfehlungen für B2B-Käufer in der Glasverarbeitungsindustrie.
-
.webp "CNC-Glasgravur vs. CNC-Glasätzung: Ein technischer Tiefgang für industrielle Käufer")
CNC-Glasgravur vs. CNC-Glasätzung: Ein technischer Tiefgang für industrielle Käufer
Für Fertigungsingenieure und Beschaffungsspezialisten in den Bereichen Architektur, Automobil und dekoratives Glas ist die Auswahl der richtigen subtraktiven Bearbeitungsmethode entscheidend. Während sowohl CNC-Glasgravur als auch CNC-Glasätzung für Oberflächenmodifikationen eingesetzt werden, unterscheiden sich ihre zugrunde liegenden physikalischen Prinzipien, erreichbaren Geometrien und mechanischen Einflüsse auf das Substrat erheblich. Eine uninformierte Wahl führt zu erhöhten Ausschussquoten, beeinträchtigter Glasfestigkeit und ineffizienten Produktionsabläufen. Diese Analyse bietet einen komponentenbasierten Vergleich dieser beiden Technologien und integriert branchenspezifische Terminologie sowie praktische Lösungen für Produktionsumgebungen mit hoher Varianz und niedrigem Volumen.1. Definition der beiden Prozesse: MaterialabtragmechanismenDas Verständnis der Unterscheidung beginnt auf mikroskopischer Ebene der Materialinteraktion. CNC-Glasgravur ist ein mechanisches Chip-bildendes Verfahren, während industrielle CNC-Glasätzung überwiegend ein Oberflächenabtrag- oder chemischer Reaktionsprozess ist.1.1 CNC-Glasgravur: Mechanisches Fräsen auf spröden SubstratenDieses Verfahren nutzt eine rotierende Spindel, die mit diamantbestückten oder polykrystallinem Diamant (PCD) Werkzeugen ausgestattet ist. Bei Spindeldrehzahlen von 8.000 bis 40.000 U/min dringt das Werkzeug physisch in die Glasoberfläche ein und schert mikroskopische Partikel ab, um V-Nuten, flachbodige Kanäle oder komplexe 3D-Reliefs zu erzeugen. Die Schnitttiefe (DoC) überschreitet typischerweise 0,3 mm und kann je nach Werkzeuggeometrie und Vorschubgeschwindigkeit bis zu 5 mm bei geglühtem Glas erreichen. Zu den wichtigsten technischen Herausforderungen gehören Kantenabplatzen (auch bekannt als "Fritting"), Werkzeugverschleißmanagement und die Entstehung von unterirdischen Mikrorissen, die die Biegefestigkeit verringern. Kühlmittelüberschwemmung oder Nebel-Schmierung sind zwingend erforderlich, um Ablagerungen zu entfernen und thermische Schockbrüche zu verhindern.1.2 CNC-Glasätzung: Abrasives oder chemisches Oberflächen-SatinierenIn einem professionellen B2B-Kontext bezieht sich "CNC-Ätzen" fast ausschließlich auf computergeführte abrasive Strahlbearbeitung (AJM) oder, seltener, widerstandsmustergeätzte Säureätzung. AJM-Systeme beschleunigen Aluminiumoxid- oder Siliziumkarbid-Abrasivpartikel (50–150 µm) durch eine CNC-gesteuerte Düse. Die Partikelaufprallgeschwindigkeit (200–300 m/s) verursacht lokale spröde Brüche, die ein diffuses, mattes Erscheinungsbild erzeugen. Im Gegensatz zur Gravur ist der Materialabtrag auf 0,025–0,125 mm begrenzt, wodurch die ursprüngliche Glasoberflächenebene erhalten bleibt. Chemisches Ätzen umfasst das CNC-Plotten einer säurebeständigen Maske, gefolgt von der Eintauchung in hydrofluoridhaltige Lösungen, aber dieser Prozess nimmt aufgrund von Sicherheitsvorschriften und Abfallentsorgungsbeschränkungen ab. Daher entspricht modernes CNC-Ätzen trockenen abrasiven Systemen.2. Technische Parameter und LeistungskennzahlenDie Auswahl zwischen den beiden Technologien erfordert quantitative Vergleiche über fünf Leistungsvektoren: Oberflächenrauhigkeit, erreichbare Toleranz, Kantenintegrität, Bearbeitungsgeschwindigkeit und Nachbearbeitungsanforderungen.Oberflächenrauhigkeit (Ra): Gravierte Oberflächen liefern typischerweise Ra 1,6–3,2 µm aufgrund von Werkzeugmarken. Geätzte (abrasive) Oberflächen erreichen Ra 3,2–6,3 µm, jedoch mit isotropen Streueigenschaften, die für Privacy-Glas bevorzugt werden.Musterauflösung: CNC-Gravur erreicht minimale Merkmalsgrößen von 0,2 mm (unter Verwendung von Mikrowerkzeugen), während abrasive Ätzung 0,5–1,0 mm aufgrund der Partikelstrahlstreuung erreicht. Chemisches Ätzen bietet eine Auflösung von 0,05 mm, jedoch mit geringerer Durchsatzrate.Tiefe Gleichmäßigkeit: Die Gravur bietet eine ±0,05 mm Tiefe Konsistenz über große Platten (2 x 4 m), die für taktile Oberflächen unerlässlich ist. Die Ätztiefe variiert um ±20% aufgrund des Abstandes der Düse und der Partikeldynamik.Risiko von Kantenabplatzungen: Gravur auf dünnem Glas (0,3 mm. Die Ätzung erzeugt keine gerichteten Abplatzungen und erhält die Kantenstärke.Thermische Belastung: Die Gravur erzeugt lokale Hotspots (bis zu 400°C), die aktive Kühlung erfordern; die Ätzung ist ein Kaltprozess, der für chemisch verstärktes oder gehärtetes Glas geeignet ist (bis zu 120 MPa Oberflächenkompression).3. Anwendungsbezogene Arbeitsabläufe und branchenspezifische HerausforderungenJede Technologie adressiert spezifische Fertigungsprobleme. Das Verständnis dieser Probleme eliminiert kostspielige Versuche und Irrtümer.3.1 Hauptanwendungsfälle für CNC-GlasgravurArchitektonische Gestaltungselemente: Tiefe Einschnitte (≥1 mm), die Schatten werfen, verwendet in Luxus-Hoteltrennwänden und Aufzugstüren.Instrumentierung und Skalen: Präzise markierte Referenzlinien auf Laborgeräten oder medizinischen Geräten, die Abriebfestigkeit erfordern.Dreidimensionale Reliefkunst: Mehrstufige Werkzeugbahnen, die Verläufe der Transluzenz in dickem Floatglas (>10 mm) erzeugen.Rutschfeste Oberflächen: Gitter- oder lineare Rillenmuster, die einen Reibungskoeffizienten >0,6 auf nassen Glasstufen erreichen.Ein anhaltendes branchenweites Problem ist die Programmierung von glatten Werkzeugbahnen, die ein Verweilen des Werkzeugs vermeiden—was Rissausbreitung verursacht. Fortschrittliche CAM-Software mit trochoidalen Frässtrategien reduziert die Stepover-Kräfte um 40%, wodurch das Rissrisiko minimiert wird. BAINENG CNC integriert eine solche adaptive Werkzeugbahn- Generierung direkt in seine Nachbearbeitungsprozessoren, die speziell für Float- und Borosilikatglasarten kalibriert sind.3.2 Hauptanwendungsfälle für CNC-GlasätzungMassenproduzierte Sichtschutzstreifen: 50–200 mm breite sandgestrahlte Bänder auf Bürotrennwänden, verarbeitet mit linearen Geschwindigkeiten von 200 mm/s.Blendfreie Displayabdeckungen: Niedrigstreuende matte Oberflächen für medizinische Monitore und industrielle HMI-Panels.Logo- und Markenkennzeichnung: Hochkontrastierende undurchsichtige Markierungen auf gehärteten Glas-Kochfeldern oder Weinkühlern (kein Risiko von Mikrorissen).Lichtstreuungsschichten: Geätzte Bereiche mit kontrolliertem Dunst (30–85%) für LED-Beleuchtungsanwendungen.Die größte Herausforderung bei der CNC-Ätzung ist das Verstopfen der Düse und der inkonsistente abrasive Fluss, was zu streifigen Oberflächen führt. Geschlossene Rückmeldesysteme mit akustischen Sensoren, wie sie in bestimmten High-End-Modellen implementiert sind, passen die Vorschubgeschwindigkeiten dynamisch an, um eine gleichmäßige Partikelaufprall-Dichte aufrechtzuerhalten. BAINENG CNC hat dies mit dualen Zyklonseparatoren gelöst, die eine Konsistenz der abrasiven Partikelgröße von 99,5% über 8-Stunden-Produktionsläufe aufrechterhalten.4. Vergleichsanalyse: Technische AbwägungenUm eine evidenzbasierte Entscheidung zu erleichtern, vergleicht die folgende Tabelle 12 Parameter, die für die B2B-Produktionsplanung entscheidend sind.ParameterCNC-GlasgravurCNC-Glasätzung (abrasiv)Maximale Bearbeitungstiefe2–25 mm geglühtes Glas1–19 mm (jeder Typ, einschließlich gehärtet)Typische Materialabtragsrate10–50 mm³/min200–800 mm³/min (flächenbasiert)Werkzeug-/Verbrauchsmateriallebensdauer150–300 lineare Meter pro Diamantwerkzeug25–50 kg Abrasiv pro 100 m² geätzter FlächeMinimale Eckenradius0,15 mm (unter Verwendung von Radiuswerkzeugen)0,5 mm (aufgrund des Düsendurchmessers)Glasfestigkeitsdegradation25–40% Reduktion der BiegefestigkeitNachbearbeitung erforderlichKantenpolieren (wenn abgebrochen), WaschenTrocknen oder ionisierte LuftabblasenF fixture-KomplexitätVakuumtisch + mechanische KlemmenNur Vakuumtisch (geringe Schneidkraft)Geeignet für gebogenes GlasJa, mit 5-Achsen-CNCJa, mit robotergestützter Düsenpositionierung5. Kombinierte Arbeitsabläufe: Wann Gravur und Ätzung hybridisierenMehrere hochwertige Produkte profitieren von sequentieller Gravur und Ätzung auf dem gleichen Werkstück. Zum Beispiel ist ein tief graviertes Logo (das taktiles Feedback bietet) kombiniert mit einem geätzten umgebenden Frost (visueller Kontrast) häufig in hochwertigen Gerätepaneelen. Die Sequenzierung ist jedoch entscheidend: Die Ätzung muss zuerst durchgeführt werden, um das Eindringen von abrasiven Partikeln in tief gravierte Rillen zu vermeiden, was die Reinigung kompliziert. BAINENG CNC bietet Dual-Head-Konfigurationen – eine Spindel für Diamantgravur, eine abrasive Jetdüse – mit automatischem Werkzeugwechsel und Staubabsaugung. Dies reduziert die Handhabung von Arbeitsvorgängen um 60% für Hersteller, die dekorative Glasfliesen oder Duschabtrennungen mit komplexen Mustern produzieren.6. Auswahl der richtigen Technologie: Eine Entscheidungsmatrix für EinkaufsleiterBei der Bewertung von Investitionsgütern für die Glasbearbeitung verwenden Sie das folgende gewichtete Punktesystem basierend auf Ihren Produktspezifikationen. Vergeben Sie Punkte von 1-5 für jedes Kriterium.Kriterium 1: Erforderliche Tiefenwahrnehmung. Benötigen Sie Tiefen >0,3 mm? → Gravur. Nur Oberflächen-Satinierung? → Ätzung.Kriterium 2: Glasart. Gehärtetes oder wärmebehandeltes Glas verbietet die Gravur (hohes Bruchrisiko). Ätzung ist die einzige sichere Option.Kriterium 3: Durchsatz-Erwartung. Für mehr als 500 m²/Woche einfacher Frostmuster ist die abrasive Ätzung mit einem Multi-Düsen-Array deutlich schneller als die Gravur.Kriterium 4: Kantenqualitätsanforderung. Wenn das fertige Produkt keine sekundäre Kantenpolitur erfordert oder wenn das Muster innerhalb von 5 mm vom Glasrand kommt, eliminiert die Ätzung das Abplatzen.Kriterium 5: Wartungsinfrastruktur. Gravur erfordert Präzisionswerkzeugsetzung und Kühlmittelmanagement; Ätzung erfordert die Lagerung von abrasiven Medien und Staubabsaugungen. Bewerten Sie Ihre bestehenden Werkstattfähigkeiten.Für Hersteller, die kurze Serien von hochgradig angepassten Stücken (z.B. Innenarchitekturbüros) produzieren, gleicht die Flexibilität einer einzelnen Maschine, die beide Funktionen ausführt – wie die hybriden Systeme – die höheren anfänglichen Investitionen aus.7. Häufig gestellte Fragen (FAQs)Q1: Kann CNC-Glasätzung eine taktile (fühlbare) Oberflächenstruktur erzeugen?A1: Traditionelle abrasive Ätzung erzeugt eine glatte, aber matte Oberfläche mit minimaler Textur, die durch Berührung erkennbar ist (TiefeQ2: Beeinträchtigt die CNC-Glasgravur die Festigkeit von thermisch gehärtetem Glas?A2: Ja, erheblich. Die Gravur nach der Härtung erzeugt Spannungsanreicherungen, die fast immer zu sofortigem Bruch führen, da die verbleibende Druckschicht (69–110 MPa) verletzt wird. Im Gegensatz dazu dringt die nach der Härtung durchgeführte Ätzung mit einem Niederdruck-Abrasivstrahl nicht in die Druckschicht ein und bewahrt die mechanische Integrität. Daher ist für jede Sicherheitsglas-Anwendung (z. B. Geländer, Autoseitenscheiben) nur CNC-Ätzung zulässig.Q3: Was ist das maximal erreichbare Seitenverhältnis für gravierte Kanäle im Glas?A3: Bei der Ein-Pass-Gravur mit V-förmigen Diamantwerkzeugen ist ein Verhältnis von Tiefe zu Breite von 1:1 typisch (z. B. 0,5 mm tief x 0,5 mm breit). Für Mikrokanäle, die höhere Seitenverhältnisse (2:1) erfordern, ist ein Mehrfach-Peckbohren mit Fräsern erforderlich, was jedoch die Zykluszeit um 3–5x erhöht und das Risiko einer Wärmeansammlung birgt. Spezialausrüstung von Herstellern wie BAINENG CNC, die eine Ultraschall-Spindelunterstützung integriert, kann 1,5:1-Verhältnisse bei Borosilikatglas ohne Absplitterungen erreichen.Q4: Wie unterscheidet sich die CNC-Chemieätzung von der abrasiven Ätzung in der industriellen Glasverarbeitung?A4: Chemische Ätzung verwendet CNC-plotten säurebeständige Tinte (Maskierung) gefolgt von einem Bad mit hydrofluoridischen Säureverbindungen. Sie erzeugt ein ultra-glattes, glänzendes, mattiertes Finish ohne sichtbare Partikel Einschlagmarken, und die Kantendefinition kann so fein wie 0,05 mm sein. Nachteile sind jedoch die Entsorgung von gefährlichem Abfall, längere Bearbeitungszeiten (Maskierung + Reaktion + Neutralisation) und höhere Kosten pro Einheit bei niedrigen Volumina. Abrasive Ätzung wird für die Hochvolumenproduktion einfacher Muster (z. B. lineare Bänder) bevorzugt, da sie trocken, schneller (bis zu 30 m/min lineare Geschwindigkeit) ist und nur inerte Staubabfälle erzeugt.Q5: Kann ich dieselbe CNC-Maschine sowohl für das Gravieren als auch für das Ätzen verwenden, ohne die Hardware zu wechseln?A5: Standard-CNC-Fräsen können die beiden Funktionen nicht austauschbar ausführen, da das Gravieren ein Hochdrehmoment-Spindel mit Kühlmittelzufuhr erfordert, während das Ätzen ein abrasives Zuführungssystem, eine Staubabsaugung und eine Düse benötigt, die der Partikelerosion standhält. Spezialisierte Hybridplattformen – wie die von BAINENG CNC verfügbaren – verfügen über zwei unabhängige Bearbeitungsköpfe auf einem einzigen Portal. Sie teilen sich die gleichen Servoantriebe und den Controller, was ein automatisiertes Umschalten zwischen Gravieren und Ätzen innerhalb desselben G-Code-Programms ermöglicht. Diese Konfiguration ist ideal für Hersteller, die strukturiertes Glas mit sowohl tiefen als auch matten Elementen produzieren.Q6: Welcher Prozess bietet eine bessere optische Klarheit für das Gravieren von der Rückseite (Markierung der zweiten Oberfläche)?A6: Für die Markierung der zweiten Oberfläche (Gravieren der Rückseite von transparentem Glas, das von vorne betrachtet wird) bietet das Ätzen eine überlegene Klarheit, da sein feiner, isotroper Frost das Licht gleichmäßig reflektiert und als heller weißer Fleck ohne Verzerrung erscheint. Tiefes Gravieren auf der zweiten Oberfläche erzeugt prismatische Effekte, die feinen Text oder Logos verschwommen erscheinen lassen. Daher ist das CNC-Ätzen für Anwendungen wie Museumsausstellungsbeschriftungen oder Schaufenster die bevorzugte Technik.8. Optimierung Ihrer Produktionslinie mit speziell entwickelter AusrüstungEntscheidungen zwischen CNC-Gravieren und Ätzen sollten niemals ausschließlich auf anfänglichen Angeboten basieren, sondern auf der Gesamtlifecycle-Eignung für Ihre Produktpalette. Bewerten Sie die Musterverarbeitung: Fordern Sie die Anbieter auf, Ihre komplexeste Teilegeometrie auf ihren Maschinen zu produzieren, messen Sie die Kantenqualität mit einer 10-fachen Lupe und bewerten Sie die Zykluszeiten. Für Glasverarbeiter, die in hochwertige architektonische oder automotive Komponenten expandieren möchten, bieten hybridfähige Systeme eine Zukunftssicherung gegen sich ändernde Marktnachfragen. BAINENG CNC bietet Unterstützung bei der Anwendungsentwicklung, um Ihre Glasarten, Musterdatenbank und Volumenprognosen zu analysieren und eine Maschinenkonfiguration bereitzustellen, die Ihren spezifischen technischen Anforderungen entspricht.Bereit, Trial-and-Error aus Ihrem Glasverarbeitungsworkflow zu eliminieren?Unser Ingenieurteam bei BAINENG CNC bietet eine kostenlose technische Beratung an: Reichen Sie Ihre CAD-Zeichnungen und Produktionsvolumenziele ein. Wir werden eine Prozessempfehlung zurückgeben, die Gravur-/Ätzparameter, geschätzte Zykluszeiten und eine optimale Maschinenarchitektur spezifiziert. Keine generischen Angebote – nur datengestützte Lösungen.Send your inquiry tokobexu@bai-neng.com mit dem Betreff „Glasverarbeitungsanalyse“ – fügen Sie Ihre maximalen Plattendimensionen, Glasart (glühend/geglüht/Borosilikat) und ein Muster-PDF bei. Ein leitender Anwendungsingenieur wird innerhalb von 2 Geschäftstagen antworten.
-
Top-Softwaretools für Glasgravur für industrielle CNC-Anwendungen
Im Bereich der industriellen CNC-Glasgravur ist der Software-Stack ebenso entscheidend wie die mechanische Präzision der Maschine. Glas ist ein nicht verzeihendes Material – spröde, empfindlich gegenüber thermischen Spannungen und anfällig für Mikrofrakturen. Die Auswahl des richtigen Software-Tools bestimmt, ob Ihre Produktionslinie sub-millimeter Details ohne Kantenabplatzungen erreicht oder inakzeptable Ausschussraten hat. Dieser Leitfaden analysiert die führenden Softwarelösungen, die für Diamantdrag, Rotations- und Mehrachsen-CNC-Glasgravur entwickelt wurden. Wir konzentrieren uns auf technische Parameter, Werkzeugbahnstrategien und material-spezifische Einstellungen, die konsistente Ergebnisse liefern. Für Betriebe, die eine nahtlose Hardware-Software-Synergie erfordern, sind BAINENG CNC-Systeme mit allen genannten Plattformen validiert und bieten vorkonfigurierte Postprozessoren und Materialbibliotheken.Technische Anforderungen an die CNC-Glasgravur: Warum die Softwarearchitektur wichtig istDie Glasgravur unterscheidet sich grundlegend von der Metall- oder Holzbearbeitung. Die hohe Druckfestigkeit des Materials, aber die niedrige Zugfestigkeit erfordert spezifische Softwarefähigkeiten:Micro-Tiefenkontrolle: Die Gravurtiefen liegen typischerweise zwischen 0,05 mm und 0,5 mm. Die Software muss inkrementelle Z-Achsen-Bewegungen mit Auflösungen von ≤1µm unterstützen.Vibrations- und Ratterunterdrückung: Werkzeugbahnalgorithmen, die scharfe Richtungsänderungen vermeiden und stattdessen tangentiale Ein-/Austrittsramps implementieren.Thermomanagement: Integrierte Kühlstrategien (Nebel oder Luftunterstützung), die mit Spindel Ein/Aus-Befehlen über M-Codes koordiniert sind.Vektordistortion-Kompensation: Glasoberflächen sind selten perfekt flach. Die Software sollte eine probenbasierte Oberflächenkartierung und adaptive Werkzeugbahn-Höhenanpassung ermöglichen.Spanabfuhrsimulation: Um das Nachschneiden von Glaspartikeln zu verhindern, die Mikrofrakturen verursachen.Legacy-Lösungen erfüllen oft diese Anforderungen nicht. Professionelle Werkzeuge müssen eine material-spezifische Werkzeugdatenbank, Unterstützung für Diamantdrag-Bits und elektroplattierte Fräser sowie Postprozessoren enthalten, die glatten G-Code mit optimierten Vorschubgeschwindigkeiten (typischerweise 300–800 mm/min für Gravuren, 1500–2500 mm/min für Fahrbewegungen) erzeugen.Umfassende Analyse der führenden GlasgravursoftwareBasierend auf industriellen Einsatzmetriken und der Kompatibilität mit Mehrachsen-CNC Glasgravuren repräsentieren die folgenden Werkzeuge den aktuellen Standard für B2B-Produktionsumgebungen.1. Vectric VCarve Pro – Industriestandard für 2.5D GlasgravurVCarve Pro ist aufgrund seiner intuitiven, aber leistungsstarken Werkzeugbahn-Engine, die V-Bit-Gravur und Diamantdrag-Operationen verarbeitet, weit verbreitet für Glas. Wichtige technische Vorteile für die Glasbearbeitung:Fluting-Werkzeugbahn für strukturiertes Glas: erzeugt gleichmäßige Spanlasten während der tiefen Gravur und reduziert das Frakturrisiko um 40 % im Vergleich zu Standardprofil-Pässen.Werkzeugdatenbank mit benutzerdefinierten Diamantwerkzeugen: Benutzer definieren die eingeschlossenen Winkel (90°, 120° für grobe Gravuren; 60° für feine Details), Spitzen-Durchmesser (0,1 mm-1,0 mm) und Eintauchgeschwindigkeiten (so niedrig wie 50 mm/min für den ersten Kontakt).Auto-Einlagen für Glas-zu-Glas-Montage: präzise Taschen- und männliche Komponenten-Generierung für dekoratives architektonisches Glas.Probe-basierte Oberflächenkartierung: Die Software interpoliert Oberflächenabweichungen und modifiziert die Z-Höhen über das gesamte Werkstück, was entscheidend für großformatige Glasplatten (bis zu 2x3 Meter) ist.Für die Integration mit industriellen Steuerungen (Mach3, RichAuto, Syntec) exportiert VCarve Pro standardmäßigen G-Code. BAINENG CNC stellt gebrauchsfertige Postprozessor-Dateien für die gesamte Glasgravur-Serie zur Verfügung, wodurch manuelle G-Code-Bearbeitung entfällt.2. Autodesk Fusion 360 mit glas-spezifischen WerkzeugbahnstrategienDas CAM-Modul von Fusion 360 bietet unvergleichliche Flexibilität für komplexe 3D-Glas- Reliefs und mehrseitige Gravuren auf rotierenden Achsen. Seine adaptiven Abtragzyklen, wenn sie korrekt konfiguriert sind, verhindern thermische Spannungen, indem sie konstante Werkzeug- Eingriffswinkel beibehalten. Kritische Einstellungen für Glas:Rampentyp und -winkel: Verwenden Sie helikale Rampen mit 1°-2°-Winkeln, um Schockbelastungen auf Diamantwerkzeugen zu vermeiden.Finish-Schrittweiten: ≤0,05 mm für optische Frost- Effekte unter Verwendung von parallelen oder morphierten Spiralmustern.Kühlmittelintegration: M7/M8-Ausgänge für Nebelsysteme, synchronisiert mit Werkzeugbahnen alle 20 Sekunden kontinuierlicher Bearbeitung.Postprozessor-Anpassung: Ermöglicht die Implementierung von G93 inverse Zeitvorschub für konsistente Spanlast auf gekrümmten Glasoberflächen.Fusion 360 unterstützt auch dynamische Probing-Zyklen für Dickenvariationen bis ±0,1 mm, die automatisch Werkzeugbahnen anpassen. Für die Produktion mit hoher Mischung und geringer Stückzahl reduziert diese Fähigkeit die Rüstzeit um 65 %.3. LightBurn – Laserunterstützte Markierung und RotationsintegrationObwohl hauptsächlich für Lasergravuren gedacht, wird LightBurn zunehmend in hybriden CNC-Stationen (Laser + mechanische Spindel) für Vorgravurmarkierungen oder das Anlassen von Kanten verwendet. Für Glas liegt seine Stärke in:Variable Leistungsdichtekontrolle: Zum Erstellen von rissfreien Halos vor der mechanischen Gravur.Rotationsassistent: Präzise Kartierung von zylindrischen Glasobjekten (Flaschen, Becher, Röhren) mit Durchmesserkompensation.Vektorbrückenanpassung: Verhindert Überbrennen auf schmalen Linien durch intelligente Leistungsanpassung.Für reine mechanische Glasgravuren (tiefe, taktile Markierungen) dient LightBurn jedoch als ergänzendes Werkzeug. Industrielle Glasgravuren kombinieren es typischerweise mit VCarve oder Fusion 360 für vollständige Tiefensteuerung.4. ArtCAM (Legacy) und Carveco – Hochrelief 3D Glas KunstFür künstlerische Glasplatten, Formen oder 3D-Basreliefs bleibt Carveco (Nachfolger von ArtCAM) ein Referenzprodukt. Seine Relief-Skulpturwerkzeuge ermöglichen das direkte Modellieren von komplexen Texturen (frostige Wellen, Farbverläufe, fotorealistische 2D- zu 3D-Konversion). Technische Merkmale:3D-Rauheitsimulation: Vorhersage des visuellen Erscheinungsbildes basierend auf Werkzeugüberstand und Lichtbrechung im Glas.Untercuts-Bearbeitungsstrategien: Für negative Winkel in Glasformen, unter Verwendung von konischen Kugelkopfwerkzeugen (5°-10° Kegel).Dezimierung von STL-Netzen: Reduziert die Dateigrößen von Hochauflösenden Scans (z.B. von 50MB auf 5MB), ohne Gravurdetails zu verlieren.Industrielle Anwender kombinieren häufig Carveco für künstlerisches Design und VCarve für produktionsgerechte Werkzeugbahnoptimierung.5. EnRoute – Industrielle Mehrzonen-GlasbearbeitungEnRoute zeichnet sich durch genestete Glasgravuren für große Arrays aus (z.B. mehrere Smartphone-Glasabdeckungen oder Fliesenarrays). Die fliesenbasierte Verarbeitung ermöglicht getrennte Gravurparameter für jede Zone – unterschiedliche Tiefen, Muster oder Vorschubgeschwindigkeiten – innerhalb eines einzigen Werkstücks. Weitere hochwertige Funktionen:Werkzeugbahn-Brücken für fragile Brücken: fügt automatisch Mikro-Stützen zwischen gravierten Abschnitten hinzu, um Brüche während der endgültigen Teiletrennung zu verhindern.Variable Stepover 3D-Finishing: reduziert den Stepover in der Nähe von Kanten, wo die Spannungs Konzentration am höchsten ist, von 0,08 mm auf 0,02 mm.Direktes CAD-zu-CAM parametrisches Update: Wenn sich das Glasdesign ändert (Dicke oder Muster), werden die Werkzeugbahnen ohne erneutes Importieren aktualisiert.EnRoute ist typischerweise in hochvolumigen architektonischen Glas- und Automobilglas-Gravurlinien zu finden. BAINENG CNC Glasgravurplattformen beinhaltet standardmäßig EnRoute-Nachbearbeitungsprozessoren für eine nahtlose industrielle Bereitstellung.Branchenspezifische Probleme bei der Glasgravur durch Software lösenÜber die grundlegenden Softwarefunktionen hinaus stehen reale Produktionslinien vor drei hartnäckigen Herausforderungen. Die besten Softwaretools adressieren diese wie folgt:Kantenabplatzungen bei Floatglas: Lösung = Ein-/Ausfahrtrampen (2 mm lineare Erweiterung über die Schnittlinie) kombiniert mit der Endbearbeitungstiefe von 0,02 mm. Die „Tab“-Funktion von VCarve Pro kann als Mikro-Stützen konfiguriert werden.Unebene Gravur aufgrund von Glasverformung: Lösung = Abtastzyklen vor jedem Auftrag. Fusion 360’s „Probe Adaptive“ erstellt ein Raster von bis zu 100 Punkten für große Platten (2x3m) und passt automatisch die Z-Höhen der Werkzeugbahn an. Genauigkeitsverbesserung von ±0,3 mm auf ±0,03 mm.Thermische Mikrofrakturen während der tiefen Gravur (>0,3 mm): Lösung = softwaregesteuerte Abtastbohrzyklen (2 mm Eintauchen, 0,05 mm Heben) alle 5 mm linearer Gravur. LightBurn und VCarve unterstützen bedingtes Abtasten basierend auf der Überwachung der Werkzeuglast über Makroschleifen.Zusätzlich sind materialspezifische Werkzeugbibliotheken unverzichtbar. Die Software muss für jeden Glas Typ (Soda-Lime, Borosilikat, gehärtet) die optimale Spindeldrehzahl (12.000–24.000 U/min für Diamantdrag; 6.000–10.000 für Hartmetallfräser), Vorschubgeschwindigkeit und Tiefe pro Durchgang speichern. Fortgeschrittene Bibliotheken beinhalten auch die Art der Schmierung (Wasserdampf vs. Alkohollösung).Die richtige Software-Stack für Ihren CNC-Glasgravur-Workflow auswählenEin typischer industrieller Workflow umfasst Design-, CAM- und Steuerungsebenen. Für die Glasgravur umfasst der empfohlene Stack:Design & Vektorvorbereitung: Adobe Illustrator (für Logos/Text) + Aspire/Carveco für 3D-Reliefs.Werkzeugbahngenerierung: VCarve Pro für 2D/2.5D, Fusion 360 für Multi-Achsen/3D.Maschinensteuerung: Mach4, UCCNC oder RichAuto DSP mit benutzerdefinierten Makros für Glasabstiche.Integrationsschicht: Das einheitliche Treiberpaket von BAINENG CNC, das vorab getestete Nachbearbeitungsprozessoren für alle obigen Software umfasst, um sicherzustellen, dass Spindeldrehzahlen, Kühlmittel und Abtastzyklen korrekt ausgeführt werden. Dies reduziert die Fehlerbehebungszeit von Tagen auf Minuten.Für Unternehmen, die Tausende von Glasplatten pro Monat verarbeiten, ist die Investition in Softwareautomatisierung nicht optional. Funktionen wie Batchverarbeitung, geschachtelte Werkzeugbahnvorlagen und automatische Werkzeugverschleißkompensation wirken sich direkt auf den Durchsatz und die Qualitätskonsistenz aus.Ein oft übersehener Aspekt ist die Simulationsgenauigkeit. Die Standard-Luftschnittsimulation ist für Glas unzureichend. Die besten Werkzeuge bieten eine Stress-Wärme-Simulation basierend auf Daten aus Materialbibliotheken. Zum Beispiel berechnet die fortschrittliche Simulation von Carveco den thermischen Aufbau an jedem Werkzeugpfadpunkt und warnt den Bediener, wenn eine Zone 60 °C überschreitet (Weichpunkt vieler Glasbeschichtungen).Häufig gestellte Fragen (FAQ)Q1: Ist die Glasgravursoftware mit allen CNC-Controllern kompatibel? Benötige ich einen spezifischen Postprozessor?A1: Nicht direkt. Jeder CNC-Controller (Syntec, Fanuc, LinuxCNC, RichAuto) verwendet einen Dialekt von G-Code. Die Software muss mit einem passenden Postprozessor exportieren. Die meisten professionellen Softwarelösungen wie VCarve Pro oder Fusion 360 enthalten generische Postprozessoren, aber für fortgeschrittene Glaszyklen (Picken, Sondenmapping) sind oft benutzerdefinierte Modifikationen erforderlich. BAINENG CNC bietet validierte Postprozessoren für alle seine Glasgravuren an, was Kompatibilitätsrisiken eliminiert.Q2: Welche Software eignet sich am besten für 3D-Reliefgravuren auf gewölbten Glasoberflächen (z. B. Weinflaschen oder Glaskuppeln)?A2: Für die Gravur an der Rotationsachse auf gewölbtem Glas ist Fusion 360 mit seinem 4-Achsen-Wickelmodul die beste Wahl. Es ermöglicht die Abbildung von 3D-Reliefs auf zylindrischen Koordinaten, während die konstante Oberflächen-Geschwindigkeit beibehalten wird. Der Rotationsassistent von LightBurn ist schneller für einfache 2D-Markierungen, bietet jedoch keine echte 3D-Z-Achsen-Modulation. Für hochwertige 3D-Glaskunst liefert Carveco in Kombination mit einem Rotationszubehör und einem BAINENG CNC 4-Achsen-Glasgravurgerät überlegene Ergebnisse.Q3: Wie kann ich Abplatzungen beim Gravieren in der Nähe der Kanten von gehärtetem Glas vermeiden?A3: Kantenabplatzungen treten aufgrund von Spannungsansammlungen auf. Softwarelösungen: Verwenden Sie die Funktion „letzte Pass-Offset“ von VCarve Pro – setzen Sie einen 0,02 mm Endpass bei 50 % Vorschubgeschwindigkeit. Darüber hinaus sollten Sie die Werkzeugpfade so gestalten, dass sie 5 mm innerhalb der Kante beginnen und allmählich nach außen bewegen. Die „Brücken“-Funktion von EnRoute lässt 0,1 mm Mikroverbindungen entlang der Kante, die nach der Gravur manuell gebrochen werden. Kanten immer vorwärmen, wenn möglich.Q4: Gibt es Open-Source- oder kostenlose Software, die für professionelle Glasgravuren geeignet ist?A4: Kostenlose Werkzeuge wie Inkscape (mit Gcodetools-Plugin) oder ESTLCAM können einfache 2D-Liniengravuren auf Glas durchführen, aber sie fehlen an Tiefensteuerung, Pick-Bohrzyklen und glas-spezifischen Materialbibliotheken. Für B2B-Produktionen, bei denen Ausschuss teuer ist, werden Open-Source-Lösungen aufgrund fehlender thermischer Simulation und adaptivem Sondieren nicht empfohlen. Kommerzielle Software amortisiert sich durch reduzierten Ausschuss und höhere Oberflächenfinishqualität.Q5: Muss die Software hochauflösende Graustufenbilder für die Fotogravur auf Glas unterstützen?A5: Ja, wenn Sie fotorealistische Glasgravuren (z. B. Gedenktafeln oder dekorative Porträts) erstellen. VCarve Pro und LightBurn verfügen über spezielle Fotogravurmodule, die 16-Bit-Graustufenbilder in variabel tiefe Werkzeugpfade umwandeln. Die Software berechnet die Punktdichte und die Tiefe (dunkle Bereiche = tiefere Gravur). Für die besten Ergebnisse verwenden Sie einen Diamant-Drag-Bit mit 0,1 mm Spitze und einem Überstand von 0,04 mm. Die Auflösung sollte mindestens 300 DPI Eingang unterstützen.Q6: Kann dieselbe Software sowohl für Glasgravuren als auch für Glasbohrungen (z. B. Durchlöcher für Hardware) verwendet werden?A6: Ja, fortschrittliche CAM-Software wie Fusion 360 umfasst Bohrzyklen speziell für spröde Materialien. Parameter wie Vorschubtiefe (0,1 mm pro Vorschub), vollständige Rückführung und Reduzierung der Spindeldrehzahl beim Durchbruch sind konfigurierbar. Allerdings erfordert das Durchgangsbohren oft Diamantkernbohrer, und die Software muss eine dwell-freie Rückführung unterstützen. Das Bohrmodul von VCarve Pro ist auf flache Löcher (
-
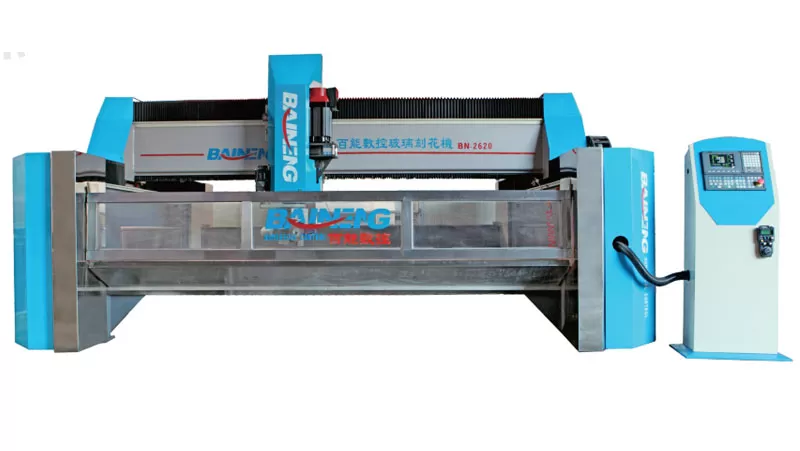
Die Vielseitigkeit von CNC-Glasgravurmaschinen in China
China hat sich als ein bedeutender Akteur in der globalen Fertigungsindustrie etabliert, insbesondere im Bereich der CNC (Computer Numerical Control) Maschinen. Unter den verschiedenen Arten von CNC-Maschinen haben CNC-Glasgravurmaschinen an Bedeutung gewonnen, aufgrund ihrer Präzision, Vielseitigkeit und breiten Anwendungsbereiche. Dieser Blog wird die verschiedenen Aspekte von CNC-Glasgravurmaschinen in China untersuchen und ihre Merkmale, Vorteile, Anwendungen und Markttrends hervorheben.Was ist eine CNC-Glasgravurmaschine?Eine CNC-Glasgravurmaschine ist eine Art von CNC-Ausrüstung, die speziell entwickelt wurde, um Designs, Muster und Texte auf Glasoberflächen zu gravieren. Diese Maschinen nutzen fortschrittliche Computertechnologie, um den Gravurprozess mit hoher Präzision zu steuern, was es ermöglicht, komplexe und detaillierte Designs zu erstellen, die manuell schwer zu erreichen wären. CNC-Glasgravurmaschinen werden in Branchen wie Architektur, Automobilindustrie, Dekoration und Elektronik weit verbreitet eingesetzt.Merkmale von CNC-GlasgravurmaschinenHohe Präzision und GenauigkeitCNC-Glasgravurmaschinen sind bekannt für ihre außergewöhnliche Präzision und Genauigkeit. Das computergesteuerte System stellt sicher, dass jeder Schnitt und jede Gravur mit Genauigkeit ausgeführt wird, was zu sauberen, klaren Linien und detaillierten Designs führt. Dieses Maß an Präzision ist entscheidend für Anwendungen, bei denen komplexe Muster und feine Details erforderlich sind.Vielseitigkeit im DesignDiese Maschinen können eine Vielzahl von Designkomplexitäten bewältigen, von einfachem Text bis hin zu aufwendigen Mustern und Bildern. Die Vielseitigkeit im Design wird durch eine ausgeklügelte Software erreicht, die es den Bedienern ermöglicht, Designs aus verschiedenen Grafikdesignprogrammen zu erstellen und zu importieren.Automatisierter BetriebDie Automatisierung des Gravurprozesses reduziert die Notwendigkeit manueller Eingriffe, minimiert das Risiko menschlicher Fehler und erhöht die Gesamteffizienz. Das automatisierte System ermöglicht es auch, sich wiederholende Aufgaben konsistent auszuführen, was eine Einheitlichkeit über mehrere Stücke hinweg gewährleistet.Kompatibilität mit verschiedenen GlasartenCNC-Glasgravurmaschinen sind mit verschiedenen Glasarten kompatibel, einschließlich Sicherheitsglas, Verbundglas und Floatglas. Diese Kompatibilität macht sie für verschiedene Anwendungen in verschiedenen Branchen geeignet.Vorteile der Verwendung von CNC-GlasgravurmaschinenErhöhte ProduktivitätDie Automatisierung und Präzision von CNC-Glasgravurmaschinen erhöhen die Produktivität erheblich. Diese Maschinen können kontinuierlich mit minimalen Ausfallzeiten betrieben werden, was eine Produktion in großen Stückzahlen ermöglicht. Diese erhöhte Produktivität führt zu schnelleren Durchlaufzeiten und der Fähigkeit, enge Fristen einzuhalten.Kostenwirksame ProduktionWährend die anfängliche Investition in CNC-Glasgravurmaschinen erheblich sein kann, überwiegen die langfristigen Vorteile die Kosten. Die Effizienz und der reduzierte Arbeitsaufwand führen im Laufe der Zeit zu Kosteneinsparungen. Darüber hinaus verringert die hohe Präzision dieser Maschinen den Materialabfall, was weiter zur kostenwirksamen Produktion beiträgt.Verbesserte DesignfähigkeitenCNC-Glasgravurmaschinen bieten verbesserte Designfähigkeiten, die mit traditionellen Gravurmethoden nicht möglich sind. Die Fähigkeit, komplexe und filigrane Designs zu erstellen, eröffnet neue Möglichkeiten für Produktinnovation und Anpassung. Diese Fähigkeit ist besonders wertvoll in Branchen wie Architektur und Innendesign, wo einzigartige und maßgeschneiderte Designs stark nachgefragt werden.Verbesserte Qualität und KonsistenzDie Präzision und Automatisierung von CNC-Glasgravurmaschinen stellen sicher, dass jedes produzierte Stück von konsistenter Qualität ist. Diese Konsistenz ist entscheidend für die Aufrechterhaltung hoher Standards in der Produktion und die Erfüllung der Kundenerwartungen. Die verbesserte Qualität erhöht auch die Gesamtästhetik und Funktionalität des Endprodukts.Anwendungen von CNC-GlasgravurmaschinenArchitektur und InnendesignIn der Architektur und im Innendesign werden CNC-Glasgravurmaschinen verwendet, um dekorative Glasplatten, Trennwände und Türen zu erstellen. Diese Maschinen ermöglichen es Designern, komplizierte Muster und Designs in Glaselemente zu integrieren, was Gebäuden und Innenräumen einen Hauch von Eleganz und Raffinesse verleiht.AutomobilindustrieDie Automobilindustrie nutzt CNC-Glasgravurmaschinen, um Logos, Muster und funktionale Elemente auf Glasbauteile wie Fenster und Spiegel zu gravieren. Die Präzision und Konsistenz dieser Maschinen stellen sicher, dass jedes Bauteil die strengen Qualitätsstandards erfüllt, die im Automobilsektor erforderlich sind.Elektronik und KonsumgüterCNC-Glasgravurmaschinen werden in der Elektronikindustrie eingesetzt, um Logos, Etiketten und dekorative Elemente auf Glasoberflächen von elektronischen Geräten zu gravieren. Diese Anwendung ist besonders relevant für hochwertige Konsumgüter, bei denen Ästhetik und Markenbildung wichtig sind.Kunst und DekorationKünstler und Handwerker verwenden CNC-Glasgravurmaschinen, um komplexe und detaillierte Designs auf Glaskunstwerken zu erstellen. Die Präzision und Vielseitigkeit dieser Maschinen ermöglichen es den Künstlern, ihre kreativen Visionen mit unvergleichlicher Genauigkeit zum Leben zu erwecken.Markttrends in ChinaWachsende Nachfrage nach maßgeschneiderten ProduktenEs gibt eine wachsende Nachfrage nach maßgeschneiderten und personalisierten Produkten in verschiedenen Branchen. CNC-Glasgravurmaschinen erfüllen diese Nachfrage, indem sie die Produktion einzigartiger und maßgeschneiderter Designs ermöglichen. Dieser Trend ist insbesondere im Bereich Architektur, Innendesign und Konsumgüter deutlich zu erkennen.Fortschritte in der TechnologieKontinuierliche Fortschritte in der CNC-Technologie treiben die Entwicklung von ausgefeilteren und effizienteren Glasgravurmaschinen voran. Innovationen wie verbesserte Software, höhere Präzision und schnellere Verarbeitungszeiten erweitern die Möglichkeiten dieser Maschinen und machen sie für Hersteller attraktiver.Zunehmende Akzeptanz in verschiedenen BranchenDie Vielseitigkeit und die Vorteile von CNC-Glasgravurmaschinen führen zu einer zunehmenden Akzeptanz in verschiedenen Branchen. Von der Automobilindustrie über die Elektronik bis hin zur Kunst erkennen immer mehr Sektoren den Wert dieser Maschinen zur Verbesserung von Produktivität, Qualität und Designfähigkeiten.Fokus auf NachhaltigkeitNachhaltigkeit wird zu einem entscheidenden Faktor in den Fertigungsprozessen. CNC-Glasgravurmaschinen tragen zur Nachhaltigkeit bei, indem sie Materialverschwendung und Energieverbrauch reduzieren. Hersteller investieren zunehmend in diese Maschinen, um ihre Nachhaltigkeitsziele zu erreichen.FazitCNC-Glasgravurmaschinen haben die Art und Weise, wie Glas graviert wird, revolutioniert und bieten unvergleichliche Präzision, Vielseitigkeit und Effizienz. In China nimmt die Einführung dieser Maschinen zu, angetrieben von technologischen Fortschritten und der wachsenden Nachfrage nach maßgeschneiderten Produkten. Ob in der Architektur, Automobilindustrie, Elektronik oder Kunst, CNC-Glasgravurmaschinen spielen eine entscheidende Rolle bei der Verbesserung der Designfähigkeiten und der Produktionsqualität. Da sich die Technologie weiterhin entwickelt, sieht die Zukunft der CNC-Glasgravurmaschinen in China vielversprechend aus, mit neuen Möglichkeiten und Anwendungen am Horizont.
-
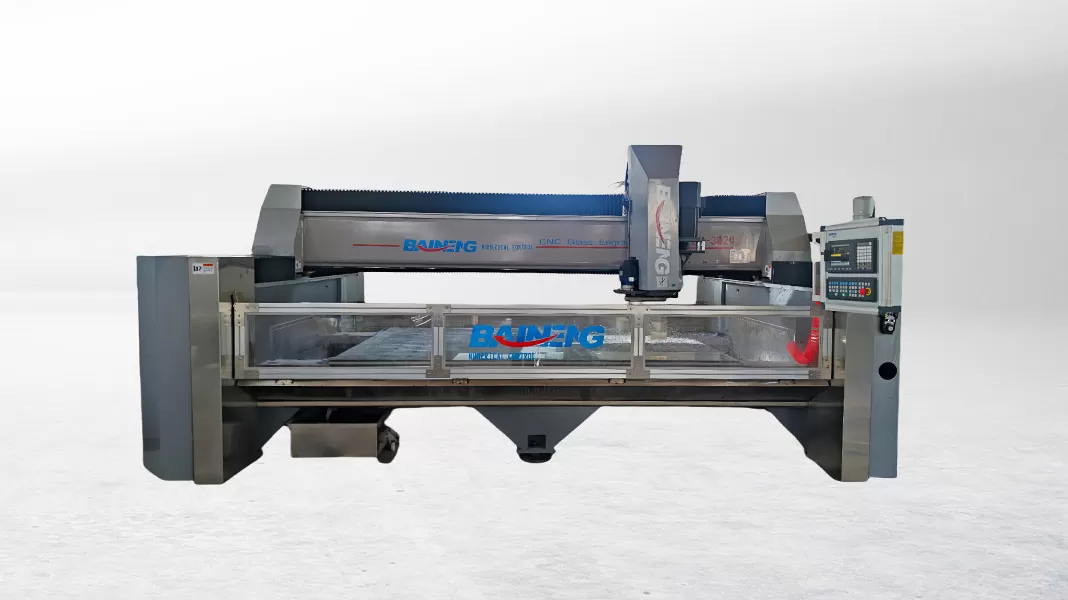
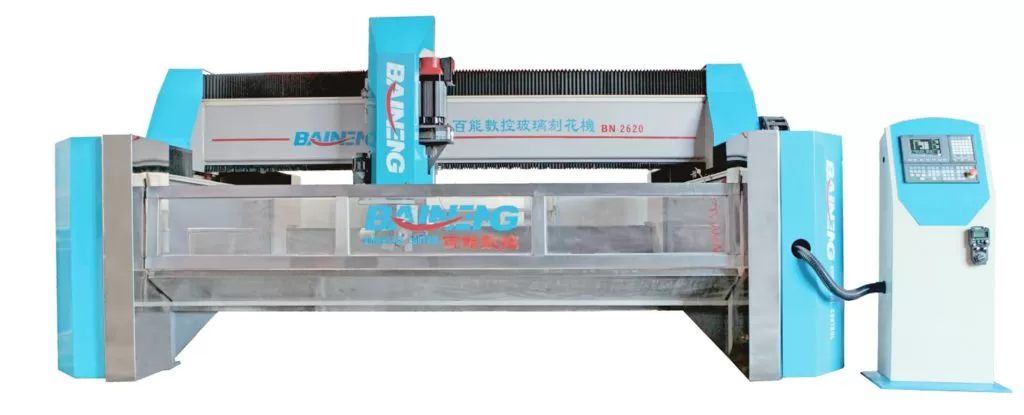
CNC-Glasgravurmaschine
Die CNC-Glas-V-Nut-/Gravur-/Fasen-/Poliermaschine ist eine Maschine, die verschiedene Muster oder Figuren (hauptsächlich Linien oder Streifen) auf Flachglas gravieren und formen kann. Der Arbeitstisch ist mit Gummi bedeckt und verfügt über ein Vakuumsystem, das es ermöglicht, das Glas schnell ohne Hilfe eines mechanischen Geräts zu positionieren. Nachdem das Glas auf den Arbeitstisch gelegt wurde, führt die Maschine automatisch grobes Gravieren, feines Schnitzen, Polieren und Werkzeugwechsel gemäß dem Arbeitsprogramm durch.