 Manuel de la machine de perçage et fraisage vertical pour verre
 Atelier Baineng 5


Dans les secteurs de l'architecture, de la signalétique et de la fabrication de meubles haut de gamme, la demande pour des matériaux transparents complexes et sans défauts s'accélère. Le traitement de ces matériaux—qu'il s'agisse de verre en silice minérale traditionnel ou de polymères synthétiques comme le PMMA (communément appelé "verre acrylique")—présente des défis d'ingénierie significatifs. Obtenir une gravure en verre acrylique de qualité optique sans défaut ou traiter un profil de bord profondément fraisé nécessite des machines robustes capables d'amortir les vibrations extrêmes et d'exécuter des parcours d'outils précis. Pour les installations de fabrication industrielle, le déploiement de l'architecture CNC correcte, des broches multi-axes aux centres de travail verticaux avancés, dicte le débit global, la qualité des bords et la rentabilité opérationnelle.
Dynamique des matériaux : Usinage du PMMA contre le verre en silice
Avant de sélectionner l'équipement capital, les responsables de production doivent comprendre les propriétés thermomécaniques distinctes des substrats à traiter. La machine doit être suffisamment polyvalente pour gérer à la fois la sensibilité thermique des plastiques et la fragilité extrême du verre minéral.
Le verre acrylique (PMMA) est un thermoplastique. Pendant le processus de fraisage ou de fraisage, l'ennemi principal est la chaleur induite par la friction. Si une broche CNC tourne trop vite tout en se déplaçant trop lentement sur le matériau (une faible charge de copeaux), les copeaux acryliques fondent instantanément. Ce plastique fondu se ressoude à lui-même dans le canal de coupe et adhère aux flûtes de l'outil de coupe, détruisant la pièce à usiner et cassant la mèche. Une gravure réussie en verre acrylique nécessite des machines capables de maintenir un couple élevé à des RPM plus bas, couplées à des vitesses d'alimentation rapides pour évacuer les copeaux avant qu'ils n'atteignent leur point de fusion.
Inversement, le verre en silice traditionnel nécessite une approche mécanique entièrement différente. Le verre ne fond pas sous une mèche de routeur ; il se fracture. L'usinage du verre architectural nécessite des outils imprégnés de diamant fonctionnant sous un flux continu et à haut volume de liquide de refroidissement. La machine doit posséder une rigidité structurelle massive—typiquement une base en fonte lourde ou une grue en acier soudé épais—pour éliminer les micro-vibrations. Même le moindre bruit pendant une opération de chanfreinage ou de rainurage provoquera des éclats microscopiques sur le bord, ruinant une vitre architecturale très coûteuse.
Évaluation de l'architecture avancée de traitement du verre CNC
Pour augmenter la production au-delà de la simple découpe 2D, les ateliers de fabrication modernes intègrent des plateformes CNC spécialisées conçues spécifiquement pour les exigences uniques des substrats transparents lourds.
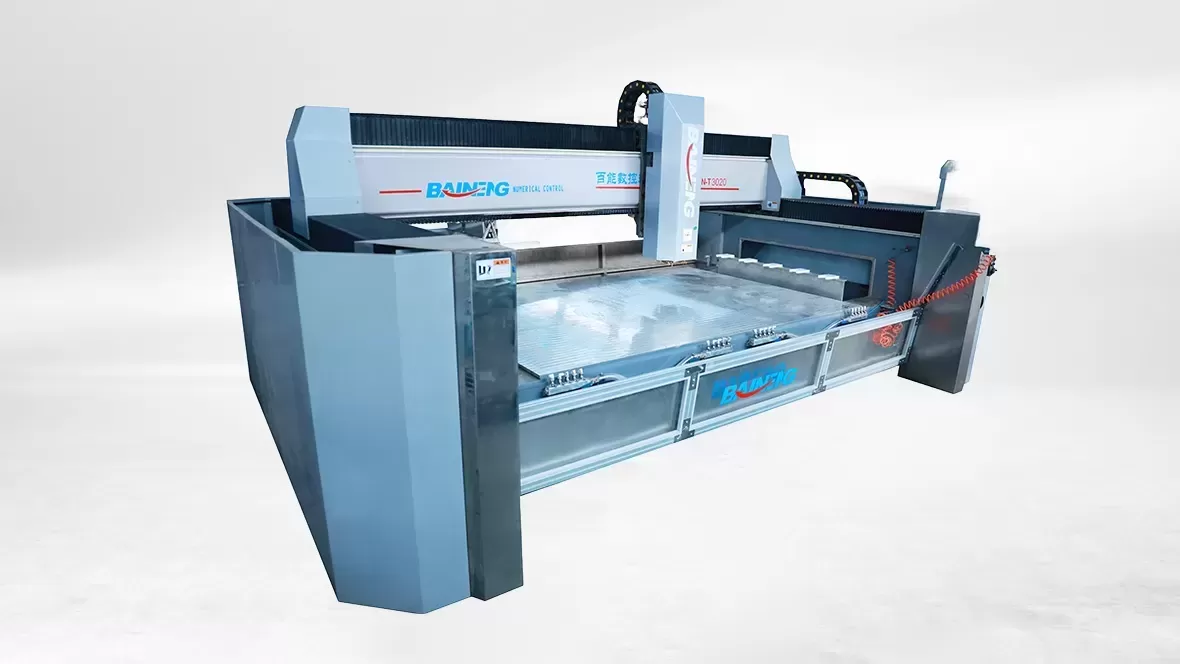
Le Centre de travail du verre CNC
Le centre de travail du verre CNC à plateau traditionnel sert de colonne vertébrale pour la fabrication personnalisée. Ces machines horizontales robustes utilisent des ventouses à vide lourdes pour élever et sécuriser la vitre au-dessus du lit de la machine. Cette élévation permet à la broche d'accéder aux bords extérieurs du matériau pour des opérations complexes de profilage de bord, de polissage et de découpes internes (comme des trous de lavabo ou des encoches pour charnières). Un composant critique d'un centre de travail haut de gamme est le Changeur d'Outils Automatique (ATC). La machine doit échanger sans effort entre les roues de dégrossissage, les roues de polissage en résine et les mèches de gravure fines en quelques secondes, permettant une opération continue et sans surveillance sur des travaux architecturaux complexes.
La machine à biseauter le verre à 5 axes
Pour des applications nécessitant une géométrie 3D complexe, telles que des miroirs décoratifs, des composants de meubles de luxe et des récompenses personnalisées, une machine à 3 axes est insuffisante. Une machine à biseauter le verre à 5 axes introduit des capacités de rotation et d'inclinaison à la tête de broche. Cette cinématique complexe permet à l'outil diamant d'approcher le verre sous pratiquement n'importe quel angle. L'interpolation à 5 axes est essentielle pour créer des biseaux à angle variable, des gravures en V profondes sur verre acrylique et des chanfreins complexes sur des panneaux courbés ou de forme irrégulière, éliminant ainsi le besoin de finition manuelle des bords.
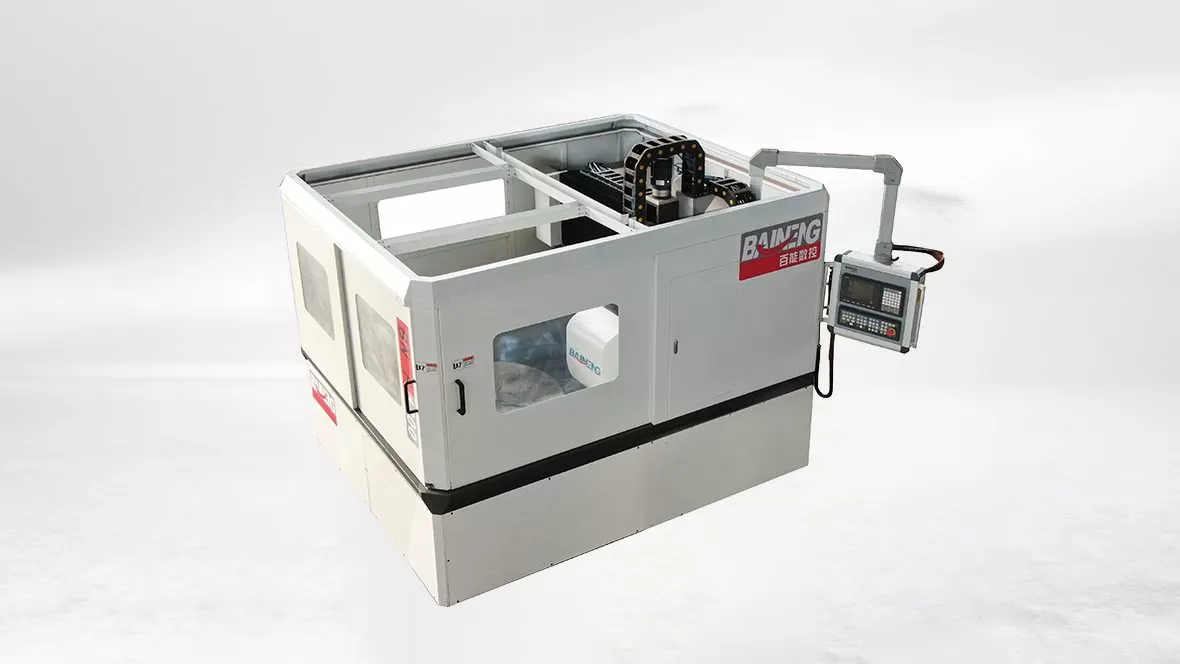
Centres de travail du verre verticaux et modules de perçage
Le traitement de grandes plaques de verre architectural ou de verre de porte de douche sur un plateau horizontal nécessite une empreinte d'usine énorme et introduit des risques significatifs de manutention des matériaux. Les centres de travail du verre verticaux résolvent ce dilemme spatial. En maintenant la plaque de verre à une légère inclinaison verticale, ces machines réduisent l'espace au sol requis jusqu'à 70 %. Charger une feuille de verre de deux tonnes verticalement via des grues aériennes est exponentiellement plus sûr pour les opérateurs. Lorsqu'ils sont intégrés avec des machines de perçage et de fraisage du verre verticales spécialisées, ces lignes peuvent exécuter un perçage à grande vitesse et double face. Les têtes de perçage opposées se rejoignent au centre de la plaque de verre, empêchant l'éclatement (ébréchage) qui se produit couramment lorsqu'un seul foret sort de l'arrière des matériaux fragiles.
Intégration de la technologie laser pour le gravage de surface
Alors que les machines CNC dominent l'enlèvement de matériaux lourds, le profilage des bords et la gravure structurelle profonde, la technologie laser occupe un rôle crucial dans le gravage de surface à grande vitesse et haute résolution.
Une machine laser spécialisée pour le verre fonctionne en utilisant un faisceau laser CO2 ou UV focalisé pour surchauffer rapidement des points microscopiques à la surface du matériau. Sur l'acrylique, le laser vaporise la couche supérieure, créant un contraste blanc givré magnifique qui est très recherché pour les enseignes LED illuminées et les récompenses d'entreprise. Lors du traitement du verre minéral traditionnel, le faisceau laser provoque une fracturation thermique microscopique contrôlée (micro-écaillage). Cette technique produit une marque givrée permanente et très détaillée sans exercer de pression mécanique sur la plaque de verre, ce qui la rend idéale pour graver des logos complexes, des codes QR ou des numéros de série sur des composants en verre fragiles et fins où la pression physique de la CNC pourrait provoquer des éclats.
Automatisation et sols de fabrication intelligents
Investir dans des machines lourdes n'est que la première étape ; maximiser le retour sur investissement (ROI) nécessite d'intégrer des logiciels qui minimisent le temps de configuration humaine. Les équipements CNC et laser modernes utilisent des interfaces avancées de CAO/FAO (Conception et Fabrication Assistées par Ordinateur).
Ces suites logicielles permettent aux ingénieurs d'importer des fichiers DXF directement des clients architecturaux. Le logiciel calcule automatiquement les chemins d'outils optimaux, attribue les bonnes vitesses de rotation et de progression pour l'épaisseur de matériau spécifique, et planifie les changements d'outils automatiques. Les machines haut de gamme disposent de capteurs de mesure d'outils automatisés. À mesure que les outils diamant abrasifs s'usent lors du meulage du verre, le capteur laser de la machine détecte la perte microscopique de diamètre de l'outil et ajuste automatiquement les coordonnées CNC en temps réel. Cette compensation d'usure automatisée garantit que la première plaque de verre et la millième plaque de verre sortent de la machine avec des profils de bord parfaitement identiques.
Questions Fréquemment Posées
Q1 : Pourquoi le verre acrylique devient-il parfois blanc et trouble lors de la gravure CNC ?
A1 : Les bords troubles ou fondus se produisent en raison d'une chaleur de friction excessive. Cela se produit généralement si la vitesse de rotation de la broche est réglée trop haut par rapport à la vitesse d'alimentation, ou si un outil de fraisage multi-flûtes incorrect est utilisé. L'utilisation d'un outil en carbure solide à une seule flûte "O-flute" avec des calculs de charge de copeaux appropriés garantit une coupe propre et claire.
Q2 : Quel est l'avantage d'un centre de travail du verre vertical par rapport à un horizontal ?
A2 : Une configuration verticale réduit considérablement l'espace au sol requis dans l'usine. Plus important encore, elle permet aux opérateurs de charger en toute sécurité de grandes et lourdes plaques de verre architectural à l'aide de palans suspendus, minimisant ainsi le risque de casse et de blessures des opérateurs lors de la manipulation des matériaux.
Q3 : Un centre de travail CNC peut-il effectuer à la fois le meulage grossier et le polissage optique ?
A3 : Oui. Un centre de travail du verre CNC haut de gamme est équipé d'un changeur d'outils automatique (ATC) de haute capacité. La machine exécute une séquence programmée, commençant par des meules en diamant grossières pour l'enlèvement de matière, suivies de meules de polissage en résine ou en oxyde de cérium de plus en plus fines pour obtenir une finition de bord de qualité optique sans intervention humaine.
Q4 : Comment une machine laser à verre empêche-t-elle le verre de se fissurer lors de la gravure ?
A4 : La gravure laser sur verre repose sur la création de fractures de surface microscopiques et contrôlées plutôt que de coupes structurelles profondes. Le logiciel contrôle précisément la fréquence des impulsions du laser et la puissance de sortie. De plus, les opérateurs utilisent souvent un masquage en papier humide ou des buses d'assistance à air spécialisées pour refroidir rapidement la surface et prévenir la propagation du stress thermique.
Q5 : Pourquoi l'usinage à 5 axes est-il nécessaire pour le biseautage du verre ?
A5 : Les machines standard à 3 axes sont limitées aux mouvements d'outils verticaux. Une machine à 5 axes peut incliner et faire pivoter la tête de broche, permettant à l'outil de polissage de maintenir un contact tangentiel continu et parfait avec le bord du verre, même sur des courbes complexes ou des biseaux à angle variable, garantissant une qualité de polissage uniforme sur des géométries complexes.
Améliorez votre ligne de fabrication avec BAINENG CNC
La mise à l'échelle d'une installation de fabrication de verre et d'acrylique nécessite un équipement capital conçu pour une rigidité inébranlable, une automatisation précise et un temps d'arrêt minimal. En tant que leader de l'industrie dans le domaine des machines lourdes, BAINENG CNC développe des solutions de fabrication complètes adaptées aux secteurs du verre architectural et décoratif. Que vous ayez besoin de rationaliser le polissage de bords en haute volume avec nos Centres de Travail du Verre Verticaux, d'exécuter une gravure complexe sur verre acrylique 3D sur nos Machines de Biseautage du Verre à 5 Axes, ou d'intégrer une gravure de surface rapide avec nos avancées Adresse e-mail Laser à Verre, notre portefeuille d'ingénierie est conçu pour maximiser votre rendement de production. Contactez l'équipe de vente technique de BAINENG CNC aujourd'hui pour discuter des exigences spécifiques d'usinage de votre installation, demander des spécifications détaillées de l'équipement, ou organiser une démonstration de traitement d'échantillons personnalisés.