 Preguntas Frecuentes
 Recorrido por la Fábrica


-
Máquina de grabado de vidrio CNC vs. Láser: ¿Cuál ofrece mejor precisión?
Compare la precisión de la máquina de grabado de vidrio CNC frente a los sistemas láser. Descubra la calidad del borde, el control de profundidad y los tiempos de ciclo. ¡Solicite una prueba personalizada de BAINENG CNC ahora!
-
.webp "CNC vs. Láser: Comparación de Precio y Rendimiento de Máquinas de Grabado en Vidrio (Actualizado 2026)")
CNC vs. Láser: Comparación de Precio y Rendimiento de Máquinas de Grabado en Vidrio (Actualizado 2026)
¿Buscas el último precio de máquinas de grabado en vidrio? Compara los costos de grabado en vidrio con CNC vs láser, capacidades de profundidad, ROI y especificaciones en 2026. ¡Obtén una cotización gratuita de BAINENG CNC hoy!
-
Ingeniería Mecánica y Utilidad Industrial de la Máquina CNC de Grabado en Vidrio
Un análisis de ingeniería detallado sobre el diseño de la máquina CNC de grabado en vidrio, la mecánica del husillo, las variables de herramientas y las aplicaciones industriales B2B de alta precisión.
-
.webp "Mejores máquinas CNC de grabado en vidrio: criterios técnicos de selección para compradores industriales")
Mejores máquinas CNC de grabado en vidrio: criterios técnicos de selección para compradores industriales
Guía técnica para seleccionar las mejores máquinas CNC de grabado en vidrio para producción industrial. Compare potencia del husillo, precisión, ATC, mesas de vacío e integración de software. Perspectivas de expertos de BAINENG CNC.
-
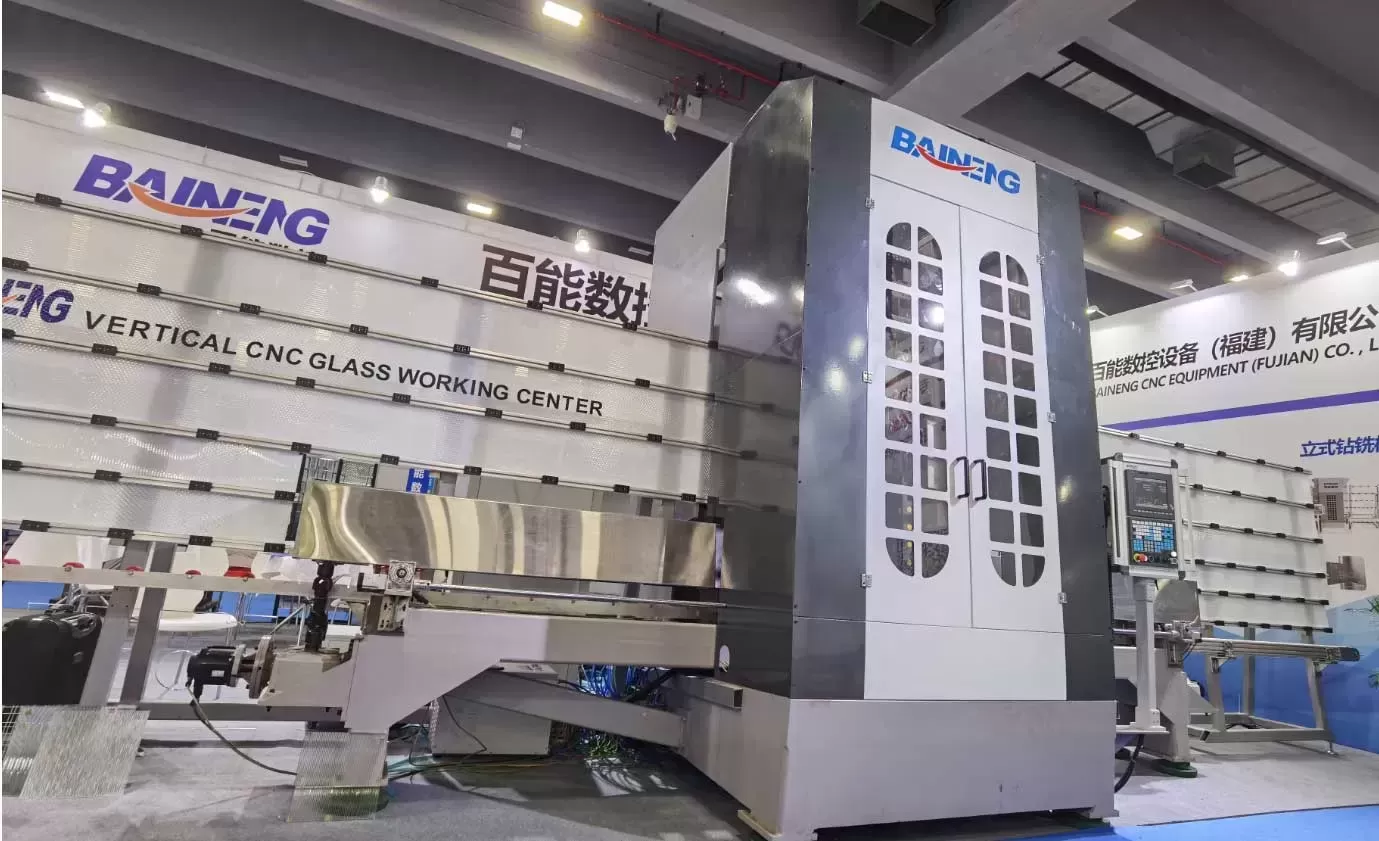
Equipos de fabricación de vidrio: Una visión general | Perspectivas profesionales de grabado CNC
Visión profesional de los equipos de fabricación de vidrio con un enfoque profundo en la tecnología de grabado CNC en vidrio, parámetros técnicos, puntos críticos de la industria y soluciones de automatización. Perspectivas de expertos de BAINENG CNC.
-
Grabado CNC en vidrio vs Grabado químico CNC en vidrio: Una comparación técnica y orientada a aplicaciones
Comparación técnica profesional entre el grabado CNC en vidrio y el grabado químico CNC en vidrio. Análisis detallado de herramientas, parámetros del husillo, integridad de la superficie y recomendaciones específicas de aplicación para compradores B2B en la industria de procesamiento de vidrio.
-
.webp "Grabado CNC en vidrio vs Grabado químico CNC en vidrio: Un análisis técnico detallado para compradores industriales")
Grabado CNC en vidrio vs Grabado químico CNC en vidrio: Un análisis técnico detallado para compradores industriales
Para ingenieros de fabricación y especialistas en adquisiciones en los sectores arquitectónico, automotriz y de vidrio decorativo, seleccionar el método de procesamiento sustractivo correcto es crítico. Mientras que tanto CNC glass engraving como CNC glass etching se emplean para modificaciones de superficie, sus principios físicos subyacentes, geometrías alcanzables e impacto mecánico en el sustrato difieren sustancialmente. Tomar una decisión desinformada conduce a tasas de rechazo aumentadas, resistencia del vidrio comprometida y flujos de trabajo de producción ineficientes. Este análisis proporciona una comparación a nivel de componente de estas dos tecnologías, integrando terminología específica de la industria y soluciones prácticas para entornos de producción de alta mezcla y bajo volumen.1. Definiendo los Dos Procesos: Mecanismos de Remoción de MaterialEntender la distinción comienza a nivel microscópico de interacción del material. El grabado de vidrio CNC es un proceso mecánico de formación de virutas, mientras que el grabado químico de vidrio CNC es predominantemente un proceso de erosión superficial o reacción química.1.1 Grabado de Vidrio CNC: Fresado Mecánico en Sustratos FrágilesEste método utiliza un husillo rotatorio equipado con herramientas de punta de diamante o diamante policristalino (PCD). A velocidades de husillo que oscilan entre 8,000 y 40,000 RPM, la herramienta penetra físicamente la superficie del vidrio, cortando partículas microscópicas para crear canales en V, canales de fondo plano o relieves 3D complejos. La profundidad de corte (DoC) generalmente supera 0.3 mm y puede alcanzar hasta 5 mm en vidrio recocido, dependiendo de la geometría de la herramienta y las tasas de alimentación. Los principales desafíos técnicos incluyen el astillado de bordes (también conocido como "fritting"), la gestión del desgaste de la herramienta y la generación de micro-grietas sub-superficiales que reducen la resistencia a la flexión. La inundación de refrigerante o la lubricación por niebla son obligatorias para limpiar los desechos y prevenir fracturas por choque térmico.1.2 Grabado de Vidrio CNC: Satinado Superficial Abrasivo o QuímicoEn un contexto profesional B2B, "grabado CNC" se refiere casi exclusivamente a la mecanización por chorro abrasivo controlado por computadora (AJM) o, menos comúnmente, al grabado ácido con patrón de resistencia. Los sistemas AJM aceleran partículas abrasivas de óxido de aluminio o carburo de silicio (50–150 µm) a través de una boquilla controlada por CNC. La velocidad de impacto de las partículas (200–300 m/s) causa fractura frágil localizada, produciendo una apariencia difusa y esmerilada. A diferencia del grabado, la remoción de material está limitada a 0.025–0.125 mm, preservando el plano de superficie original del vidrio. El grabado químico implica el trazado CNC de una máscara resistente al ácido, seguido de la inmersión en soluciones a base de ácido fluorhídrico, pero este proceso está en declive debido a regulaciones de seguridad y restricciones de eliminación de desechos. Por lo tanto, el grabado CNC moderno se alinea con sistemas abrasivos en seco.2. Parámetros Técnicos y Métricas de RendimientoSeleccionar entre las dos tecnologías exige comparaciones cuantitativas a través de cinco vectores de rendimiento: rugosidad de superficie, tolerancia alcanzable, integridad de bordes, velocidad de procesamiento y requisitos de post-procesamiento.Rugosidad de Superficie (Ra): Las superficies grabadas generalmente producen Ra 1.6–3.2 µm debido a marcas de herramienta. Las superficies grabadas (abrasivas) logran Ra 3.2–6.3 µm pero con propiedades de dispersión isotrópica, preferidas para vidrio de privacidad.Resolución del Patrón: El grabado CNC logra tamaños mínimos de características de 0.2 mm (usando micro-herramientas), mientras que el grabado abrasivo alcanza 0.5–1.0 mm debido a la dispersión de la explosión de partículas. El grabado químico ofrece una resolución de 0.05 mm, pero con un menor rendimiento.Uniformidad de Profundidad: El grabado proporciona una consistencia de profundidad de ±0.05 mm en paneles grandes (2 x 4 m), esencial para superficies táctiles. La profundidad del grabado varía en ±20% debido a la distancia de la boquilla y la dinámica del flujo de partículas.Riesgo de Astillado en los Bordes: El grabado en vidrio delgado (0.3 mm. El grabado no produce astillas direccionales, preservando la resistencia del borde.Carga Térmica: El grabado genera puntos calientes locales (hasta 400°C) que requieren enfriamiento activo; el grabado es un proceso en frío adecuado para vidrio químicamente reforzado o templado (hasta 120 MPa de compresión superficial).3. Flujos de Trabajo Específicos de Aplicación y Puntos Críticos de la IndustriaCada tecnología aborda puntos críticos de fabricación distintos. Comprender estos elimina costosas iteraciones de prueba y error.3.1 Casos de Uso Primarios para el Grabado de Vidrio CNCPaneles de características arquitectónicas: Incisiones profundas (≥1 mm) que proyectan sombras, utilizadas en particiones de hoteles de lujo y puertas de ascensores.Instrumentación y escalas: Líneas de referencia marcadas con precisión en equipos de laboratorio o dispositivos médicos que requieren resistencia al desgaste.Arte en relieve tridimensional: Trayectorias de herramientas de múltiples pasos que crean gradientes de translucidez en vidrio flotante grueso (>10 mm).Superficies antideslizantes: Patrones de rejilla o surcos lineales que logran un coeficiente de fricción >0.6 en escalones de vidrio mojado.Un punto crítico persistente en la industria es la programación de trayectorias de herramientas suaves que eviten el reposo de la herramienta, lo que causa la propagación de grietas. El software CAM avanzado con estrategias de fresado trocoidal reduce las fuerzas de paso en un 40%, minimizando el riesgo de fractura. BAINENG CNC integra dicha generación de trayectorias de herramientas adaptativas directamente en sus post-procesadores, calibrados específicamente para grados de vidrio flotante y borosilicato.3.2 Casos de Uso Primarios para el Grabado de Vidrio CNCStrips de privacidad producidos en masa: Bandas esmeriladas de 50–200 mm de ancho en vidrio de particiones de oficina, procesadas a velocidades lineales de 200 mm/s.Cubiertas de pantalla antirreflejo: Acabados mate de baja dispersión para monitores médicos y paneles HMI industriales.Marcado de logotipos y marcas: Marcas opacas de alto contraste en superficies de vidrio templado o enfriadores de vino (sin riesgo de micro-grietas).Capas de difusión de luz: Áreas grabadas con neblina controlada (30–85%) para aplicaciones de iluminación LED.El principal desafío para el grabado CNC es el atasco de la boquilla y el flujo abrasivo inconsistente, lo que lleva a acabados rayados. Los sistemas de retroalimentación en bucle cerrado con sensores acústicos, como se implementa en ciertos modelos de alta gama, ajustan dinámicamente las tasas de alimentación para mantener una densidad de impacto de partículas uniforme. BAINENG CNC ha resuelto esto utilizando separadores de ciclón dual que mantienen una consistencia del tamaño de partículas abrasivas del 99.5% a lo largo de corridas de producción de 8 horas.4. Análisis Comparativo: Compromisos TécnicosPara facilitar una decisión basada en evidencia, la tabla a continuación contrasta 12 parámetros críticos para la planificación de producción B2B.ParámetroGrabado de vidrio CNCGrabado de vidrio CNC (abrasivo)Espesor máximo de procesamientoVidrio templado de 2–25 mm1–19 mm (cualquier tipo, incluyendo templado)Tasa típica de eliminación de material10–50 mm³/min200–800 mm³/min (basado en área)Vida útil de la herramienta/consumible150–300 metros lineales por herramienta de diamante25–50 kg de abrasivo por 100 m² de área grabadaRadio mínimo de esquina0.15 mm (usando herramientas de radio)0.5 mm (debido al diámetro de la boquilla)Degradación de la resistencia del vidrio25–40% de reducción en la resistencia a la flexiónPost-procesamiento requeridoPulido de bordes (si está astillado), lavadoSecado o soplado de aire ionizadoComplejidad del dispositivoMesa de vacío + abrazaderas mecánicasSolo mesa de vacío (baja fuerza de corte)Adecuado para vidrio curvadoSí, con CNC de 5 ejesSí, con posicionamiento de boquilla robótica5. Flujos de trabajo combinados: Cuándo hibridar grabado y grabadoVarios productos de alto valor se benefician del grabado y grabado secuencial en la misma pieza de trabajo. Por ejemplo, un logo grabado en profundidad (que proporciona retroalimentación táctil) combinado con un entorno grabado en escarcha (contraste visual) es común en paneles de electrodomésticos premium. Sin embargo, la secuenciación es crítica: el grabado debe realizarse primero para evitar la infiltración de partículas abrasivas en los surcos grabados en profundidad, lo que complica la limpieza. BAINENG CNC ofrece configuraciones de doble cabezal: un husillo para grabado con diamante, una boquilla de chorro abrasivo—con cambio automático de herramienta y conmutación de extracción de polvo. Esto reduce el manejo de trabajo en progreso en un 60% para los fabricantes que producen azulejos de vidrio decorativos o cerramientos de ducha con patrones complejos.6. Seleccionando la tecnología adecuada: Una matriz de decisión para gerentes de adquisicionesAl evaluar equipos de capital para el procesamiento de vidrio, utilice el siguiente sistema de puntuación ponderada basado en sus especificaciones de producto. Asigne puntuaciones de 1 a 5 para cada criterio.Criterio 1: Percepción de profundidad requerida. ¿Necesita profundidades >0.3 mm? → Grabado. ¿Solo satinizado de superficie? → Grabado.Criterio 2: Tipo de vidrio. El vidrio templado o de alta resistencia prohíbe el grabado (alto riesgo de rotura). El grabado es la única opción segura.Criterio 3: Expectativa de rendimiento. Para más de 500 m²/semana de patrones de escarcha simples, el grabado abrasivo con una matriz de múltiples boquillas es significativamente más rápido que el grabado.Criterio 4: Requisito de calidad de borde. Si el producto terminado no requiere pulido de bordes secundario o si el patrón se acerca dentro de 5 mm del borde del vidrio, el grabado elimina astillado.Criterio 5: Infraestructura de mantenimiento. El grabado requiere ajuste de herramientas de precisión y gestión de refrigerantes; el grabado requiere almacenamiento de medios abrasivos y recolectores de polvo. Evalúe sus capacidades de taller existentes.Para los fabricantes que producen tiradas cortas de piezas altamente personalizadas (por ejemplo, estudios de diseño interior), la flexibilidad de una sola máquina que realiza ambas funciones—como los sistemas híbridos—compensa la mayor inversión inicial.7. Preguntas Frecuentes (FAQs)Q1: ¿Puede el grabado de vidrio CNC crear una textura de superficie táctil (que se pueda sentir)?A1: El grabado abrasivo tradicional produce una superficie lisa pero mate con una textura mínima detectable al tacto (profundidadQ2: ¿Compromete el grabado de vidrio CNC la resistencia del vidrio templado térmicamente?A2: Sí, significativamente. El grabado después del templado crea elevaciones de tensión que casi siempre causan fracturas instantáneas debido a que se viola la capa de compresión residual (69–110 MPa). Por el contrario, el grabado realizado después del templado—con chorro abrasivo de baja presión—no penetra la capa de compresión, preservando la integridad mecánica. Por lo tanto, para cualquier aplicación de vidrio de seguridad (por ejemplo, barandillas, ventanas laterales de automóviles), solo se permite el grabado CNC.Q3: ¿Cuál es la relación de aspecto máxima alcanzable para canales grabados en vidrio?A3: Usando grabado de pasada única con herramientas de diamante en forma de V, una relación de profundidad a ancho de 1:1 es típica (por ejemplo, 0.5 mm de profundidad x 0.5 mm de ancho). Para microcanales que requieren relaciones de aspecto más altas (2:1), se requiere perforación por picado de múltiples pasadas con fresas, pero esto aumenta el tiempo de ciclo de 3 a 5 veces y corre el riesgo de acumulación de calor. Equipos especializados de fabricantes como BAINENG CNC que incorporan asistencia de husillo ultrasónico pueden lograr relaciones de 1.5:1 en vidrio borosilicatado sin astillarse.Q4: ¿En qué se diferencia el grabado químico CNC del grabado abrasivo en el procesamiento de vidrio industrial?A4: El grabado químico utiliza tinta resistente a ácidos trazada por CNC (enmascarante) seguida de un baño de compuestos de ácido fluorhídrico. Produce un acabado esmerilado ultra suave y brillante sin marcas visibles de impacto de partículas, y la definición de los bordes puede ser tan fina como 0.05 mm. Sin embargo, las desventajas incluyen la eliminación de desechos peligrosos, tiempos de procesamiento más largos (enmascaramiento + reacción + neutralización) y un costo por unidad más alto para volúmenes bajos. El grabado abrasivo es preferido para la producción de alto volumen de patrones simples (por ejemplo, bandas lineales) porque es seco, más rápido (hasta 30 m/min de velocidad lineal) y genera solo desechos de polvo inerte.Q5: ¿Puedo usar la misma máquina CNC tanto para grabado como para grabado en ácido sin cambiar el hardware?A5: Los routers CNC estándar no pueden realizar ambas funciones de manera intercambiable porque el grabado requiere un husillo de alto par con entrega de refrigerante, mientras que el grabado en ácido necesita un sistema de entrega abrasivo, extracción de polvo y una boquilla que resista la erosión por partículas. Sin embargo, las plataformas híbridas especializadas—como las disponibles de BAINENG CNC—cuentan con dos cabezas de procesamiento independientes en un solo pórtico. Comparten los mismos servomotores y controlador, lo que permite el cambio automatizado entre grabado y grabado en ácido dentro del mismo programa G-code. Esta configuración es ideal para fabricantes que producen vidrio estampado con elementos tanto profundos como esmerilados.Q6: ¿Qué proceso ofrece mejor claridad óptica para grabado en la parte trasera (marcado de segunda superficie)?A6: Para el marcado de segunda superficie (grabado en la parte trasera del vidrio transparente visto desde el frente), el grabado en ácido proporciona una claridad superior porque su escarcha fina e isotrópica refleja la luz de manera uniforme, apareciendo como una marca blanca brillante sin distorsión. El grabado profundo en la segunda superficie crea efectos prismáticos que difuminan texto o logotipos finos. Por lo tanto, para aplicaciones como etiquetas de exhibición en museos o ventanas de tiendas, el grabado en ácido CNC es la técnica preferida.8. Optimización de su línea de producción con equipos diseñados para propósitos específicosLas decisiones entre el grabado CNC y el grabado en ácido nunca deben basarse solo en cotizaciones iniciales, sino en la idoneidad total del ciclo de vida para su mezcla de productos. Evalúe el procesamiento de muestras: solicite a los proveedores que produzcan la geometría de su parte más compleja en sus máquinas, midan la calidad de los bordes con una lupa de 10x y evalúen los tiempos de ciclo. Para los procesadores de vidrio que buscan expandirse a componentes arquitectónicos o automotrices de alto valor, los sistemas capaces de híbridos ofrecen protección a futuro contra las demandas cambiantes del mercado. BAINENG CNC proporciona soporte de ingeniería de aplicaciones para analizar sus tipos de vidrio, biblioteca de patrones y pronósticos de volumen, ofreciendo una configuración de máquina adaptada a sus requisitos técnicos específicos.¿Listo para eliminar la prueba y error de su flujo de trabajo de procesamiento de vidrio?Nuestro equipo de ingeniería en BAINENG CNC ofrece una consulta técnica gratuita: envíe sus dibujos CAD y objetivos de volumen de producción. Devolveremos una recomendación de proceso especificando parámetros de grabado/grabado en ácido, tiempos de ciclo estimados y arquitectura de máquina óptima. No hay cotizaciones genéricas, solo soluciones basadas en datos.Envíe su consulta akobexu@bai-neng.com con el asunto “Análisis de Procesamiento de Vidrio” — incluya sus dimensiones máximas de panel, tipo de vidrio (recocido/templado/borosilicato) y un patrón de muestra en PDF. Un ingeniero de aplicaciones senior responderá dentro de 2 días hábiles.
-
Principales herramientas de software de grabado en vidrio para aplicaciones industriales CNC
En el ámbito de la grabado de vidrio CNC industrial, la pila de software es tan crítica como la precisión mecánica de la máquina. El vidrio es un material poco indulgente: frágil, sensible al estrés térmico y propenso a micro-fracturas. Seleccionar la herramienta de software adecuada determina si su línea de producción logra detalles submilimétricos sin astillado de bordes o enfrenta tasas de desperdicio inaceptables. Esta guía analiza las principales soluciones de software diseñadas para el grabado de vidrio CNC con arrastre de diamante, rotativo y multi-ejes. Nos enfocamos en parámetros técnicos, estrategias de trayectoria de herramienta y configuraciones específicas de material que ofrecen resultados consistentes. Para operaciones que requieren una sinergia perfecta entre hardware y software, los sistemas BAINENG CNC están validados con todas las plataformas mencionadas, ofreciendo post-procesadores preconfigurados y bibliotecas de materiales.Demandas Técnicas del Grabado de Vidrio CNC: Por Qué la Arquitectura del Software ImportaEl grabado de vidrio difiere fundamentalmente del mecanizado de metal o madera. La alta resistencia a la compresión del material pero su baja resistencia a la tracción exige capacidades específicas de software:Control de microprofundidad: las profundidades de grabado suelen variar de 0.05 mm a 0.5 mm. El software debe soportar movimientos incrementales en el eje Z con resoluciones ≤1µm.Supresión de vibraciones y ruidos: algoritmos de trayectoria de herramienta que evitan cambios direccionales bruscos, implementando en su lugar rampas de entrada/salida tangenciales.Gestión térmica: estrategias de enfriamiento integradas (neblina o asistencia de aire) coordinadas con comandos de encendido/apagado del husillo a través de códigos M.Compensación de distorsión vectorial: las superficies de vidrio rara vez son perfectamente planas. El software debería permitir el mapeo de superficie basado en sonda y el ajuste de altura de trayectoria de herramienta adaptativo.Simulación de evacuación de virutas: para prevenir el recorte de partículas de vidrio que causan micro-grietas.Las soluciones heredadas a menudo no cumplen con estos requisitos. Las herramientas profesionales deben incluir una base de datos de herramientas específica para el material, soporte para brocas de arrastre de diamante y fresas electrochapadas, y post-procesadores que generen G-code suave con tasas de avance optimizadas (típicamente 300–800 mm/min para grabado, 1500–2500 mm/min para movimientos de desplazamiento).Análisis Integral de las Principales Soluciones de Software para Grabado de VidrioBasado en métricas de implementación industrial y compatibilidad con grabadores de vidrio CNC multi-ejes, las siguientes herramientas representan el estándar actual para entornos de producción B2B.1. Vectric VCarve Pro – Estándar de la Industria para Grabado de Vidrio 2.5DVCarve Pro es ampliamente adoptado para vidrio debido a su motor de trayectoria de herramienta intuitivo pero potente que maneja operaciones de tallado con v-bit y arrastre de diamante. Ventajas técnicas clave para el procesamiento de vidrio:Trayectoria de herramienta de estriado para vidrio texturizado: crea cargas de viruta uniformes durante el grabado profundo, reduciendo el riesgo de fractura en un 40% en comparación con los pasajes de perfil estándar.Base de datos de herramientas con herramientas de diamante personalizadas: los usuarios definen ángulos incluidos (90°, 120° para grabado grueso; 60° para detalles finos), diámetros de punta (0.1 mm-1.0 mm) y tasas de inmersión (tan bajas como 50 mm/min para contacto inicial).Incrustaciones automáticas para ensamblaje de vidrio a vidrio: generación precisa de cavidades y componentes masculinos para vidrio arquitectónico decorativo.Mapeo de superficie basado en sondas: el software interpola desviaciones de superficie y modifica las alturas Z en toda la pieza de trabajo, crítico para paneles de vidrio de gran formato (hasta 2x3 metros).Para la integración con controladores industriales (Mach3, RichAuto, Syntec), VCarve Pro exporta código G estándar. BAINENG CNC proporciona archivos de post-procesador listos para usar para toda su serie de grabadores de vidrio, eliminando la edición manual de código G.2. Autodesk Fusion 360 con Estrategias de Trayectoria de Herramienta Específicas para VidrioEl módulo CAM de Fusion 360 ofrece una flexibilidad inigualable para relieves de vidrio 3D complejos y grabado en múltiples lados en ejes rotativos. Sus ciclos de desbaste adaptativos, cuando se configuran correctamente, previenen el estrés térmico al mantener ángulos de compromiso de herramienta constantes. Configuraciones críticas para vidrio:Tipo y ángulo de rampa: usar rampas helicoidales con ángulos de 1°-2° para evitar cargas de choque en brocas de diamante.Pasos de acabado: ≤0.05mm para efectos de escarcha de grado óptico, utilizando patrones espirales paralelos o morfados.Integración de refrigerante: salidas M7/M8 para sistemas de niebla sincronizados con trayectorias de herramienta cada 20 segundos de compromiso continuo.Personalización de post-procesador: permite la implementación de G93 alimentación inversa de tiempo para carga de viruta consistente en superficies de vidrio curvadas.Fusion 360 también soporta ciclos de sondeo dinámico para variación de grosor de hasta ±0.1mm, ajustando automáticamente las trayectorias de herramienta. Para producción de alto mix y bajo volumen, esta capacidad reduce el tiempo de configuración en un 65%.3. LightBurn – Marcado Asistido por Láser e Integración RotativaAunque es principalmente para grabadores láser, LightBurn se utiliza cada vez más en estaciones CNC híbridas (láser + husillo mecánico) para marcado previo al grabado o recocido de bordes. Para vidrio, su fortaleza radica en:Control de densidad de potencia variable: para crear halos sin fisuras antes del grabado mecánico.Asistente rotativo: mapeo preciso de objetos de vidrio cilíndricos (botellas, vasos, tubos) con compensación de diámetro.Ajuste de puente vectorial: previene la sobrequemadura en líneas estrechas mediante rampas de potencia inteligentes.Sin embargo, para el grabado de vidrio mecánico puro (marcados profundos y táctiles), LightBurn sirve como una herramienta suplementaria. Los grabadores de vidrio industriales normalmente lo combinan con VCarve o Fusion 360 para control total de profundidad.4. ArtCAM (Legacy) y Carveco – Arte en Vidrio 3D de Alto RelievePara paneles de vidrio artísticos, moldes o bajorelieves 3D, Carveco (sucesor de ArtCAM) sigue siendo una referencia. Sus herramientas de escultura en relieve permiten el modelado directo de texturas complejas (olas esmeriladas, gradientes, conversión fotorealista de 2D a 3D). Características técnicas:Simulación de rugosidad 3D: predice la apariencia visual basada en el paso de herramienta y la refracción de luz en el vidrio.Estrategias de mecanizado de subcorte: para ángulos negativos en moldes de vidrio, utilizando herramientas de bola cónica (5°-10° de inclinación).Decimación de mallas STL: reduce el tamaño de los archivos de escaneos de alta resolución (por ejemplo, de 50MB a 5MB) sin perder detalle de grabado.Los usuarios industriales a menudo combinan Carveco para diseño artístico y VCarve para optimización de trayectorias de herramienta de calidad de producción.5. EnRoute – Mecanizado Industrial de Vidrio en Múltiples ZonasEnRoute se destaca en el grabado de vidrio anidado para grandes arreglos (por ejemplo, múltiples cubiertas de vidrio para smartphones o arreglos de baldosas). Su procesamiento basado en baldosas permite parámetros de grabado separados para cada zona— diferentes profundidades, patrones o velocidades de avance—dentro de una sola pieza de trabajo. Otras funciones de alta gama:Puentes de trayectoria de herramienta para puentes frágiles: añade automáticamente micro-soportes entre secciones grabadas para prevenir roturas durante la separación final de la pieza.Acabado 3D con paso variable: reduce el paso cerca de los bordes donde la concentración de estrés es mayor, de 0.08mm a 0.02mm.Actualización paramétrica directa de CAD a CAM: si el diseño del vidrio cambia (grosor o patrón), las trayectorias de herramienta se actualizan sin necesidad de re-importar.EnRoute se encuentra típicamente en líneas de grabado de vidrio arquitectónico y de vidrio automotriz de alto volumen. Las plataformas de grabado de vidrio BAINENG CNC incluyen procesadores posteriores de EnRoute por defecto para un despliegue industrial sin interrupciones.Resolviendo Puntos Críticos de Grabado de Vidrio Específicos de la Industria a través del SoftwareMás allá de las características básicas del software, las líneas de producción del mundo real enfrentan tres desafíos persistentes. Las principales herramientas de software abordan estos desafíos de la siguiente manera:Desportillado en vidrio flotado: Solución = rampas de entrada/salida (extensión lineal de 2mm más allá de la línea de corte) combinadas con profundidad de pasada final de 0.02mm. La función 'tab' de VCarve Pro se puede configurar como micro-soportes.Grabado desigual debido a la curvatura del vidrio: Solución = ciclos de sondeo antes de cada trabajo. 'probe adaptive' de Fusion 360 crea una cuadrícula de hasta 100 puntos para hojas grandes (2x3m), ajustando automáticamente las alturas Z de la trayectoria de herramienta. Mejora de precisión de ±0.3mm a ±0.03mm.Micro-fracturación térmica durante el grabado profundo (>0.3mm): Solución = ciclos de perforación controlados por software (2mm de penetración, 0.05mm de elevación) cada 5mm de grabado lineal. LightBurn y VCarve soportan picado condicional basado en el monitoreo de carga de herramienta a través de bucles macro.Adicionalmente, las bibliotecas de herramientas específicas de material son indispensables. El software debe almacenar para cada tipo de vidrio (soda-lima, borosilicato, templado) la velocidad de husillo óptima (12,000–24,000 RPM para arrastre de diamante; 6,000–10,000 para fresas de carburo), la tasa de alimentación y la profundidad por pasada. Las bibliotecas avanzadas también incluyen tipo de lubricación (neblina de agua vs. solución de alcohol).Seleccionando la Pilas de Software Adecuada para su Flujo de Trabajo de Grabado de Vidrio CNCUn flujo de trabajo industrial típico incluye capas de diseño, CAM y control. Para el grabado de vidrio, la pila recomendada incluye:Diseño y preparación de vectores: Adobe Illustrator (para logotipos/texto) + Aspire/Carveco para relieves 3D.Generación de trayectorias de herramienta: VCarve Pro para 2D/2.5D, Fusion 360 para multi-ejes/3D.Control de máquina: Mach4, UCCNC o RichAuto DSP con macros personalizadas para picado de vidrio.Capa de integración: paquete de controladores unificado de BAINENG CNC, que incluye procesadores posteriores pre-probados para todo el software anterior, asegurando que las velocidades de husillo, refrigerante y ciclos de sondeo se ejecuten correctamente. Esto reduce el tiempo de depuración de días a minutos.Para las empresas que procesan miles de paneles de vidrio por mes, invertir en automatización de software no es opcional. Características como procesamiento por lotes, plantillas de trayectorias de herramienta anidadas y compensación automática del desgaste de herramientas impactan directamente en el rendimiento y la consistencia de calidad.Un aspecto a menudo pasado por alto es la fidelidad de la simulación. La simulación estándar de corte de aire es insuficiente para el vidrio. Las mejores herramientas ofrecen simulación de estrés-calor basada en datos de la biblioteca de materiales. Por ejemplo, la avanzada simulación de Carveco calcula la acumulación térmica en cada punto de la trayectoria de la herramienta, alertando al operador si una zona supera los 60°C (punto de ablandamiento de muchos recubrimientos de vidrio).Preguntas Frecuentes (FAQ)Q1: ¿El software de grabado en vidrio es compatible con todos los controladores CNC? ¿Necesito un post-procesador específico?A1: No directamente. Cada controlador CNC (Syntec, Fanuc, LinuxCNC, RichAuto) utiliza un dialecto de G-code. El software debe exportar utilizando un post-procesador correspondiente. La mayoría del software profesional como VCarve Pro o Fusion 360 incluye post-procesadores genéricos, pero para ciclos avanzados de vidrio (perforación, mapeo de sondas), a menudo se requieren modificaciones personalizadas. BAINENG CNC proporciona post-procesadores validados para todos sus grabadores de vidrio, eliminando riesgos de compatibilidad.Q2: ¿Qué software maneja mejor el grabado en relieve 3D en superficies de vidrio curvadas (por ejemplo, botellas de vino o cúpulas de vidrio)?A2: Para el grabado en eje rotatorio en vidrio curvado, Fusion 360 con su módulo de envoltura de 4 ejes es la mejor opción. Permite mapear relieves 3D en coordenadas cilíndricas mientras mantiene una velocidad de superficie constante. El asistente rotatorio de LightBurn es más rápido para marcas 2D simples, pero carece de modulación verdadera del eje Z 3D. Para arte en vidrio 3D de alta gama, Carveco combinado con un accesorio rotatorio y un grabador de vidrio de 4 ejes BAINENG CNC ofrece resultados superiores.Q3: ¿Cómo puedo evitar astillado al grabar cerca de los bordes de vidrio templado?A3: El astillado en los bordes ocurre debido a la concentración de estrés. Soluciones de software: utiliza la función de “desplazamiento del último pase” de VCarve Pro: establece un pase final de 0.02mm a una velocidad de avance del 50%. Además, diseña trayectorias de herramientas que comiencen 5mm dentro del borde y se muevan gradualmente hacia afuera. La función de “puente” de EnRoute deja micro-conexiones de 0.1mm a lo largo del borde que se rompen manualmente después del grabado. Siempre pre-anneal los bordes si es posible.Q4: ¿Hay algún software de código abierto o gratuito adecuado para el grabado profesional en vidrio?A4: Herramientas gratuitas como Inkscape (con el plugin Gcodetools) o ESTLCAM pueden manejar grabado de líneas 2D simples en vidrio, pero carecen de control de profundidad, ciclos de perforación por picoteo y bibliotecas de materiales específicas para vidrio. Para producción B2B donde los rechazos son costosos, no se recomiendan soluciones de código abierto debido a la falta de simulación térmica y sondeo adaptativo. El software comercial se paga a sí mismo a través de la reducción de desperdicios y una mayor calidad de acabado superficial.Q5: ¿El software necesita soportar imágenes en escala de grises de alta resolución para el grabado fotográfico en vidrio?A5: Sí, si produces grabados fotográficos en vidrio (realistas, por ejemplo, placas conmemorativas o retratos decorativos). VCarve Pro y LightBurn tienen módulos dedicados al grabado fotográfico que convierten imágenes en escala de grises de 16 bits a trayectorias de herramientas de profundidad variable. El software calcula la densidad de puntos y la profundidad (áreas oscuras = grabado más profundo). Para obtener los mejores resultados, utiliza una broca de arrastre de diamante con punta de 0.1mm y un desplazamiento de 0.04mm. La resolución debe soportar al menos 300 DPI de entrada.Q6: ¿Se puede utilizar el mismo software tanto para grabado en vidrio como para perforación en vidrio (por ejemplo, agujeros pasantes para hardware)?A6: Sí, el software CAM avanzado como Fusion 360 incluye ciclos de perforación específicamente para materiales quebradizos. Parámetros como la profundidad de picado (0.1 mm por picado), retracción completa y reducción de la velocidad del husillo al atravesar son configurables. Sin embargo, la perforación de orificios pasantes a menudo requiere brocas de núcleo de diamante, y el software debe soportar la retracción sin tiempo de espera. El módulo de perforación de VCarve Pro está limitado a orificios poco profundos (
-
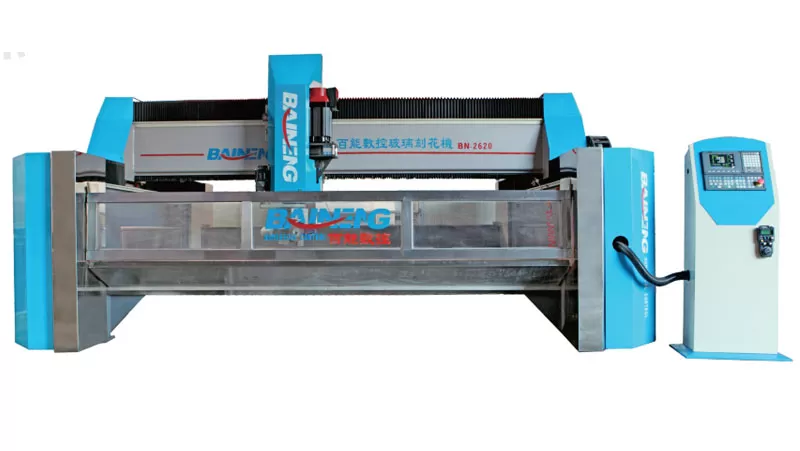
La versatilidad de las máquinas CNC de grabado en vidrio en China
China ha emergido como un jugador significativo en la industria global de fabricación, particularmente en el ámbito de la maquinaria CNC (Control Numérico por Computadora). Entre los diversos tipos de máquinas CNC, máquinas de grabado en vidrio CNC han ganado prominencia por su precisión, versatilidad y amplia gama de aplicaciones. Este blog explorará los diversos aspectos de las máquinas de grabado en vidrio CNC en China, destacando sus características, beneficios, aplicaciones y tendencias del mercado.¿Qué es una máquina de grabado en vidrio CNC?Una máquina de grabado en vidrio CNC es un tipo de equipo CNC diseñado específicamente para grabar diseños, patrones y texto en superficies de vidrio. Estas máquinas utilizan tecnología informática avanzada para controlar el proceso de grabado con alta precisión, lo que permite crear diseños intrincados y detallados que serían difíciles de lograr manualmente. Las máquinas de grabado en vidrio CNC se utilizan ampliamente en industrias como la arquitectura, la automoción, la decoración y la electrónica.Características de las máquinas de grabado en vidrio CNCAlta precisión y exactitudLas máquinas de grabado en vidrio CNC son conocidas por su excepcional precisión y exactitud. El sistema controlado por computadora asegura que cada corte y grabado se ejecute con exactitud, resultando en líneas limpias y nítidas y diseños detallados. Este nivel de precisión es crucial para aplicaciones donde se requieren patrones intrincados y detalles finos.Versatilidad en el DiseñoEstas máquinas pueden manejar una amplia gama de complejidades de diseño, desde texto simple hasta patrones e imágenes elaboradas. La versatilidad en el diseño se logra a través de un software sofisticado que permite a los operadores crear e importar diseños de varios programas de diseño gráfico.Operación AutomatizadaLa automatización del proceso de grabado reduce la necesidad de intervención manual, minimizando el riesgo de error humano y aumentando la eficiencia general. El sistema automatizado también permite que las tareas repetitivas se realicen de manera consistente, asegurando uniformidad en múltiples piezas.Compatibilidad con Varios Tipos de VidrioLas máquinas de grabado en vidrio CNC son compatibles con diferentes tipos de vidrio, incluyendo vidrio templado, vidrio laminado y vidrio flotante. Esta compatibilidad las hace adecuadas para diversas aplicaciones en varias industrias.Beneficios del uso de máquinas de grabado en vidrio CNCAumento de la ProductividadLa automatización y precisión de las máquinas de grabado en vidrio CNC aumentan significativamente la productividad. Estas máquinas pueden operar de manera continua con un tiempo de inactividad mínimo, lo que permite realizar producciones de alto volumen. Este aumento de la productividad se traduce en tiempos de respuesta más rápidos y la capacidad de cumplir con plazos ajustados.Producción RentableSi bien la inversión inicial en máquinas de grabado de vidrio CNC puede ser sustancial, los beneficios a largo plazo superan los costos. La eficiencia y la reducción de los requisitos de mano de obra conducen a ahorros de costos con el tiempo. Además, la alta precisión de estas máquinas reduce el desperdicio de material, contribuyendo aún más a una producción rentable.Capacidades de diseño mejoradasLas máquinas de grabado en vidrio CNC ofrecen capacidades de diseño mejoradas que no son posibles con los métodos de grabado tradicionales. La capacidad de crear diseños intrincados y complejos abre nuevas posibilidades para la innovación y personalización de productos. Esta capacidad es particularmente valiosa en industrias como la arquitectura y el diseño de interiores, donde los diseños únicos y personalizados están en alta demanda.Calidad y Consistencia MejoradasLa precisión y automatización de las máquinas de grabado de vidrio CNC aseguran que cada pieza producida tenga una calidad consistente. Esta consistencia es esencial para mantener altos estándares en la producción y satisfacer las expectativas del cliente. La calidad mejorada también realza la estética y funcionalidad general del producto final.Aplicaciones de las máquinas de grabado en vidrio CNCDiseño arquitectónico e interiorEn la arquitectura y el diseño de interiores, las máquinas de grabado en vidrio CNC se utilizan para crear paneles de vidrio decorativos, particiones y puertas. Estas máquinas permiten a los diseñadores incorporar patrones y diseños intrincados en elementos de vidrio, añadiendo un toque de elegancia y sofisticación a los edificios y los interiores.Industria AutomotrizLa industria automotriz utiliza máquinas de grabado láser CNC para grabar logotipos, patrones y elementos funcionales en componentes de vidrio como ventanas y espejos. La precisión y consistencia de estas máquinas aseguran que cada componente cumpla con los estrictos estándares de calidad requeridos en el sector automotriz.Electrónica y Bienes de ConsumoLas máquinas de grabado en vidrio CNC se emplean en la industria electrónica para grabar logotipos, etiquetas y elementos decorativos en superficies de vidrio de dispositivos electrónicos. Esta aplicación es particularmente relevante para bienes de consumo de alta gama donde la estética y la marca son importantes.Arte y DecoraciónLos artistas y artesanos utilizan máquinas de grabado en vidrio CNC para crear diseños intrincados y detallados en piezas de arte en vidrio. La precisión y versatilidad de estas máquinas permiten a los artistas dar vida a sus visiones creativas con una precisión inigualable.Tendencias del mercado en ChinaCreciente demanda de productos personalizadosHay una creciente demanda de productos personalizados y personalizados en diversas industrias. Las máquinas de grabado en vidrio CNC satisfacen esta demanda al permitir la producción de diseños únicos y personalizados. Esta tendencia es particularmente evidente en los sectores de la arquitectura, el diseño de interiores y los bienes de consumo.Avances en TecnologíaLos avances continuos en la tecnología CNC están impulsando el desarrollo de máquinas de grabado de vidrio más sofisticadas y eficientes. Innovaciones como software mejorado, mayor precisión y velocidades de procesamiento más rápidas están mejorando las capacidades de estas máquinas, haciéndolas más atractivas para los fabricantes.Aumento de la adopción en diversas industriasLa versatilidad y los beneficios de las máquinas de grabado en vidrio CNC están llevando a un aumento en la adopción en diferentes industrias. Desde la automotriz hasta la electrónica y el arte, más sectores están reconociendo el valor de estas máquinas para mejorar la productividad, la calidad y las capacidades de diseño.Enfoque en la SostenibilidadLa sostenibilidad se está convirtiendo en una consideración clave en los procesos de fabricación. Las máquinas de grabado en vidrio CNC contribuyen a la sostenibilidad al reducir el desperdicio de material y el consumo de energía. Los fabricantes están invirtiendo cada vez más en estas máquinas para alinearse con sus objetivos de sostenibilidad.ConclusiónLas máquinas de grabado en vidrio CNC han revolucionado la forma en que se graba el vidrio, ofreciendo una precisión, versatilidad y eficiencia inigualables. En China, la adopción de estas máquinas está en aumento, impulsada por los avances en tecnología y la creciente demanda de productos personalizados. Ya sea en arquitectura, automoción, electrónica o arte, las máquinas de grabado en vidrio CNC están desempeñando un papel fundamental en la mejora de las capacidades de diseño y la calidad de producción. A medida que la tecnología continúa evolucionando, el futuro de las máquinas de grabado en vidrio CNC en China parece prometedor, con nuevas oportunidades y aplicaciones en el horizonte.
-
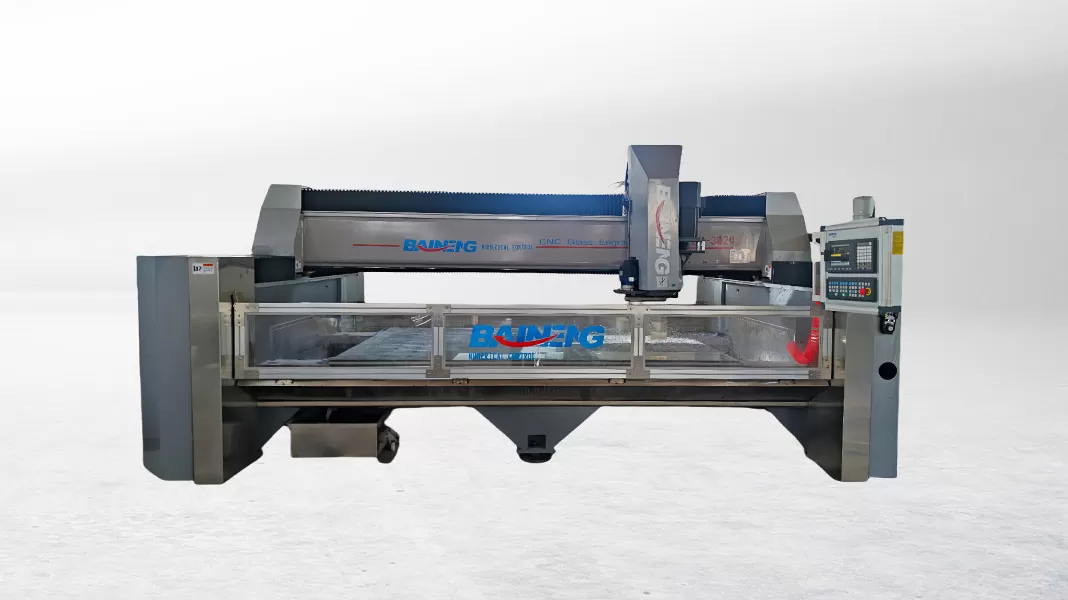
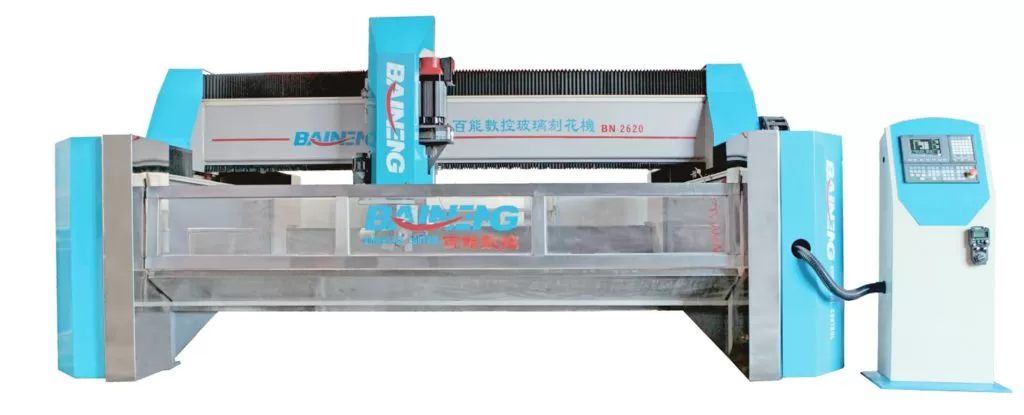
Máquina CNC de Grabado en Vidrio
La Máquina CNC de Ranura en V/Grabado/Biselado/Pulido en Vidrio es una máquina que puede grabar y curvar diferentes patrones o figuras (principalmente líneas o rayas) en vidrio plano. La mesa de trabajo cubierta con goma tiene un sistema de vacío que hace posible localizar rápidamente el vidrio sin la ayuda de ningún dispositivo mecánico. Después de colocar el vidrio en la mesa de trabajo, la máquina realizará automáticamente grabado grueso, tallado fino, pulido y cambio de herramientas según el programa de trabajo.