
 Preguntas Frecuentes
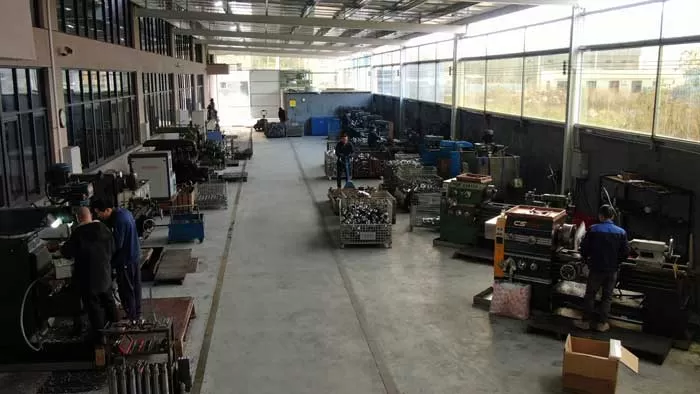
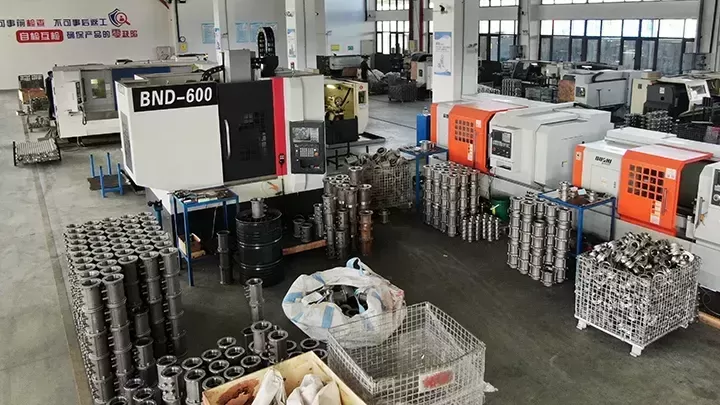
 Recorrido por la Fábrica


Los fabricantes de vidrio plano enfrentan un desafío constante. Los materiales frágiles se agrietan fácilmente cuando se exponen a la presión mecánica de la herramienta. Las brocas de núcleo de diamante convencionales se desgastan rápidamente, generan microfisuras y requieren una gestión constante del refrigerante. Al mismo tiempo, el arenado manual crea texturas superficiales irregulares y perfiles de orificio inconsistentes.
Los fabricantes de maquinaria industrial como BAINENG CNC han resuelto este cuello de botella fusionando la fotónica con la tecnología abrasiva. La máquina híbrida de perforación láser y arenado de vidrio combina óptica láser de pulsos de alta energía con arenado abrasivo de precisión en una sola plataforma computarizada.
Si su instalación busca eliminar el desprendimiento de bordes, reducir los tiempos de ciclo y automatizar tareas complejas de perforación, resulta fundamental explorar este equipo de doble acción. Contacte hoy mismo a nuestro equipo de ingeniería para revisar configuraciones personalizadas de máquina y solicitar una cotización industrial.
El Concepto Central: ¿Por Qué Combinar el Procesamiento Láser y el Arenado?
El vidrio es un material dieléctrico frágil con baja conductividad térmica. La perforación tradicional ejerce esfuerzos de corte mecánico localizados, que producen microgrietas a lo largo del perímetro del orificio. Estas microgrietas reducen considerablemente la resistencia mecánica de los paneles templados y laminados.
Una máquina híbrida de perforación láser y arenado de vidrio evita por completo el impacto mecánico. El láser se encarga de la generación estructural del orificio o del debilitamiento de la superficie, mientras que el módulo de arenado da forma, acaba o amplía la cavidad.
Esta disposición dual aborda las deficiencias de usar cualquiera de los métodos por separado:
- Los láseres proporcionan entrega de energía sin contacto y de alta velocidad, sin desviación de la herramienta.
- El arenado elimina las capas de refusión térmica residuales y da un acabado esmerilado a zonas seleccionadas rápidamente.
- El sistema CNC integrado coordina ambas herramientas dentro de una única configuración de coordenadas, eliminando las imprecisiones por reposicionamiento.
Física Fundamental: Interacción Láser-Vidrio
Para entender cómo el módulo láser perfora los orificios, debemos analizar cómo el vidrio absorbe la energía óptica. Dependiendo de la fuente láser —típicamente CO2 (10,6 µm), UV (355 nm) o láseres ultrarrápidos de picosegundos—, la eliminación de material ocurre mediante vías físicas distintas.
Las longitudes de onda más largas, como las de los láseres industriales de CO2, se basan en la ablación fototérmica. La red de sílice absorbe la energía infrarroja directamente en la superficie. El calentamiento localizado rápido vaporiza el vidrio o reduce su viscosidad a un estado fundido, que luego es expulsado por el gas de asistencia presurizado.
Los sistemas de pulso corto UV y de picosegundos emplean ablación fotoquímica y absorción multifotónica no lineal. La densidad de potencia máxima arranca electrones de los enlaces de sílice directamente, evitando una transferencia de calor significativa. Este proceso, a menudo denominado ablación en frío en la literatura científica en SPIE Digital Library, limita la zona afectada por el calor (ZAC) a dimensiones submicrónicas.
La máquina proyecta este haz concentrado mediante un cabezal de escaneo galvanométrico de alta velocidad o un pórtico CNC multieje. El haz trepana el perímetro del orificio objetivo, cortando el círculo capa por capa de arriba hacia abajo.
El aspecto mecánico: Principios del microarenado de precisión
Una vez que el láser completa el taladrado grueso o marca el patrón, se activa el módulo abrasivo de arenado. Esta estación se basa en la dinámica de erosión por partículas sólidas, regida por la velocidad del aire, la dureza de la partícula y el ángulo de impacto.
El aire comprimido seco transporta granos abrasivos afilados—generalmente óxido de aluminio de alta calidad (corindón) o carburo de silicio—a través de boquillas de carburo de tungsteno o carburo de boro. El chorro abrasivo impacta el vidrio a presiones reguladas, normalmente entre 0.2 MPa y 0.7 MPa.
Las partículas desprenden la superficie del vidrio mediante microfracturas. Debido a que el tamaño del grano es minúsculo (a menudo entre 120 y 320 mesh), las fracturas permanecen microscópicas y uniformes. Esta acción logra tres objetivos:
- Desbasta el borde cortante afilado producido durante el taladrado con láser.
- Elimina las zonas de tensión térmica alrededor del perímetro del orificio.
- Produce una rugosidad superficial uniforme, esmerilada y mate ($Ra$) conforme con los estándares arquitectónicos.
Las normas de ensayo de materiales, como las mantenidas por ASTM International para pruebas de flexión e impacto, demuestran que el vidrio tratado para eliminar microfisuras térmicas presenta una retención estructural significativamente mayor durante el templado térmico.
Proceso de funcionamiento paso a paso de la máquina
Una máquina automática de taladrado láser y arenado de vidrio ejecuta una secuencia operativa integrada, gestionada completamente por una interfaz CNC industrial. A continuación se presenta la secuencia operativa durante la producción estándar.
Paso 1: Posicionamiento y calibración de la pieza de trabajo
El operador o el brazo robótico de carga coloca la lámina de vidrio en bruto sobre una mesa de carga con colchón de aire o cubierta de fieltro. Las ventosas de vacío fijan el vidrio en posición. Los pines de posicionamiento neumáticos alinean los bordes de referencia contra los topes fijos de la máquina.
Cámaras de visión de alta resolución escanean la lámina para detectar las coordenadas precisas de las esquinas y verificar las variaciones en los bordes previamente cortados. El software de control traduce el archivo de diseño DXF o DWG directamente al sistema de coordenadas del vidrio calculado.
Paso 2: Perforación láser y trepanado
El CNC activa el generador láser y el sistema óptico de entrega. Una boquilla de gas asistente dirige aire limpio y seco, nitrógeno u oxígeno de manera coaxial con el haz láser. El gas asistente enfría la superficie superior del vidrio y despeja las partículas de sílice vaporizada de la lente de enfoque.
El láser ejecuta una trayectoria de trepanado. En lugar de perforar un único punto masivo, el haz enfocado traza círculos concéntricos en expansión o una trayectoria en espiral. Esto fresa progresivamente el grosor del material, que generalmente varía de 3 mm hasta 19 mm en plantas estándar de procesamiento de vidrio.
Paso 3: Extracción inmediata de partículas
El vapor de sílice y los microdesechos triturados representan graves riesgos de contaminación para los rieles de guía lineal y los conjuntos ópticos. Mientras el láser perfora, campanas de vacío localizadas de alto volumen extraen continuamente el polvo directamente en el punto de corte.
Estas campanas hacen pasar el aire evacuado a través de filtros de aire de partículas de alta eficiencia (HEPA) y separadores ciclónicos, manteniendo un entorno operativo limpio y protegiendo los recubrimientos ópticos en las etapas posteriores.
Paso 4: Acabado de borde microabrasivo y grabado de superficie
Después de que el láser completa su pasada, el pórtico multieje desplaza el conjunto de boquillas de arenado sobre las coordenadas del orificio. En algunas unidades híbridas CNC de BAINENG, ambos cabezales de herramienta se encuentran sobre un carro compartido con una distancia de desplazamiento fija, lo que permite cambios instantáneos sin intercambio de herramientas.
La boquilla dispara el chorro abrasivo contra el borde del orificio. El CNC interpola la trayectoria de la boquilla a lo largo del borde del orificio, aplicando un bisel controlado o un acabado esmerilado uniforme. El sistema modula la duración y la presión del chorreado según el grosor del vidrio y los objetivos específicos de rugosidad superficial.
Paso 5: Lavado final de superficie, soplado de aire y descarga
La máquina detiene el flujo de abrasivo y dirige cuchillas de aire a alta presión a través de la zona trabajada para eliminar las partículas sueltas. Los sensores ópticos confirman la holgura del orificio y las tolerancias de redondez. Los pasadores de posicionamiento neumáticos se retraen, los cojinetes de vacío se liberan y la mesa de flotación de aire ayuda a la transferencia hacia la estación de descarga.
Componentes internos clave y subsistemas
Lograr una repetibilidad a nivel de micras en un entorno industrial pesado requiere una ingeniería robusta. Una máquina de perforación láser y chorreado de arena para vidrio moderna depende de varios módulos de hardware sincronizados:
1. Bancada estructural de alta estabilidad
La bancada de la máquina utiliza tubos de acero soldados de paredes gruesas o hierro fundido, aliviados de tensiones mediante recocido. Esta rigidez evita la distorsión térmica y absorbe las vibraciones dinámicas inducidas por las aceleraciones de alta velocidad del pórtico.
2. Fuente láser y entrega óptica del haz
Los fabricantes integran tubos láser de CO2 de RF sellados de grado industrial, láseres verdes u osciladores UV de estado sólido. Los enfriadores de agua con regulación de temperatura precisa (±0,5 °C) estabilizan la cavidad láser, evitando la degradación del modo del haz y la deriva de potencia durante turnos de producción prolongados.
3. Circuito de suministro y recuperación de chorreado
Este sistema de circuito cerrado incluye tanques de chorreado presurizados, tamices abrasivos vibratorios y válvulas de medición precisas. Las válvulas de medición mantienen una proporción exacta de aire a medio para evitar la obstrucción de la boquilla. Los ciclones de recuperación separan la arena reutilizable del polvo gastado, reduciendo los costos de consumibles.
4. Sistema CNC multieje y software
El software CAM especializado se encarga de la generación de trayectorias. Los operadores no necesitan programar manualmente las frecuencias del láser ni los tiempos de permanencia del abrasivo. El software aplica automáticamente conjuntos de parámetros ajustados según el grosor del vidrio y el diámetro del orificio.
Para más detalles sobre la arquitectura de movimiento CNC industrial y los estándares de acoplamiento láser-material, consulte la literatura técnica publicada por el National Institute of Standards and Technology (NIST).
Abordando los desafíos técnicos en la fabricación de vidrio
Combinar calor y fuerza abrasiva contra vidrio frágil presenta obstáculos físicos que los fabricantes de máquinas deben resolver mediante un diseño inteligente.
Mitigación de la fractura térmica
La acumulación térmica excesiva hace que el vidrio de sosa-cal se fracture a lo largo de líneas de tensión. Las máquinas avanzadas utilizan perfiles láser pulsados con alta potencia de pico pero bajos ciclos de trabajo. Esta configuración vaporiza una microcapa y luego permite un breve período de relajación térmica antes de que incida el siguiente pulso.
Control de la conicidad del orificio
Los haces láser naturales convergen hacia una cintura y luego divergen, lo que tiende a generar orificios cónicos o ahusados en vidrio grueso. Las máquinas modernas contrarrestan la conicidad mediante enfoque dinámico del haz en el eje z y cabezales ópticos de trepanado dedicados. Ajustar el ángulo secundario de chorreado de arena también limpia la conicidad de salida en el lado posterior.
Prevención del exceso de proyección de arena
Las partículas abrasivas rebotan violentamente contra superficies planas. Si se dejan sin protección, los granos dispersos esmerilarán las áreas de vidrio transparente que rodean el orificio objetivo. Las máquinas combaten esto utilizando collares de enmascaramiento localizados de uretano o goma vulcanizada que presionan contra el vidrio alrededor de la boquilla durante el chorreado.
Principales aplicaciones industriales
La adaptabilidad de la máquina de perforación láser y chorreado de arena para vidrio la hace valiosa en sectores donde la precisión y la durabilidad de los bordes son importantes:
- Vidrio Arquitectónico y Estructural: Fabricación de orificios avellanados, herrajes de fijación y recortes para bisagras en puertas de ducha sin marco, balaustradas y fachadas estructurales.
- Vidrio para Electrodomésticos: Perforación de orificios para perillas de control, asas y pasadores de bisagra en puertas de horno, cocinas de gas y estantes de refrigerador.
- Vidrio Automotriz y de Transporte: Perforación de parabrisas curvos o planos para montajes de limpiaparabrisas, pasos de antena y aberturas para sensores antes de la laminación.
- Electrónica de Consumo: Microperforación de cubiertas de vidrio químicamente reforzado, biseles de lentes de cámara y aberturas para sensores de huellas digitales sin microfracturas.
- Energía Solar y Renovable: Procesamiento de vidrio frontal fotovoltaico, orificios de paso para barras colectoras y placas colectoras texturizadas especializadas.
Comparación: Perforación Híbrida por Láser y Chorro de Arena vs. Taladros de Núcleo CNC Tradicionales
Los gerentes de planta suelen comparar estas unidades híbridas con las máquinas tradicionales de perforación mecánica de doble cara. La siguiente tabla ilustra las diferencias mecánicas.
| Parámetro de Rendimiento | Taladro de Núcleo Mecánico Convencional | Máquina de Perforación Láser y Chorro de Arena para Vidrio |
|---|---|---|
| Desgaste de Herramientas y Consumibles | Las brocas de núcleo de diamante se desgastan, requiriendo reafilado y reemplazo frecuentes. | El haz láser sin contacto tiene desgaste nulo; el grano abrasivo se recicla automáticamente. |
| Calidad del Borde y Microfisuras | El estrés mecánico genera microfracturas de forma constante; requiere avellanado posterior a la perforación. | La ablación controlada y el desbarbado por chorro dejan bordes uniformes y sin microfisuras. |
| Refrigerantes de Proceso | Requiere lubricación continua con agua recirculante y filtración de lodos. | Proceso en seco; utiliza gas comprimido limpio y medio sólido con extracción de vacío seco. |
| Formas Complejas | Limitado a orificios circulares; no puede producir eficientemente ranuras, muescas o bordes esmerilados. | La óptica CNC produce fácilmente círculos, óvalos, ranuras complejas y acabados mate decorativos. |
| Tasa de Rendimiento en Vidrio Fino (<4 mm) | Tasas de rendimiento más bajas debido al astillado de salida al perforar. | Tasa de rendimiento extremadamente alta; sin empuje mecánico descendente que rompa los sustratos finos. |
Preguntas Frecuentes
P1: ¿Qué tipos de vidrio puede procesar una máquina de perforación láser y chorro de arena para vidrio?
R1: La máquina puede procesar vidrio float de sosa-cal, vidrio borosilicato, sílice fundida, cuarzo, vidrio ultrafino para pantallas electrónicas y vidrio arquitectónico estampado. Funciona con vidrio recocido antes de la fase de templado térmico, así como con vidrio especial sin templar.
P2: ¿Puede esta máquina perforar orificios en vidrio ya templado?
R2: No. Una vez que el vidrio se somete al templado térmico estándar, las tensiones internas de tracción equilibran las fuerzas de compresión externas. Perforar esa superficie en equilibrio con cualquier herramienta —láser, taladro o chorro intenso— libera esta tensión interna y rompe toda la lámina. Todo corte, perforación y chorreado debe realizarse antes del templado.
P3: ¿Con qué frecuencia es necesario reemplazar el abrasivo de arenado?
R3: La máquina recircula el medio abrasivo a través de un sistema de separación ciclónica. El medio generalmente dura cientos de ciclos. El sistema descarta las partículas gastadas y pulverizadas en un contenedor de escape. Las instalaciones revisan y reponen el depósito de medio periódicamente, según las horas de operación y las presiones de arenado.
P4: ¿Cómo evita el equipo que las lentes del láser se dañen por el polvo abrasivo?
R4: Las trayectorias ópticas se encuentran dentro de carcasas selladas y presurizadas positivamente, alimentadas por aire limpio filtrado. Cortinas de aire a alta presión soplan sobre la ventana óptica externa durante las operaciones. Además, el módulo de arenado solo descarga dentro de una cubierta de trabajo aislada y con extracción por vacío, desplazada del cabezal láser.
P5: ¿Cuál es el grosor máximo de vidrio que este sistema puede procesar?
R5: La mayoría de las plataformas industriales estándar manejan fácilmente paneles de vidrio de 2 mm hasta 19 mm. Procesar vidrio más grueso simplemente requiere ajustes en el seguimiento de la posición focal del láser, las tasas de repetición de pulsos y los tiempos de ciclo de arenado.
Conclusión y próximos pasos para su instalación
Integrar una moderna máquina de perforación láser y arenado de vidrio transforma la fabricación industrial de vidrio. Al unir la precisión térmica del láser con el acabado superficial micromecánico del arenado, los fabricantes eliminan los costos de herramientas de brocas, aumentan los rendimientos de producción y entregan paneles sin astillas, listos para templar.
Ya sea que fabrique paneles estructurales arquitectónicos, cubiertas de electrodomésticos o componentes de vidrio industrial, seleccionar la plataforma de máquina adecuada determina sus costos operativos a largo plazo. BAINENG CNC fabrica equipos de procesamiento de vidrio CNC duraderos y automatizados, diseñados para funcionar en turnos continuos en entornos de producción exigentes.
Contacte hoy mismo al departamento de ventas técnicas de BAINENG CNC para analizar los requisitos de su proyecto, enviar materiales de prueba o solicitar una cotización completa adaptada a su plano operativo.