 FAQs
 Fabrikbesichtigung


Die Herstellung von Flachglas hat sich von standardisierten rechteckigen Platten zu hochkomplexen Geometrien entwickelt. Architekten, Automobildesigner und Gerätehersteller fordern kontinuierlich maßgeschneiderte Formen mit komplizierten Kantenprofilen. Die Produktion dieser Komponenten mit gleichbleibender Qualität erfordert spezialisierte Maschinen, die in der Lage sind, komplexe Profile zu verfolgen, während sie konstanten Druck und Vorschubgeschwindigkeiten aufrechterhalten. Die Glasform-Kantenbearbeitungsmaschine stellt eine primäre Lösung für diese Verarbeitungsherausforderungen dar und führt die Hersteller von manuellen Inkonsistenzen zu automatisierter Wiederholbarkeit.
Für industrielle Glasverarbeiter beinhaltet die Auswahl der richtigen Ausrüstung das Verständnis der mechanischen, softwaretechnischen und dynamischen Kräfte, die während des Schleifprozesses wirken. Dieser Artikel untersucht die betrieblichen Schwierigkeiten der unregelmäßigen Glasformung, die ingenieurtechnischen Strukturen, die diese Herausforderungen angehen, und wie moderne Maschinen den Herstellern helfen, engste Toleranzen über verschiedene Glasarten hinweg aufrechtzuerhalten.
Häufige Engpässe bei der Verarbeitung unregelmäßiger Glasränder
Die Verarbeitung von nicht-rechteckigem Glas stellt im Vergleich zur geraden Kantenbearbeitung einzigartige mechanische Herausforderungen dar. Bei der Arbeit mit Kurven, inneren Radien und Mehrwinkel-Ecken können Standard-Kontinuierlich-Vorschub-Kantenbearbeitungsmaschinen nicht verwendet werden. Hersteller stehen vor mehreren unterschiedlichen Produktionshürden, wenn sie diese komplexen Formen verwalten.
Variable Oberflächen-Geschwindigkeit und Kantenverbrennung
Wenn sich das Schleifrad entlang eines gekrümmten Glaswegs bewegt, ändert sich ständig die Kontaktfläche zwischen dem Werkzeug und dem Glasrand. Bei engen äußeren Kurven ist die Kontaktfläche minimal, während sie bei inneren Kurven deutlich zunimmt. Diese Variation beeinflusst die während des Prozesses erzeugte Wärme. Ohne präzise Geschwindigkeitskompensation erfahren Bereiche mit hoher Reibung thermische Ansammlungen, was zu Kantenverbrennungen, Mikrorissen und lokalisierten strukturellen Versagen während nachfolgender Temperierprozesse führt.
Micro-Frakturen und mechanische Spannungen
Glas ist ein sprödes Material mit geringer Zugfestigkeit. Während des Schleifens müssen die mechanischen Kräfte, die vom Diamantwerkzeug ausgeübt werden, sorgfältig ausgeglichen werden. Wenn die Maschine zu lange an einer Ecke verweilt oder übermäßigen Druck entlang eines scharfen Radius ausübt, breiten sich die Schockwellen in den Glasblock aus. Dies führt zu Kantenabplatzungen oder Mikrorissen. Diese Defekte sind nicht immer sofort sichtbar, zeigen sich jedoch oft als Bruch während der Hochtemperatur-Temperierphase, was zu kostspieligen Abfällen und Produktionsverzögerungen führt.
Hohe Abhängigkeit von Arbeitskräften und inkonsistente Toleranzen
Das manuelle Formenschleifen ist stark von qualifizierten Bedienern abhängig, die die Glasvorlagen von Hand führen oder halbautomatische Maschinen verwenden. Dieser Ansatz führt zu menschlichen Fehlern, die zu Abweichungen von Charge zu Charge führen. Konsistente Toleranzen innerhalb von ±0,2 mm zu erreichen, ist nahezu unmöglich bei Hochvolumenproduktionen mit manuellen Methoden. Die Suche nach und die Bindung von qualifizierten Bedienern, die in der Lage sind, hochpräzise Ergebnisse zu erzielen, ist zu einer erheblichen Herausforderung für moderne Glasverarbeitungsanlagen geworden.
Strukturelle und mechanische Architektur der Maschine
Um diese Herausforderungen zu überwinden, nutzt eine Hochleistungs-Glasform-Kantenbearbeitungsmaschine eine fortschrittliche mechanische Konstruktion und geschlossene Regelungssysteme. Diese Komponenten arbeiten zusammen, um eine stabile, präzise Beziehung zwischen dem Schleifwerkzeug und dem Glasrand aufrechtzuerhalten.
Multi-Achsen CNC-Bewegungssteuerung
Moderne Verarbeitungssysteme nutzen die Multi-Achsen-Interpolation, um die Bewegung des Glases und des Schleifkopfes zu koordinieren. Typischerweise verfügen diese Systeme über drei bis vier synchronisierte Achsen:
X- und Y-Achsen: Bestimmen die horizontale Positionierung des Schleifkopfes oder des Glasarbeitsplatzes und definieren den geometrischen Pfad.
Z-Achse: Steuert die vertikale Höhe und ermöglicht der Maschine, Werkzeugwechsel, mehrlagige Schleifscheiben oder unterschiedliche Glasniveaus zu verwalten.
C-Achse (Rotationsachse): Dreht die Schleifspindel, sodass die Fläche der Schleifscheibe immer senkrecht zur Tangente der Glaskantenkurve bleibt. Diese konstante Ausrichtung ist notwendig, um eine gleichmäßige Profilgeometrie aufrechtzuerhalten.
Stabile Maschinenbasis und Vibrationsdämpfung
Die Hochgeschwindigkeitsrotation von Diamant- und Polierscheiben erzeugt signifikante harmonische Vibrationen. Wenn diese Vibrationen auf die Schleifoberfläche übertragen werden, verursachen sie Wellen auf der fertigen Glaskante, die als Schwingungsmarken bekannt sind. Hochwertige Systeme, wie die von BAINENG CNC, nutzen schwere, gusseiserne Maschinenbetten, die einer thermischen Spannungsabbauverarbeitung unterzogen werden. Dieser starre Rahmen absorbiert Vibrationen und stellt sicher, dass die Spindel selbst bei Hochgeschwindigkeitsoperationen vollständig stabil bleibt.
Geschlossener Regelkreis für Spindelrückmeldung und Werkzeugverschleißkompensation
Wenn Diamantpartikel auf der Schleifscheibe abgenutzt werden, verringert sich der physische Durchmesser des Werkzeugs. Wenn die Maschine weiterhin dem ursprünglichen CAD-Pfad folgt, wird die Größe des fertigen Glases allmählich zunehmen. Fortschrittliche Schleifmaschinen nutzen automatische Werkzeugmesssensoren. Das System überprüft periodisch das Werkzeugprofil und passt die CNC-Koordinaten an, um den Verschleiß auszugleichen, sodass das erste und das tausendste Glassheet genau die gleichen Abmessungen aufweisen.
Vielfältige Anwendungsszenarien in Schlüsselindustrien
Die Fähigkeit, Glas mit hoher Wiederholgenauigkeit zu formen und zu polieren, wird in mehreren Industriezweigen genutzt, von denen jeder seine eigenen Standards und Anforderungen hat.
Architektur- und Innendesign-Glas
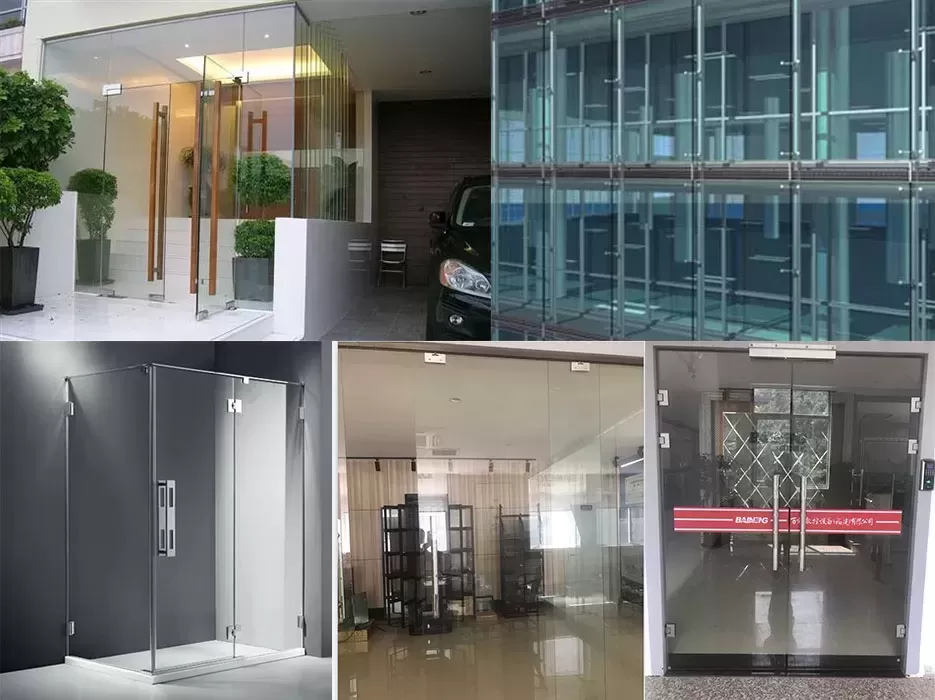
Architektonische Spezifikationen erfordern häufig geformtes Glas für rahmenlose Duschtüren, Treppengeländer, Glasplatten und dekorative Spiegel. Diese Anwendungen erfordern hochqualitative polierte Flanken oder Fasen. Da diese Kanten nach der Installation sichtbar bleiben, sind kosmetische Mängel inakzeptabel. Die Fähigkeit, komplexe Konturen in einem einzigen Setup zu schleifen und zu polieren, reduziert das Handhabungsrisiko und sorgt für ein sauberes, reflektierendes Finish.
Automobil- und Marineverglasung
Seitenfenster von Automobilen, Schiebedächer und Marinewindschutzscheiben weisen komplexe gewölbte Profile mit engen Maßtoleranzen auf. Diese Teile müssen perfekt in Metallrahmen oder Polyurethan-Dichtungen passen, um Windgeräusche und Wasserleckagen zu verhindern. Die Bearbeitung dieser Komponenten erfordert hochgenaues Schleifen, um die Kanten für die anschließenden Biege- und Härteprozesse vorzubereiten, bei denen die Kantenschwäche entscheidend ist, um thermischen Schock zu widerstehen.
Geräte- und Elektronikglas
Backofentüren, Mikrowellenfronten und Touchscreen-Anzeigetafeln erfordern präzises Formschleifen, oft mit inneren Ausschnitten und gefasten Kanten. Diese kleinen, hochdetaillierten Teile verlangen präzise Eckenbearbeitung und sanfte Übergänge, um strukturelle Ausfälle unter thermischer Belastung oder täglichen mechanischen Einwirkungen zu verhindern.
Die BAINENG CNC-Engineering-Methodik
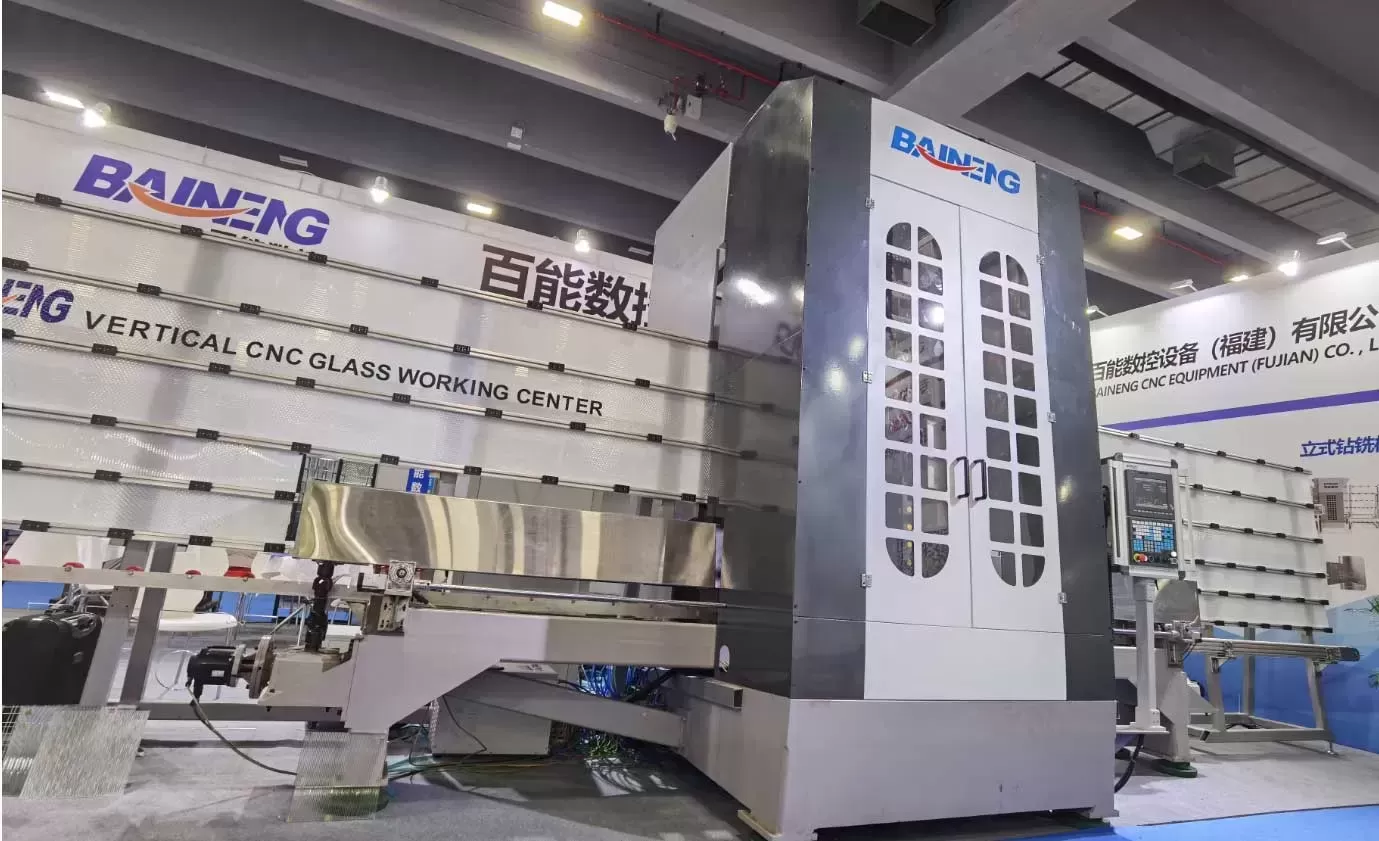
Bei der Berücksichtigung der Bedürfnisse von Hochvolumen-Glasherstellern konzentriert sich BAINENG CNC auf strukturelle Haltbarkeit und betriebliche Einfachheit. Das Design unserer Maschinenlinien für das Schleifen von Glasformkanten priorisiert langfristige Betriebsgenauigkeit unter kontinuierlichen Nassbearbeitungsbedingungen.
Unser Ingenieuranatz integriert mehrere wichtige Designentscheidungen:
Korrosionsbeständigkeit: Angesichts der aggressiven Umgebung von Glasbrei und Kühlwasser werden entscheidende Strukturelemente aus Edelstahl hergestellt oder mit Korrosionsschutzbeschichtungen behandelt.
Präzisions-Linearführungen und Kugelgewinde: Hochwertige Bewegungskomponenten sind mit Schutzbalgen abgeschirmt und werden von automatisierten Schmierstoffen bedient, um eine Kontamination mit Glasschleifstaub zu verhindern.
Intuitive CAD/CAM-Integration: Bediener müssen keinen komplexen G-Code schreiben. Die Maschinen-Software importiert Standard-DXF-Zeichnungen, berechnet den Werkzeugweg, weist automatisch Schleifgeschwindigkeiten für Ecken im Vergleich zu geraden Kanten zu und simuliert den Prozess, um Kollisionen zu vermeiden.
Dieser systematische Designprozess minimiert die Einarbeitungszeit für neue Bediener, sodass Produktionslinien schnell nach der Installation die Zielproduktionsgeschwindigkeiten erreichen können.
Wichtige Kennzahlen für die Beschaffung von Maschinen zur Bearbeitung von Formglas
B2B-Beschaffungsteams müssen mehrere Kernparameter bewerten, um sicherzustellen, dass die ausgewählte Maschine ihren Produktionsanforderungen entspricht:
Maximale und Minimale Bearbeitungsdimensionen: Stellen Sie sicher, dass das Maschinenbett Ihre größten architektonischen Paneele unterstützen kann, während es gleichzeitig kleine Glasplatten für Haushaltsgeräte sicher hält.
Spindelkonfiguration und Leistung: Höhere Spindelleistung ermöglicht eine schnellere Materialabtragung bei dicken Glaslaminaten, während eine variable Geschwindigkeitsregelung notwendig ist, um zwischen grobem Schleifen und feinem Ceroxid-Polieren zu wechseln.
Vakuum-Halte-System: Formglas wird typischerweise durch Vakuumkissen auf einem Arbeitstisch gehalten. Das System muss ausreichend Saugleistung bieten, um den seitlichen Schleifkräften zu widerstehen, insbesondere bei dickem oder stark konturiertem Glas.
Kompatibilität mit Wasserfiltrationssystemen: Das Glasschleifen erzeugt feinen, abrasiven Staub, der Maschinen beschädigen und Glasoberflächen zerkratzen kann, wenn er recirkuliert wird. Die Maschine muss nahtlos mit zentralen oder lokalen Wasserfiltrationssystemen integriert werden.
Die Bewertung dieser Kennzahlen stellt sicher, dass die ausgewählte Investition den notwendigen Durchsatz, die Kantenqualität und die Betriebslebensdauer für Ihre Fertigungseinrichtung liefert.
Richten Sie Ihre Produktionskapazitäten mit Präzisionstechnologie aus
Die Auswahl der richtigen Maschinen ist ein grundlegender Schritt zur Verbesserung Ihrer Produktionseffizienz und zur Erweiterung Ihres Produktangebots. Um eine detaillierte Bewertung zu erhalten, wie unsere Systeme mit Ihrer spezifischen Werkstattkapazität und Ihren Glasbearbeitungsanforderungen übereinstimmen können, kontaktieren Sie bitte BAINENG CNC. Unser Ingenieurteam bietet maßgeschneiderte Layoutplanung, detaillierte Gerätespezifikationen und Zykluszeitanalysen basierend auf Ihren typischen Glasgeometrien.
Häufig gestellte Fragen
Q1: Welche Arten von Kantenprofilen kann eine Maschine zur Bearbeitung von Glasformen erzeugen?
A1: Diese Maschinen können eine Vielzahl von Kantenprofilen erzeugen, einschließlich flacher Kanten mit Fase, Bleistiftkanten (C-Kanten), Fasen mit unterschiedlichen Winkeln, OG-Kanten und benutzerdefinierten Profilen. Das Profil wird durch die Form des auf der Spindel installierten Diamantwerkzeugs bestimmt, wobei das Mehrachsen-System der Maschine sicherstellt, dass das Werkzeugprofil konsistent auf das Glasform übertragen wird.
Q2: Wie verhindert die Maschine das Verrutschen von Glas während schwerer Schleifoperationen?
A2: Das Glas wird sicher auf einem dynamischen Arbeitstisch mit Hochdruck-Vakuumsaugnäpfen gehalten. Diese Näpfe können manuell oder automatisch basierend auf der CAD-Zeichnung des Glases positioniert werden. Für größere oder schwerere Glasstücke werden zusätzliche mechanische Klemmen oder spezialisierte Saugnapfmateriealien verwendet, um den hohen seitlichen Kräften, die vom Schleifrad ausgeübt werden, zu widerstehen.
Q3: Können diese Maschinen Verbundglas und mehrschichtiges Strukturglas verarbeiten?
A3: Ja, sie können Verbundglas verarbeiten. Dies erfordert jedoch eine spezifische Werkzeugauswahl und Geschwindigkeitsanpassungen. Der Schleifprozess muss sowohl die harten Glasschichten als auch das weichere Zwischenlagenpolymer (wie PVB oder SentryGlas) verwalten, ohne Delaminierung oder Werkzeugverkleben zu verursachen. Der variable Geschwindigkeits-Spindel und die präzise Vorschubgeschwindigkeitskontrolle sind für diese Anwendung notwendig.
Q4: Wie oft müssen die Schleif- und Polierräder ersetzt werden?
A4: Die Lebensdauer der Räder hängt von mehreren Faktoren ab, einschließlich der Glasdicke, der Menge des entfernten Materials, der Vorschubgeschwindigkeit und der Qualität des Kühlwassers. Typischerweise können grobe Diamanträder Tausende von Metern an Kantenbearbeitung halten, während feine Polierräder häufigeren Ersatz oder Nachschärfen erfordern. Moderne Systeme verfolgen die insgesamt bearbeiteten linearen Meter, um die Bediener zu warnen, wenn Werkzeuginspektionen erforderlich sind.
Q5: Was sind die Installations- und Bodenanforderungen für diese Maschinenklasse?
A5: Aufgrund des Gewichts der Maschine und der dynamischen Kräfte während des Betriebs ist ein stabiler, verstärkter Betonsockel erforderlich, um Setzungen und Vibrationsübertragungen zu verhindern. Darüber hinaus muss der Installationsbereich mit speziellen sauberen Wasserleitungen, einem geeigneten Abfluss- oder Wasserfiltersystemanschluss und einer stabilen dreiphasigen Stromversorgung mit Spannungsstabilisierung ausgestattet sein, um die CNC-Steuerungselektronik zu schützen.