 FAQs
 Fabrikbesichtigung


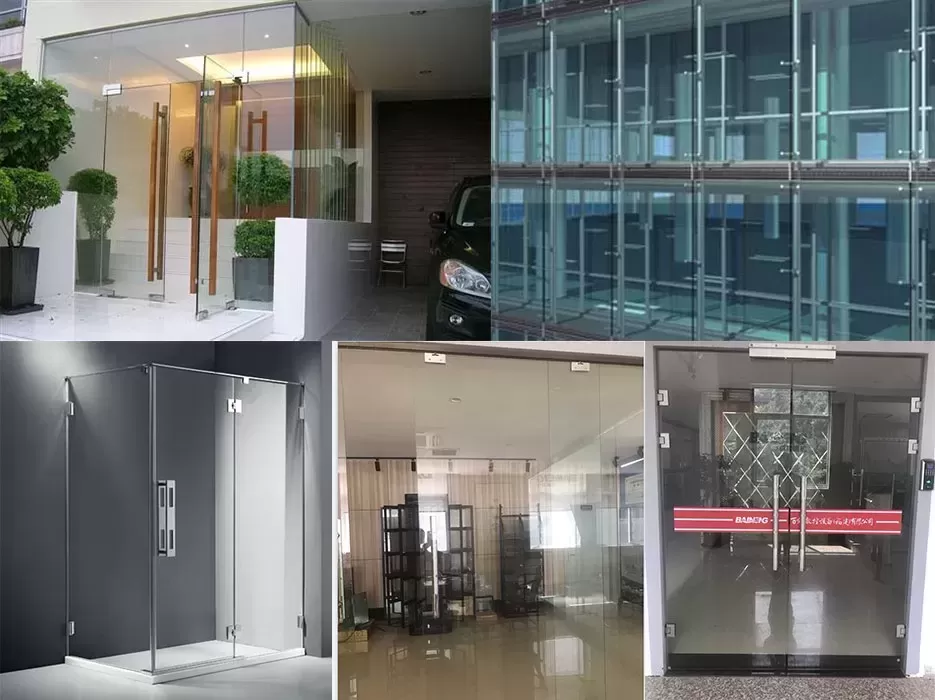
Die Nachfrage nach präzisionsbearbeiteten Glasbauteilen hat sich über einfaches Schneiden und Kanten hinaus erweitert. Die heutigen architektonischen Fassaden, automobilen Verglasungen, Duschkabinen und smarten Gerätepaneele erfordern gebohrte Löcher, gefräste Schlitze, polierte Kanten und sogar künstlerische Gravuren – alles ausgeführt auf großformatigen Flachglasscheiben. Das Erreichen dieser Operationen mit konsistenter Genauigkeit und akzeptablen Zykluszeiten erfordert eine spezielle Maschinenkonfiguration. Das vertikale Glasbearbeitungszentrum (im gesamten Artikel als vertikales Glasbearbeitungszentrum bezeichnet) erfüllt dieses Bedürfnis, indem es CNC-gesteuerte Spindeln, Mehrachsenpositionierung und einen vertikal ausgerichteten Arbeitstisch kombiniert, der Platten von bis zu 3.000 mm × 2.000 mm oder größer verarbeitet. Dieser technische Leitfaden untersucht die mechanische Architektur, Prozessfähigkeiten, Automatisierungsintegration und praktische Überlegungen für Glasverarbeiter, die ihr wertschöpfendes Portfolio erweitern möchten.
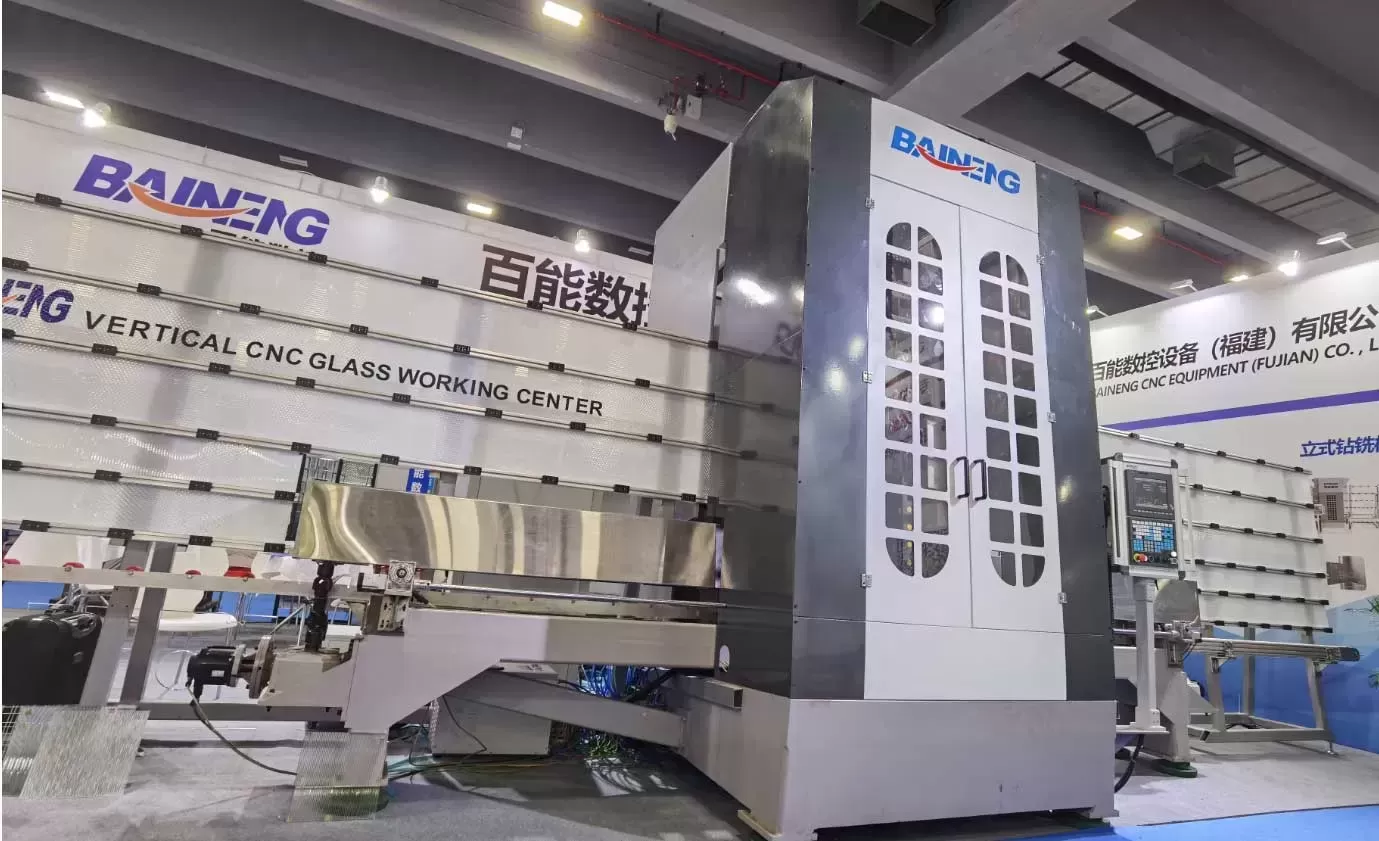
1. Mechanische Architektur eines vertikalen Glasbearbeitungszentrums
Ein vertikales Glasbearbeitungszentrum unterscheidet sich grundlegend von horizontalen Glasbearbeitungsmaschinen. Das Werkstück steht nahezu aufrecht (typischerweise um 5–10° nach hinten geneigt für Stabilität), unterstützt von Saugfüßen oder einem Luftschwebetisch. Diese Ausrichtung bietet mehrere technische Vorteile:
Reduzierter Platzbedarf – Die vertikale Konfiguration benötigt weniger Bodenfläche im Vergleich zu horizontalen Brückenfräsen, was für beengte Produktionszellen entscheidend ist.
Schwerkraftunterstützte Späne- und Kühlmittelentfernung – Glasstaub, Schlämme und Kühlwasser fließen nach unten ab, wodurch Nachbearbeitung verhindert und der Werkzeugverschleiß reduziert wird.
Vereinfachte Spannvorrichtungen – Große Glasscheiben werden natürlich vom Maschinenbett unterstützt, wodurch komplexe Spannvorrichtungen verhindert werden, die Spannungsrisse verursachen könnten.
Die Grundstruktur umfasst einen aus Gusseisen oder geschweißtem Stahl bestehenden Portalrahmen, der sich entlang der X-Achse (horizontale Länge) bewegt, während die Y-Achse (vertikale Höhe) und die Z-Achse (Tiefe, Richtung der Glasoberfläche) auf dem Querträger montiert sind. Viele moderne Designs von vertikalen Glasbearbeitungszentren integrieren eine vierte drehbare Achse (C-Achse) für schräges Bohren oder Konturieren. Linearschienen sind typischerweise als vorbelastete Rollentypen ausgeführt, um hohe Schnittkräfte während des Einsatzes von Diamantwerkzeugen zu bewältigen. Kugelgewinde oder Linearmotoren bieten eine Positionierungsgenauigkeit von ±0,05 mm über das gesamte Arbeitsfeld.
2. Wichtige Bearbeitungsoperationen, die von vertikalen Glasbearbeitungszentren unterstützt werden
Im Gegensatz zu einfachen Kantenfräsen führt ein vertikales Glasbearbeitungszentrum mehrere Materialabtragungsaufgaben in einem einzigen Setup durch. Die Flexibilität ergibt sich aus automatischen Werkzeugwechselvorrichtungen (ATC), die Diamantkernbohrer, Fräswerkzeuge, Polierwerkzeuge und Gravurspitzen halten. Nachfolgend sind die Hauptoperationen aufgeführt:
2.1. Durchgangsbohrungen und Stufenlöcher
Das Bohren von Löchern in Glas erfordert eine sorgfältige Kontrolle der Vorschubgeschwindigkeit, der Spindeldrehzahl und des Kühlmittelstroms, um Kantenabplatzungen oder radiale Risse zu vermeiden. Ein vertikales Glasbearbeitungszentrum verwendet Hochfrequenzspindeln (6.000–24.000 U/min), die mit diamantbeschichteten oder gesinterten Kernbohrern ausgestattet sind. Die vertikale Ausrichtung stellt sicher, dass Glasstaub durch Wasserstrahlen weggespült wird, wodurch das Risiko einer Verstopfung der Bohrspitze reduziert wird. Stufenlöcher für Wasserhahnmontagen oder Sensorvertiefungen werden durch Interpolation der Z-Achse bei gleichzeitiger Drehung eines entsprechend profilierten Werkzeugs erzeugt.
2.2. Fräsen von Nuten, Schlitzen und Senkungen
Möbelglas, wie Regalkonsolen oder Schiebetürschienen, erfordert oft rechteckige Ausschnitte oder abgeschrägte Kanten. Mit einem vertikalen Glasbearbeitungszentrum folgt eine Kugelkopffräse einem 3-Achsen-Pfad, um diese Merkmale zu erstellen. Der Prozess erzeugt Wärme; daher wird lösliches Öl oder reiner Ölnebel direkt in der Schneidzone aufgetragen. Branchendaten zeigen, dass vertikal orientiertes Fräsen die Werkzeugablenkung um 30 % im Vergleich zu horizontalen Maschinen reduziert, da das Werkzeug von der Seite in das Glas eindringt, nicht von oben, was das Hebelverhältnis minimiert.
2.3. Kantenprofilierung und Polieren
Viele architektonische Paneele erfordern polierte Flächenkanten, Bleistiftkanten oder Fasen. Ein vertikales Glasbearbeitungszentrum kann Profilräder tragen, die auf einer speziellen Elektrospindel montiert sind. Das Glasblatt bleibt stationär, während die Spindel entlang des Kantenprofils fährt und mehrere Durchgänge mit zunehmend feineren Körnungen (von 120 Mesh bis 800 Mesh) ausführt. Das Ergebnis ist ein konsistentes optisches Finish ohne manuelles Eingreifen. Für Ogee- oder komplexe Formen positioniert die Drehachse das Werkzeug in unterschiedlichen Winkeln.
2.4. CNC-Gravur und Sandstrahlen Maskenschnitt
Logos, dekorative Muster oder Markierungen werden mit Diamantschreibern oder kleinen Fräsern hergestellt. Die hochpräzisen Servos des vertikalen Glasbearbeitungszentrums (Auflösung ≤ 0,001 mm) ermöglichen feine Details auf zerbrechlichen Glasoberflächen. Einige Maschinen integrieren ein oszillierendes Werkzeug für vibrationsunterstützte Gravur, was Mikroabplatzen bei Soda-Glas reduziert.
3. Behebung von Branchenproblemen durch vertikale Glasbearbeitungszentren
Glasverarbeiter, die von manuellen oder halbautomatischen Geräten aufrüsten, stoßen auf wiederkehrende technische und betriebliche Probleme. Im Folgenden finden Sie eine Problem-Lösungs-Matrix, die zeigt, wie ein vertikales Glasbearbeitungszentrum jedes Problem löst.
Bruch durch ungleichmäßiges Spannen – Traditionelle horizontale Bohrmaschinen verwenden Seitenklemmen, die Biegebeanspruchung verursachen. Das Vakuumgreifer-Array des vertikalen Glasbearbeitungszentrums verteilt die Kraft gleichmäßig über die Rückseite des Glases, mit Vakuumüberwachung zur Vermeidung von Ablösungen.
Schlechte Lochpositionsgenauigkeit – Manuelle Bohrvorlagen driften im Laufe der Zeit. Ein vertikales Glasbearbeitungszentrum bezieht sich auf Maschinenfiduzials und optische Kantenerkennung und erreicht eine Loch-zu-Loch-Toleranz von ±0,1 mm über 2 Meter.
Lange Rüstzeiten zwischen den Operationen – Das Bewegen eines schweren Glasblatts von einer Bohrstation zu einer Frästation führt zu sekundären Fixierungsfehlern. Das vertikale Glasbearbeitungszentrum erledigt alle Aufgaben in einem Spannzyklus und reduziert die Gesamtbearbeitungszeit um 40–60 %.
Thermische Spannungsrisse – Konsekutives Bohren erhitzt das Glas lokal. Integrierte Kühlung durch die Spindel und adaptive Vorschubregelung (basierend auf Drehmomentfeedback) senken den Temperaturanstieg. BAINENG CNC
Maschinen integrieren eine Echtzeit-Temperaturüberwachung, die die Vorschubgeschwindigkeit automatisch reduziert, wenn die Oberfläche 65 °C überschreitet.
Hohe Kosten für Verbrauchswerkzeuge – Inkonsistente Werkzeugengagements führen zu vorzeitigem Verlust der Diamantschicht. Mit starren vertikalen Kinematiken und programmierbaren Beschleunigungsprofilen verlängert das vertikale Glasbearbeitungszentrum die Lebensdauer von Kernbohrern um fast 300 % im Vergleich zu handgeführten Bohrern, wie in Produktionsprotokollen bestätigt.
4. Optimierung der Prozessparameter für die vertikale Glasbearbeitung
Um zuverlässige Ergebnisse zu erzielen, ist eine sorgfältige Auswahl der Spindeldrehzahl, des Vorschubgeschwindigkeit, der Schnitttiefe und der Kühlstrategie erforderlich. Die folgende Tabelle präsentiert empfohlene Startparameter für gängige Glasarten, die in einem vertikalen Glasbearbeitungszentrum bearbeitet werden.
| Glasmaterial | Betrieb | Spindeldrehzahl (U/min) | Vorschubgeschwindigkeit (mm/min) | Kühlmitteltyp |
|---|---|---|---|---|
| Floatglas (4–6 mm) | Bohrung Ø12 mm | 8.000 | 120 | Wasser + lösliches Öl 5% |
| Vorspannglas (vorbohrt) | Fräsen 5 mm Nut | 12.000 | 80 | Reines Ölnebel |
| Verbundglas (PVB-Zwischenschicht) | Kantenpolieren | 4.500 | 600 (Durchgänge 3) | Wasserflut |
| Low-Iron-Glas (dekorativ) | Gravurtiefe 0,3 mm | 18.000 | 200 | Trocken mit Luftstrahl |
| Borosilikatglas | Senken Ø20 mm | 6.000 | 50 | Wasser + Zusatz |
Bediener sollten immer Validierungsläufe mit Schrottglas durchführen. Darüber hinaus kann ein vertikales Glasbearbeitungszentrum, das mit akustischen Emissionssensoren ausgestattet ist, den Beginn von Mikrorissen erkennen und das Werkzeug automatisch zurückziehen – eine Funktion, die in fortschrittlichen BAINENG CNC-Modellen angeboten wird.
5. Automatisierung und Softwareintegration für Hochmix-Produktion
Moderne Glasbearbeitungsbetriebe erfordern nahtlose Konnektivität zwischen CAD/CAM und der Werkzeugmaschine. Das vertikale Glasbearbeitungszentrum akzeptiert typischerweise DXF-, DWG- oder STEP-Dateien. CAM-Nachbearbeitungsprogramme erzeugen Werkzeugbahnen, die glas-spezifische Verhaltensweisen berücksichtigen:
Ein-/Auslauf-Rampen – Verhindert Werkzeugaufprall beim Loch-Eintritt.
Peck-Bohrzyklen – Periodisches Zurückziehen des Werkzeugs zur Beseitigung von Glasschlamm.
Komensation für Glasdickenvariation – Verwendung eines Dickenmessgeräts, das vor jedem Auftrag die Z-Achsen-Nullstellung anpasst.
Für den unbeaufsichtigten Betrieb lokalisieren Roboter-Lade-/Entladearme das Glasblatt über Kantensensoren und legen es auf den vertikalen Tisch. Das vertikale Glasbearbeitungszentrum führt dann die programmierte Sequenz aus und signalisiert dem Roboter die Entfernung. Diese Licht-aus-Funktion erhöht die Spindelauslastung über 85 % in Zweischichtbetrieben. BAINENG CNC bietet eine offene API, die sich mit MES-Systemen integriert, um Werkzeuglebensdauer, Zykluszahlen und Alarmdiagnosen automatisch zu melden.
6. Wartung und Zustandsüberwachung eines vertikalen Glasbearbeitungszentrums
Angesichts der abrasiven Natur von Glasschlamm ist proaktive Wartung zwingend erforderlich. Ein strukturierter Plan umfasst:
Tägliche Reinigung – Spülen Sie den Arbeitsbereich mit Hochdruckwasser, um angesammelten Glasschlamm zu beseitigen, der auf Führungen verhärten kann.
Wöchentliche Inspektion von Saugnäpfen und Dichtungen – Ersetzen Sie beschädigte Tassen, um die Vakuumintegrität aufrechtzuerhalten.
Monatliche Spindelvibrationsanalyse – Verwenden Sie ein Beschleunigungsmesser, um den Lagerverschleiß zu erkennen; ein Anstieg über 2,5 mm/s weist auf eine geplante Überholung hin.
Vierteljährliche Neukalibrierung von Linearskalen – Thermische Ausdehnung kann zu Positionierungsfehlern führen; ein Laserinterferometer stellt die ursprüngliche Genauigkeit wieder her.
Reinigung des Werkzeughalters – Glasschlamm im HSK- oder BT-Halter führt zu Rundlauf; nach jedem 200. Werkzeugwechsel reinigen.
Maschinenhersteller bieten oft Fern-Diagnosen an. Beispielsweise kann ein vertikales Glasbearbeitungszentrum, das mit einem Cloud-Dashboard verbunden ist, Serviceteams benachrichtigen, wenn der Kühlmittel-Druck sinkt oder wenn die Spindelbelastung die konfigurierten Schwellenwerte überschreitet, um katastrophale Ausfälle zu verhindern.
7. Häufig gestellte Fragen (Ingenieurwesen & Produktion)
Q1: Was ist die maximale Glasgröße, die ein vertikales Glasbearbeitungszentrum verarbeiten kann?
A1: Standardkonfigurationen von vertikalen Glasbearbeitungszentren ermöglichen Breiten von 1.500 mm bis 3.300 mm und Höhen von bis zu 2.500 mm. Für Jumbo-Architekturpaneele erreichen erweiterte Portalmodule 4.200 mm × 2.800 mm mit dualer Servo-Synchronisation. Der begrenzende Faktor ist die Tragfähigkeit des Vakuumsystems – typischerweise 300 kg bis 800 kg – und die strukturelle Steifigkeit des Maschinenfundaments.
Q2: Kann ein vertikales Glasbearbeitungszentrum gebogenes oder gekrümmtes Glas verarbeiten?
A2: Nein, das Design geht von einem flachen Glaswerkstück aus. Gebogenes Glas erfordert ein spezialisiertes 5-Achsen-Horizontalbearbeitungszentrum oder eine robotergestützte Schleifzelle. Einige Modelle von vertikalen Glasbearbeitungszentren integrieren jedoch drehbare Neigtische, um leicht verzogenes Glas (≤3 mm Abweichung) zu bearbeiten, indem sie einen Oberflächenvermessungszyklus durchführen und die Werkzeughöhe dynamisch anpassen.
Q3: Wie verhindert die Maschine das Eindringen von Wasser in empfindliche Komponenten?
A3: Hochwertige vertikale Glasbearbeitungszentren verfügen über IP67-zertifizierte Servomotoren, Edelstahlabdeckungen über den Linearführungen und doppelte Labyrinthdichtungen an Kugelgewinden. Der elektrische Schrank ist mit trockener Luft unter Druck gesetzt, um Kondensation zu verhindern. BAINENG CNC implementiert eine Kühlmittelauffangrinne mit Späneförderer, die Glasablagerungen vor der Rückführung trennt und so die Schlammansammlung innerhalb der Maschine erheblich reduziert.
Q4: Wie lange ist die typische Werkzeuglebensdauer für Diamantbohrer, die in vertikalen Glasbearbeitungszentren verwendet werden?
A4: Unter optimalen Parametern (korrekte Vorschubgeschwindigkeit, Drehzahl und Kühlmittel) kann ein 10 mm Diamantkernbohrer 2.000–3.500 Löcher in 6 mm Floatglas produzieren, bevor eine merkliche Durchmesserzunahme auftritt. Kantenpolierwerkzeuge halten bis zu 8.000 linearen Metern. Die Werkzeuglebensdauer sinkt stark, wenn das Glas Drahtgewebe (laminiertes Sicherheitsglas) enthält oder wenn die Kühlmittelmischung nicht korrekt ist. Befolgen Sie immer die Empfehlungen des Werkzeuganbieters zur Oberflächen-Geschwindigkeit.
Q5: Ist es möglich, ein vertikales Glasbearbeitungszentrum mit einer bestehenden Glaswaschlinie zu integrieren?
A5: Ja. Viele Hersteller installieren das Bearbeitungszentrum direkt nach einer Waschmaschine. Das gewaschene und getrocknete Glas wird per Förderer in die Ladeposition der Maschine übertragen. Nachbearbeitung kann das Glas zu einem Temperofen oder einer Verpackungsstation weitergeleitet werden. Die Steuerung des vertikalen Glasbearbeitungszentrums kann über digitale I/O oder Profinet kommunizieren, um Förderer zu synchronisieren und das nächste Panel anzufordern, was einen kontinuierlichen Fluss ermöglicht.
8. Fazit: Verbesserung der Glasbearbeitungsfähigkeiten mit einem vertikalen Glasbearbeitungszentrum
Der Trend zu maßgeschneiderten Glasbauteilen ist unumkehrbar. Ob es sich um die Herstellung von Duschkabinen mit Griffausschnitten, Glastischen mit eingebetteten Lichtkanälen oder architektonischen Spandrel-Paneelen mit präzisen Montagelöchern handelt, das vertikale Glasbearbeitungszentrum bietet die Genauigkeit, Wiederholbarkeit und Zykluszeitkonstanz, die manuelle Prozesse nicht erreichen können. Durch die Investition in eine richtig spezifizierte Maschine – eine, die die maximale Plattengröße, Werkzeugkapazität und Automatisierungsgrad an Ihr Produktionsmix anpasst – reduzieren Hersteller Nacharbeit, Ausschuss und Arbeitsabhängigkeit. BAINENG CNC bietet umfassende Anwendungsingenieurleistungen, Inbetriebnahme vor Ort und Schulungen für Bediener, um sicherzustellen, dass Ihr vertikales Glasbearbeitungszentrum von Anfang an seine festgelegten Leistungsziele erreicht.
Anfrage für eine Prozessevaluierung & Angebot
Um das optimale vertikale Glasbearbeitungszentrum für Ihr Produktportfolio zu bestimmen, geben Sie bitte die folgenden Details an unser Ingenieurteam weiter: maximale Glasabmessungen, typischer Dickenbereich, erforderliche Operationen (Bohren / Fräsen / Gravieren / Polieren) und die angestrebte tägliche Produktion. BAINENG CNC wird eine Zykluszeitsimulation, Werkzeugempfehlung und ein 3D-Layout der Maschine, integriert mit Ihrem bestehenden Materialhandhabungssystem, liefern.
Ansprechpartner für Anfragen: kobexu@bai-neng.com – geben Sie „Vertikales Glasbearbeitungszentrum – [Ihr Unternehmen]“ für eine priorisierte technische Antwort an. Wir unterstützen Kunden mit Validierungstests in unserem Vorführzentrum.
BAINENG CNC – Präzisionsmaschinen für die Glasindustrie.