 FAQs
 Fabrikbesichtigung


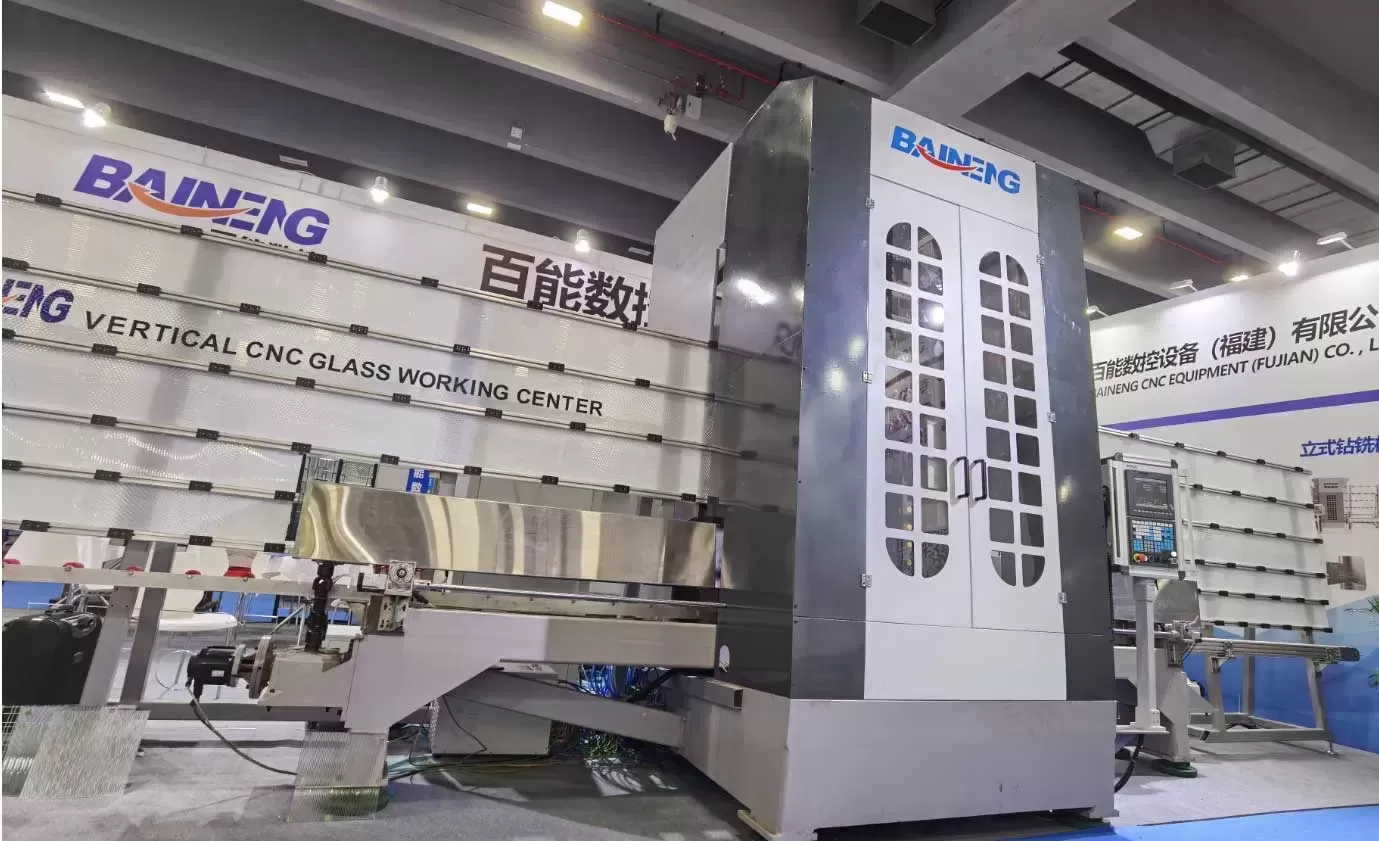
Die Herstellung von flachem und gebogenem Glas erfordert extreme Steifigkeit, Mikronauigkeit und robuste Maschinenbau. Da die Architektur-, Automobil- und Innendesignsektoren strengere Toleranzen für dimensionale Profile und Kantenbearbeitungen vorschreiben, müssen Glasverarbeiter von manuellen und halbautomatisierten Schneidestationen zu geschlossenen automatisierten Bearbeitungszentren übergehen. Die Suche nach einer geeigneten Glas-CNC-Maschine zum Verkauf erfordert, über grundlegende Marketingunterlagen hinauszuschauen, um dynamische Masse, Spindelantriebsdesign, Interpolationskinematik und Lebenszykluswartungsengineering zu bewerten.
Moderne architektonische Installationen spezifizieren routinemäßig übergroße monolithische oder laminierte Scheiben, die präzise Ausschnitte für Patch-Fittings, versenkte Durchgangslöcher, komplexe Perimeterbearbeitungen und polierte Kantenkonturen erfordern. Die Ausführung dieser Profile ohne Absplitterungen oder Mikrorisse erfordert eine Maschinenarchitektur, die in der Lage ist, hochfrequente Harmonien zu dämpfen und gleichzeitig ein stabiles Drehmoment bei variierenden Vorschubgeschwindigkeiten zu liefern. Beschaffungsteams müssen die grundlegenden physikalischen Eigenschaften und die Softwareintegration, die die langfristige Maschinenleistung bestimmen, genau prüfen.
.webp?t=1788764558831 "glass cnc machine for sale")
Chassis-Geometrien und mechanische Vibrationsdämpfung
Glas ist ein von Natur aus sprödes, nicht nachgiebiges Substrat mit einer ultimativen Zugfestigkeit, die drastisch abnimmt, wenn während abrasiver Vorgänge Oberflächenmikrorisse entstehen. Der Maschinenbettaufbau dient als Grundlage für die Vibrationsabsorption. Geschweißte Rohrstahlrahmen, die nicht einer thermischen Spannungsfreigabe unterzogen wurden, werden unvermeidlich über mehrere Schichten Betriebszyklen hinweg dimensionsmäßig abdriften, was zu Achsenausrichtungsfehlern führt.
Hochwertige Plattformen, wie sie von BAINENG CNC entwickelt wurden, verwenden optimierte Grundgüsse durch die Finite-Elemente-Analyse (FEA) oder schwere, spannungsfreigegebene Stahlrohrstrukturen, die mit mineralischen Verbundmaterialien gefüllt sind. Diese strukturelle Masse wirkt dynamischen Kräften entgegen, die durch schnelle Achsbeschleunigung und -verzögerung erzeugt werden. Bei der Überprüfung einer Glas-CNC-Maschine zum Verkauf dient das strukturelle Gewicht als erster Indikator für die Verarbeitungsqualität: schwerere, strategisch abgestützte Rahmen widerstehen Resonanzen, die durch Diamantschleifscheiben entstehen, die bis zu 12.000 U/min drehen, während sie seitlichen Druck auf 19 mm laminierte Lites ausüben.
Lineare Bewegungskomponenten müssen mit dieser Basisstabilität übereinstimmen. Hochpräzise, zirkulierende Kugel-Linearführungen, die auf präzise gefrästen Referenzflächen montiert sind, halten niedrige Reibungskoeffizienten unter schweren Dauermassen. Dual-Drive-Portaldesigns, die synchronisierte, hochdrehmomentstarke bürstenlose AC-Servomotoren nutzen, die mit geschliffenen Kugelgewindetrieben oder schraubenförmigen Zahnstangensystemen gekoppelt sind, beseitigen Verwindungsfehler über breite Querträger. Absolute optische Encoder, die direkt an den Maschinenachsen montiert sind, bieten direktes Positionsfeedback und beseitigen das mechanische Spiel, das für rotierende Motorencoder typisch ist.
Elektrospindelarchitektur und Werkzeugmechanik
Die Elektrospindel ist der funktionale Kern jedes vertikalen oder horizontalen Bearbeitungszentrums. Die Bearbeitung von Natron-Kalk-, Borosilikat- oder Quarzglas erfolgt durch abrasives Schleifen mit metallgebundenen und harzgebundenen Diamantwerkzeugen anstelle von Scherschneiden. Folglich unterscheiden sich die Spindelanforderungen radikal von denen in Metall- oder Holzverarbeitungszentren.
Spindelmomente und Lagerkonfigurationen
Eine kontinuierliche Drehmomentabgabe bei moderaten Umdrehungen (zwischen 2.500 und 6.000 U/min) ist für das Kernbohren und das Entfernen von schweren Kantenmaterialien mit grobkörnigen Diamantprofilrädern zwingend erforderlich. Im Gegensatz dazu erfordert das feine Polieren mit ceriumoxidimprägnierten Rädern eine Spindelstabilität bei höheren Betriebsdrehzahlen. Vierfache, schrägverzahnte keramische Hybridlager in Rück-zu-Rück-Konfigurationen halten sowohl schweren axialen Drucklasten während vertikaler Bohrzyklen als auch intensiven radialen Seitenlasten während der Umrissbearbeitung stand.
Interne Kühlmittelzufuhr und Späneevakuierung
Das Spindeldesign muss eine Hochdruck-Kühlmittelzufuhr integrieren, die direkt durch die Rotornabe geleitet wird. Das Schleifen von Glas erzeugt abrasive Submikron-Späne, die die Diamantmatrizen schnell glasieren, wenn sie nicht kontinuierlich abgespült werden. Unter Druck stehendes Kühlmittel (8 bis 15 bar), das in das Zentrum von Kernbohrern und peripheren Profilrädern eintritt, kühlt die Glas-Werkzeug-Schnittstelle, spült Partikel aus der Bearbeitungszone und verlängert die Werkzeuglebensdauer. Werkzeughalterkonen—vorwiegend ISO 40, BT 40 oder HSK-63—erfordern eine pneumatische Druckdichtung, um zu verhindern, dass Wasser und abrasive Glas-Schlämme die inneren Spindelmotorwicklungen und Spannzangenanlagen kontaminieren.
Kinematik, Achseninterpolation und CAD/CAM-Workflows
Die Bearbeitung von Werkstücken erfordert typischerweise eine gleichzeitige Drei-Achsen-Interpolation für 2D-geformte Platten, wobei fortschrittliche Einrichtungen 4-Achsen- oder 5-Achsen-Fähigkeiten benötigen, um abgeschrägte architektonische Facetten, nicht standardisierte Gehrungskanten und komplexe Wasserstrahl-Eintrittsreinigungen zu erzeugen. Die Bewertung einer Glas-CNC-Maschine zum Verkauf erfordert die Einschätzung, wie das computergestützte Numerische-Steuerungssystem mit Eckenverzögerungen und der Oberflächenpfadoptimierung umgeht, ohne das Glas zu verbrennen oder zu absplittern.
Vorausschauen-Algorithmen innerhalb des CNC-Bahnenplaners berechnen Beschleunigungs- und Verzögerungsprofile Hunderte von Blöcken im Voraus. Wenn die Maschine sich einem scharfen Radius oder einer Eckenöffnung nähert, muss der Achsantrieb die Vorschubgeschwindigkeit sanft reduzieren, während die optimale Randgeschwindigkeit des Rades beibehalten wird. Wenn der Vorschub langsamer wird, ohne dass der Werkzeugdruck ausgewogen reduziert wird, wird die Kante durch lokalisierte thermische Reibung mikrofrakturiert, was zu spontanen Plattenbrüchen während nachfolgender thermischer Temperierungszyklen führen kann.
Parametrische Makrobibliotheken: Eingebaute Unterprogramme für Standardtüröffnungen, Scharnierausfräsungen, runde Löcher und Steckdosenöffnungen ermöglichen es Maschinenbedienern, manuelles Zeichnen zu umgehen, indem sie die Koordinaten direkt über das industrielle HMI anpassen.
Vakuumspannautomation: Mehrzonen-Vakuumtische, die mechanische Positionierungsstopps und dynamisch geleitete Vakuumpods nutzen, sichern verschiedene Plattengrößen, ohne manuelle Spannvorrichtungen zu erfordern, die den Platzbedarf der peripheren Räder behindern.
Automatische Werkzeugverschleißkompensation: Diamantprofilräder verlieren den Außendurchmesser und ändern die Profilform über linear geschliffene Meter. Laser- oder mechanische Werkzeugvoreinsteller messen die Werkzeuggeometrie nach festgelegten Betriebsstunden und aktualisieren automatisch die Werkzeugversatztafel innerhalb der CNC-Executive-Software.
Glaspositionierung und Umweltgehäuse
Die Bearbeitung von nassem Glas erfordert eine durchdachte Maschinenanordnung, um die Sicherheit des Bedieners, den Zugang zur Wartung und die Feuchtigkeitskontrolle auszugleichen. Eine horizontale Glas-CNC-Maschine zum Verkauf ermöglicht das ergonomische Laden schwerer architektonischer Platten über Überkopfkran-Vakuumheber, erfordert jedoch viel Platz auf dem Boden und ein umfassendes Auffangbecken-Abflusssystem, um Wasser zurück zu zentralen Filtrationseinheiten zu leiten.
Geschlossene, kontinuierliche synthetische Kühlmittelmanagementsysteme trennen abrasiven Glas-Pulver-Sediment über Hydrozykloneinheiten oder chemische Flockungsmitteltanks. Das Zulassen, dass schmutziges, glasbeladenes Wasser durch Hochdruckpumpendichtungen zirkuliert, verursacht vorzeitige Erosion von Werkzeughaltern, Schläuchen und Spindellagern. Edelstahl-Spritzschutzvorrichtungen, interne LED-Beleuchtung und druckbelastete Wegabdeckungsbalg schützen kritische Antriebskomponenten vor der korrosiven Kombination aus Wasser und Glasfeinstaub.
BAINENG CNC integriert speziell entwickelte Behälter und ergonomische Mehrzonen- Bettlayouts, um produktive Maschinenstunden zu maximieren. Schnell wirkende Vakuumsysteme mit sekundären Sicherheitssensoren stellen sicher, dass die Vakuumwerte während der Verarbeitung über den Betriebsgrenzen bleiben. Wenn ein unerwarteter Druckverlust innerhalb der Vakuumversorgung auftritt, führen die Achsen eine Notfall-Stoppsequenz durch, um das Werkstück zu schützen und eine Werkzeugkollision zu verhindern.
Industrielle Anwendungen und Fertigungsvielfalt
Der Einsatz von hochspezifizierten Bearbeitungszentren erstreckt sich über verschiedene industrielle Sektoren, die jeweils einzigartige Leistungserwartungen an die Maschinen- Kinematik und dynamische Stabilität stellen.
Architektonische und strukturelle Verarbeitung
Die Herstellung von Architekturglas konzentriert sich stark auf laminierte Geländer, kommerzielle Vorhangfassaden, strukturelle Finnen und rahmenlose Duschabtrennungen. Die Verarbeitung von dicken Glaslaminaten (z. B. 10+10mm oder 12+12mm mit strukturellen Zwischenlagen) erfordert eine signifikante vertikale Spindelsteifigkeit. In diesen Betrieben muss eine Glas-CNC-Maschine zum Verkauf Grobschleifen, Finishen und Kantenbearbeiten in kontinuierlichen Zyklen durchführen, ohne die Polymer- Zwischenlagen zu überhitzen.
Präzision in der Haushaltsgeräte- und Automobilindustrie
Kühlschrankregale, Sichtfenster von Ofentüren, Fronten von Vitrinen und Automobil-Seitenfenster erfordern schnelle Zykluszeiten, hohe Kantenpolier- Brillanz und präzise Ausschnittplatzierung. Automobilspezifikationen diktieren oft null Kantenfehler-Toleranzen, um sicherzustellen, dass die Eigenschaften von Sicherheitsglas nach chemischer oder thermischer Temperierung erhalten bleiben. Hier senken Mehrwerkzeugmagazinkonfigurationen und schnelle Werkzeugwechselzyklen (unter 10 Sekunden von Chip zu Chip) die Zykluszeiten bei großen Produktionsläufen.
Kommerzielle Display- und Möbelanwendungen
Moderne Innenraumglasprodukte verfügen über komplexe Kantenprofile, einschließlich Wasserfallkanten, dreifach abgeschrägte Ränder und glatte Innenauslassöffnungen. Diese Formen erfordern hochauflösende Interpolation entlang der X-, Y- und C-Achsen. Die C-Achse steuert die tangentiale Ausrichtung des Aggregatkopfes relativ zum Umrissweg und sorgt für konsistente Radkontaktwinkel, selbst über unregelmäßige geometrische Bögen.
Beschaffungskennzahlen: Über die anfänglichen Investitionskosten hinaus
Die Bewertung von Maschinenangeboten erfordert die Verfolgung der Gesamtkosten des Besitzes über die Betriebsdauer hinweg, anstatt sich ausschließlich auf die Anschaffungskosten zu konzentrieren. Nachgelagerte Kosten werden weitgehend durch elektrische Effizienz, Druckluftbedarf, geplante Wartungszyklen und die Verfügbarkeit von Ersatzkomponenten bestimmt.
Die Beschaffung einer Plattform, die durch Ingenieurdienstleistungen unterstützt wird, stellt sicher, dass kritische Ersatzteile—wie Elektrospindelbaugruppen, lineare Führungsblöcke und drehbare Antriebskupplungen—kurzfristig verfügbar sind. Maschinen, die auf modularen, nicht proprietären Steuerungsplattformen (wie Systeme, die standardisierte industrielle Feldbus-Protokolle wie EtherCAT verwenden) basieren, vereinfachen die laufende Elektronikwartung im Vergleich zu Plattformen, die an geschlossene proprietäre Protokolle gebunden sind.
Eine zuverlässige Glas-CNC-Maschine zum Verkauf sollte zentrale automatische Schmiersysteme aufweisen, die dosierte Mengen synthetischer Schmierfette an lineare Schienenwagen und Kugelumlaufmuttern in definierten Abständen liefern. Manuelle Schmierpläne in Nassbearbeitungsumgebungen scheitern oft aufgrund menschlicher Fehler, was zu getrocknetem Fett, Wassereintritt und katastrophalen Riefen auf präzisionsgeschliffenen Wegen führt.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem vertikalen und horizontalen Glas-CNC-Bearbeitungs zentrum?
Horizontale Maschinen unterstützen die Glasscheibe flach auf einem Tisch mit Vakuum Tassen. Sie zeichnen sich bei der Bearbeitung komplexer innerer Ausschnitte, schwerem Fasen und unregelmäßigen geometrischen Formen aus und bieten flexiblen Werkzeugzugang über die Oberfläche. Vertikale Maschinen halten das Glas leicht geneigt auf motorisierten Walzen. Vertikale Maschinen benötigen eine wesentlich kleinere physische Stellfläche, optimieren das automatisierte Laden von Förderlinien und vereinfachen die Handhabung von standardmäßigen rechteckigen Bauplatten, obwohl sie möglicherweise weniger Anpassungsfähigkeit für tiefe Innenfräsoperationen bieten.
Wie schützt die interne Spindelkühlung das Diamantwerkzeug?
Die interne Spindelkühlung leitet Wasser direkt durch die Werkzeugachse in die Diamantmatrixfläche. Dieser stetige Flüssigkeitsstrom verhindert lokale thermische Ansammlungen an der Schneidfläche, spült abrasive Glasspäne weg, bevor sie in die Bindung eindringen können, verhindert Werkzeugverglasung und verringert die Wahrscheinlichkeit von Kantenverbrennungen oder Spannungs-Mikrorissen im Glas.
Kann eine Glas-CNC-Maschine laminiertes Sicherheitsglas bearbeiten?
Ja. Die Bearbeitung von laminiertem Glas erfordert spezialisierte Programmparameter, dynamische Anpassungen der Spindeldrehzahl und spezifische Werkzeuggeometrien. Die Schnittrunden müssen sowohl die spröden Glasschichten als auch die flexiblen Polymer- Zwischenschichten (wie PVB oder SentryGlas) sauber entfernen, ohne das Kernmaterial zu reißen oder eine Kantenablösung aufgrund von Überhitzung zu verursachen.
Welche routinemäßige Wartung hält Glas-CNC-Zentren betriebsbereit?
Kritische Wartungspläne konzentrieren sich auf die Effizienz der Wasserfiltration, die Überprüfung der Zugkraft der Spindel, die Reinigung der Werkzeughalterkonus und die Schmierung der linearen Bewegung. Die Wasserfiltrationstanks müssen täglich von Glasschlamm befreit werden, um die Pumpen zu schützen. Automatische Schmiermittelreservoirs erfordern regelmäßige Nachfüllungen mit genehmigten Schmierstoffen, und pneumatische Wasserfallen müssen täglich entleert werden, um trockene Luft in die Spindeldichtungen zu lassen.
Wie funktioniert die automatisierte Werkzeugbearbeitung innerhalb der Maschine?
Die automatisierte Werkzeugbearbeitung basiert auf einer speziellen Station, die mit Aluminiumoxid-Bearbeitungsstäben ausgestattet ist, die dauerhaft oder vorübergehend auf dem Tisch montiert sind. Nach einer programmierten Anzahl von bearbeiteten Linearmetern ruft das CNC-System eine Bearbeitungsunterroutine auf. Die Maschine führt das Diamantwerkzeug mit einer kontrollierten Tiefe und Vorschubgeschwindigkeit über den Bearbeitungsstein und entfernt stumpfe Bindeschichten, um frische, scharfe Diamantpartikel freizulegen und die Schleifeffizienz aufrechtzuerhalten.
Einleitung einer technischen Beschaffungsanfrage
Die Auswahl der richtigen mechanischen Spezifikation erfordert eine Bewertung der typischen Glasdicken Ihres Werks, der maximalen Plattendimensionen, der Kantenbearbeitungsanforderungen und der Produktionsvolumina. BAINENG CNC bietet technisch ausgeglichene Lösungen für Produktionsdurchsatz und betriebliche Zuverlässigkeit. Reichen Sie Ihre Produktionszeichnungen, Glasspezifikationen und Fabriklayouts bei unserem Ingenieurteam ein, um einen detaillierten Maschinenkonfigurationsvorschlag und ein formelles Angebot zu erhalten, das auf Ihre betrieblichen Anforderungen zugeschnitten ist.