 FAQs
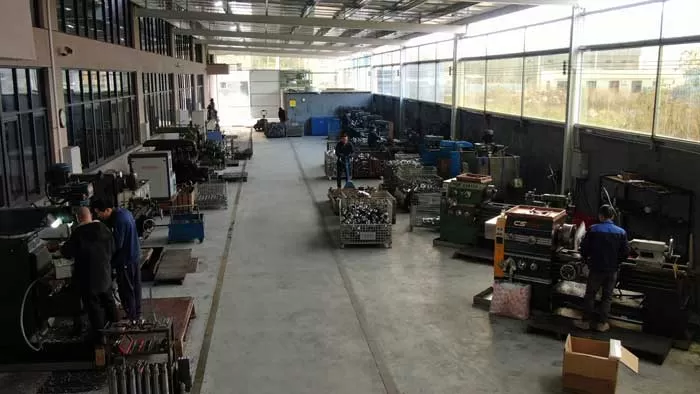
 Fabrikbesichtigung


Die Verarbeitung von Flachglas erfordert eine strenge Kontrolle über die Oberflächenspannung, die Verteilung der Randspannungen und die mechanischen Toleranzen. Rohglasscheiben, die durch das Floatverfahren hergestellt werden, weisen Mikrorisse entlang ihrer Schnittlinien auf. Diese strukturellen Unvollkommenheiten verringern die mechanische Biegefestigkeit des Substrats erheblich und erzeugen hohe lokale Spannungsstellen. Unbehandelte, ungeschliffene Glasränder führen zu erhöhten Ausfallraten während der anschließenden thermischen Temperierung, Handhabung und Installation. Die Integration einer industriellen Glasrandmaschine in die Fertigungslinie spricht diese Materialschwächen direkt an, indem sie systematisch Randfehler entfernt, standardisierte Profile formt und das Blatt für strukturelle Anwendungen vorbereitet.
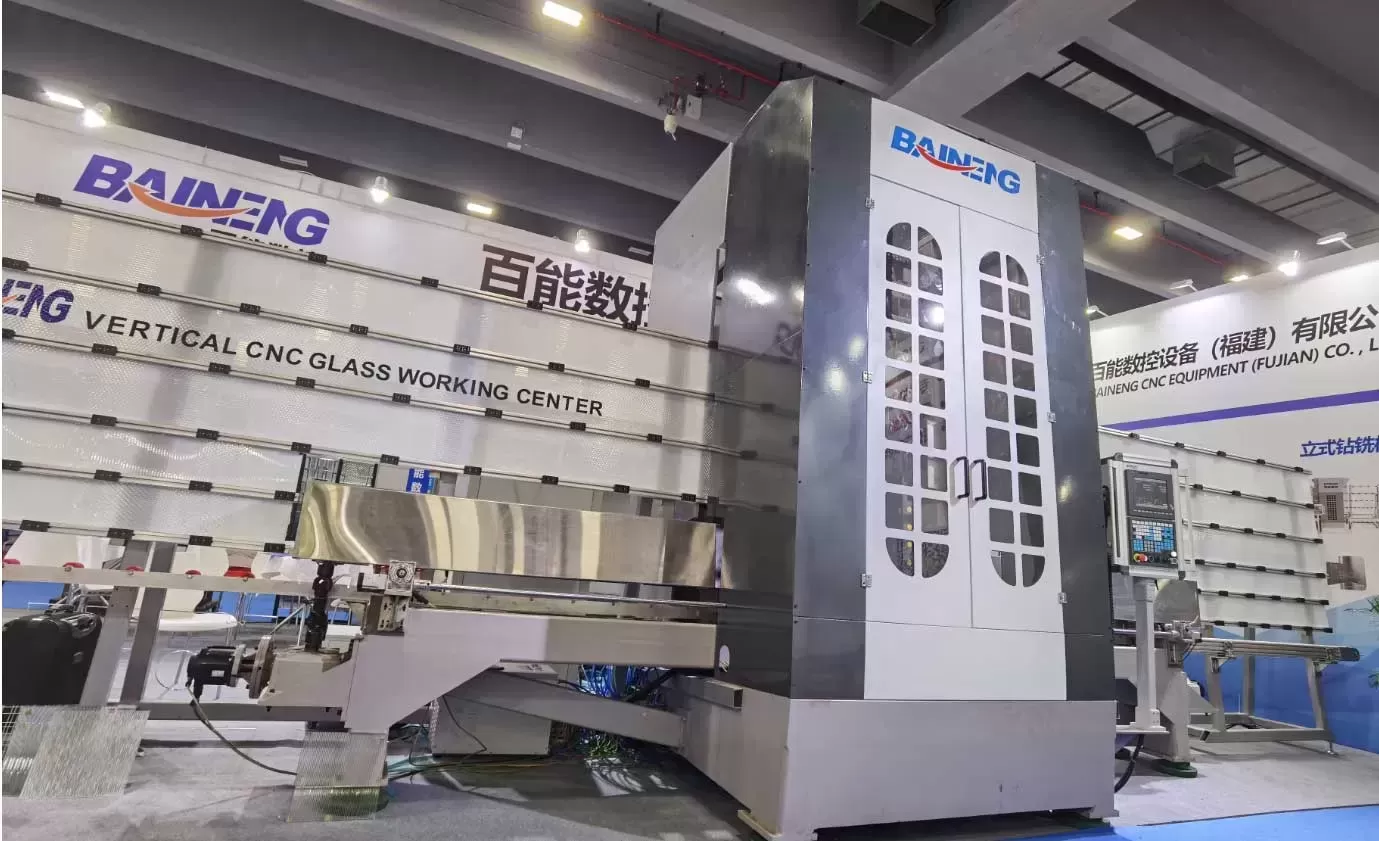
Automatisiertes Rand schleifen und polieren stellt einen primären Fertigungsschritt in der Architektur-, Automobil- und Haushaltsglasproduktion dar. Der Übergang von einfachen manuellen Nahtmaschinen zu Mehrspindel-CNC-Bearbeitungssystemen ermöglicht es industriellen Herstellern, strenge geometrische Toleranzen einzuhalten und gleichzeitig wiederholbare Ausbeutequoten zu gewährleisten. Geräte, die von Herstellern wie BAINENG CNC entwickelt wurden, integrieren ein starres Rahmendesign, geschlossene Regelung und präzise Kühlmittelzufuhr, um konsistente Oberflächenrauhigkeitswerte (Ra) über Hochvolumenproduktionszyklen hinweg zu erreichen.
Mikroriss-Physik und Randprofil-Kinematik
Die primäre mechanische Funktion der Randbearbeitung besteht in der Minderung von Untergrundschäden (SSD). Wenn Rohglas angeritzt und gebrochen wird, weist die Bruchlinie Mikrorisse auf, die in das Material eindringen. Angewandte thermische oder mechanische Lasten konzentrieren sich an diesen Mikrorissen, was zu katastrophalen Ausfällen bei Dehnungsniveaus führt, die weit unter der theoretischen Zugfestigkeit von Silikaten liegen.
Die Materialabtragung mit Diamant-Schleifscheiben arbeitet in einem Regime, das spröden Bruch und duktiles Bearbeiten ausbalanciert. Durch die Verwendung von zunehmend feineren Diamantkörnungen entfernt die Bearbeitungsmaschine die rissige äußere Grenze der Glasscheibe und reduziert die Spannungsintensitätsfaktoren. Die Wahl des Profils hängt direkt von der endgültigen Anwendung des Glaspaneels ab:
Flacher Rand mit Arris: Das Standardprofil für architektonische Verkleidungen, strukturelles Verglasen und isolierte Glasscheiben (IGUs). Der Prozess schleift den primären Umfang flach und wendet oben und unten 45-Grad-Fasen an, um scharfe Ecken zu beseitigen, die thermische Spannungen verursachen.
Bleistiftkante (C-Form): Mit einem abgerundeten Radius ist dieses Profil weit verbreitet in Automobilfenstern, Spiegelherstellung und dekorativen Möbeln. Die glatte Kontur minimiert das Abplatzen der Kanten während der mechanischen Bewegung.
Fasenrand: Erzeugt durch das Aufbringen eines schrägen Schliffs (von 3 bis 45 Grad) entlang des Glasrandes, gefolgt von einer mehrstufigen Politur. Wird stark in der Spiegelherstellung und im hochwertigen dekorativen Verglasen verwendet.
OG- und Sonderprofile: Komplexe Mehrradiuskurven, erreicht durch Mehrachsen-CNC-Fräsen, die auf spezialisierte Innenarchitektur und luxuriöse Armaturen abzielen.
Kernmaschinenkomponenten und mechanische Toleranzen
Das Erreichen von submikronen Oberflächenfinish auf spröden Substraten erfordert außergewöhnliche dynamische Steifigkeit von der Bearbeitungsmaschine. Jede Vibration, die durch das Maschinenbett übertragen wird, führt zu Schwingungsmarken am Glasrand, was zu Spannungsanreicherungspunkten und verkürzter Werkzeuglebensdauer führt.
Spindelbau und dynamische Stabilität
Die Spindeleinheit bildet den Kernantriebsmechanismus der Bearbeitungsstation. Hochpräzise elektrische Spindeln, die mit keramischen Hybridlagern ausgestattet sind, werden verwendet, um die thermische Ausdehnung während des Dauerbetriebs zu minimieren. Die Spindelwelle muss innerhalb von Grenzen unter 0,005 mm gehalten werden, um ungleichmäßigen Radverschleiß und Kantenabplatzungen zu verhindern. Mehrspindelige Inline-Konfigurationen ermöglichen sequenzielles Grob- und Feinschleifen, Anfasen und Polieren in einem einzigen Durchgang ohne manuelles Neupositionieren.
Chassis-Konstruktion und Antriebssysteme
Robuste Baustahlkonstruktionen, die durch Nachschweißwärmebehandlung spannungsarm gemacht wurden, dienen als strukturelle Grundlage für Hochleistungsbearbeitungshardware. Ein steifes Chassis absorbiert hochfrequente Vibrationen, die während des abrasiven Kontakts erzeugt werden. Die Bewegung entlang linearer Achsen nutzt Präzisionsspindeln oder spiralförmige Zahnstangenantriebe in Verbindung mit hochauflösenden Absolut-Encodern. Die von BAINENG CNC entwickelten Systemarchitekturen verwenden robuste Brückenrahmen und geschliffene lineare Führungen, um die Positionierungsgenauigkeit über lange Bearbeitungsstrecken zu erhalten und gerade Toleranzen innerhalb enger Betriebsgrenzen über vollformatige Jumbo-Platten sicherzustellen.
Auswahl der Schleifscheiben und Werkzeuganordnung
Der Werkzeugstapel entlang einer kontinuierlichen Bearbeitungslinie folgt einem strategischen Fortschritt abrasiver Medien:
Metallgebundene Diamantscheiben: Verwendung von groben Diamantkörnungen (Maschenbereich 80 bis 140), die in einer Bronze- oder Stahlmatrix für die Hochvolumenmaterialabtragung und die anfängliche Profilbildung eingesetzt werden.
Harzgebundene Diamantscheiben: Einsatz von feineren Diamantpartikeln (Maschenbereich 200 bis 400), um tiefe mechanische Kratzer, die während der anfänglichen Schleifphasen entstehen, zu glätten.
Polierscheiben: Bestehend aus synthetischem Gummi, Polyurethan oder Filz, der mit Ceroxidpartikeln imprägniert ist. Diese Scheiben erzeugen optische Klarheit, beseitigen verbleibende Mikroschrammen und liefern eine glatte, kontinuierliche Oberflächenbeschaffenheit.
Kühlmittelfluiddynamik und thermisches Management
Das Schleifen spröder Materialien erzeugt lokal thermische Energie an der Kontaktzone zwischen dem Diamantabrieb und dem Glassubstrat. Schnelles lokales Erhitzen, gefolgt von ungleichmäßiger Abkühlung, verursacht mikrothermische Schocks, die zu unterirdischen Rissen und beeinträchtigter Kantenfestigkeit führen. Eine angemessene Kühlmittelverwaltung ist zwingend erforderlich, um die Prozessstabilität aufrechtzuerhalten.
Hochvolumige Wasserversorgungssysteme leiten fokussierte Kühlmittelströme direkt an die Kontaktstelle. Die Flüssigkeit erfüllt drei betriebliche Funktionen: Kühlung der Diamantwerkzeugmatrix, Entfernung von abgeriebenem Glaspartikeln (Späne) von der Scheibenoberfläche und Schmierung der Schnittstelle, um ein Mikroverschweißen des Glases zu verhindern.
Die Aufrechterhaltung eines sauberen Kühlmittels durch mehrstufige Filtration – wie zentrale Absetzbecken, magnetische Separatoren oder automatische Hydrozyklone – ist notwendig, um wieder zirkulierende Glaspartikel daran zu hindern, polierte Oberflächen zu zerkratzen. Der Betrieb einer glass edge machine mit kontaminiertem Fluid beschleunigt die Radbelastung, erhöht den Stromverbrauch des Spindelmotors und verschlechtert die Qualität der finalen Oberflächenbeschaffenheit.
Prozessoptimierung und Betriebsparameter
Eine konsistente Verarbeitungsausgabe erfordert eine präzise Abstimmung von Liniengeschwindigkeit, Spindeldrehzahl (U/min), Vorschubgeschwindigkeit und Abtragstiefe. Die folgende Matrix skizziert die standardmäßigen Betriebseinstellungen für standardmäßige klare Floatglasdicken:
| Glasdicke (mm) | Primärer Abtrag (mm) | Spindeldrehzahlbereich (U/min) | Liniengeschwindigkeitsbereich (m/min) | Kühlmittel-Durchflussrate (L/min) |
|---|---|---|---|---|
| 4.0 | 0.5 - 1.0 | 2800 - 3200 | 3.5 - 5.0 | 120 - 150 |
| 6.0 | 1.0 - 1.5 | 2800 - 3000 | 2.5 - 4.0 | 150 - 180 |
| 10.0 | 1.5 - 2.0 | 2400 - 2800 | 1.5 - 2.5 | 180 - 220 |
| 12.0+ | 2.0 - 3.0 | 2200 - 2600 | 0.8 - 1.8 | 220 - 250 |
Dickere Glasscheiben erfordern niedrigere Durchsatzgeschwindigkeiten und höhere Kühlmitteldurchflussraten, um das erhöhte Volumen an Materialverdrängung zu bewältigen. Das Überschreiten der empfohlenen Liniengeschwindigkeiten für eine gegebene Dicke führt zu Kantenabplatzungen, Profildistortion und vorzeitigem Ausfall des Schleifwerkzeugs aufgrund von mechanischer Überlastung.
Integration in automatisierte Glasverarbeitungsanlagen
In modernen B2B-Fertigungsanlagen wird eigenständige Ausrüstung zunehmend in vollständig automatisierte Verarbeitungslinien integriert. Fördersysteme, die mit weichen, verschleißfesten Gummibändern und nicht markierenden Stützrollen ausgestattet sind, transportieren Glasscheiben nahtlos zwischen Waschmaschinen, Kantenbearbeitungsstationen, Bohrzentren und Ofenbeladebereichen.
Automatisierte Dickenmessgeräte im Eingangsbereich übertragen dimensionale Daten direkt an den zentralen Maschinencontroller. Industrielle CNC-Plattformen passen die Spindelpositionierung, die pneumatischen Druckeinstellungen und die Führungsbreiten dynamisch an, ohne dass ein Eingreifen des Bedieners erforderlich ist. Die von BAINENG CNC angebotenen Linienarchitekturen verfügen über standardisierte industrielle Kommunikationsprotokolle, die die Integration mit Fabrik-MES (Manufacturing Execution System)-Umgebungen für die Echtzeitverfolgung von Betriebskennzahlen, Wartungsplänen und Schleifverschleißmustern erleichtern.
Häufig gestellte Fragen
Welche mechanischen Faktoren verursachen Kantenabplatzungen während der Verarbeitung?
Kantenabplatzungen – bei denen kleine, schalenförmige Chips von der Glasoberfläche abplatzen – werden hauptsächlich durch übermäßige Vorschubgeschwindigkeit, falsche Radialausrichtung, dynamische Vibrationen in der Spindel oder abgenutzte Diamantwerkzeuge verursacht. Falsche Pneumatik oder unzureichender Klemmdruck entlang des Förderbands können ebenfalls zu mechanischen Verformungen des Blattes während des Schleifens führen.
Wie beeinflusst die Qualität des Kanten-Schleifens die Ergebnisse der thermischen Vorspannung?
Die thermische Vorspannung führt zu hohen Druckschichten auf den äußeren Oberflächen des Glases, während sie Zugspannungen im inneren Kern erzeugt. Wenn Mikrofrakturen entlang der Kante nach dem Schleifen verbleiben, konzentrieren sich die Zugspannungen während der Wärmebehandlung an diesen Rissspitzen, was dazu führt, dass die Glasscheibe im Ofen zerbricht. Richtiges Feinschleifen und Abrichten verbessern die Erfolgschancen der Vorspannung erheblich.
Was ist der funktionale Unterschied zwischen geraden Doppel-Kantenbearbeitungsmaschinen und vertikalen CNC-Maschinen?
Gerade Doppel-Kantenbearbeitungsmaschinen bearbeiten zwei parallele flache Kanten gleichzeitig auf rechteckigen Blättern mit hoher Geschwindigkeit, was sie für die Massenproduktion von standardisiertem architektonischem Glas geeignet macht. Vertikale CNC-Einheiten nutzen Mehrachsenkopfbewegungen, um Formschleifen, Bohren und Fräsen an unregelmäßigen Geometrien innerhalb eines kompakten Fußabdrucks durchzuführen, und bedienen spezielle architektonische und automotive Aufträge.
Wie häufig sollten Diamantschleifscheiben abgerichtet werden?
Die Häufigkeit des Abrichtens hängt vom Produktionsvolumen, den Vorschubgeschwindigkeiten und der Glasdicke ab. Metallgebundene Diamantscheiben erfordern eine regelmäßige Abrichtung mit Aluminiumoxid-Abrichtstäben, um eingebettete Späne zu entfernen und frische Diamant-Schleifpunkte freizulegen. Eine erhöhte Last des Spindelmotor oder sichtbare Brandspuren entlang der Glaskante dienen als betriebliche Indikatoren, dass eine Abrichtung der Schleifscheibe erforderlich ist.
Warum ist Ceroxid für das finale Polieren der Glaskante erforderlich?
Ceroxid wirkt sowohl durch mechanische Abrasion als auch durch eine mikroskopische chemische Reaktion mit der Silikoberfläche. Unter lokalem Reibungs- und Druckeinfluss reagiert Ceroxid mit Feuchtigkeit und der Glasmatrix, um submikronale Oberflächenunregelmäßigkeiten zu glätten und ein optisch klares Finish zu erzeugen, das mit herkömmlichen synthetischen Schleifmitteln nicht allein erreicht werden kann.
Maschinenauswahl und Beschaffung von Geräten
Die Auswahl der geeigneten Produktionsmaschinen erfordert eine detaillierte Bewertung des Zielproduktportfolios Ihrer Einrichtung, der erforderlichen Plattengrößen, der Erwartungen an die Zykluszeiten und der Platzbeschränkungen. Die Anpassung der Spindelanzahl, der Antriebsmotorleistung und der Automatisierungsgrade an spezifische Glasarten gewährleistet vorhersehbare Betriebskosten und eine konsistente Kantenqualität über lange Lebensdauern der Geräte.
Ingenieure und technische Beschaffungsteams, die eine Glaskantenmaschine entsprechend den spezifischen Produktionsparametern konfigurieren möchten, können sich direkt an unsere technischen Anwendungsspezialisten wenden. Detaillierte Maschinenspezifikationen, Layoutdiagramme und Machbarkeitsbewertungen sind auf direkte Anfrage verfügbar, um Ihren Gerätebewertungsprozess zu unterstützen.