 FAQs
 Fabrikbesichtigung


Die industrielle Glasbearbeitung hat sich von mechanischem Handritzen und manuellem Kanten schleifen zu automatisierten computergestützten numerischen Steuerungssystemen gewandelt. Die Bearbeitung von Glas erfordert ein gründliches Verständnis der Mechanik spröder Materialien. Im Gegensatz zu duktilen Metallen, die unter Scherbeanspruchung kontinuierliche Späne bilden, weist Glas hohe Härte, geringe Bruchzähigkeit und extreme Anfälligkeit für Rissausbreitung auf. Um eine Präzision im Mikrometerbereich zu erreichen, sind strenge Kontrollen über die Werkzeuggeometrie, mechanische Vibration, Kühlmitteldynamik und spezialisierte Vorschub- und Geschwindigkeitsparameter erforderlich.
Moderne Glas CNC Schneid Zentren integrieren CAD/CAM-Software, Mehrachsenbewegungssteuerungen und spezialisierte diamantbeschichtete Werkzeuge. Diese Systeme führen komplexe Schneid-, Form-, Bohr-, Fräs- und Polieroperationen auf einer einzigen Plattform durch. Dieser Leitfaden untersucht die strukturelle Physik, Softwareparameter, Materialverhalten und Maschinenmerkmale, die erforderlich sind, um die CNC-Glasbearbeitung für eine hochproduktive B2B-Fertigung zu optimieren.
1. Strukturelle Mechanik des Glas CNC Schneidens
Um spröde amorphe Feststoffe wie Soda-Kalk- oder Aluminosilikatglas zu bearbeiten, ohne katastrophale strukturelle Fehler zu verursachen, müssen die Bearbeitungsparameter innerhalb strenger Grenzen der spröden-zu-duktilen Transformation arbeiten oder kontrolliertes abrasives Mikro-Chipping nutzen.
Abrasive Materialentfernung vs. Direkte Scherung: Das Schneiden von Metallen beruht auf Einzelpunkt-Schneidwerkzeugen, die das Material scheren. Das Glas CNC Schneiden basiert hauptsächlich auf diamantimprägnierten Rotationswerkzeugen. Diese Werkzeuge entfernen Material durch hochfrequente Mikro-Frakturen und Mikro-Schleifen, wodurch Makrorisse daran gehindert werden, sich über die Scheibe auszubreiten.
Spannungskonzentration und Mikro-Risse: Mechanische Spannungen, die am Kontaktpunkt zwischen Werkzeugkorn und Glas konzentriert sind, können subsurface Mikro-Risse (Griffith-Fehler) induzieren. Präzise Spindeldrehzahlen in Kombination mit kontrollierten Vorschubgeschwindigkeiten begrenzen die laterale Zugspannung und halten Mikro-Risse innerhalb der lokalisierten Schleifzone.
Kühlmittelhydraulik und Minderung von thermischem Schock: Glas hat eine geringe Wärmeleitfähigkeit. Ungleichmäßige lokale Erwärmung während des Schleifens erzeugt thermische Ausdehnungsgradienten, die zu thermischem Schock und plötzlichen Brüchen führen. Hochdruck-Flüssigkeitskühlkanäle spülen Mikro-Überreste (Glas-Späne) direkt aus der Schneidzone, kühlen den Kontaktbereich und verhindern eine Werkzeugbelastung.
2. Prozessarchitektur: Von CAD-Design zu Mehrachsensteuerung
Der Übergang von einer zweidimensionalen technischen Zeichnung zu einem vollständig bearbeiteten, kantenpolierten Glasbauteil erfordert synchronisierte Hardware- und Softwareausführung.
Schritt 1: CAD/CAM Werkzeugbahn-Generierung
Ingenieure entwerfen Komponenten mit CAD-Software, definieren Innenausschnitte, Radien, Kantenfasen und Senkbohrungen. Spezialisierte CAM-Nachbearbeitungsprogramme wandeln diese Geometrien in G-Code-Werkzeugbahnen um, die Spindeldrehzahlen, lineare Vorschubgeschwindigkeiten, Eintauchvektoren und Werkzeugwechselsequenzen spezifizieren, die auf die Glas-Härte und -Dicke abgestimmt sind.
Schritt 2: Werkstückspannung und Vakuumspannvorrichtungen
Das Sichern von sprödem Glas ohne Biegebeanspruchung ist entscheidend. CNC-Glasbearbeitungszentren nutzen Hochdurchsatz-Vakuumsaugnäpfe, die auf präzisen Aluminium- oder Stahlplatten montiert sind. Mechanische Positionierungsstifte lokalisieren automatisch Rohplatten, während zonierte Vakuummatrizen das Substrat während starker seitlicher Werkzeugbeanspruchung klemmen.
Schritt 3: Multi-Achsen-Bewegungssteuerung
Moderne CNC-Systeme nutzen Multi-Achsen-Controller—wie das Hochgeschwindigkeits- Taiwan Syntec-Steuerungssystem—um dynamische Beschleunigungs- und Verzögerungsalgorithmen über die X-, Y-, Z- und C-Achsen auszuführen. Sanfte Vektorinterpolation verhindert Werkzeugvibrationen an Ecken und Kurven und erhält die Kantenqualität über komplexe Profile.
Schritt 4: Echtzeit-Automatische Werkzeugverschleißkompensation
Diamant-Schleifscheiben nutzen sich während langer Produktionszyklen kontinuierlich ab. Unkompensierter Werkzeugverschleiß verschlechtert die Maßtoleranzen und verändert die Kantenprofile. Industriemaschinen, wie das BAINENG CNC Glasbearbeitungszentrum, verfügen über integrierte automatische Werkzeugverschleißkompensation. Der Controller misst dynamisch den Abbau des Werkzeugradius und kalibriert die Achsenversätze in Echtzeit neu, wodurch strenge Maßtoleranzen ohne Eingreifen des Bedieners aufrechterhalten werden.
3. Wichtige Bearbeitungsoperationen in der Glasverarbeitung
Ein einzelnes CNC-Glasbearbeitungszentrum kann mehrere unterschiedliche Operationen durch automatische Werkzeugwechsler (ATC) und vielseitige Werkzeugkopfoptionen durchführen:
Präzisionsprofilierung und Kantenbearbeitung: Bearbeitung von Rohglas-Kanten in funktionale Formen, wie flache Kanten mit Fase, Bleistiftkanten (C-Form) oder dekorative Fasen. Die Kantenprofilierung reduziert periphere Spannungs-konzentrierungen und erhöht die Biegefestigkeit von gehärtetem Glas.
Innere Fräsungen und Ausschnitte: Hochgeschwindigkeits-Diamantfräswerkzeuge tauchen ein und interpolieren, um Innenausschnitte für Türscharniere, Steckdosen und architektonische Hardware-Befestigungen zu erstellen, ohne das umliegende Fenster zu brechen.
Kernbohren und Senken: Entgegengesetzte Ober- und Unterbohrspindeln oder spezialisierte einspindelige spiralförmige Diamantbohrer schneiden saubere Löcher für Befestigungen, Scharnierbolzen und Wasserstrahlzugänge, um ein Ausbrechen an der Austrittsfläche zu verhindern.
Nut- und Taschenfräsen: Schneiden definierter Kanäle und vertiefter Bereiche in dicke Glassubstrate zur Unterbringung von strukturellen Dichtungen, Dichtungen oder eingebetteten LED-Kanälen.
Kantenpolieren: Verwendung von sequenziellen Diamant-Schleifstufen gefolgt von Ceroxid- oder harzgebundenen Polierscheiben, um geschliffene matte Oberflächen in optisch klare Kanten zu verwandeln.
4. Materialmatrix: Bearbeitungseigenschaften von Glasarten
Verschiedene Glaszusammensetzungen erfordern Anpassungen der Vorschubgeschwindigkeiten, Werkzeugkorngröße, Kühlstrategie und mechanische Vorschubraten aufgrund von Unterschieden in Härte und thermischer Stabilität.
Soda-Kalk-Glas
Das Standardsubstrat für architektonische Fenster, architektonische Fassaden und Möbel. Leicht zu bearbeiten, aber anfällig für Mikroschäden, wenn die Vorschubgeschwindigkeiten übermäßig sind. Erfordert konsistente Wasserkühlung und ausgewogenen Werkzeugdruck.
Borosilikatglas
Bietet hohe thermische Schockbeständigkeit und niedrigen thermischen Ausdehnungskoeffizienten. Weit verbreitet in optischen Komponenten und Laborausrüstungen. Erfordert feinkörnige Diamantwerkzeuge und präzise Spindeldrehzahlen, um Oberflächenbrüche während des tiefen Taschenfräsens zu vermeiden.
Aluminosilikatglas
Zeigt hohe intrinsische mechanische Streckgrenze, wird häufig für hochfeste Displays und Schutzabdeckungen verwendet. Erfordert langsame Vorschubgeschwindigkeiten und präzise Spindelsteuerung, um die strukturelle Integrität über dünne Profile aufrechtzuerhalten.
Fused Silica / Quarzglas
Extrem hart mit hoher Reinheit, verwendet in Halbleiter-Waferträgern, UV- Optiken und Luftfahrtkomponenten. Erfordert spezialisierte schwere Maschinenbetten, hochdrehmomentige Spindeln und Mikro-Korn-Diamantwerkzeuge, um eine schnelle Werkzeugabnutzung zu verhindern.
5. Optimierung der Werkzeugparameter für eine fehlerfreie Produktion
Die Erreichung einer fehlerfreien Glas CNC-Bearbeitung erfordert ein Gleichgewicht zwischen Spindeldrehmoment, Vorschubgeschwindigkeit, Diamantkorngröße und mechanischer Dämpfung. Die folgende Tabelle enthält empfohlene technische Baseline-Werte für die Verarbeitung von standardmäßigem architektonischem und technischem Glas:
Spindeldrehzahl (U/min): Typischerweise zwischen 6.000 und 12.000 U/min für Kantenbearbeitung und bis zu 18.000+ U/min für Kernbohrungen mit kleinem Durchmesser und internes Fräsen. Höhere U/min reduzieren die Spanlast pro Diamantkorn und führen zu glatteren Oberflächenfinishs.
Vorschubgeschwindigkeit (mm/min): Variiert je nach Glasdicke. Dünnes Glas (3mm–6mm) erlaubt lineare Vorschubgeschwindigkeiten von 1.500 bis 3.500 mm/min. Dickes Strukturglas (12mm–19mm) erfordert langsamere Vorschübe (500 bis 1.200 mm/min), um Werkzeugablenkungen zu verhindern.
Diamantkorngröße: Grobes Korn (60–100 Mesh) maximiert die Materialabtragung während der ersten Grobbearbeitung; feines Korn (200–400 Mesh) entfernt Unterflächenrisse vor dem Polieren.
Kühlmittel Druck und Durchfluss: Interne Kühlmittelzufuhr für die Spindel bei 3–6 bar spült direkt die Werkzeugkontaktpunkte, entfernt Schlamm und verhindert lokale Überhitzung.
6. Industrielle Anwendungen für hochpräzise Glasbearbeitung
Standardisierte automatisierte Glasverarbeitung unterstützt kritische hochpräzise Industrien:
LED-Spiegel und Sanitärglas: Schnelles, wiederholbares Kantenfasen, Bohren und individuelles Formen für hochvolumige LED-Badezimmerspiegel, Waschtischplatten und rahmenlose Duschabtrennungen.
Architektonische Verglasung & Geländer: Robuste Ausschnitte und polierte Strukturkanten für Sicherheitsglasfassaden, Vorhangwände, Treppengeländer und Einzelhandelsgeschäfte.
Automobilverglasung: Hochgeschwindigkeitskonturierung und Lochbohrungen für komplexe gebogene Windschutzscheiben, Seitenfenster und Außenspiegel.
Elektronik und Touch-Displays: Mikrobearbeitung von Schutzglasabdeckungen, Displays medizinischer Geräte und industriellen Steuerinterfaces, die strenge Positionsgenauigkeiten erfordern.
Möbel und Innendesign: Komplexe maßgeschneiderte Profile, frosted Muster und polierte Kanten für Glas-Esstisch-Assemblierungen, Regale und Trennwände.
7. Fortschrittliche Geräteintegration: Die BAINENG CNC-Lösung
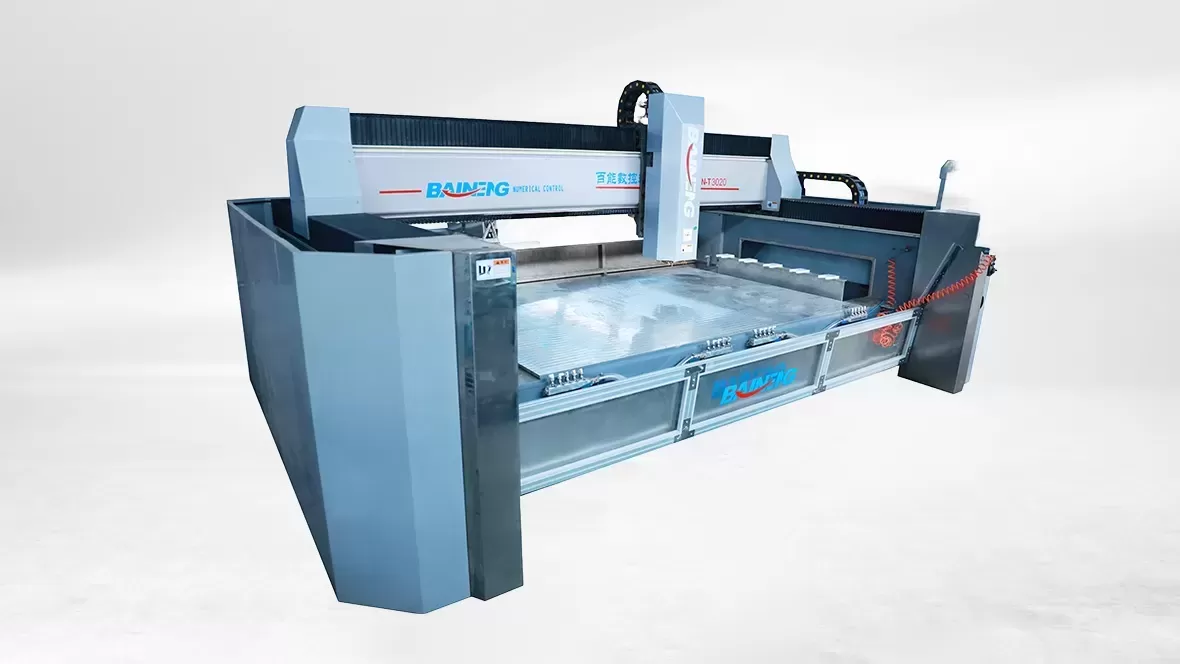
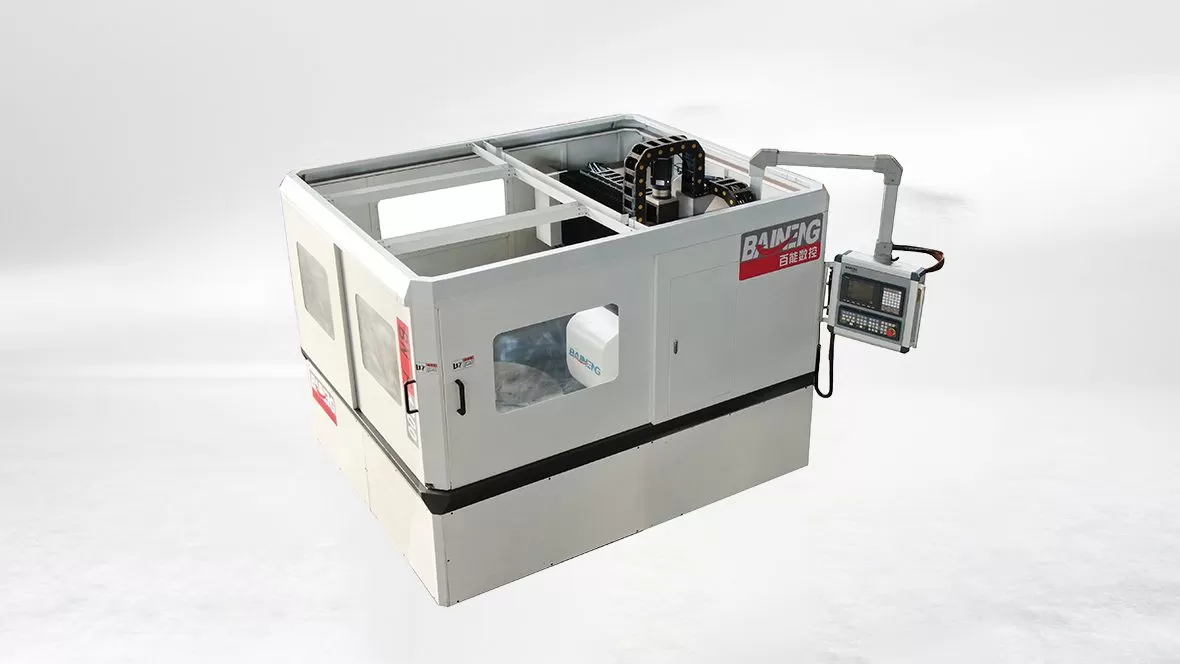
Die hochgradige Glasbearbeitung erfordert Maschinen, die strukturelle Steifigkeit, intelligente CNC-Steuerungssysteme und intuitive CAD/CAM-Integration kombinieren. Das BAINENG CNC Glasbearbeitungszentrum adressiert zentrale Herausforderungen der Glasbearbeitung durch fortschrittliche technische Merkmale:
Taiwan Syntec Steuerungssystem: Bietet dynamische Mehrachsenbewegungssteuerung, Echtzeitgeschwindigkeitsanpassung und Hochgeschwindigkeitsverarbeitungsfähigkeiten.
Integrierte BAINENG Software-Suite: Native CAD-Unterstützung wandelt parametrische Zeichnungen direkt in optimierte G-Code-Werkzeugbahnen um und wählt automatisch die effizientesten Werkzeugsequenzen und Fahrtrouten aus.
Automatisierte Werkzeugkompensation: Kontinuierliche dynamische Messung berücksichtigt den Werkzeugverschleiß während der Hochvolumenproduktion und gewährleistet einheitliche Kantenprofile über die Batchläufe hinweg.
Multi-Funktions-Arbeitsstation Ausführung: Kombiniert Frosting, Fasen, Kantenbearbeitung, Fräsen, Bohren, Profilieren und Polieren in einem einzigen Produktionszyklus, wodurch der manuelle Glastransfer zwischen mehreren einzelzweck Maschinen entfällt.
Häufig gestellte Fragen
Welche primären Betriebsfaktoren führen dazu, dass Glas beim CNC-Fräsen abplatzt?
Edge-Mikroabplatzen tritt auf, wenn die Werkzeugvorschubgeschwindigkeiten die Materialabtraggrenzen überschreiten, die Spindeldrehzahlen zu niedrig sind oder das Werkzeug dynamisches Ausschwingen erfährt. Unzureichender Kühlmittelfluss kann auch Wärme aufbauen, was zu lokalisierten Mikrofrakturen führt. Die Anpassung der Werkzeugbahnen, die Verwendung von feinkörnigen Diamantwerkzeugen und die Erhöhung des Kühlmitteldrucks lösen diese Probleme.
Wie verbessert die automatische Radkompensation die Maßgenauigkeit beim CNC-Glas schneiden?
Wenn Diamantwerkzeuge Glas schleifen, nutzt sich der abrasive Korn ab, was allmählich den Radien des Werkzeugs reduziert. Ohne Softwareanpassung driften die Abmessungen des fertigen Glases im Laufe der Zeit. Systeme wie die BAINENG CNC passen automatisch die Werkzeugversatzparameter basierend auf kalibrierten Abnutzungskurven an und gewährleisten eine konsistente Maßkontrolle über große Produktionsläufe hinweg.
Kann gehärtetes Glas mit einem CNC-Glas-Schneidesystem bearbeitet werden?
Nein. Gehärtetes Glas enthält eingeschlossene Oberflächenkompressionsspannung und internes Zugspannungs-Gleichgewicht. Jede mechanische Bearbeitung der Oberfläche, Bohren oder Fräsen durchbricht diese Spannungszone, was dazu führt, dass die Scheibe sofort zerbricht. Alle CNC-Schneid-, Fräs-, Bohr- und Kantenbearbeitungsoperationen müssen an rohem Glas *vor* der thermischen oder chemischen Härtung abgeschlossen werden.
Welcher Kühlmitteltyp wird für industrielle CNC-Glasbearbeitungszentren empfohlen?
Wasserlösliche synthetische Kühlmittel, die mit Wasser gemischt sind, sind Standard. Wasser wirkt als Kühlmittel mit hoher Wärmeaufnahme, während synthetische Rostschutzmittel und Flockungsmittel die Maschinenführungen schützen, das Absinken von Spänen in Kühlmittelbehältern beschleunigen und die Oberflächenbeschaffenheit der Kanten verbessern.
Wie unterscheiden sich die Anforderungen an Diamantwerkzeuge zwischen Glasritzen und CNC-abrasivem Fräsen?
Glasritzen verwendet ein Einkopf-Diamant- oder Hartmetall-Schneiderad, um eine flache Oberflächenstresslinie zu ritzten, gefolgt von mechanischem Brechen entlang der Ritze. CNC-abrasives Fräsen verwendet Hochgeschwindigkeitsrotationswerkzeuge, die mit Diamantkorn bestückt sind, um Material direkt abzutragen, was komplexe 2D/3D-Formen, Ausschnitte, Löcher und polierte Kanten ermöglicht, die beim Ritzen nicht erzeugt werden können.
Verbessern Sie Ihre industriellen Glasbearbeitungsoperationen
Präzise Glasbearbeitung erfordert hohe Maschinenstabilität, intelligente Steuerungssysteme und optimierte Werkzeugbahnsoftware. BAINENG CNC Ingenieure erstellen CNC-Glasbearbeitungszentren, die für anspruchsvolle industrielle Umgebungen konzipiert sind und Anwendungen von Architekturglas und LED-Spiegeln bis hin zu Möbeln und Automobilkomponenten unterstützen.
Kontaktieren Sie noch heute das Ingenieurteam von BAINENG CNC, um Ihre Produktionskennzahlen zu besprechen, benutzerdefinierte Werkzeugbahnsimulationen anzufordern oder ein individuelles Angebot für Ihr Fertigungswerk zu erhalten.