 FAQs
 Fabrikbesichtigung


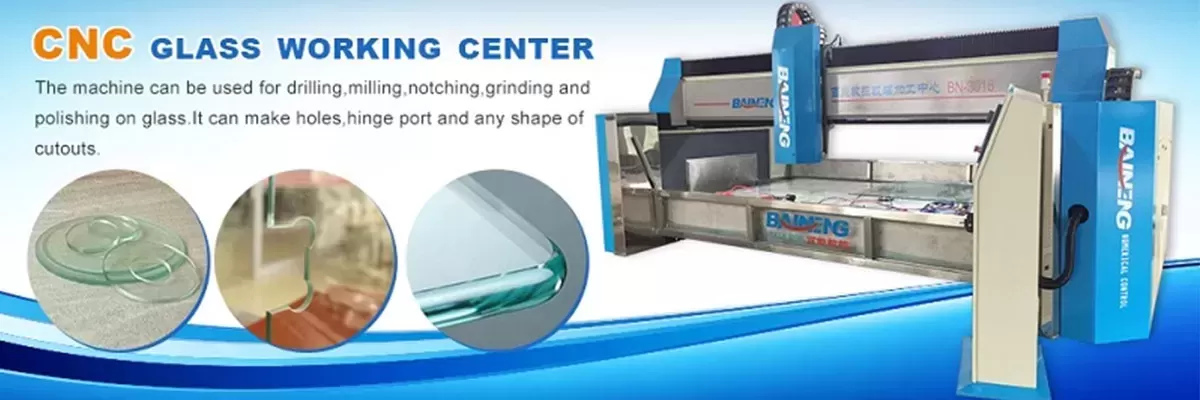
Die industrielle Glasverarbeitung erfordert ein hohes Maß an Präzision, Wiederholbarkeit und struktureller Integrität. Von architektonischen Fassaden und Geländern bis hin zu Haushaltsgeräten und Automobilverglasung stellen die physikalischen Eigenschaften von Glas einzigartige Fertigungsherausforderungen dar. Rohglas ist spröde, hoch empfindlich gegenüber thermischem Schock und anfällig für Kantenabplatzungen während mechanischer Belastung. Um diese Herausforderungen zu bewältigen, hat sich die Einführung eines Hochleistungs-CNC-Glasbearbeitungszentrums als Standardansatz für moderne Fertigungsanlagen etabliert, die die Produktion skalieren möchten, während sie enge Toleranzen einhalten.
Dieser Artikel bietet eine eingehende Analyse der mechanischen Konstruktion, Betriebsparameter, Softwareintegration und häufigen Verarbeitungsprobleme, die mit automatisierten Glasmaschinen verbunden sind. Durch das Verständnis dieser funktionalen Elemente können Fabrikleiter und Einkaufsleiter informierte Entscheidungen bei der Aufrüstung ihrer Produktionslinien treffen.
Häufige Fertigungsengpässe in der industriellen Glasverarbeitung
Bevor automatisierte Maschinen untersucht werden, ist es notwendig, die Hauptprobleme zu identifizieren, die während der traditionellen oder semi-automatisierten Glasverarbeitung auftreten. Glas kann nicht auf die gleiche Weise bearbeitet werden wie Metalle oder Kunststoffe. Die abrasive Natur von Glassplittern, kombiniert mit der strukturellen Fragilität des Materials, führt zu mehreren betrieblichen Problemen:
Micro-Frakturen und Temperierungsfehler: Schlecht gebohrte Löcher oder raue Kanten enthalten mikroskopische Risse. Wenn das Glas in den Temperofen gelangt, dehnen sich diese lokalisierten Spannungsstellen unter Hitze schnell aus, was zu Bruch im Ofen führt. Dies führt zu Materialverschwendung und Ausfallzeiten für die Ofenreinigung.
Schneller Werkzeugverschleiß: Glas ist hoch abrasiv. Ohne präzise Kühlmittelzufuhr und korrekte Vorschubrate kommt es zu einem vorzeitigen Verschleiß von Diamantfräsern und Schleifscheiben, was zu dimensionalen Abweichungen und häufigen Werkzeugwechseln führt.
Inkonsistente Kantenqualität: Manuelle oder semi-automatisierte Polierprozesse sind stark von der Fertigkeit des Bedieners abhängig. Dies führt zu Variationen im Polierfinish, insbesondere bei dicken Glasplatten oder komplexen gekrümmten Formen.
Erweiterte Rüstzeiten: Der Übergang zwischen verschiedenen Glasdicken, Formen und Operationen (wie dem Wechsel von Bohren zu peripherem Polieren) führt manuell zu erheblichen Ausfallzeiten, was die Gesamtanlageneffektivität (OEE) verringert.
Strukturelle und ingenieurtechnische Prinzipien eines CNC-Glasbearbeitungszentrums
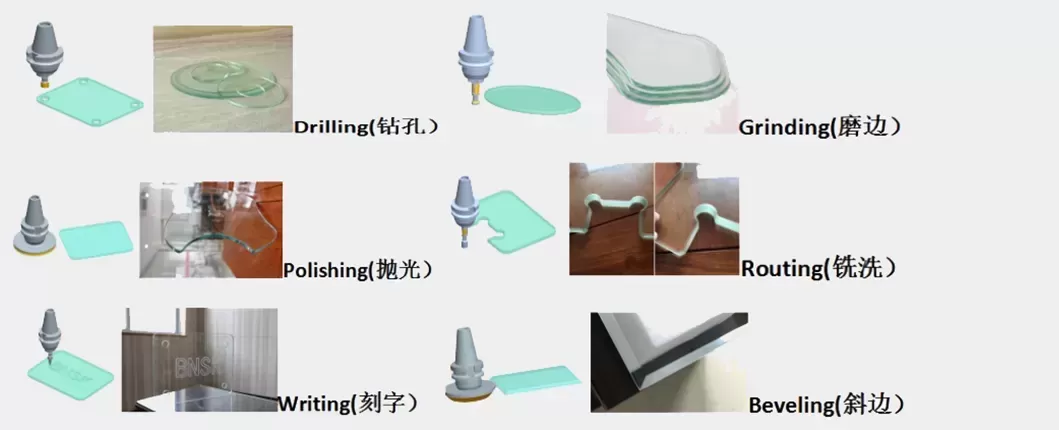
Ein CNC-Glasbearbeitungszentrum integriert mehrere Bearbeitungsfunktionen—wie Schneiden, Fräsen, Bohren, Senken und Polieren—in einem einzigen Maschinenfußabdruck. Um eine hohe Wiederholbarkeit unter kontinuierlichen Nassbearbeitungsbedingungen zu erreichen, muss die physikalische Architektur der Maschine mit spezifischen Designentscheidungen konstruiert werden.
1. Steifigkeit des Maschinenrahmens und Vibrationsdämpfung
Die Grundlage jeder hochpräzisen Glasmaschine ist ihr Bett. Hohe Spindeldrehzahlen in Kombination mit dem Widerstand beim Schleifen von dickem Glas erzeugen erhebliche dynamische Kräfte. Hersteller wie BAINENG CNC verwenden robuste Gussstahlrahmen, die während der Herstellung einer spannungsabbauenden Wärmebehandlung unterzogen werden. Ein steifer Rahmen minimiert die strukturelle Durchbiegung und dämpft Hochfrequenzvibrationen, was entscheidend ist, um Mikrorisse entlang der Glasoberfläche während der Schleif- und Polieroperationen zu verhindern.
2. Führungs- und Dichtungssysteme
Das Wasser, das für das Kühlen von Glasbearbeitungsoperationen verwendet wird, enthält feinen, hochabrasiven Glasstaub (Silica-Schlamm). Wenn dieser Schlamm in die linearen Bewegungskomponenten eindringt, wird er die linearen Führungen und Kugelgewinde schnell zerstören. Hochwertige Systeme verfügen über eine vollständige Abdichtung der mechanischen Achsen, wobei teleskopische Abdeckungen aus Edelstahl, Faltenbälge und druckluftdichtungen verwendet werden. Diese Dichtungen verhindern das Eindringen von Wasser und gewährleisten eine reibungslose, verschleißfreie Achsenbewegung über lange Produktionslebensdauern.
3. Hochdrehmoment, variabel drehende Spindeln
Die Spindel ist das zentrale Betriebselement der Maschine. Sie muss über einen weiten Bereich von Drehzahlen hinweg – typischerweise von 0 bis 12.000 U/min – ein konstantes Drehmoment liefern. Niedrigere Geschwindigkeiten sind für Bohrungen mit großem Durchmesser und schweres Fräsen erforderlich, während hohe Geschwindigkeiten für hochglänzendes Polieren mit ceriumhaltigen Schleifscheiben notwendig sind. Ein integrierter Drehgelenk innerhalb der Spindel ermöglicht es, Hochdruckwasser direkt durch die Mitte des Werkzeugs fließen zu lassen, wodurch die Schneide während des tiefen Bohrens und Fräsens kühl und geschmiert bleibt.
Funktionale Abläufe der automatisierten Glasbearbeitung
Ein multifunktionales Glasverarbeitungssystem führt mehrere unterschiedliche Operationen nacheinander durch, ohne dass der Bediener das Glasblatt neu positionieren muss. Dieser kontinuierliche Arbeitsablauf wird vom CNC-Controller gesteuert, der Servomotoren über die X-, Y- und Z-Achsen sowie gelegentlich zusätzliche Drehachsen (C- und A-Achsen) für komplexe Fasenbearbeitungen koordiniert.
Kanten- und Kantenbearbeitung
Die Kantenbearbeitung entfernt die scharfen, rohen Kanten des geschnittenen Glases, um es sicher zu handhaben und es für die Temperierung vorzubereiten. Der Prozess umfasst typischerweise drei Phasen:
Grobschliff: Metallgebundene Diamantscheiben entfernen das Material und stellen das Grundprofil (flache Kante, Bleistiftkante oder Fase) her.
Feinschliff: Harzgebundene Scheiben glätten den groben Schliff, entfernen Oberflächenstreifen und Vorbereitungsmarken.
Polieren: Polyurethan- oder Filzscheiben, kombiniert mit Poliermitteln oder Wasser, erzielen ein satin- oder hochglänzendes, optisch klares Finish.
Hochpräzises Bohren und Senken
Das Bohren von Glas erfordert eine Dual-Spindel-Konfiguration (entgegengesetzte obere und untere Spindeln), um Ausbrüche zu verhindern. Der Prozess ist sorgfältig sequenziert: Der untere Bohrer dringt etwa bis zur Hälfte der Glasdicke ein und zieht sich dann zurück. Der obere Bohrer senkt sich dann ab, um das Loch zu vervollständigen, wobei er den ursprünglichen Schnitt in der Mitte trifft. Diese Methode verhindert, dass das Glas auf der Austrittsseite des Lochs bricht. Sobald das Loch gebohrt ist, können Senkwerkzeuge die Kanten anfasen, um bündig montierte Beschläge aufzunehmen.
Fräsen, Routen und interne Ausschnitte
Für architektonisches Glas, das in rahmenlosen Türen oder Duschabtrennungen verwendet wird, sind häufig interne Ausschnitte (Scharnierausschnitte oder "Mäuse") erforderlich. Ein Segmentwerkzeug oder Fräser schneidet durch das Glas und interpoliert entlang des programmierten Pfades. Aufgrund der hohen seitlichen Kräfte, die beim Fräsen auftreten, arbeiten diese Werkzeuge, wenn sie innerhalb eines Mehrachsen-CNC-Glasverarbeitungszentrums konfiguriert sind, mit fortschrittlicher Software zur Interpolation der Vorschubgeschwindigkeit, um langsamer zu werden, wenn sie enge Kurven nehmen, und so lokale Spannungsansammlungen zu verhindern.
| Glasdicke (mm) | Bearbeitungsart | Spindeldrehzahl (U/min) | Vorschubgeschwindigkeit (m/min) | Kühlmittel Druck (Bar) |
|---|---|---|---|---|
| 4 - 6 | Flachkantenbearbeitung | 3.200 - 3.600 | 1,5 - 2,5 | 2,0 - 2,5 |
| 8 - 12 | Flachkantenbearbeitung | 2.800 - 3.200 | 1,0 - 1,8 | 2,5 - 3,0 |
| 15 - 19 | Flachkantenbearbeitung | 2.200 - 2.600 | 0,5 - 1,0 | 3,0 - 4,0 |
| 6 - 12 | Bohrung (Ø 20mm) | 1.800 - 2.200 | 0,15 - 0,25 (axialer Vorschub) | 4,0 (intern) |
Softwareintegration und CAD/CAM-Kompatibilität
Die mechanische Fähigkeit einer Maschine hängt stark von der Software ab, die sie steuert. Moderne Glasbearbeitungsanlagen verlassen sich auf Software, die Entwurfszeichnungen (häufig im DXF- oder DWG-Format) in fehlerfreien G-Code übersetzt. Die proprietäre CAD/CAM-Software von BAINENG CNC ermöglicht nahtloses Importieren komplexer Geometrien, identifiziert automatisch Bohrkoordinaten, interne Ausschnitte und externe Umrisswege.
Wichtige Softwaremerkmale, auf die man achten sollte, sind:
Automatische Werkzeugbahn-Generierung: Die Software sollte automatisch die richtige Reihenfolge der Werkzeuge zuweisen – beginnend mit dem Bohren, dann dem Fräsen interner Ausschnitte und abschließend mit der Peripheriekantenbearbeitung.
Werkzeugverschleißkompensation: Wenn Schleifscheiben abnutzen, verringert sich ihr Durchmesser. Die Steuerungssoftware muss diese Änderung berechnen und den Werkzeugbahnversatz dynamisch anpassen, um konsistente Glasdimensionen über Hunderte von Zyklen hinweg sicherzustellen.
Kollisionsvermeidungssimulation: Vor Beginn eines Zyklus sollte der Bediener in der Lage sein, eine virtuelle Simulation durchzuführen, um zu überprüfen, dass die Spindel, Vakuumsauger und mechanischen Halteklammern sich während schneller Verfahrbewegungen nicht gegenseitig behindern.
Vakuumsauger-Positionierungsleitfäden: Die Software berechnet die ideale Platzierung der Vakuumsauger basierend auf der Glasgeometrie, um maximale Unterstützung zu bieten und gleichzeitig die Werkzeugbahn der Spindel zu vermeiden.
Die richtige CNC-Glasbearbeitungszentrale für Ihre Produktionsstätte auswählen
Die Investition in ein CNC-Glasbearbeitungszentrum erfordert die Bewertung mehrerer Betriebsvariablen, um sicherzustellen, dass die Ausrüstung mit dem spezifischen Durchsatz und Produktmix Ihrer Anlage übereinstimmt. Im Folgenden sind die wichtigsten Überlegungen für Produktionsleiter:
1. Werkstückabmessungen und Maschinenhülle
Bestimmen Sie die maximalen und minimalen Glasplattengrößen, die Ihre Anlage bearbeitet. Große architektonische Glasplatten erfordern eine breite Bearbeitungshülle mit robusten Unterstützungssystemen. Im Gegensatz dazu erfordert die Bearbeitung kleiner Glasbauteile für Geräte präzise Positionierungssysteme und spezielle Vakuumsaugerkonfigurationen, um zu verhindern, dass dünnes Glas sich unter hohem Schleifdruck verschiebt.
2. Werkzeuglagerkapazität und Geschwindigkeit des automatischen Wechslers (ATC)
Bei Hochmix-, Niedrigvolumenproduktionen können Werkzeugwechselzeiten die Betriebsabläufe behindern. Eine Maschine, die mit einem schnellen automatischen Werkzeugwechsler (ATC) ausgestattet ist und 16 bis 26 Werkzeugplätze enthält, ermöglicht es der Maschine, zwischen Bohren, Schleifen und Polieren zu wechseln, ohne manuelle Eingriffe. Dies minimiert die Leerlaufzeit und hält die Spindel in produktiver Bearbeitung.
3. Anforderungen an die Wasserfiltration und -zirkulation
Eine konstante Versorgung mit sauberem Wasser ist entscheidend für eine hochwertige Politur und die Verlängerung der Werkzeuglebensdauer. Wenn das zirkulierte Wasser recycelte Glaspartikel enthält, wird es die Glasoberflächen während des Polierens zerkratzen. Die Einrichtungen müssen ein zentrales Wasserfiltrationssystem (Zentrifugalseparatoren oder Flockungsmittel-Dosieranlagen) integrieren, um sicherzustellen, dass das Wasser, das der Maschinen-Spindel zugeführt wird, frei von Partikeln ist.
Häufige Fragen zur automatisierten Glasverarbeitung
Q1: Was ist der Hauptunterschied zwischen einem 3-Achsen- und einem 4-Achsen-Glasverarbeitungszentrum?
A1: Eine 3-Achsen-Maschine bewegt sich entlang der linearen X-, Y- und Z-Achsen, was für das Schneiden, Bohren und die Standardkantenbearbeitung von Flachglas geeignet ist. Eine 4-Achsen-Maschine führt eine rotierende C-Achse ein, die es der Spindel ermöglicht, kontinuierliche Werkzeuge um 360 Grad zu drehen. Diese Fähigkeit ist erforderlich für komplex geformtes Fasen, Gravieren und Polieren unregelmäßiger Konturen, bei denen der Werkzeugwinkel senkrecht zur Glaskante bleiben muss.
Q2: Wie lange ist die erwartete Lebensdauer von Werkzeugen an einem CNC-Glasverarbeitungszentrum?
A2: Die Lebensdauer der Werkzeuge hängt von Faktoren wie Vorschubgeschwindigkeit, Glasdicke, Spindeldrehzahl und Kühlmittelqualität ab. Im Allgemeinen können metallgebundene Diamant-Schleifscheiben mehrere tausend lineare Meter bearbeiten, bevor sie eine Neugestaltung benötigen, während weichere Polierscheiben häufigere Bearbeitung und Austausch erfordern. Die regelmäßige Nutzung automatischer Werkzeugbearbeitungszyklen, die in die Maschine integriert sind, hilft, konsistente Werkzeugprofile aufrechtzuerhalten und die Werkzeuglebensdauer zu verlängern.
Q3: Wie sichert das Vakuum-Haltesystem verschiedene Glasformen?
A3: Der Arbeitstisch der Maschine verfügt über ein Rastersystem, auf dem die Bediener bewegliche Vakuum-Saugnäpfe platzieren. Diese Tassen werden entsprechend der Glasgeometrie positioniert. Eine Hochleistungs-Vakuumpumpe hält das Glas während der Bearbeitung fest an seinem Platz. Für kleine oder schmale Glasstücke, bei denen die Vakuumfläche unzureichend ist, werden mechanische pneumatische Klemmen in Verbindung mit den Saugnäpfen verwendet, um seitliche Bewegungen zu verhindern.
Q4: Kann eine einzelne Maschine sowohl laminiertes als auch monolithisches gehärtetes Glas verarbeiten?
A4: Ja, aber mit unterschiedlichen Betriebsparametern. Monolithisches, geglühtes Glas lässt sich vor dem Tempern leicht bearbeiten, bohren und schleifen. Laminierte Gläser, die eine innere Kunststoffschicht (wie PVB oder SGP) enthalten, erfordern angepasste Vorschubgeschwindigkeiten und spezialisierte Routenparameter, um zu verhindern, dass die Polymerzwischenlage während des Schneid- und Fräsprozesses schmilzt oder reißt.
Q5: Welche tägliche Wartung ist erforderlich, um die Maschinenaufrichtigkeit zu gewährleisten?
A5: Die tägliche Wartung umfasst das Entfernen von Glasschlamm von der Arbeitsfläche, das Überprüfen des Wasserdrucks und der Filtrationsniveaus, das Inspizieren des zentralen Schmierungssystems für Achsführungen und das Reinigen des Spindelkonus, um zu verhindern, dass Ablagerungen eine Werkzeugauslenkung verursachen. Wöchentliche Überprüfungen sollten das Inspizieren der Vakuumleitungen auf Lecks und das Testen der Achs-Kalibrierung umfassen.
Technische Partnerschaft und Anfragen
Die Integration fortschrittlicher Automatisierung in Ihre Glasfertigungslinie erfordert ein klares Verständnis Ihrer Produktionsvolumina, Materialbeschränkungen und des verfügbaren Platzes. Die Wahl eines erfahrenen Maschinenlieferanten stellt sicher, dass Ihre Ausrüstung korrekt für Ihre genauen Produktspezifikationen konfiguriert ist.
Um mehr darüber zu erfahren, wie ein leistungsstarkes CNC-Glasverarbeitungszentrum Ihre Produktionsausbeute verbessern und manuelle Verarbeitungsschritte reduzieren kann, kontaktieren Sie noch heute das Ingenieurteam von BAINENG CNC. Wir können Ihnen bei maßgeschneiderten Maschinenspezifikationen, Zykluszeitberechnungen für Ihre spezifischen Glasbauteile und der Layoutplanung für Ihre Produktionsstätte helfen. Bitte reichen Sie Ihre technischen Anforderungen und Produktionsziele ein, um ein detailliertes Systemangebot zu erhalten.