 FAQs
 Fabrikbesichtigung


Glas hat über Jahrhunderte als grundlegendes Material in verschiedenen Branchen gedient. Seine spröde Natur und hohe Empfindlichkeit gegenüber thermischen und mechanischen Belastungen machen es jedoch zu einem der herausforderndsten Materialien, um es zu formen. Traditionelle mechanische Schneidemethoden, wie Diamant-Radscriben und CNC-Schleifen, sind seit langem der Branchenstandard. Trotz ihrer weit verbreiteten Verwendung führen diese mechanischen Methoden zu Mikrorissen, Kantenabplatzungen und Restspannungen, die oft umfangreiche Nachbearbeitungen erfordern. Um die Qualitäts- und Präzisionsstandards moderner Sektoren wie Unterhaltungselektronik, Automobildisplays und medizinische Instrumentierung zu erfüllen, wechseln die Hersteller zu fortschrittlichen kontaktlosen Verarbeitungssystemen.
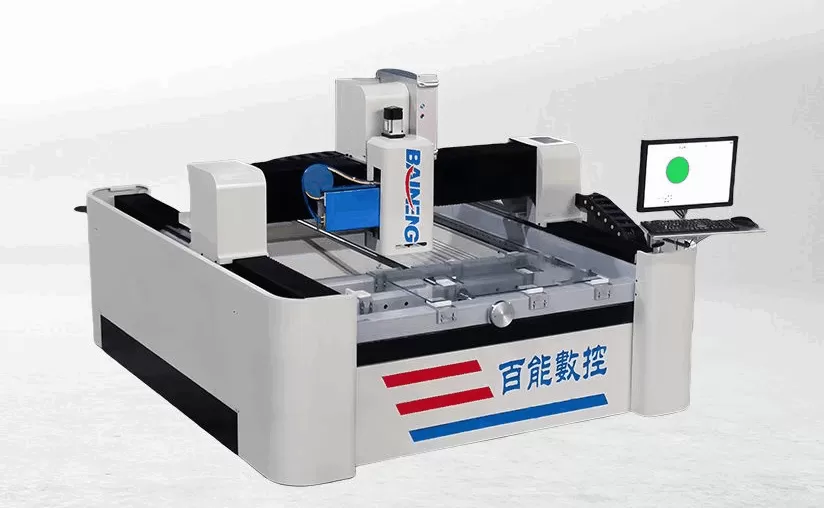
Die Einführung der Laser-Glas-Schneidemaschine stellt einen wesentlichen Wandel in der Verarbeitung von Soda-Lime-, Borosilikat-, Aluminosilikat- und Saphirglas in industriellen Einrichtungen dar. Durch die Anwendung kontrollierter thermischer Energie oder ultrakurzer Pulse erreichen diese Systeme eine Trennung mit hoher Präzision und Kantenqualität. Für B2B-Käufer, die die Produktionsausbeute verbessern und die Kosten für die sekundäre Bearbeitung senken möchten, ist das Verständnis der Mechanik, Konfigurationen und Anwendungsparameter dieser Lasersysteme ein notwendiger Schritt. BAINENG CNC bietet entwickelte Systeme an, die darauf ausgelegt sind, diese Anforderungen zu erfüllen, und hilft Produktionsstätten, ihren Durchsatz zu steigern, während sie enge geometrische Toleranzen einhalten.
.webp?t=1782986831189 "ScreenShot_2026-05-11_155453_491 (1)")
Die Physik und Mechanik der Laser-Glas-Trennung
Um die Fähigkeiten einer Laser-Glas-Schneidemaschine zu bewerten, ist es notwendig, die physikalischen Wechselwirkungen zu untersuchen, die zwischen dem Laserstrahl und dem Glassubstrat auftreten. Im Gegensatz zu Metallen, die Laserenergie über ein breites Spektrum von Wellenlängen leicht absorbieren, ist Glas für sichtbares Licht hochgradig transparent, was spezifische Wellenlängen und Pulsstrategien erfordert, um eine saubere Trennung zu erreichen.
Thermischer Spannungs-Schockschnitt
Dieser Prozess basiert auf der kontrollierten Erzeugung von thermischer Spannung. Typischerweise wird ein Kohlendioxid (CO2) Laser verwendet, der bei einer Wellenlänge von 10,6 Mikrometern arbeitet. Die Glasoberfläche absorbiert die Infrarotstrahlung schnell, was zu einer lokalen Erwärmung führt. Unmittelbar hinter dem sich bewegenden Laserpunkt wendet eine Kühl-Düse einen lokalen Strahl kalter Luft oder Wassernebel an. Dieser plötzliche Temperaturabfall erzeugt hohe Zugspannungen entlang des erhitzten Pfades und propagiert einen kontrollierten Riss durch die Dicke des Glases. Da dieser Prozess das Material nicht verdampft oder schmilzt, hinterlässt er eine glatte, chipfreie Oberfläche, die wenig bis gar keine Nachbearbeitung erfordert.
Ultrakurzpulspuls (USP) Filamentation
Für hochpräzise Anwendungen, wie Smartphone-Schutzfolien, Anzeige-Panels und dünnes Halbleiter-Glas, werden ultrakurze Puls-Laser eingesetzt. Diese Laser arbeiten im Pikosekunden- oder Femtosekundenbereich. Wenn sie durch spezialisierte Optiken fokussiert werden, ist die Spitzenleistungsdichte des Laserimpulses hoch genug, um nichtlineare Absorption im Volumen des Glases zu induzieren. Dies erzeugt einen winzigen, lokalisierten Plasmakanal oder Filament, ohne die oberen oder unteren Oberflächen des Substrats zu beschädigen. Durch das Platzieren dieser Filamente eng beieinander entlang eines programmierten Pfades wird eine perforierte Linie gebildet. Ein kleiner mechanischer oder thermischer Trennschritt teilt dann das Glas und erzeugt eine außergewöhnlich saubere Kante mit einer wärmebeeinflussten Zone von praktisch null.
Behebung traditioneller Engpässe bei der Glasverarbeitung
Mechanisches Glasschneiden beinhaltet ein physisches Werkzeug, das mit der Glasoberfläche in Kontakt tritt, was mehrere systemische Herausforderungen mit sich bringt. Nachfolgend finden Sie eine Analyse, wie Laserschneidemaschinen für Glas diese traditionellen Betriebsengpässe angehen.
Eliminierung von Kantenabplatzungen und Mikrorissen: Diamant- scheiben brechen die Glasoberfläche physisch, um eine Ritzlinie zu erzeugen. Dieser Prozess hinterlässt unvermeidlich Mikrorisse, die sich unter Stress ausbreiten können, was zu strukturellen Ausfällen führt. Lasersysteme verwenden einen kontaktlosen Prozess, was bedeutet, dass keine mechanischen Kräfte auf das Material ausgeübt werden. Dies bewahrt die strukturelle Integrität der Glasränder.
Drastische Reduzierung der Nachbearbeitungsschritte: Mechanisch geschnittenes Glas erfordert in der Regel Schleifen, Fasen und Polieren, um Abplatzungen zu entfernen und die Kantenstärke wiederherzustellen. Diese Schritte verbrauchen erhebliche Mengen an Wasser, Strom und Platz, während sie auch Schlammabfälle erzeugen. Lasergeschnittenes Glas erreicht oft sofort nach der Trennung eine fertige Kante und umgeht diese ressourcenintensiven Sekundärphasen.
Komplexe geometrische Freiheit: Mechanische Schneidgeräte sind weitgehend auf gerade Linien oder breite, geschwungene Kurven beschränkt. Das Schneiden enger innerer Ecken, komplexer Öffnungen oder kleiner Löcher ist schwierig und birgt ein hohes Risiko von Bruch. Ein Lasersystem, das von einem CNC-Portalsystem mit mehreren Achsen gesteuert wird, kann komplexe Vektorpfade mit hoher Präzision folgen, was Designern ermöglicht, komplizierte Geometrien zu erstellen.
Kein Werkzeugverschleiß und konsistente Ergebnisse: Diamantwerkzeuge nutzen sich im Laufe der Zeit ab, was zu einem allmählichen Rückgang der Schnittqualität führt und regelmäßige Ausfallzeiten für den Werkzeugwechsel und die Kalibrierung erfordert. Im Gegensatz dazu bleibt die Leistung des Laserstrahls über Tausende von Betriebsstunden konstant, was vorhersehbare Produktionsqualität und höhere Systemverfügbarkeit gewährleistet.
Kern-Designparameter von industriellen CNC-Laserschneidmaschinen für Glas
Eine zuverlässige Laserschneidemaschine für Glas ist eine komplexe Integration aus optischer Übertragung, Bewegungssteuerung und struktureller Ingenieurtechnik. Hohe Geschwindigkeit ohne Verlust an Präzision erfordert eine sorgfältige Koordination zwischen diesen Schlüsselkomponenten.
Auswahl der Laserquelle und Wellenlänge
Die Wahl der Laserquelle bestimmt die Kompatibilität des Systems mit verschiedenen Glaszusammensetzungen und -dicken. CO2-Laser sind sehr gut geeignet für das Schneiden dickerer Natron-Kalk-Gläser, die häufig in architektonischen und automobilen Anwendungen verwendet werden. Für ultradünnes Glas, Aluminosilikat-Displays und Saphir- Substrate werden UV- oder grüne Pikosekundenlaser bevorzugt. Diese kürzeren Wellenlängen und kürzeren Pulsbreiten verhindern eine Wärmeansammlung, wodurch die Kanten glatt und rissfrei bleiben.
Bewegungsplattformen und Rahmenstabilität
Hochgeschwindigkeitslaserschneiden erfordert eine Bewegungsplattform, die schnelle Beschleunigung und Verzögerung bewältigen kann, während sie eine Genauigkeit auf Mikroniveau aufrechterhält. Hochleistungsysteme nutzen lineare Motorantriebe anstelle von traditionellen Kugelgewindetrieben, um mechanisches Spiel zu eliminieren. Der Maschinenrahmen selbst muss aus schweren, vibrationsdämpfenden Materialien—wie natürlichem Granit oder spannungsfrei geschweißtem Stahl—konstruiert sein, um zu verhindern, dass hochfrequente Vibrationen den Schnittweg beeinträchtigen.
Strahlformung und Fokussteuerung
Standardlaserstrahlen haben ein gaußsches Intensitätsprofil, was zu ungleicher Energieverteilung durch die Tiefe des Glases führen kann. Moderne Laserschneidemaschinen für Glas verwenden spezialisierte Strahlformungsoptiken, um den Strahl in einen Besselstrahl oder ein Flachprofil zu konvertieren. Dies stellt sicher, dass die Laserenergie gleichmäßig über die Materialdicke verteilt wird, was saubere vertikale Kanten und konsistente Trennung selbst auf gekrümmten Oberflächen ermöglicht.
Industrielle Anwendungen und Materialanpassungsfähigkeit
Die Flexibilität der laserbasierten Glastrennung hat zu ihrer Einführung in mehreren anspruchsvollen Fertigungsbereichen geführt. Jeder Sektor nutzt die Technologie, um spezifische Design- und Produktionsherausforderungen zu lösen.
Verbraucherelektronik und Display-Panels
Die Nachfrage nach dünneren, stärkeren und ästhetischeren Verbrauchgeräten hat die Einführung der Laserbearbeitung vorangetrieben. Smartwatch-Bildschirme, Smartphone-Displays und Kameralinsen verwenden häufig chemisch verstärktes Glas oder Saphir. Diese Materialien sind mechanisch schwer zu schneiden, ohne strukturelle Schäden zu verursachen. Die Laserfilamentation ermöglicht eine schnelle, ertragreiche Produktion dieser Teile mit glatten Kanten, die strenge Falltests bestehen.
Automobilglas und intelligente Cockpits
Moderne Fahrzeuge verfügen über große, gebogene, Multi-Display-Dashboards und Head-up-Displays (HUDs). Diese komplexen Komponenten erfordern präzise Schnitte, um physische Steuerknöpfe, Kamerahalterungen und Sensoren unterzubringen. Die Nutzung einer Laser-Glas-Schneidemaschine ermöglicht es Herstellern, diese komplizierten Geometrien in gebogenen Windschutzscheiben und Konsolengläsern zu produzieren, ohne die strukturelle Sicherheit zu beeinträchtigen.
Medizinische Diagnostik und Mikrofluidik
Medizinische Geräte und mikrofluidische Chips benötigen Kanäle und Mikrolöcher, die in biokompatible Glassubstrate geschnitten werden. Mechanisches Bohren neigt dazu, das Glas in diesen kleinen Maßstäben zu cracken. Ultrakurze Puls-Laser können Löcher mit einem Durchmesser von bis zu mehreren Mikrometern mit hoher Wiederholgenauigkeit bohren, was saubere Wege für den Fluidtransport und die diagnostische Analyse gewährleistet.
Betriebs- und Kostenanalyse für B2B-Integration
Für Produktionsleiter und Einkaufsbeauftragte erfordert der Übergang von mechanischem Schneiden zu einer Laser-Glas-Schneidemaschine ein klares Verständnis des operativen Return on Investment (ROI). Obwohl der anfängliche Kaufpreis eines laserbasierten Systems höher ist als der eines mechanischen Schneidetisches, können die Betriebskosten über den Lebenszyklus der Ausrüstung erheblich sein.
| Betriebsvariable | Mechanisches CNC-Ritzen | Laser-Schneidsysteme |
|---|---|---|
| Verbrauchskosten | Hoch (regelmäßiger Austausch von Diamantwerkzeugen, Schneideölen) | Minimal (hauptsächlich Strom, Hilfsgase und optische Filter) |
| Nachbearbeitungsbedarf | Hoch (erfordert Schleifen, Waschen und Kantenpolieren) | Sehr niedrig (Kanten werden oft direkt aus der Maschine fertiggestellt) |
| Materialabfall & Ertrag | Höhere Ausschussraten aufgrund von Mikrorissen und Bruch | Hohe Ertragsraten; minimaler Materialabfall durch kontaktlose Verarbeitung |
| Verarbeitungsflexibilität | Begrenzt auf einfache Pfade und gerade Linien | Fähig, komplexe, hochpräzise Geometrien zu schneiden |
| Umweltbilanz | Erzeugt Schleifstaub und Abwasser-Schlamm | Sauberer Prozess mit lokalisierter Rauchabsaugung |
Durch die Beseitigung sekundärer Fertigungsschritte können Produktionsstätten den Platzbedarf reduzieren und die Energiekosten senken. Darüber hinaus senkt der Rückgang der Ausschussraten direkt die Materialkosten, was es den Herstellern ermöglicht, den Wert teurer Rohstoffe wie Saphir oder maßgeschneidertes Displayglas zu maximieren.
Auswahl eines zuverlässigen Systems und Einleitung einer Anfrage
Die Integration einer Laser-Glas-Schneidemaschine in Ihren bestehenden Produktionsworkflow erfordert die Anpassung der Spezifikationen der Ausrüstung an Ihre Materialarten, -dicken und -durchsatzanforderungen. Eine Standard-Systemkonfiguration ist möglicherweise nicht für jede Fertigungsumgebung geeignet, was einen kollaborativen Ingenieuranatz erforderlich macht.
Bei BAINENG CNC konzentrieren wir uns darauf, robuste CNC-Glasverarbeitungslösungen anzubieten, die auf industrielle Bedürfnisse zugeschnitten sind. Unser Team von Anwendungstechnikern kann Ihnen helfen, Ihre Materialproben zu bewerten, Ihre Produktionsanforderungen zu analysieren und ein Lasersystem zu konfigurieren, das in Ihren aktuellen Workflow integriert ist. Um einen detaillierten Ingenieurvorschlag anzufordern, Musterprüfungen zu arrangieren oder Preisinformationen für Ihr spezifisches Projekt zu erhalten, kontaktieren Sie bitte unsere B2B-Verkaufsabteilung. Wir sind bereit, Ihnen bei der Analyse Ihrer Produktionsanforderungen zu helfen und ein System zu konfigurieren, das Ihre Leistungsziele erfüllt.
Häufig gestellte Fragen
Q1: Kann eine Laser-Glas-Schneidemaschine gehärtetes oder chemisch verstärktes Glas verarbeiten?
A1: Ja, aber der Ansatz muss sorgfältig ausgewählt werden. Standardmäßiges thermisches Schockschneiden kann dazu führen, dass gehärtetes Glas zerbricht, da es interne Spannungen zu schnell freisetzt. Ultra-kurze Puls-Laser (wie Pikosekunden- oder Femtosekunden-Systeme) können chemisch verstärktes Glas schneiden, indem sie Filamentierung verwenden, um präzise Mikoperforationen zu erzeugen, bevor die Spannungsfelder freigesetzt werden, was eine saubere Trennung ohne Zerbrechen ermöglicht.
Q2: Wie vergleicht sich die Verarbeitungsgeschwindigkeit eines Lasersystems mit einem traditionellen mechanischen Schneider?
A2: Während ein mechanisches Rad gerade Linien mit hohen linearen Geschwindigkeiten scribing kann, ist der Prozess ohne anschließendes Brechen, Schleifen und Polieren unvollständig. Bei der Bewertung der gesamten Zykluszeit – die alle sekundären Fertigungsschritte umfasst – sind Lasersysteme oft insgesamt schneller, insbesondere bei komplexen Formen und dünnem Glas, wo die mechanische Bearbeitung langsam und risikobehaftet ist.
Q3: Welches Dickenspektrum von Glas kann mit diesen Lasersystemen geschnitten werden?
A3: Lasersysteme sind äußerst vielseitig und in der Lage, ultradünnes Glas von 0,1 mm bis hin zu strukturellem Glas mit mehreren Millimetern Dicke zu verarbeiten. Der erfolgreiche Schnitt unterschiedlicher Dicken hängt von der Wahl der richtigen Laserwellenlänge, Pulsenergie und Strahlformkonfiguration für das spezifische Material ab.
Q4: Was sind die täglichen Wartungsanforderungen für einen industriellen Laser-Glas-Schneider?
A4: Da es sich um einen kontaktlosen Prozess handelt, gibt es keine physischen Schneidwerkzeuge, die täglich abgenutzt oder ersetzt werden müssen. Die Wartung umfasst hauptsächlich die Überprüfung und Reinigung der optischen Komponenten und Schutzfenster, die Sicherstellung, dass die Kühlereinheit bei der richtigen Temperatur arbeitet, und die Wartung der linearen Führungsschienen, um eine Staubansammlung zu verhindern.
Q5: Produziert das Laserschneiden von Glas schädliche Emissionen oder Staub?
A5: Das Laserschneiden von Glas erzeugt keinen schweren abrasiven Staub oder Schlamm, der mit mechanischem Schleifen verbunden ist. Allerdings kann thermisches Schneiden und Ablation feine Glaspartikel und verdampftes Material erzeugen. Um eine sichere Arbeitsumgebung zu gewährleisten, sollten Systeme mit einem lokalisierten Staubabsaug- und Rauchabzugssystem konfiguriert werden, um luftgetragene Partikel herauszufiltern.