 FAQs
 Fabrikbesichtigung


-
CNC-Glaspoliermaschine im Jahr 2026: Worauf Sie achten sollten, bevor Sie kaufen
Suchen Sie die beste CNC-Glaspoliermaschine im Jahr 2026? Vergleichen Sie Spezifikationen, Spindeldynamik, Software und echten ROI. Fordern Sie ein Angebot an oder laden Sie noch heute unsere Checkliste herunter.
-
.webp "Beste automatische Glaspoliermaschinen: Technische Kriterien, industrielle Anwendungen und Prozessoptimierung")
Beste automatische Glaspoliermaschinen: Technische Kriterien, industrielle Anwendungen und Prozessoptimierung
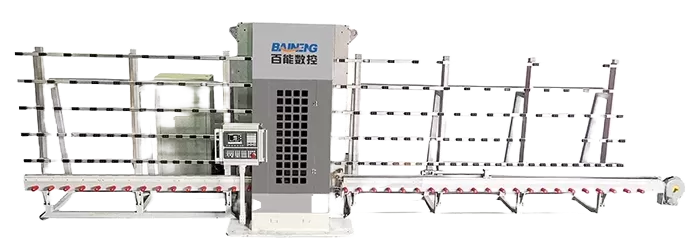
Für B2B-Glasverarbeiter erfordert das Erreichen einer konsistenten, kratzfreien Oberflächenbearbeitung an Schnittkanten oder breiten Platten traditionell qualifizierte manuelle Arbeit. Manuelles Polieren ist nicht nur langsam, sondern führt auch zu variabler Qualität – Kantenabplatzungen, ungleichmäßiger Glanz und mikroskopische Oberflächenfrakturen. Automatische Glaspoliermaschinen haben diesen Vorgang revolutioniert, indem sie programmierbare Bewegungssteuerung, kontrollierte Abrasivanwendung und Echtzeit-Feedback integrieren. Dieser Leitfaden bietet eine technische Bewertung automatischer Glaspoliergeräte und behandelt Maschinenarchitekturen, Auswahl von Abrasivstoffen, Behebung häufiger Mängel und Auswahlparameter für Flachglas, Automobilverglasung und spezielle Dünnglasanwendungen.Verstehen der Mechanik des automatisierten GlaspolierensIm Gegensatz zum Schleifen, das Material entfernt, zielt das Polieren darauf ab, die Oberflächenrauhigkeit (Ra) auf unter 0,02 μm zu reduzieren und gleichzeitig eine transparente, fehlerfreie Oberfläche zu erzeugen. Automatische Glaspoliermaschinen erreichen dies durch eine Kombination aus rotierenden Rädern oder Bändern, präzise dosiertem Poliermittel (typischerweise Ceroxid oder Diamantpaste) und kontrollierter Normalkraft. Der Prozess umfasst drei verschiedene Phasen: anfängliches Glätten (Entfernung von Schleifkratzern aus vorherigen Größenoperationen), finales Glänzen (Herstellung optischer Klarheit) und Kantenverrundung (Abrunden scharfer Ecken, um Abplatzungen zu verhindern).Rotationsspindel-Polierer: Mehrere unabhängig angetriebene Köpfe (2 bis 12 Spindeln), die auf einem linearen oder rotierenden Indexiertisch angeordnet sind. Jede Spindel hält ein Filz- oder Polyurethanpad. Diese Systeme sind hervorragend geeignet für das Polieren kleiner bis mittlerer Glasstücke, wie Smartphone-Hüllen, Uhrengläser oder dekorative Stücke.Gurt-typ kontinuierliche Polierer: Breite Schleifbänder (100–1000 mm Breite), die über Kontaktrollen laufen. Glasplatten bewegen sich durch die Maschine auf Förderrollen oder Vakuumtischen. Gurtpolierer sind üblich für flaches architektonisches Glas bis zu 3 Meter Breite, das beide Seiten gleichzeitig in Doppelgurtkonfigurationen bearbeitet.CNC-gesteuerter Kantenpolierer: Speziell für Glasränder entwickelt. Eine typische Einheit umfasst ein Formrad (grobes Schleifen), ein feines Schleifrad und ein oder zwei Polierräder, die Filzpolster mit Ceroxid-Schlamm verwenden. Das Glas wird von Klemmen oder Saugnäpfen gehalten, während der Polierkopf dem Umfang basierend auf einem CAD-Profil folgt.Die meisten industriellen automatischen Polierlinien integrieren jetzt Touchscreen-HMI (Human-Machine Interface) mit Rezeptspeicherung. Bediener können Parameter für verschiedene Glasarten abrufen – Soda-Lime, Borosilikat, Aluminosilikat – die jeweils unterschiedlichen Polierdruck, Spindeldrehzahl und Abrasivdurchflussrate erfordern. Zum Beispiel erfordert Aluminosilikatglas, das in Displayabdeckungen verwendet wird, einen niedrigeren Polierdruck (0,15–0,25 MPa), um Oberflächenverunreinigungen zu vermeiden, während Soda-Lime-Architekturglas bis zu 0,45 MPa akzeptiert.Kritische Leistungsparameter für automatische GlaspoliererDie Auswahl der besten automatischen Glaspoliermaschine für eine bestimmte Produktionsumgebung erfordert die Bewertung von sechs technischen Parametern. Im Folgenden finden Sie eine detaillierte Aufschlüsselung.2.1 Abrasivliefermethode: Schlamm vs. FestkörperabrasivCeriumoxid-Schlamm bleibt der Standard für die finale Hochglanzpolitur aufgrund seiner chemisch-mechanischen Wirkung auf Siliziumdioxid. Automatische Systeme integrieren einen zirkulierenden Schlammbehälter, eine Pumpe und Verteilerdüsen direkt über jedem Polierpad. Zu den wichtigsten Konstruktionsmerkmalen gehören ein magnetischer Separator, um Glasreste zu entfernen (die sonst das Werkstück zerkratzen würden), und ein Viskositätsregler, der eine konsistente Partikelkonzentration aufrechterhält. Für die Hochgeschwindigkeits-Kantenpolitur reduzieren festkörperliche Schleifscheiben (harzgebundene Diamanten oder gesinterte Filze, die mit Cerium imprägniert sind) die Wechselzeiten für Verbrauchsmaterialien und beseitigen die Schlammverwaltung. Festkörperabrasive erzeugen jedoch einen leicht niedrigeren Glanz (75–85 GU) im Vergleich zu Schlamm (90–95 GU) auf hochwertigem Architekturglas.2.2 Druck- und GeschwindigkeitsregelungsprofileAutomatisierte Poliermaschinen müssen die Normalkraft und die tangentiale Geschwindigkeit regulieren, um thermische Risse oder Überpolieren zu vermeiden. Fortschrittliche Systeme verwenden eine geschlossene Regelung der Kraft mit piezoelektrischen Sensoren unter jedem Polierkopf. Zum Beispiel beginnt beim Polieren einer 4 mm dicken Glasscheibe der Druck bei 0,35 MPa während der Glättungsphase und reduziert sich dann auf 0,20 MPa für die Hochglanzphase. Die Spindeldrehzahlen liegen typischerweise zwischen 800 und 2500 U/min; niedrigere Geschwindigkeiten mit längerer Verweildauer erzeugen eine glattere Oberfläche auf weichen Glasarten. Die Vorschubgeschwindigkeit (für Förder- oder Portalsysteme) wird oft zwischen 1,5 und 4 m/min eingestellt. Maschinen wie die von BAINENG CNC integrieren diese Parameter in ein digitales Rezeptsystem, das es den Bedienern ermöglicht, zwischen der doppelseitigen Politur von dünnem Glas (2.3 Kühlung und GlasresteevakuierungReibung beim Polieren erhöht die Oberflächentemperatur des Glases, was potenziell thermischen Schock oder Mikrorisse verursachen kann. Ein geschlossenes Wasserkühlsystem, das auf die Polieroberfläche gerichtet ist, hält die Temperaturen unter 40 °C. Der gleiche Wasserfluss transportiert Glaspartikel und verbrauchtes Ceriumoxid ab. Industrielle automatische Polierer beinhalten einen mehrstufigen Filtertank (Sedimentation, Kartuschenfiltration bis zu 5 μm und optionaler Kieselgurfilter), um Wasser zu recyceln. Ohne eine ordnungsgemäße Evakuierung von Abfällen erzeugen Partikel, die zwischen dem Pad und dem Glas eingeklemmt sind, zufällige tiefe Kratzer – ein typisches Versagen in kostengünstigen Maschinen. Achten Sie auf Maschinen mit separaten Kühl-Düsen, die vor dem Polierpad positioniert sind, und einem Vakuumabschnitt unmittelbar nach der Kontaktzone.Branchenspezifische Anwendungen automatischer GlaspoliermaschinenVerschiedene Glasproduktkategorien stellen unterschiedliche Polieranforderungen. Nachfolgend sind drei wichtige B2B-Sektoren und ihre technischen Spezifikationen aufgeführt.Architektur- und Innenglas: Polierte Kanten für Duschkabinen, Trennwände, Glasgeländer und Regale. Anforderung: Kanten-Glanzuniformität >85 Einheiten auf einem 60°-Glanzmesser, mit einem Kantenradius von 0,5–1,5 mm. Automatische Doppelkantenpolierer (vertikale Ausrichtung) verarbeiten Platten von 300×300 mm bis zu 2500×3600 mm. Einige Konfigurationen fügen ein Fasenrad für dekorative gefaste Kanten hinzu.Automobilverglasung: Seitenscheiben, Heckscheiben und laminierte Windschutzscheiben. Automobilstandards (ECE R43, ANSI Z26.1) schreiben vor, dass Kantenabplatzungen größer als 2 mm verboten sind. Automatische Polierlinien für Automobilglas kombinieren oft grobe Schleifscheiben (Diamant, 180–240 Körnung) gefolgt von zwei Polierschritten mit Filzscheiben. Der gesamte Zyklus pro Stück liegt unter 90 Sekunden für eine typische Seitenscheibe. Die Kantenfestigkeit nach dem Polieren muss ≥70 MPa in Vierpunkt-Biegeprüfungen erreichen.Elektronik und dünnes Glas: Abdeckgläser für Tablets, Instrumentenfenster und OLED-Substrate (Dicke 0,3–1,1 mm). Das Polieren erfordert hier eine Verzugskontrolle (Für Hersteller, die mehrere Sektoren bedienen, ermöglichen flexible Plattformen wie die von BAINENG CNC angebotenen den Austausch von Polierköpfen (Filz, Polyurethan oder Bürstentyp) und die Anpassung der Förderbreiten, wodurch die Investitionsausgaben über die Produktlinien hinweg gesenkt werden.Fehlerbehebung bei häufigen automatischen PolierfehlernSelbst mit automatisierten Geräten verursachen Prozessabweichungen Qualitätsprobleme. Die folgende Tabelle (im Listenformat) bietet technische Ursachen und Lösungen.Problem: Zufällige tiefe Kratzer nach der PolierphaseUrsachen: Agglomerierte Ceroxidpartikel, getrocknete Schlammklumpen oder Glassplitter, die im Filzpad feststecken. Lösung: Installieren Sie ein feineres Filtersystem (10 μm absolute Bewertung). Planen Sie automatisierte Pad-Reinigungszyklen alle 200 Werkstücke mit einem Hochdruckwasserstrahl und Vakuumsauger. Ersetzen Sie die Pads, wenn die Oberflächenhärte (Shore A) aufgrund von Glasuraufbau unter 60 fällt.Problem: Orange Peel oder frostige Erscheinung an den KantenKommt am häufigsten bei Borosilikatglas vor (z. B. Kanten von Laborobjektträgern). Ursache: Unzureichende Polierzeit oder falsches Poliermittel – die chemische Aktivität von Ceroxid ist bei hochsiliciumhaltigen Gläsern geringer. Lösung: Wechseln Sie zu einer diamantbasierten Polierpaste (Partikelgröße 1–3 μm), die auf einem kurzflorigen Filzrad aufgetragen wird. Erhöhen Sie den Polierdruck um 15 % und reduzieren Sie die Vorschubgeschwindigkeit um 30 %. Für Automatisierungslinien fügen Sie eine zweite Polierstation mit weicheren Pads und einer siliziumbasierten kolloidalen Suspension hinzu.Problem: Ungleichmäßiger Glanz über die GlasoberflächeTypisch für breites Flachglas, das von Bandmaschinen poliert wird. Ursache: Ungleichmäßige Druckverteilung über die Bandbreite aufgrund abgenutzter Kontaktrollen oder fehljustierter Platten. Lösung: Messen Sie das Druckprofil alle drei Monate mit dünnfilmigen Druckmesssensoren. Passen Sie die pneumatischen Zylinder einzeln an, um weniger als 5 % Variation über das Band zu erreichen. Ersetzen Sie die Gummibeschichtung der Kontaktrolle (80–85 Shore A Härte) alle 2000 Betriebsstunden.Viele industrielle Systeme von Anbietern wie BAINENG CNC enthalten eine integrierte Glanzmessstation, die automatisch Teile außerhalb der Spezifikation ablehnt und die Daten für die statistische Prozesskontrolle (SPC) protokolliert. Dieses geschlossene Feedback ermöglicht es der Maschine, den Druck oder die Geschwindigkeit für das nächste Werkstück anzupassen.Auswahl einer zuverlässigen automatischen Glaspoliermaschine: Eine B2B-ChecklisteÜber den Vergleich von Leistungsbewertungen und Arbeitsbereichabmessungen hinaus sollten Beschaffungsentscheidungen die folgenden technischen Bewertungen umfassen:Umrüstzeit: Wie schnell kann die Maschine zwischen verschiedenen Glasdicken und Kantenprofilen wechseln? Maschinen mit Schnellwechsel-Polierradnaben und rezeptgesteuerten Servoanpassungen für die Radhöhe erreichen Umrüstzeiten unter 10 Minuten.Überwachung der Lebensdauer von Verbrauchsmaterialien: Verfolgt das System die kumulative Polierfläche und warnt, wenn Filzpads oder Diamantscheiben ersetzt werden müssen? Predictive Maintenance reduziert ungeplante Ausfallzeiten.Integrationsfähigkeit: Kann der Polierer upstream mit einer automatischen Glaszuschnitt-/Schleiflinie und downstream mit einer Wasch-/Trocknungsstation verbunden werden? Achten Sie auf die PLC-Kommunikation über Profinet, EtherCAT oder Modbus TCP.Sicherheit und Konformität: Für Nasspoliersysteme überprüfen Sie die Einhaltung von NFPA 79 (elektrische Sicherheit in industriellen Maschinen) und die CE- Kennzeichnung für den EU-Markt. Gehäuse müssen Spritzwasser verhindern und rotierende Teile enthalten.Beantragen Sie einen Prozessvalidierungslauf mit Ihren Glasproben vor dem endgültigen Kauf. Bewerten Sie die Kantenqualität unter 30× Vergrößerung und messen Sie den Glanz an fünf Punkten pro Kante. Ein erfahrener Lieferant wird ein schriftliches Parameterblatt bereitstellen und Unterstützung bei der Fernabstimmung anbieten.Betriebsrichtlinien zur Maximierung des Durchsatzes und der Lebensdauer der PolierscheibenSobald die automatische Poliermaschine installiert ist, halten Sie sich an diese Betriebspraktiken:Halten Sie den pH-Wert der Schlämme zwischen 7,5 und 8,2. Saure oder alkalische Schlämme beschleunigen den chemischen Verschleiß auf Glas, können jedoch die Bindung der Polierscheibe beeinträchtigen.Überprüfen Sie täglich die Wasserdüsen auf Verstopfungen; eine teilweise blockierte Düse führt zu lokaler Überhitzung und Glasur der Polierscheibe.Balancieren Sie die Spindel des Polierkopfes jedes Mal, wenn Sie eine Filzscheibe ersetzen. Unbalancierte Spindeln verursachen Vibrationen (Welligkeit), die unter schrägem Licht sichtbar sind.Lagern Sie Ersatzfilzscheiben in einem klimatisierten Schrank (40–50% RH). Trockene Filze werden spröde und verlieren Fasern, die das Glas kontaminieren.Häufig gestellte Fragen (FAQ)Q1: Was ist die typische Kantenpoliergeschwindigkeit für automatische Glaspolierer?A1: Beim geraden Kantenpolieren auf Flachglas (z. B. 6 mm Dicke) liegen die Produktionsgeschwindigkeiten zwischen 2 und 8 Metern pro Minute, abhängig vom gewünschten Glanzgrad und der Anzahl der Polierköpfe. Maschinen mit einem Kopf arbeiten mit 2–3 m/min; vierköpfige sequentielle Einheiten erreichen 6–8 m/min. Für kleine, komplexe Formen (gebogene Kanten) können CNC-gesteuerte Polierer mit 1 m/min laufen, um die Genauigkeit zu gewährleisten.Q2: Kann ein automatischer Glaspolierer tiefe Kratzer (z. B. 100 μm Tiefe) entfernen?A2: Polieren allein kann tiefe Kratzer nicht entfernen, da die Materialabtragsrate beim Polieren extrem niedrig ist (typischerweise 1–2 μm pro Durchgang). Tiefe Kratzer müssen zuerst durch einen Schleifprozess (Diamant- Schleifmittel, 400–800 Körnung) beseitigt werden. Eine vollständige Linie umfasst normalerweise Schleifscheiben und dann abschließende Polierscheiben. Einige fortschrittliche Maschinen kombinieren beide Stationen in einem Rahmen. Ohne Vorschleifen wird das Polieren nur die Kanten des Kratzers abrunden, wodurch er weniger sichtbar, aber nicht beseitigt wird.Q3: Was ist der Unterschied zwischen nassem und trockenem automatischem Glaspolieren?A3: Nasspolieren verwendet Wasser oder wasserbasierte Schlämme als Kühlmittel und Abfallträger. Es erzeugt eine überlegene Oberfläche (RaQ4: Wie oft sollten Polierscheiben in einer automatischen Linie ersetzt werden?A4: Mit Ceriumoxid imprägnierte Filzscheiben halten typischerweise für 1500 bis 4000 lineare Meter von Glaskantenpolieren, abhängig von der Glasdicke und dem Druck. Für die Oberflächenpolitur (flache Platten) wird die Lebensdauer der Scheibe in Quadratmetern (200–500 m²) gemessen. Moderne Maschinen zählen sowohl die bearbeiteten Meter als auch die Stunden der Scheibenrotation. Ersetzen Sie die Scheiben, wenn der Glanzwert um 15% vom Ausgangswert abfällt oder wenn sichtbarer Scheibenverschleiß die effektive Kontaktfläche verringert. Ersetzen Sie immer in Sätzen, um den Druck ausgewogen zu halten.Q5: Ist es möglich, beide Kanten einer Glasscheibe gleichzeitig zu polieren?A5: Ja, doppelseitige automatische Poliermaschinen (auch genannt Zwillings- oder Kantenpolierlinien) haben zwei Spindelpaare, die gegenüberliegende Kanten anvisieren. Das Glassheet bewegt sich zentral zwischen ihnen, und beide Kanten werden in einem Durchgang bearbeitet. Dieses Design verdoppelt den Durchsatz und garantiert symmetrische Kantenqualität. Für unregelmäßige Formen oder sehr kleine Teile (unter 100 mm Breite) kann jedoch das einseitige sequenzielle Polieren praktischer sein. Hersteller wie BAINENG CNC bieten sowohl einseitige als auch doppelseitige Konfigurationen mit automatischer Breitenanpassung an.Q6: Beeinflusst das automatische Polieren die Ebenheit von dünnem Glas (unter 0,5 mm)?A6: Ja, übermäßiger Druck kann dünnes Glas verziehen. Spezialisierte doppelseitige Planetenpolierer wenden extrem niedrigen Druck (0,02–0,08 MPa) an und verwenden poröse Polierpads, die auf einem dünnen Schlammfilm schwimmen. Diese Maschinen verfügen auch über kontaktlose Dickenmesssensoren, die den Plattenspielraum alle paar Sekunden anpassen. Für Glas unter 0,3 mm kehren einige Betriebe zum chemisch-mechanischen Polieren (CMP) zurück, anstatt traditionelles filzbasierendes Polieren zu verwenden, aber CMP-Linien sind deutlich teurer.Die Auswahl und der Betrieb automatischer Glaspoliermaschinen erfordern eine sorgfältige Anpassung der Schleiftechnologie, Druckkontrolle und Werkstückhandhabung an Ihre spezifischen Glasarten und Produktionsvolumina. Für Hersteller, die einen Partner mit Ingenieursupport und anwendungsspezifischer Anpassung suchen, BAINENG CNC bietet modulare automatische Polierplattformen – von kompakten Kantenpolierern für Werkstätten bis hin zu kompletten doppelseitigen Linien für die großflächige Produktion von Architekturglas.Um eine Konfigurationsempfehlung und einen Prozess-Testbericht basierend auf Ihren Glasproben (Größe, Dicke, Kantenprofil und erforderlicher Glanzwert) zu erhalten, senden Sie eine technische Anfrage an die Industrieglasabteilung von BAINENG CNC. Fügen Sie Ihre typische Tagesproduktion und alle bestehenden Spezifikationen für vorgelagerte/nachgelagerte Ausrüstung für Integrationsberatung hinzu.Fordern Sie eine Beratung zu Polierparametern an → Kontaktieren Sie BAINENG CNC (bitte Glasart, Abmessungen und Kantenfinishziele angeben).