 FAQs
 Fabrikbesichtigung


Die Einführung von Laser Graviermaschinen für die Verarbeitung von Glas hat die industriellen Markierungs-, Dekorations- und Serialisierungsabläufe transformiert. Im Gegensatz zu traditionellen mechanischen Gravuren oder abrasiven Ätzverfahren bieten laserbasierte Methoden kontaktlose, hochpräzise und wiederholbare Ergebnisse auf spröden amorphen Materialien. Glas stellt jedoch einzigartige physikalische Herausforderungen dar – thermischer Schock, Mikrofrakturen und unregelmäßiges Absorptionsverhalten – die ein tiefes Verständnis der Laserparameter, der Wellenlängenauswahl und der Prozesskontrolle erfordern. Dieser Leitfaden bietet eine technische Untersuchung der Prinzipien der Laser-Glas-Interaktion, der Kriterien zur Auswahl von Geräten, branchenspezifischen Lösungen und bewährten Verfahren für B2B-Hersteller und Lohnfertiger.
Verstehen der Laser-Glas-Interaktion: Physik und praktische Einschränkungen
Glas ist im sichtbaren und nahen Infrarotbereich transparent, zeigt jedoch eine starke Absorption im fernen Infrarot (über 4 μm) und im tiefen Ultraviolett (<350 nm="">
Drei primäre Fehlermodi müssen beim Lasergravieren von Glas kontrolliert werden:
Kantenabplatzungen und Rissausbreitung: Eine übermäßige Leistungsdichte oder schnelles Abkühlen nach der Laserbestrahlung erzeugt Zugspannungen, die über den gravierten Bereich hinausgehen.
Inkonsistenter Kontrast der Markierung: Variationen in der Glaszusammensetzung (Soda-Lime vs. Borosilikat vs. Bleikristall) verändern die Absorptionseffizienz, was zu fleckigen oder kaum sichtbaren Ergebnissen führt.
Rückreflexionsschäden: Glatte, flache Glasoberflächen können bis zu 8 % der einfallenden CO₂-Laserenergie zurück zur Optik reflektieren, was potenziell galvanometrische Spiegel oder Fokussierlinsen in schlecht gestalteten Systemen schädigen kann.
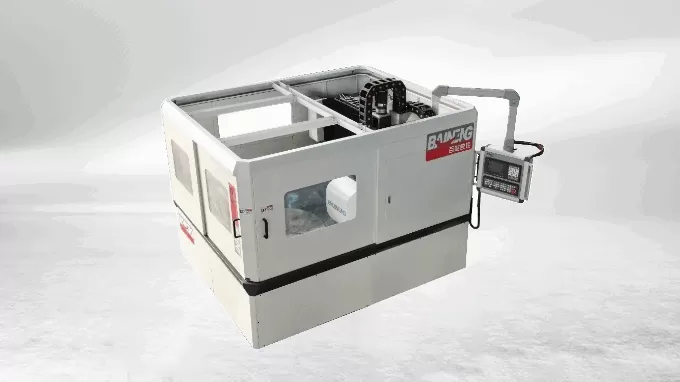
Professionelle Geräte wie BAINENG CNC Lasergravurplattformen integrieren anti-reflektierende optische Züge, Echtzeit-Leistungsrückmeldungen und adaptive Pulssteuerung, um diese Probleme zu mindern. Diese technischen Maßnahmen gewährleisten die Prozessstabilität über Produktionsläufe mit Tausenden von Glaswerkstücken.
Kritische Maschinenparameter für optimales Glasmarkieren
Konsistente Ergebnisse auf Glas erfordern eine präzise Kalibrierung von vier voneinander abhängigen Variablen: Laserwellenlänge, durchschnittliche Leistung, Pulswiederholrate und Scanning-Strategie. Im Folgenden finden Sie eine technische Aufschlüsselung der Rolle jedes Parameters.
2.1 Wellenlängenauswahl: Warum CO₂ der Branchenstandard bleibt
CO₂-Laser, die bei 10,6 μm (oder 9,3 μm für feinere Details) arbeiten, bieten den höchsten Absorptionskoeffizienten in unbeschichtetem Glas – typischerweise >85 % innerhalb der ersten 15 μm. Dies ermöglicht eine effiziente Energiekopplung mit minimaler Wärmeverteilung in das Volumenmaterial. Zum Vergleich: Ein 1064 nm Faserlaser erreicht weniger als 5 % Absorption auf klarem Glas und benötigt einen externen Absorber wie ein Metalloxid-Spray oder eine Graphitbeschichtung. Solche Beschichtungen fügen Prozessschritte und Inkonsistenzen hinzu. Daher sind CO₂-Lasergravurmaschinen der bewährte Standard für die direkte Markierung von Flaschen, flachen Glasscheiben, Laborgeräten oder Automobilverglasungen.
2.2 Leistung, Geschwindigkeit und Frequenz: Ausbalancierung von Kontrast und Struktureller Integrität
Typische CO₂-Laserleistung für Glasgravuren reicht von 30 W bis 150 W, abhängig von der gewünschten Markierungstiefe und Produktionsgeschwindigkeit. Höhere Leistung (z.B. 100–150 W) ermöglicht eine schnellere Vektorgravur großer Grafiken, erhöht jedoch das Risiko von thermischem Schock. Niedrigere Leistung (30–50 W) in Kombination mit mehreren Durchgängen erzeugt glatte, matte Oberflächen auf dünnem Glas. Die Scangeschwindigkeit beeinflusst direkt die Wärmeansammlung: Geschwindigkeiten über 1000 mm/s reduzieren die Verweilzeit pro Punkt, was eine feinere, rissfreie Oberflächentextur schafft. Die Pulswiederholfrequenz (PRF) bestimmt die Überlappung zwischen benachbarten Laserpunkten. Für die meisten Natron-Kalk-Gläser erzeugt eine PRF von 10–20 kHz mit 40–60% Überlappung gleichmäßige Streuzentren. Eine Anpassung der Frequenz über 50 kHz führt zu einer glatteren, nahezu polierten Markierung, während niedrigere Frequenzen (2–5 kHz) eine grobe, hochkontrastreiche Frostung erzeugen, die für tiefe Gravuren geeignet ist.
Niedriggeschwindigkeits-/Hochleistungsansatz: 150 W, 300 mm/s, 10 kHz → tiefe frostige Markierung, aber mögliche Mikrorisse in der Nähe der Kanten.
Hochgeschwindigkeits-/Mittelleistungsansatz: 60 W, 1200 mm/s, 25 kHz → saubere, flache Markierung für Chargennummerierungen.
Industrielle Anwendungen und branchenspezifische Anforderungen
Lasergravurmaschinen für Glas bedienen verschiedene B2B-Sektoren, die jeweils unterschiedliche Qualitäts- und Rückverfolgbarkeitsanforderungen haben.
Abfüllung von Getränken und Spirituosen: Permanente Dekoration von Glasflaschen mit Logos, Chargencodes oder Dosiermarken. Hochgeschwindigkeits-Inline- Systeme mit Drehachsen bearbeiten zylindrische Behälter. Für stille oder sprudelnde Getränke verhindert eine flache Gravur (50–80 μm Tiefe) Stresspunkte, die die Flaschenintegrität unter Innendruck schwächen könnten.
Automobil- und Transportwesen: VIN-Nummern, Homologations- marken und Entfrosterlinienindizes auf gehärtetem Glas in Seitenscheiben und Heckverglasung. Hier ist rissfreie Markierung obligatorisch, um den Sicherheitsstandards zu entsprechen. Pulsierte CO₂-Laser mit kontrollierter Pulsbreite (<150>
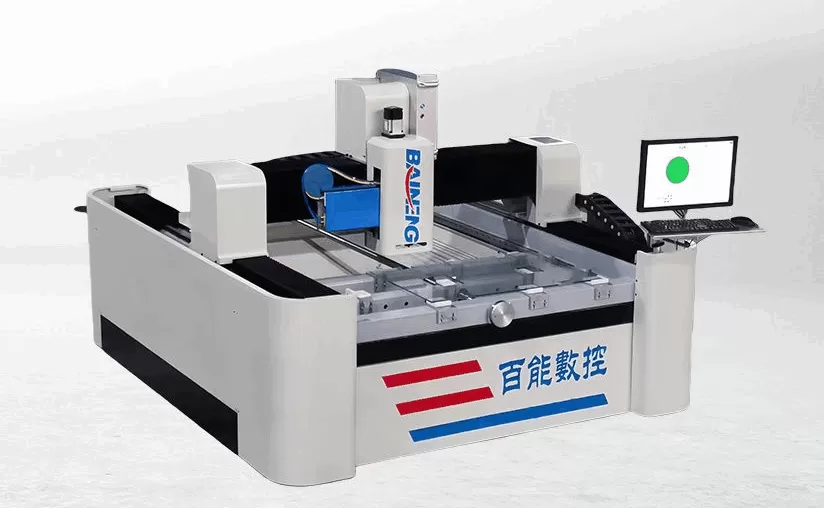
Architektonisches und dekoratives Glas: Großformatige frosted Muster, Farbverläufe und hinterleuchtete Schilder. Flachbett-Lasersysteme mit Arbeitsbereichen von über 2 Metern ermöglichen eine präzise Reproduktion von Vektordesigns ohne Maskierungsmittel.
Labor- und wissenschaftliches Glasgeschirr: Serialisierung von Bechern, Pipetten und Quarz-Küvetten mit hochkontrastierenden, chemisch beständigen Marken. UV-Laser werden hier gelegentlich eingesetzt, um thermische Veränderungen von Borosilikatoberflächen zu vermeiden, obwohl CO₂ für die meisten Labor- Verbrauchsmaterialien wirtschaftlicher bleibt.
Für jede Anwendung unterscheidet sich die optimale Gravurstrategie. Viele B2B- Integratoren bevorzugen konfigurierbare Plattformen wie die von BAINENG CNC, die austauschbare Laserquellen (30–150 W CO₂, optional UV) und modulare Drehvorrichtungen anbieten, sodass eine einzige Maschine mehrere Glasproduktlinien bedienen kann.
Gemeinsame Schmerzpunkte der Branche mit Prozessanpassungen lösen
Sogar erfahrene Glasgraveure stoßen auf spezifische Mängel. Nachfolgend finden Sie technische Lösungen für häufige Herausforderungen.
Problem 1: Zufälliges Abplatzen an geschnittenen Glasrändern
Abplatzen tritt auf, wenn der Laserstrahl einen bereits bestehenden Mikroriss vom Glas schneiden schneidet, was zu einer schnellen Rissausdehnung führt. Lösung: Wenden Sie eine flache Fase auf den Laserweg an – verschieben Sie den Gravurbereich mindestens 2 mm vom Glasrand weg. Die Reduzierung der Pulsenergie um 20–30% und die proportionale Erhöhung der Scangeschwindigkeit verringern den thermischen Schock. Darüber hinaus verbessert das Vorheizen des Glasuntergrunds auf 80–100 °C über eine Kontaktheizplatte die Bruchzähigkeit.
Problem 2: Schwache oder ungleichmäßige Markierungen auf Borosilikatglas
Borosilikat (z. B. Schott D263, Pyrex) hat einen niedrigeren Wärmeausdehnungskoeffizienten und einen höheren Weichpunkt im Vergleich zu Natron-Kalk-Glas. Standard-CO₂-Parameter erzeugen oft leichte, kaum sichtbare Markierungen. Lösung: Erhöhen Sie die Pulsfrequenz auf 25–40 kHz, während Sie die Leistungsdichte (z. B. von 60 W auf 90 W) erhöhen, um die Oberflächentemperatur aggressiver zu steigern. Ein Strahlvergrößerer (2x–3x) reduziert die Punktgröße und erhöht die Flussdichte, ohne die gesamte Energiezufuhr zu erhöhen. Testserien zeigen, dass Borosilikat etwa 40 % höhere Flussdichte (J/cm²) benötigt als Natron-Kalk, um einen vergleichbaren Kontrast zu erreichen.
Problem 3: Reflexion des Laserstrahls schädigt den Scan-Kopf
Hochglanzpoliertes, dickes Glas (z. B. Platte 10 mm+) kann 5–12 % der CO₂-Laserenergie spektral zurück durch die Fokussierlinse reflektieren, wodurch Schutzbeschichtungen auf Galvo-Spiegeln verbrannt werden. Lösung: Verwenden Sie Maschinen mit einem Strahl-Einfallswinkel von 5°–10° (statt senkrecht), um Reflexionen vom optischen Pfad abzulenken. BAINENG CNC-Graviermaschinen bieten eine optionale geneigte optische Kopf-Option und eine Echtzeit-Reflexionsüberwachung, die einen Alarm auslöst oder eine automatische Abschaltung aktiviert, wenn die Rückreflexion einen sicheren Schwellenwert überschreitet. Tägliches Reinigen der ZnSe-Linse mit Isopropylalkohol reduziert ebenfalls die durch Streuung verursachte Erwärmung.
Auswahl einer industriellen Lasergravurmaschine für Glas
Bei der Bewertung von Geräten für eine Produktionsumgebung sollten Sie diese technischen Kriterien über die grundlegende Wattzahl hinaus berücksichtigen.
Verschlossene vs. RF-excitierte CO₂-Laserrohre: RF-Metallrohre (typischerweise 30–150 W) bieten eine überlegene Strahlqualität (M²<1.2), längere="" Lebensdauer="">
Galvo- vs. Flying-Optics-Konfiguration: Galvo-basierte Systeme (am häufigsten für Glas) verwenden steuerbare Spiegel für hochgeschwindigkeits Markierungen bis zu 3.000 mm/s, ideal für Chargencodes und kleine Grafiken. Flying-Optics-Gantry-Systeme halten den Strahlwinkel über große Arbeitsbereiche (1×2 m oder größer) konstant und verhindern Verzerrungen in der Nähe der Kanten.
Integration der Drehachse: Für zylindrische Glasartikel (Flaschen, Ampullen, Rohre) synchronisiert ein motorisierter Drehfutter (4. Achse) mit dem Scanfeld des Lasers. Achten Sie auf die Fähigkeit, im Flug zu indizieren, um kontinuierliche Muster zu markieren, ohne die Rotation zu stoppen.
Design der Rauchabsaugung: Glasgravur erzeugt feinen Silikastaub und verdampfte organische Beschichtungen (falls vorhanden). Eine HEPA- oder Kohlenstofffilter-Absaugdüse, die direkt unter dem Gravurbereich platziert ist, verhindert die Wiederablagerung von Partikeln, die die Markierungsqualität beeinträchtigen würden.
Renommierte Anbieter wie BAINENG CNC bieten detaillierte Prozessparameterbibliotheken für verschiedene Glasfamilien an, wodurch die Einrichtungszeit von Wochen auf Stunden verkürzt wird. Ihre Maschinen beinhalten auch einen proprietären Burst-Modus (mehrere Laserimpulse pro Punkt), der eine kontrollierte Spannungsansammlung ermöglicht, ohne spontane Brüche zu verursachen – eine Funktion, die besonders nützlich für die Markierung von gehärtetem Glas ist.
Betriebs- und Wartungssicherheit für Glas-Lasergravuren
Die Arbeit mit Glas und Class 4 Lasern erfordert strenge Sicherheitsprotokolle. Stellen Sie sicher, dass der Gravurbereich vollständig mit verriegeltem 10,6 μm-blockierendem Polycarbonat-Schutz umschlossen ist. Die Bediener müssen Laser-Schutzbrillen mit einer optischen Dichte (OD) tragen, die für die CO₂-Wellenlänge (OD5+) ausgelegt ist. Überprüfen Sie regelmäßig die Luftunterstützungsdüse: Ein sauberer, trockener Luftstrahl (2–4 bar Druck) entfernt Plasma-Bildung und stößt Ablagerungen aus dem Gravurspalt aus, wodurch eine Wiederablagerung reduziert wird. Für die Fokussierung verwenden Sie ein Metallfokussierwerkzeug anstelle von Glas, da Glas im Brennpunkt keinen sichtbaren Funken erzeugt. Zeichnen Sie die Fokussierung alle 200 Betriebsstunden auf, da thermische Abweichungen in der Fokussierlinse die effektive Punktgröße um bis zu 30 % verändern können, was direkt den Kontrast des Markierungsbildes beeinflusst.
Häufig gestellte Fragen (FAQ)
Q1: Können alle Arten von Glas ohne Bruch lasergraviert werden?
A1: Nicht alle Gläser reagieren identisch. Soda-Lime- und Bleikristall gravieren zuverlässig mit CO₂-Lasern unter optimierten Parametern. Gehärtetes (verstärktes) Glas hat hohe innere Spannungen; Lasergravuren können in vielen Fällen sofortiges Zerspringen verursachen, da der thermische Stress die vorgespannte Schicht auslöst. Bei niedrigem Leistungsbedarf und schnellem Scannen (kurze Pulsdauer<100>
Q2: Wie tief kann ein CO₂-Laser Glas in einem einzigen Durchgang gravieren?
A2: Die typische Tiefe eines Einzel-Durchgangs reicht von 30 bis 120 μm, abhängig von Leistung und Geschwindigkeit. Ein Versuch, tiefer zu gravieren, erhöht die Wahrscheinlichkeit von seitlichen Rissen. Für tiefere Rillen (z. B. 0,5 mm für taktile Markierungen) verwenden Sie mehrere Durchgänge mit Zwischenkühlung (Luftunterstützung oder kurze Leerlaufzeit) und defokussieren Sie den Strahl leicht zwischen den Durchgängen, um die Spannungsverteilung zu ändern. Mehrfachdurchgangsstrategien erzeugen auch glattere Rillenböden.
Q3: Benötige ich einen Rotationsaufsatz zum Gravieren von Weinflaschen und zylindrischem Glas?
A3: Während ein Flachbett-Galvo-System eine Flasche durch manuelles Drehen markieren kann, erfordern Produktionskonsistenz und Registrierungsgenauigkeit eine servoangetriebene Rotationsachse. Der Rotationsfutter dreht das Glas, während der Laser Kopf stationär bleibt und einen senkrechten Strahleneinfall aufrechterhält. Für elliptische oder konische Formen (z. B. Parfümflaschen) wird ein 4-Achsen-System mit Neigungskompensation empfohlen. Viele B2N-Industriemaschinen, einschließlich der von BAINENG CNC, unterstützen Plug-and-Play-Rotationsaufsätze mit automatischer Durchmessermessung.
Q4: Welche Sicherheitszertifikate sollte ein industrieller Glas-Lasergravierer haben?
A4: Für globale B2B-Operationen suchen Sie nach CE (EN 60825-1) für Lasersicherheit, FDA/CDRH-Konformität für den US-Markt und ISO 13849 für die Zuverlässigkeit von Steuerungssystemen. Das Maschinengehäuse muss Sicherheitsverriegelungen enthalten, die die Laseremission sofort beim Öffnen der Tür stoppen. Darüber hinaus reduziert eine Klassifizierung als Laserprodukt der Klasse 1 (vollständig geschlossener Strahlengang) die Notwendigkeit für Schutzbrillen für nahegelegene Personen, obwohl die prozedurale Sicherheit weiterhin verpflichtend bleibt.
Q5: Kann ich gekrümmte Glasoberflächen wie Autoglas gravieren?
A5: Gekrümmtes Glas führt zu Variationen in der Brennweite. Standard-Flachfeld-Galvo-Linsen halten den Fokus nur innerhalb von ±2 mm Ebenheit. Für größere Krümmungen (z. B. Radius<1 m="">
Q6: Schwächt die Lasergravur die strukturelle Festigkeit von Glasbehältern?
A6: Flache Gravuren (unter 100 μm) verursachen eine vernachlässigbare Festigkeitsreduktion in Natron-Kalk-Glas, wobei die meisten Studien einen Rückgang des Berstdrucks von weniger als 5 % zeigen. Allerdings kann eine tiefe Gravur (>200 μm) oder Markierungen in der Nähe des Behälterabschlusses (Halsbereich) Spannungskonzentrationspunkte erzeugen. Bei wiederverwendbaren Glasflaschen (Bier, Erfrischungsgetränke) sollten die Markierungen oberhalb des Mittelbereichs platziert werden, und es sollte eine niedrige Pulsenergie verwendet werden, um die Ausbreitung von Mikrorissen durch wiederholte Waschzyklen zu vermeiden.
Die Auswahl und der Betrieb von Lasergravurmaschinen für Glas erfordert einen systematischen Ansatz—Wellenlängenphysik, Pulssteuerung, material-spezifische Parameterbibliotheken und mechanische Sicherheitsintegration. Für B2B-Käufer, die produktionsbereite Lösungen mit technischem Support und Anwendungsengineering suchen, bietet BAINENG CNC anpassbare Glasgravurplattformen, von Einstiegs-30-W-CO₂-Systemen bis hin zu Hochgeschwindigkeits-Dual-Head-Konfigurationen für großflächige Dekorationslinien.
Um Ihre Produktspezifikationen für Glas, den erforderlichen Durchsatz und die Qualitätsziele für die Markierung zu besprechen, senden Sie eine Anfrage an das Engineering-Team von BAINENG CNC. Geben Sie Details wie Glasart, maximale Teileabmessungen, gewünschte Markierungsbeständigkeit und tägliches Produktionsvolumen an, um ein maßgeschneidertes Angebot und Prozessvalidierungsproben zu erhalten.
Fordern Sie eine Beratung oder einen Parametertest an → Kontaktieren Sie BAINENG CNC jetzt (bitte geben Sie Ihre Glasart und den erforderlichen Markierungsbereich an).