 FAQs
 Fabrikbesichtigung


Industrieglasverarbeiter, die mit architektonischen Paneelen, Duschkabinen, Tischplatten oder Automobilverglasung arbeiten, benötigen eine konsistente Kantenqualität. Eine Glaspolier- und Fasenmaschine kombiniert Schleifen, Glätten und Kantenprofilierung in einem Durchgang. Im Gegensatz zu einfachen Kantenwerkzeugen liefern diese Maschinen eine fertige Fase (schräge Kante) mit einer polierten oder matten Oberfläche, die bereit für die Montage oder Beschichtung ist. Dieser Leitfaden behandelt Maschinenarchitekturen, Schleifscheibenfolgen, Prozessvariablen und Fehlersuche bei häufigen Kantenfehlern.
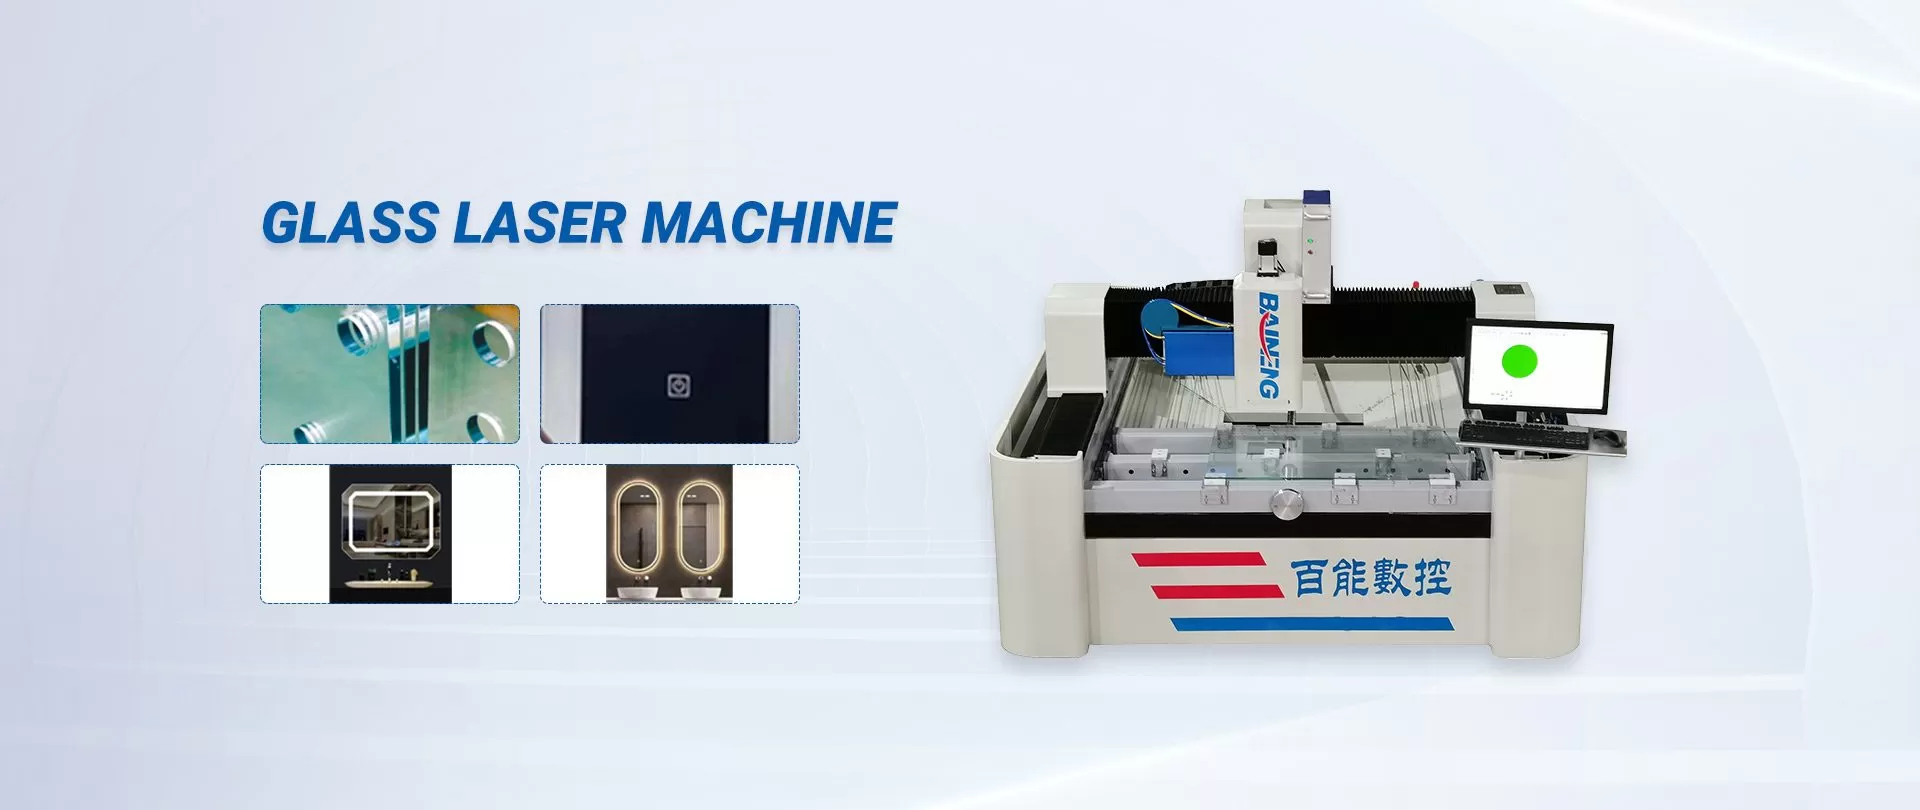
Arten von Glaspolier- und Fasenmaschinen
Verschiedene Produktionsvolumina und Fasen-Geometrien erfordern spezifische Maschinenkonfigurationen. Die Auswahl beeinflusst die Kantenstärke, die Klarheit des Polierens und den Durchsatz.
Einlinien-Fasenmaschinen
Diese Einheiten sind für die Verarbeitung einer Kante gleichzeitig konzipiert und verfügen über ein horizontales Förderband mit verstellbaren Druckrollen. Das Glas durchläuft mehrere Stationen: grobes Schleifen (Diamantscheibe, 120–200 Körnung), feines Schleifen (300–400 Körnung), Fasenformung (schräge Diamantscheibe) und dann Polieren (Ceroxid- oder Filzscheibe). Die typische Fasenbreite reicht von 3 mm bis 40 mm, mit einer Winkelverstellung von 5° bis 45°. Einlinienmaschinen eignen sich für kleine bis mittlere Chargen, bei denen ein schneller Wechsel zwischen Glasgrößen erforderlich ist. Der Durchsatz ist jedoch auf 2–4 m/min begrenzt, abhängig von der Fasenstärke.
Doppelseitige gleichzeitige Fasenlinien
Für die Hochvolumenproduktion von Regalen, Möbelglas oder Spiegelrohlingen verarbeiten doppelseitige Fasenmaschinen zwei parallele Kanten gleichzeitig. Zwei unabhängige Schleifköpfe (links und rechts) arbeiten auf einem gemeinsamen Förderband. Diese Architektur halbiert die Handhabungszeit. Die präzise Servopositionierung hält den Abstand zwischen den Köpfen, typischerweise mit einer Toleranz von ±0,1 mm. Einige doppelseitige Systeme integrieren drehbare Spannfutter, um alle vier Kanten ohne Entladen zu bearbeiten – was jedoch ein separates Modul für das Abrunden von Ecken erfordert. Doppelseitige Fasenmaschinen sind in der Herstellung von Badezimmerglas verbreitet, wo symmetrische Kanten erforderlich sind.
CNC-Vertikal-Fasen- und Polierzentren
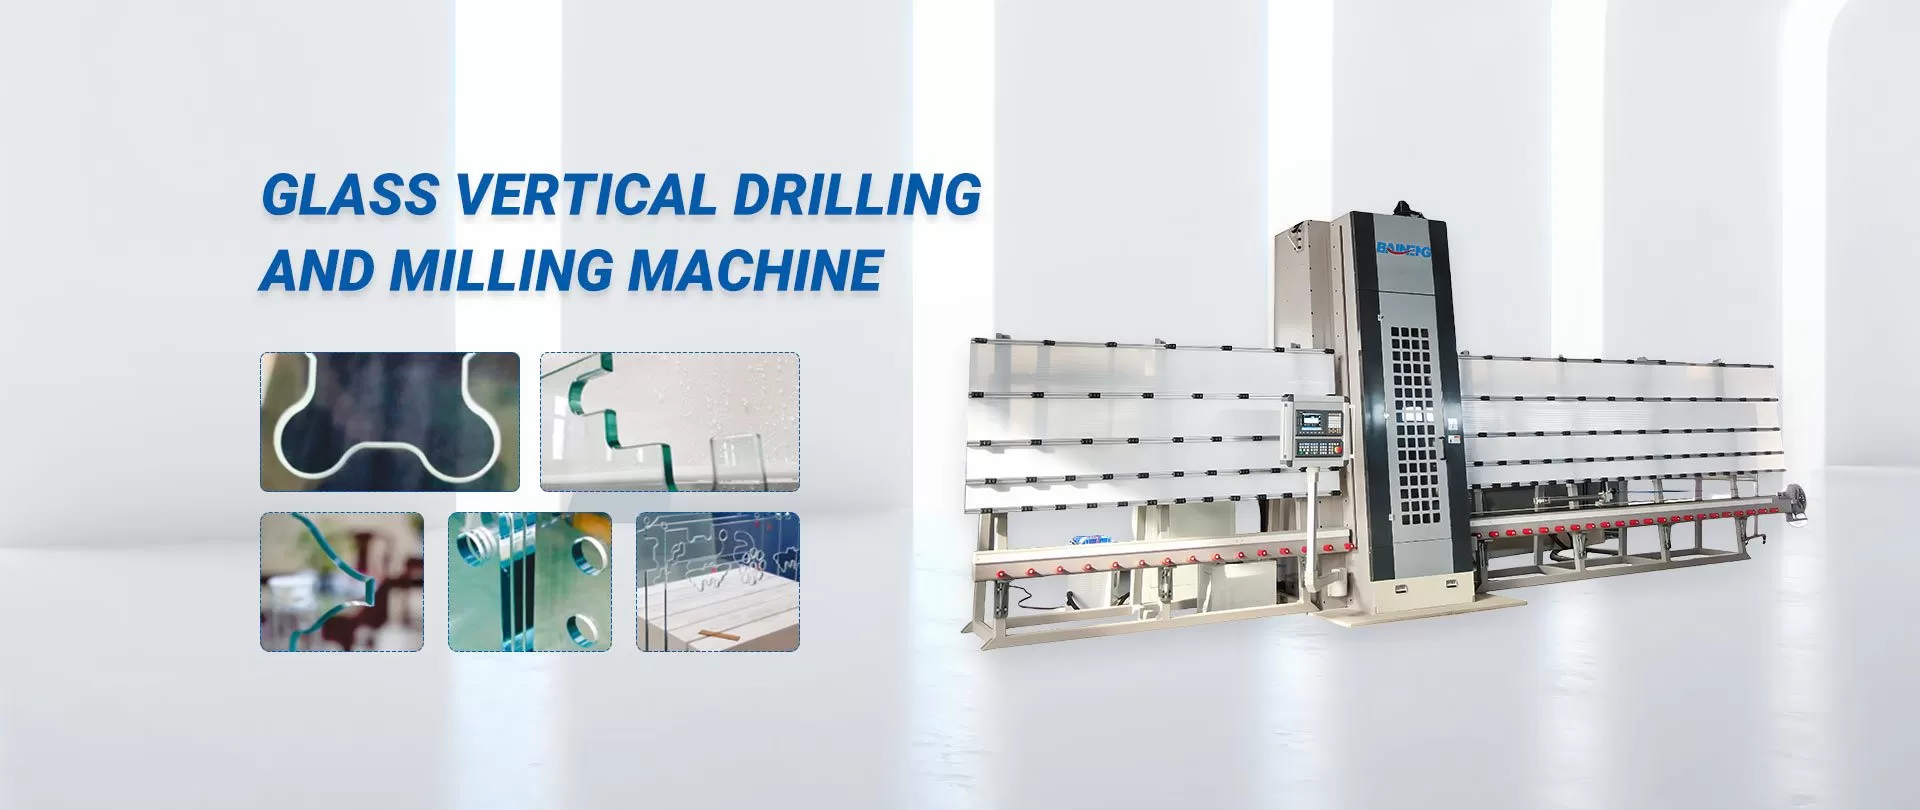
Wenn Fasen nicht linear sind (gebogen, oval, unregelmäßige Formen) oder sich der Kantenwinkel entlang des Umfangs ändert, wird eine CNC-gesteuerte vertikale Maschine verwendet. Das Glas wird auf einem Vakuumtisch fixiert, und eine motorisierte Spindel mit Schleif-/Polierscheiben folgt einem programmierten Pfad. Diese Zentren können flache Fasen, Bleistiftkanten, Ogee-Profile oder abgeschrägte Kanten mit sequenziellen Werkzeugwechseln produzieren. BAINENG CNC bietet ein vertikales Fasenmodul, das den Druck der Scheibe automatisch basierend auf Echtzeit-Rückmeldungen zur Kantengeometrie von einem Lasersensor anpasst, wodurch das Risiko von Abplatzungen bei gehärtetem Glas verringert wird.
Technische Parameter, die die Fasenqualität definieren
Drei voneinander abhängige Variablen bestimmen das endgültige Kantenfinish: Schleifprogression, Kühlmittelfluss und Stabilität der Vorschubgeschwindigkeit. Im Folgenden wird erläutert, wie man jede optimiert.
Schleifscheibenfolge und Körnungsübergang
Eine typische Polier-Fasenlinie verwendet vier bis sieben Stationen:
Station 1 – Grobe Formung (metallgebundener Diamant, 140#) – Entfernt die rohe Schnittkante und erzeugt den Fasenwinkel. Diese Station bestimmt die geometrische Genauigkeit.
Station 2 – Feine Formung (harzgebundener Diamant, 400#) – Beseitigt Kratzer von der groben Scheibe und glättet die Fasenoberfläche.
Station 3 – Vorpolieren (600# oder 800# Diamant oder Siliziumkarbid) – Bereitet die Oberfläche für optische Klarheit vor.
Station 4 – Ceriumoxid-Polieren (Filzrad, 3–5 μm CeO₂ Schlamm) – Erzeugt eine transparente, spiegelähnliche Oberfläche.
Station 5 – Kante Abrundung (Kranzrad) – Bricht die scharfen Ecken der Fase zur Sicherheit und Handhabung.
Das Fehlen eines Körnungsschrittes verursacht sichtbare Kratzer, die durch spätere Polierarbeiten nicht entfernt werden können. Bei mattierten Fasen (nicht transparent) kann die Reihenfolge nach dem 400# Rad enden, was ein mattes, einheitliches Erscheinungsbild erzeugt. Die Überwachung des Radverschleißes ist essenziell – ein abgenutztes Diamantwerkzeug erhöht den Motorstrom und hinterlässt Brandspuren. Die Bediener sollten den Durchmesser des Rades wöchentlich messen und mit einem bremsgesteuerten Abrichtwerkzeug nachbearbeiten.
Kühlsystem und Kantenbrandprävention
Reibung zwischen Rad und Glas erzeugt Temperaturen über 300°C im Kontaktbereich. Ohne ausreichende Kühlung entwickelt das Glas Mikrorisse (Kantenabplatzungen) und das Polierwerkzeug glasierte. Ein geschlossenes Wassersystem mit Hochdruckdüsen (3–5 bar) leitet Emulsion (Wasser + 2–3% lösliches Öl) in den Schleifspalt. Für das Ceriumoxid-Polieren wird gefiltertes Wasser verwendet, um Kontamination zu vermeiden. Der Kühlmittelstrom muss mindestens 15 L/min pro Rad betragen. Zusätzlich benötigt der Rücktank einen magnetischen Separator, um Eisenpartikel zu entfernen, die das Glas zerkratzen könnten. BAINENG CNC-Fasmaschinen beinhalten eine programmierbare Kühldüse, die die Durchflussrate je nach Radverschleiß anpasst, um eine konstante Kühlung ohne Überflutung der Glasoberfläche aufrechtzuerhalten.
Vorschubgeschwindigkeit und Druckregelung
Die Fördergeschwindigkeit beeinflusst direkt die Kantengeometrie. Bei niedrigen Geschwindigkeiten (0,5–1 m/min) wird die Fase tiefer und die Schleifspuren sind feiner, aber die Produktion sinkt. Bei hohen Geschwindigkeiten (3–4 m/min) kann die Fase flach werden und das Finish rauh, da jedes Rad weniger Glas pro Durchgang abträgt. Die korrekte Vorschubgeschwindigkeit wird basierend auf der Glasdicke, der Fasenbreite und der Radkörnung berechnet. Für 6 mm Floatglas mit einer 10 mm Fase beträgt eine typische Geschwindigkeit 1,8–2,2 m/min. Einige fortschrittliche Maschinen verwenden einen Frequenzumrichter in Kombination mit einem Stromsensor: Wenn die Belastung des Schleifmotors einen Sollwert (z.B. 15 Ampere) überschreitet, verlangsamt sich der Förderer automatisch, um Überlastung und Radschäden zu vermeiden.
Behebung häufiger Kantenfehler bei Fasenoperationen
Selbst gut gewartete Maschinen produzieren gelegentlich Fehler. Nachfolgend sind die Ursachen und Korrekturen für häufige Probleme aufgeführt.
Fehler: Ungleichmäßige Fasenbreite entlang der Kante
Mögliche Ursachen – Fehljustierte Schleifköpfe, abgenutzte Förderbänder oder inkonsistente Glasdicke. Lösung – Richten Sie das Rauhrad parallel zum Förderer mit einem Messschieber aus. Die Abweichung sollte unter 0,1 mm über 1 Meter bleiben. Bei doppelseitigen Maschinen überprüfen Sie, ob die linken und rechten Kopfwagen synchronisiert sind. Überprüfen Sie auch die Gummiförderpads – ungleichmäßiger Verschleiß führt zu einer Schräglage des Glases. Ersetzen Sie abgenutzte Pads alle 800 Betriebsstunden.
Fehler: Orangenhaut oder Trübung nach dem Polieren
Erklärung – Das Ceriumoxid-Rad ist entweder mit groben Partikeln kontaminiert oder die Vorpolierphase hat Kratzer von über 20 µm hinterlassen. Abhilfe – Ersetzen Sie das Polierfilzrad und stellen Sie sicher, dass das 600# Rad richtig abgerichtet ist. Überprüfen Sie, ob der Kühltank einen 50 µm Filterbeutel hat. Außerdem ist die Konzentration des Ceriumoxids wichtig: 10–15% Schlamm nach Gewicht sind typisch; zu dick führt zu Ablagerungen, zu dünn verringert die Schneidwirkung.
Fehler: Abplatzungen an der Glas-Ecke am Fasenende
Ursache – Plötzlicher Kontakt der Glas-Kante mit dem Schleifrad. Bei geraden Fasenmaschinen erfährt das erste 10–20 mm des Glases variablen Kontakt. Korrektur – Installieren Sie einen pneumatischen Soft-Start Klemmenmechanismus, der den Druck über die ersten 30 mm des Weges allmählich erhöht. Eine andere Methode besteht darin, die vordere Ecke mit einem manuellen Schleifer vor der automatischen Linie vorzufeilen – geeignet für dickes Glas (12 mm+).
Defekt: Radmarkierungen oder Chatter-Muster
Ursache – Vibrationen von lockeren Spindellagern oder ungleichmäßiger Radbalance. Lösung – Überprüfen Sie die Spindelaufrichtung mit einem Messschieber (akzeptabel<0.02 mm="">
Anwendungsspezifische Fasenanforderungen
Verschiedene Endverwendungen stellen unterschiedliche Kantenanforderungen. Die folgende Tabelle fasst typische Anforderungen zusammen.
Duschglas
Kanten benötigen eine polierte Fase (Breite 5–10 mm, Winkel 15°–25°), um Wasserflecken zu vermeiden und eine sichere Handhabung zu gewährleisten. Die Fase muss an den Ecken sanft übergehen, um scharfe Punkte zu vermeiden. Viele Hersteller verlangen eine flache, polierte Kante an nicht gefasten Seiten. Ein Durchsatz von 500–1000 m² pro Schicht ist üblich; doppelseitige Fasenmaschinen mit automatischer Beladung sind bevorzugt.
Möbel und Ausstellungsregale
Dekorative Fasen sind oft breiter (15–30 mm) mit einem niedrigeren Winkel (5°–10°), um einen „flachen Fasen“-Look zu erzeugen. Die polierte Oberfläche muss frei von Welligkeit sein, da Regale von oben betrachtet werden. Geradlinige Fasenmaschinen mit einer feinen Vorpolierstation (1200# Diamant vor Cerium) erreichen die erforderliche Planheit. Für ovale oder gebogene Regale sind CNC-Faszentren die einzige praktikable Option.
Spiegelherstellung
Spiegelkanten müssen poliert werden, um Korrosion der Versilberung durch Feuchtigkeit zu verhindern. Der Fasenwinkel beträgt normalerweise 20°–30° mit einer Breite von 8–12 mm. Alle verbleibenden Schleifspuren sind von vorne sichtbar, da die reflektierende Beschichtung Unvollkommenheiten verstärkt. Daher muss die Sequenz der Polierscheiben ein Zwischenfilzrad mit 1 µm Diamantpaste umfassen. BAINENG CNC bietet eine spezielle Spiegelfasenkonfiguration an, die das Standardrad 600# durch ein 1200# Harzrad ersetzt, um ein kratzfreies Substrat zu gewährleisten.
Automobil-Seitenscheiben und Heckverglasung
Automobilglas benötigt eine schmale Fase (2–4 mm) mit einem präzisen Winkel (20°–25°) für die Abdichtung mit Gummidichtungen. Die Kante muss ein „genähtes“ Profil aufweisen – leicht abgerundete Ecken – um Risse an Dichtungen zu vermeiden. Kantenfräser für diesen Sektor beinhalten oft einen cam-gesteuerten Profilkopf, der in einem Durchgang zwischen Fase und Radius wechselt. Die Durchsatzgeschwindigkeit ist hoch (4–6 m/min) aufgrund von dünnem Glas (3–4 mm).
Maschinenaufbau und präventive Wartung
Um eine Glaspolier- und Fasenmaschine über Jahre hinweg in zertifizierten Toleranzen zu halten, befolgen Sie diesen Wartungsplan.
Täglich – Überprüfen Sie die Wasserdüsen auf Verstopfung; reinigen Sie sie mit Druckluft. Stellen Sie sicher, dass alle Sicherheitsvorrichtungen vorhanden sind. Messen Sie die Fasenbreite an einem Musterstück zu Beginn der Schicht.
Wöchentlich – Überprüfen Sie den Radverschleiß mit einer Schablonenschablone. Ersetzen Sie jedes Rad, das 3 mm Durchmesser verloren hat. Schmieren Sie die Förderkette und die Rollenlager mit Hochtemperaturfett.
Monatlich – Überprüfen Sie die Parallelität zwischen der Schleifspindel Achse und dem Förderbett. Verwenden Sie ein Laser-Ausrichtwerkzeug. Reinigen Sie den Magnetseparator und ersetzen Sie die Kühlmittelfilterbeutel.
Alle 6 Monate – Ersetzen Sie das Filzpolierrad (die Lebensdauer des Ceriumoxid-Rades beträgt typischerweise 300–500 Stunden aktiven Kontakts). Kalibrieren Sie die Fasenwinkeleinstellung neu, indem Sie einen Referenzglasblock bearbeiten und mit einem Winkelmesser messen.
Häufig gestellte Fragen (FAQ)
Q1: Was ist der Unterschied zwischen einem geraden Fasenfräser und einer
Kantenbearbeitungsmaschine?
A1: Ein gerader Fasenfräser erzeugt eine breite,
schräge Fläche (typischerweise 5–40 mm breit) an der Glaskante, die eine
dekorative Fase produziert. Eine Kantenbearbeitungsmaschine bricht nur die scharfe
Ecke (0,5–2 mm flach) zur Sicherheit, ohne das visuelle Profil zu verändern.
Fasenfräser werden für Möbel und Spiegel verwendet; Kantenbearbeitungsmaschinen
werden für Fenster und isolierte Glaseinheiten eingesetzt, bei denen eine schmale
polierte Kante ausreichend ist.
Q2: Kann eine Glaspolier-Fasenfräsmaschine
gehärtetes Glas bearbeiten?
A2: Gehärtetes Glas kann nach dem
Härtungsprozess nicht geschnitten oder geschliffen werden, da jede Kantenentfernung
zu spontanen Bruch führen kann. Alle Fasen- und Polierarbeiten müssen auf
annealtem Floatglas vor der Härtung durchgeführt werden. Wenn Sie gehärtetes Glas
mit gefasten Kanten benötigen, bestellen Sie zuerst den Fasenprozess und senden
Sie die Teile dann zum Härtungsofen. Einige Hochgeschwindigkeits-Fasenfräser können
wärmeverstärktes Glas (halbgehärtet) bearbeiten, jedoch mit niedrigeren
Vorschubgeschwindigkeiten und speziellen Kühlmitteln.
Q3: Wie misst man die
Polierqualität einer Fase?
A3: Der Branchenstandard verwendet eine
visuelle Inspektion unter einer Leuchtstofflampe in 30 cm Abstand. Keine sichtbaren
Kratzer oder Trübungen, wenn man sie aus einem 45°-Winkel betrachtet. Für die
quantitative Messung sollte ein Glanzmessgerät (60°-Geometrie) über 90 GU auf der
polierten Fase anzeigen. Ein Rauheitsmesser (Ra) sollte unter 0,05 µm anzeigen.
Viele Verträge spezifizieren „optisch klar“, was bedeutet, dass keine
Oberflächenstreuung sichtbar ist.
Q4: Was ist die minimale
Glasstärke, die für automatische Fasenfräsmaschinen geeignet ist?
A4:
Konventionelle doppelseitige Fasenfräser erfordern mindestens 4 mm Dicke, um
Vibrationen und Kantenbruch zu vermeiden. Für 3 mm dünnes Glas (z.B.
Bilderrahmenglas) ist ein spezieller dünn-Glasfasenfräser mit
Niederdruckrädern und keramischer Unterstützung erforderlich. BAINENG CNC bietet ein
Dünnglas-Kit an, das ein Vakuumförderband umfasst, um das Glas während des
Fasens flach zu halten und Bruch zu verhindern. Für Dicken unter 2 mm werden
manuelles Fasen oder sandgestrahlte Kanten empfohlen.
Q5: Wie oft sollten
Diamantwerkzeuge auf einer Fasenfräsmaschine abgerichtet werden?
A5:
Diamantwerkzeuge (metallgebunden) müssen abgerichtet werden, wenn die
Schleifeffizienz sinkt oder wenn die Glaskante Brandspuren zeigt. Typischerweise
nach jedem 150–200 m² bearbeiteten Glas (6 mm Dicke). Verwenden Sie einen
Siliziumkarbid-Stick (120er Körnung) oder ein bremsgesteuertes
Abrichtwerkzeug. Harzgebundene Diamantwerkzeuge benötigen selteneres Abrichten –
nur wenn die Werkzeugoberfläche glasartig wird, ungefähr alle 400 m². Halten Sie
immer die Ereignisse des Abrichtens fest, um die Austauschintervalle vorherzusagen.
Q6:
Kann eine einzelne Fasenfräsmaschine sowohl flache polierte Kanten als auch
gefasste Kanten produzieren?
A6: Ja, wenn die Maschine mehrere
Werkzeugstationen mit verstellbaren Neigungswinkeln hat. Eine vielseitige
gerade Maschine kann zwischen flach (0° Neigung) und Fase (5°–45°) wechseln,
indem der Schleifkopfwinkel angepasst wird. Der Wechsel erfordert jedoch eine
mechanische Neupositionierung und dauert 15–30 Minuten. Für Fabriken, die
häufig zwischen Kantenarten wechseln, ist eine Dual-Head-Konfiguration (ein
festes flaches Kopf, ein neigbarer Fasenkopf) effizienter. Einige CNC-Fasenfräser
speichern Winkelvorgaben und passen sich automatisch über Servomotoren an.
Fordern Sie eine Verarbeitungsempfehlung für Ihre Glaslinie an
Jede Glasverarbeitungswerkstatt hat einzigartige Anforderungen: maximale Plattendimensionen, Zielbevelbreite und -winkel, akzeptable Kantenbearbeitung (poliert, matt, genäht) und tägliche Produktionsziele. BAINENG CNC bietet technische Beratung, um die richtige Konfiguration der Fasenmaschine zu finden – einschließlich Anzahl der Stationen, Diamantkörnung, Kühlmittelfiltrationsgrad und Automatisierungsgrad (Auto-Lader, Kanteninspektionskamera). Teilen Sie Ihre Produktionsparameter mit, um ein technisches Angebot mit Maschinenzeichnungen, Radlayout und Durchsatzsimulation zu erhalten.
SENDEN your inquiry now – specify glass thickness range, bevel width, required polish gloss (GU), and existing line voltage. Unser Anwendungsteam wird mit einer Maschinenauswahlmatrix und einem Inbetriebnahmeplan vor Ort antworten.